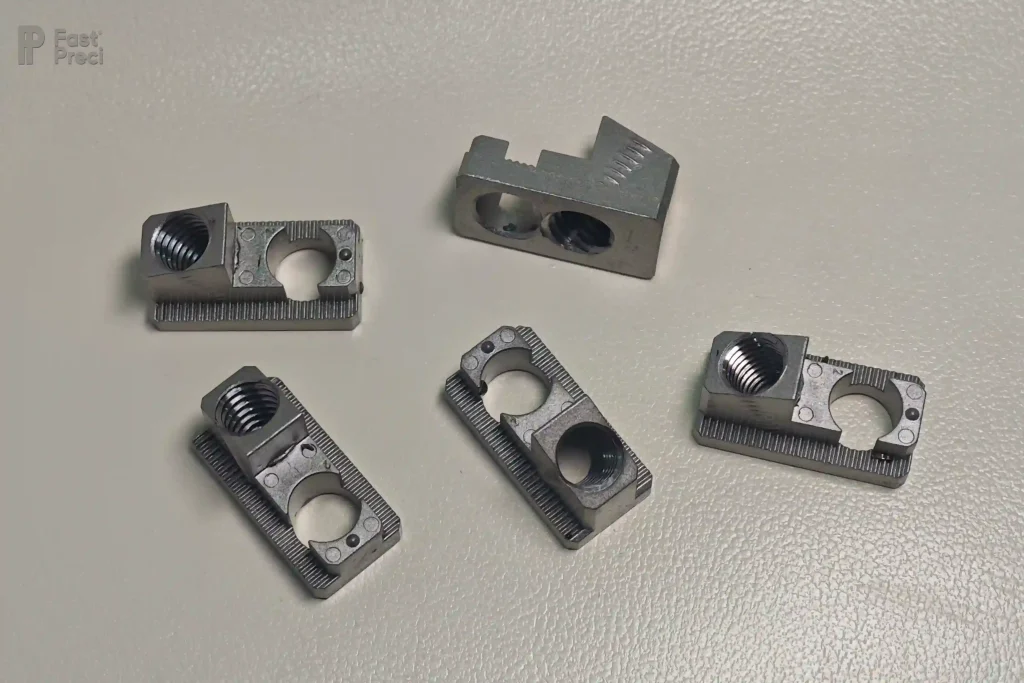
يُعدّ اختيار المعدن المناسب للتصنيع باستخدام الحاسوب (CNC) أمرًا بسيطًا: اختر السبيكة، ثم قم بالتصنيع للطباعة، وانتهى الأمر. أما مع مواد الطباعة ثلاثية الأبعاد المعدنية ، وخاصةً تلك المستخدمة في تقنية دمج مسحوق المعادن بالليزر (LPBF)، فيصبح اختيار المادة جزءًا لا يتجزأ من عملية التصنيع نفسها. إذ تُحدد السبيكة معايير الليزر، واستراتيجية الدعم، وتسلسل المعالجة اللاحقة، وفي النهاية، نجاح القطعة.
يغطي هذا الدليل ثمانية سبائك متوافقة مع تقنية الطباعة الانتقائية بالليزر، وإطار عمل للاختيار من خمس خطوات، والمعالجة اللاحقة التي تحول الجزء المطبوع إلى مكون نهائي.
إطار اختيار المواد المكون من 5 خطوات
قبل مقارنة السبائك، اتبع هذه الخطوات الخمس. فهي تساعد على تجنب خطأ شائع في الطباعة ثلاثية الأبعاد للمعادن: اختيار سبيكة بناءً على خصائصها المعروفة في ورقة البيانات دون التحقق من كيفية تفاعلها أثناء عملية الطباعة.
 الخطوة الأولى: تحديد المتطلب الرئيسي. اختر خاصية أو اثنتين لا غنى عنهما. مقاومة للتآكل؟ قوة تحمل درجات الحرارة العالية؟ تقليل الوزن؟ توصيل كهربائي؟ نادرًا ما يحتاج جزء ما إلى كل هذه الخصائص معًا. إذا كان الشرط الأساسي هو "تحمل غازات العادم عند 500 درجة مئوية"، فإن إنكونيل 718 يُعد خيارًا مناسبًا، بينما يُستبعد الألومنيوم.
الخطوة الثانية: تحديد فئة المواد. لكل فئة من فئات المواد خصائص مميزة تساعد على استبعاد الخيارات بسرعة. حدد المتطلبات الأساسية من الخطوة الأولى وحدد الفئة المناسبة قبل اختيار درجة معينة.
- الفولاذ المقاوم للصدأ (316L، 17-4PH): مقاومة التآكل كمعيار أساسي. اختر بين الليونة العالية (316L) والقوة العالية بعد التقادم (17-4PH).
- سبائك الألومنيوم (AlSi10Mg، 6061): تقليل الوزن بتكلفة أقل من التيتانيوم. تختلف خصائص السبائك المصبوبة (AlSi10Mg) عن خصائص السبائك المشكلة (6061)؛ لذا لا تفترض إمكانية استبدالها.
- التيتانيوم (Ti-6Al-4V): نسبة قوة إلى وزن لا مثيل لها، متوافقة حيوياً. تكلفة مواد أعلى؛ يمكن تبرير ذلك بتوفير الوزن أو متطلبات التطبيق.
- سبائك النيكل الفائقة (إنكونيل 718): يحافظ على قوته عند درجات حرارة أعلى من 650 درجة مئوية. مسحوق باهظ الثمن بالإضافة إلى محلول إلزامي ودورة معالجة. يُستخدم فقط عندما تستبعد متطلبات درجة الحرارة أو التآكل استخدام الفولاذ المقاوم للصدأ.
- فولاذ الأدوات (1.2709): صلابة فائقة بعد التقادم، تصل إلى 2,000 ميجا باسكال من قوة الشد القصوى. تطبيقات متخصصة: قوالب الحقن المبردة بشكل متطابق وأدوات التآكل العالي.
- سبائك النحاس (CuCrZr): تتميز هذه السبيكة بموصلية حرارية وكهربائية أعلى بكثير من أي سبيكة أخرى في تقنية الطباعة الانتقائية بالليزر. يصعب طباعتها، ولا تستحق العناء إلا عندما تكون الموصلية هي الشرط الأساسي.
قم بتضييق نطاق البحث إلى عائلة واحدة، ثم استخدم جدول المقارنة أدناه لاختيار الصف المحدد.
الخطوة 3: التحقق من توافق العملية. لا تُطبع جميع السبائك بنفس الكفاءة باستخدام تقنية الطباعة الانتقائية بالليزر (SLM). يُعدّ كل من 316L وAlSi10Mg خيارين ناضجين وذوي معدل نجاح عالٍ. تتطلب سبائك الألومنيوم 6061 والنحاس معايير خاصة، ولا يمكن استخدامها مباشرةً. إذا كان فريقك جديدًا في مجال الطباعة ثلاثية الأبعاد للمعادن، فابدأ بمادة مجرّبة، ثم انتقل إلى السبائك الأكثر تعقيدًا بعد استقرار العملية.
الخطوة الرابعة: التخطيط للمعالجة اللاحقة. نادرًا ما تكون خصائص الطباعة الأولية هي الخصائص النهائية. يحتاج سبيكة 17-4PH إلى معالجة H900 للوصول إلى قوتها المقدرة. غالبًا ما تتطلب أجزاء Ti-6Al-4V المعرضة للإجهاد العالي عملية الضغط المتساوي الساخن (HIP). تحتاج معظم الأجزاء إلى معالجة لاحقة باستخدام الحاسوب (CNC) على الأجزاء الحساسة.
الخطوة 5: التحقق من صحة النتائج باستخدام نموذج تجريبي. يتجاوز التباين بين دفعات التصنيع المعدني بتقنية الطباعة ثلاثية الأبعاد التباين في التصنيع باستخدام الحاسوب. لذا، قم بتشغيل نموذج تجريبي واحد، واطلب تقرير فحص باستخدام آلة قياس الإحداثيات (CMM) وشهادة اختبار المواد (MTR)، وتحقق من البيانات قبل البدء في الإنتاج بكميات كبيرة. يتوافق هذا النهج في التحقق من صحة النتائج مع ممارسات تأهيل أجزاء التصنيع المعدني بتقنية الطباعة ثلاثية الأبعاد.
مقارنة سريعة بين ثمانية مواد طباعة ثلاثية الأبعاد معدنية
يغطي الجدول أدناه ثمانية سبائك شائعة الاستخدام في الطباعة ثلاثية الأبعاد للمعادن بتقنية SLM.
| الخامة | القوة المهيمنة | أفضل ل | احترس من |
| 316 لتر ستانلس | مقاومة للتآكل، ليونة عالية | أنظمة السوائل، ومعدات السفن، والمعالجة الكيميائية، والأجهزة الطبية | قوة شد أقل من 17-4PH |
| 17-4PH الفولاذ المقاوم للصدأ | قوة وصلابة عاليتان بعد عملية التقادم H900 | أقواس وأدوات صناعة الطيران، ومكونات النفط والغاز | أقل مرونة من الفولاذ 316L؛ يتطلب معالجة حرارية + تقادم |
| AlSi10 ملغ | خفيف الوزن، موصلية حرارية جيدة | الهياكل، والأقواس، والمبادلات الحرارية، والنماذج الأولية غير الهيكلية | خصائص السبائك المصبوبة؛ ليست بديلاً مباشراً عن سبيكة 6061-T6 المشكلة بالتشكيل |
| 6061 الألومنيوم | مألوف لدى مهندسي التحكم الرقمي بالحاسوب، قابلية جيدة للتشغيل بعد الطباعة | أجزاء انتقالية من التصنيع باستخدام الحاسوب إلى التصنيع بالإضافة، ومكونات هيكلية خفيفة الوزن | يصعب طباعتها بتقنية الطباعة الانتقائية بالليزر؛ انعكاس الليزر وخطر التشققات الحرارية. انظر التوضيح أدناه. |
| Ti-6Al-4V (الدرجة 5) | أفضل نسبة قوة إلى وزن، متوافق حيوياً | هياكل الطيران والفضاء، وغرسات طبية، وأجزاء خفيفة الوزن عالية الأداء | تكلفة مسحوق أعلى؛ يوصى بتقنية الضغط المتساوي الساخن للتطبيقات التي تتطلب مقاومة عالية للإجهاد |
| Inconel 718 | يحافظ على قوته فوق 650 درجة مئوية | مكونات التوربينات، وأنظمة العادم، وأدوات درجات الحرارة العالية | مسحوق باهظ الثمن؛ محلول إلزامي + دورة تقادم |
| فولاذ ماراجينج (1.2709) | قوة فائقة بعد التقادم (~2,000 ميجا باسكال قوة شد قصوى) | قوالب حقن مزودة بنظام تبريد متوافق، وأدوات عالية المقاومة للتآكل | هشّ إذا طال عمره؛ تكلفة المواد مرتفعة |
| نحاس CuCrZr | أعلى موصلية حرارية وكهربائية | مشتتات الحرارة، ملفات الحث، أقطاب اللحام | انعكاس ليزري عالي جدًا؛ يتطلب معايير مُحسَّنة |
لماذا يُعدّ الرقم 6061 صعبًا وكيفية طباعته
يُعدّ الألمنيوم 6061 أكثر سبائك الألومنيوم شيوعًا لدى فنيي تشغيل آلات CNC، وأحد أكثرها تحديًا في تقنية الطباعة الانتقائية بالليزر (SLM). إذ ينتج عن انعكاسيته العالية لأشعة الليزر ونطاق تصلبه الواسع ميلًا قويًا للتشقق الساخن. النهج المُوصى به:
- معايير الليزر المُحسّنة: مدخلات طاقة أعلى، طاقة مُتحكّم بها، سرعة مسح، وتباعد بين الخطوط لضمان الذوبان الكامل.
- التسخين المسبق للركيزة: يقلل التدرج الحراري المنخفض من الإجهاد المتبقي وخطر التشققات.
- استراتيجية مسح الجزر: يتم مسح الطبقات المقسمة بأنماط دوارة لتحسين توزيع الحرارة.
- المعالجة الحرارية بعد البناء: تعمل على إغلاق المسامية المتبقية واستعادة الخصائص الميكانيكية.
إذا كان تصميمك يقبل سبيكة الألومنيوم والسيليكون والمغنيسيوم (AlSi10Mg)، فاستخدمها. أما إذا كان استخدام سبيكة 6061 شرطاً أساسياً، فضع في اعتبارك ميزانية إضافية للتحكم في عملية التصنيع والمعالجة اللاحقة.
المعالجة اللاحقة: من النسخة المطبوعة إلى النسخة الجاهزة للاستخدام
تُعدّ القطعة المعدنية المطبوعة خطوةً وسيطة. وتعتمد الخصائص الميكانيكية النهائية ودقة الأبعاد على ما يحدث بعد تبريد لوحة الطباعة.

الضغط المتساوي الساخن (HIP). يعمل غاز الأرجون عالي الضغط عند درجة حرارة مرتفعة على تقليل المسامية الداخلية. هذه التقنية ضرورية للأجزاء المعرضة للإجهاد والتي تحتوي على ضغط. في أحد مشاريع FastPreci، خضع انحناء فوهة من الفولاذ المقاوم للصدأ 316L لعملية الضغط المتساوي الساخن ومعالجة محلولية لتقليل المسامية الداخلية وتحسين استقرار حالة المادة. بعد ذلك، تم صقل قناة داخلية معقدة، يصعب الوصول إليها بأدوات القطع، باستخدام عملية الصقل بالمعجون، حتى وصل خشونة السطح (Ra) إلى 3.2.
المعالجة الحرارية. تعمل معالجة تخفيف الإجهاد على تثبيت أبعاد أي قطعة معدنية مصنعة بتقنية الطباعة ثلاثية الأبعاد. تتيح المعالجة الحرارية بالإضافة إلى التقسية الوصول إلى أقصى قوة لدرجات التصليد بالترسيب: تصل قوة الشد القصوى لسبائك 17-4PH إلى حوالي 1,300 ميجا باسكال بعد المعالجة الحرارية H900، أي أعلى بنسبة 30% تقريبًا من حالتها الأصلية بعد الطباعة. يتطلب Inconel 718 المعالجة الحرارية والتقسية وفقًا للمعيار AMS 5663 لتحقيق الأداء المطلوب في درجات الحرارة العالية.
المعالجة اللاحقة باستخدام الحاسوب (CNC). تتراوح دقة أبعاد الطباعة الانتقائية بالليزر (SLM) عادةً بين ±0.1 و 0.2 مم. أما المعالجة باستخدام الحاسوب (CNC) للأجزاء الحساسة فتصل دقتها إلى ±0.005 مم. يوفر سير العمل الهجين أفضل ما في كلا الطريقتين: طباعة الأشكال الهندسية المعقدة، ومعالجة الأسطح التي تتطلب دقة عالية فقط.
تشطيب الأسطح. السفع الرملي هو الخيار القياسي. تتوفر خدمات التلميع، والطلاء بالنيكل، والتخميل للفولاذ المقاوم للصدأ. حدد الوظيفة قبل اختيار التشطيب: قد تكون هناك حاجة إلى خشونة أقل على أسطح منع التسرب، أو أسطح التلامس، أو ممرات السوائل؛ وقد تحتاج الأسطح التجميلية فقط إلى سفع رملي موحد؛ وقد يحتاج الألومنيوم المعرض للتآكل إلى الطلاء أو الأنودة. يجب تشكيل الميزات التي تتطلب قيمة Ra مضبوطة أو سطح منع تسرب مسطح باستخدام آلات CNC قبل التشطيب. للاطلاع على قائمة كاملة بخيارات تشطيب الأسطح ، راجع صفحة إمكانياتنا.
ثلاثة أخطاء في الاختيار تكلف الوقت والمال
تظهر هذه الأنماط بشكل متكرر في مشاريع التصنيع بالإضافة للمعادن. ويمكن تجنبها جميعاً إذا تمّت مراعاتها أثناء اختيار المواد.
عدم التوافق بين المادة وعملية التصنيع. اختيار مادة بناءً على خصائصها عند التشكيل دون التحقق من إمكانية طباعتها بتقنية الطباعة الانتقائية بالليزر (SLM). يُعدّ الألمنيوم 6061 مثالًا نموذجيًا: فهو مادة قياسية في جميع ورش التصنيع باستخدام الحاسوب (CNC)، ولكنه صعب الاستخدام في تقنية الطباعة الانتقائية بالليزر. قبل اعتماد أي مادة، تأكد من أنها مناسبة تمامًا لعملية التصنيع المضافة المستهدفة.
تجاوز المواصفات المطلوبة. يتم تحديد Inconel 718 بينما يفي 316L بمتطلبات مقاومة التآكل ودرجة الحرارة. لا يقتصر فرق التكلفة على سعر المسحوق فقط، بل يتطلب Inconel تحكمًا أدق في عملية التصنيع، وهياكل دعم أكثر متانة، ومعالجة حرارية إلزامية. قد تصل التكلفة الإجمالية للقطعة إلى ثلاثة أو خمسة أضعاف تكلفة قطعة مماثلة من 316L.
مع تجاهل عمليات المعالجة اللاحقة في الميزانية الأولية، تُعتبر الطباعة بندًا واحدًا. أما المعالجة بالضغط الحراري المتساوي الحرارة (HIP)، والمعالجة الحرارية، والتشطيب باستخدام الحاسوب (CNC)، ومعالجة السطح، فهي عمليات منفصلة لكل منها وقتها وتكاليفها الخاصة. بالنسبة لسبائك النيكل والتيتانيوم، قد تتجاوز تكلفة المعالجة اللاحقة تكلفة الطباعة.
الأسئلة الشائعة حول مواد الطباعة ثلاثية الأبعاد المعدنية
ما هو أقوى معدن يمكن طباعته بتقنية الطباعة ثلاثية الأبعاد؟
تصل قوة الشد القصوى لفولاذ الماراجينج (1.2709) بعد التقسية إلى حوالي 2,000 ميجا باسكال، وهي الأعلى بين سبائك الطباعة الانتقائية بالليزر الشائعة. أما بالنسبة لقوة التحمل عند درجات الحرارة العالية، فيحتفظ إنكونيل 718 بخصائصه عند درجات حرارة أعلى من 650 درجة مئوية. وللتطبيقات العامة التي تتطلب قوة عالية، يوفر فولاذ 17-4PH H900 أفضل توازن بين القوة والتكلفة.
هل يمكن طباعة الألمنيوم 6061 بتقنية الطباعة ثلاثية الأبعاد؟
نعم، مع ضبط معايير الليزر، وتسخين الركيزة مسبقًا، والمعالجة الحرارية بالضغط المتساوي بعد الطباعة. يُعدّ سبيكة الألومنيوم AlSi10Mg المعيار القياسي في الطباعة الانتقائية بالليزر، ويُنصح باستخدامه أولًا ما لم يتطلب التطبيق استخدام سبيكة 6061 تحديدًا. راجع القسم 2 للاطلاع على تفاصيل العملية.
هل عملية الضغط الحراري المتساوي ضرورية لكل قطعة معدنية مصنعة بتقنية الطباعة ثلاثية الأبعاد؟
لا. لا حاجة إلى المعالجة بالضغط الحراري المتساوي (HIP) للأجزاء الهيكلية المعرضة للإجهاد والمكونات التي تحتوي على ضغط حيث تكون المسامية الداخلية غير مقبولة. أما بالنسبة للأقواس والهياكل والأجزاء غير الهيكلية، فغالبًا ما يكون تخفيف الإجهاد وحده كافيًا. ناقش متطلبات التطبيق مع الشركة المصنعة.
ما هي الدقة التي يمكن أن تحققها الطباعة ثلاثية الأبعاد للمعادن؟
تُنتج تقنية الطباعة الانتقائية بالليزر (SLM) عادةً دقة تتراوح بين ±0.1 و 0.2 مم في الأبعاد العامة، وذلك تبعًا لحجم القطعة وشكلها واتجاهها وعمليات المعالجة اللاحقة. يتم تصميم الثقوب والأسنان والأسطح المرجعية وأسطح منع التسرب الحرجة مع مراعاة هامش التصنيع، ثم تُصنع باستخدام آلات CNC وفقًا للتفاوت المطلوب.
متى تكون الطباعة ثلاثية الأبعاد للمعادن أكثر فعالية من حيث التكلفة من التصنيع باستخدام الحاسوب (CNC)؟
تُعدّ تقنية الطباعة ثلاثية الأبعاد للمعادن أكثر تنافسية عندما تحتوي القطعة على قنوات داخلية، أو هياكل شبكية، أو تجميعات مدمجة، أو أشكال هندسية تتطلب إعدادات متعددة لآلات CNC. أما بالنسبة للقطع المنشورية البسيطة أو الإنتاج بكميات كبيرة دون الحاجة إلى هندسة خاصة بتقنية الطباعة ثلاثية الأبعاد، فإنّ التصنيع باستخدام آلات CNC هو الخيار الأقل تكلفة عادةً. لذا، يُنصح بمقارنة تكلفة القطعة النهائية، بما في ذلك عمليات ما بعد التصنيع، بدلاً من الاكتفاء بمقارنة تكلفة الطباعة فقط.
ابدأ بالمواد المناسبة
يبدأ اختيار سبيكة مناسبة للطباعة ثلاثية الأبعاد للمعادن من ظروف التشغيل الفعلية للقطعة. فالمادة المناسبة تضمن طباعة موثوقة، وتتوافق مع بيئة التطبيق، وتوفر هامشًا كافيًا للتكاليف اللازمة للمعالجة اللاحقة التي تحول القطعة المطبوعة إلى مكون نهائي.
حمّل ملف التصميم بمساعدة الحاسوب (CAD) الخاص بك للحصول على مراجعة مجانية للتصميم من أجل التصنيع (DFM) مع توصيات بشأن المواد. سنخبرك بالسبائك المناسبة، والمعالجة اللاحقة المطلوبة، والجدول الزمني الإجمالي.