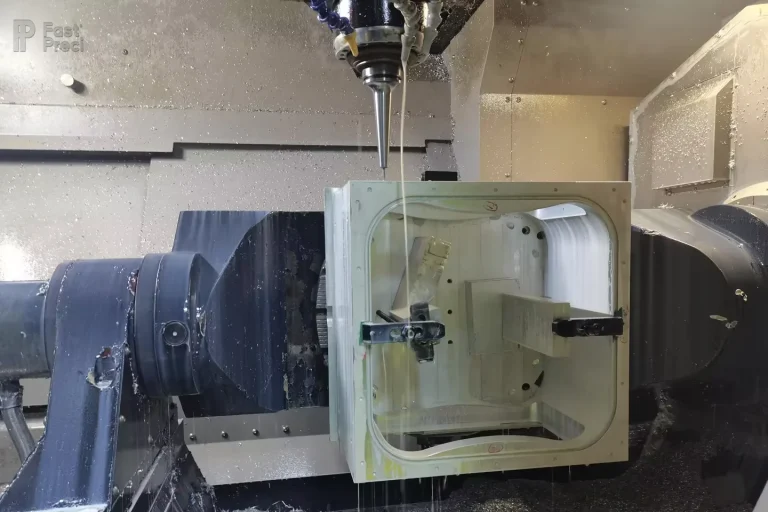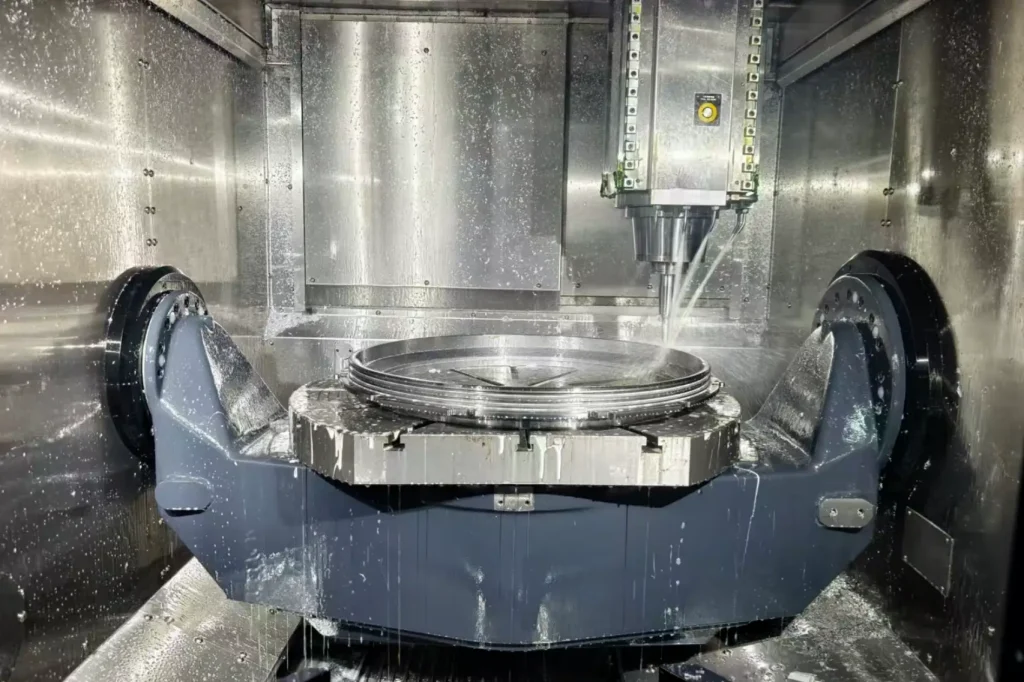
Eine CNC-Maschine kann zwar sehr präzise positionieren, doch diese Präzision führt nur dann zu einer exakten Werkstückgenauigkeit, wenn das Werkstück korrekt positioniert, gestützt und eingespannt ist. Eine mangelhafte Werkstückspannung kann dazu führen, dass sich ein Werkstück verschiebt, vibriert, sich unter der Spannkraft verbiegt oder nach der Bearbeitung zurückfedert – was Maßabweichungen verursacht, selbst wenn Programm, Werkzeuge und Maschine einwandfrei funktionieren.
Die CNC-Werkstückspannung ist daher mehr als nur das feste Einspannen des Werkstücks. Sie ist das technische System, das die Referenzposition des Werkstücks festlegt, Schnittkräften entgegenwirkt, den Zugang für Werkzeuge und Kühlmittel gewährleistet und jeden Spannvorgang wiederholbar macht. Für einen einfachen prismatischen Aluminiumblock genügt oft ein Standard-CNC-Schraubstock. Anders sieht es aus, wenn das Werkstück dünne Wände, tiefe Taschen, eine unregelmäßige Geometrie oder mehrere kritische Flächen aufweist, die in derselben Koordinatenbeziehung bleiben müssen.
Was versteht man unter Werkstückspannung bei der CNC-Bearbeitung?
Die Werkstückspannung ist die Methode, mit der ein Werkstück während der CNC-Bearbeitung positioniert und fixiert wird . Eine korrekte Spannvorrichtung hat drei separate Funktionen:
- Lokalisierung Legt fest, wo sich das Teil relativ zum Maschinenkoordinatensystem befindet.
- Unterstützung verhindert, dass sich das Teil unter Schwerkraft, Klemmkraft und Schnittkraft verbiegt oder durchbiegt.
- Klemmung hält das Werkstück an seinen Positionierungs- und Auflageflächen fest.
Diese Funktionen hängen zwar zusammen, sind aber nicht austauschbar. Eine Klemme soll ein Werkstück in ihre Halterungen drücken; sie kann die Position des Werkstücks nicht selbstständig festlegen.
Die Werkstückspannung beeinflusst direkt die Bearbeitungssteifigkeit, die Maßgenauigkeit, die Oberflächengüte und die Sicherheit des Bedieners und kann durch die Reduzierung oder Erhöhung von Vibrationen und Durchbiegungen auch die Werkzeugstandzeit beeinflussen. Bewegt sich das Werkstück unter Last, kann dies zu Rattern, Werkzeugdurchbiegung, ungleichmäßiger Merkmalspositionierung, schlechter Oberflächengüte oder Beschädigungen an Werkzeug und Werkstück führen. Maschinengenauigkeit allein kann ein schlecht gelagertes oder ungleichmäßig eingespanntes Werkstück nicht kompensieren.
Eine Vorrichtung ist eine spezielle Form der Werkstückspannung. Ein Standard-Frässchraubstock, ein Spannfutter oder eine Klemme sind Beispiele für Werkstückspannvorrichtungen. Eine Vorrichtung ist üblicherweise eine speziell konstruierte oder konfigurierte Anordnung von Positionierern, Stützen, Klemmen und Basiselementen, die ein bestimmtes Werkstück oder eine Werkstückfamilie in einer definierten Ausrichtung hält. CNC-Vorrichtungen sind besonders wertvoll, wenn Wiederholgenauigkeit, Ladegeschwindigkeit, komplexe Geometrie oder mehrere Bearbeitungsvorgänge den Mehraufwand rechtfertigen.

Gängige CNC-Werkstückspannmethoden
Die geeignete CNC-Spannmethode hängt von der Teilegeometrie, der Bearbeitungsreihenfolge, den Toleranzen und den Produktionsanforderungen ab. Es gibt keine allgemeingültig beste Methode.
| Methodik | Bestens geeignet für | Hauptvorteil | Hauptbeschränkung |
| CNC-Schraubstock / Frässchraubstock | Prismatische Blöcke, Platten, einfache bearbeitete Werkstücke | Schneller Aufbau, stabil, wirtschaftlich | Kann den seitlichen Zugang behindern und dünne Schnitte verzerren |
| CNC-Spannvorrichtungen | Große, unregelmäßige oder übergroße Werkstücke | Flexible Positionierung und breite Kapazität | Die Einrichtung kann länger dauern; die Positionierung der Klemmen ist entscheidend. |
| Spannfutter oder Spannzange | Runde, zylindrische und gedrehte Teile | Gute konzentrische Lagerung für Rotationsarbeiten | Radiale Klemmung kann dünnwandige Teile verformen. |
| Werkstückspannvorrichtung | Wiederholte, komplexe oder eng tolerierte Teile | Wiederholbare Positionierung, schnellere Beladung, bessere Prozesssteuerung | Erfordert Planung, Bauzeit und Vorlaufkosten. |
| Vakuum-Werkstückspannung | Dünne Platten und breite, flache Teile | Klarer Zugang zur Oberseite und verteilte Bestände | Abhängig von der Dichtungsfläche und möglicherweise nicht beständig gegen starke Seitenbelastungen |
| Magnetische Werkstückspannung | Ferromagnetisches Flachmaterial | Schnelles Laden und ungehinderter Zugang zur Oberfläche | Beschränkt auf magnetische Werkstoffe und geeignete Schnittlasten |
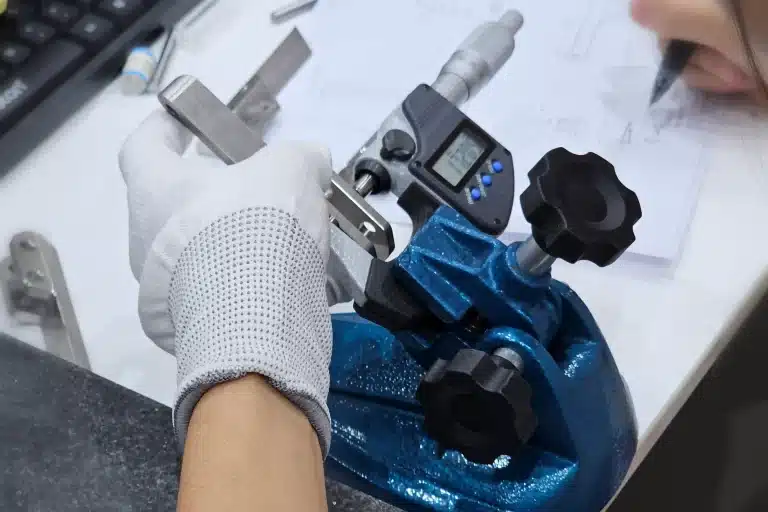
Ein CNC-Schraubstock ist nach wie vor die gängigste Lösung für die Werkstückspannung beim CNC-Fräsen, da er stabil, vertraut und einfach einzurichten ist. Weiche Spannbacken können die Einsatzmöglichkeiten eines Schraubstocks erheblich erweitern, indem sie sich der Werkstückkontur anpassen, die Kontaktfläche vergrößern und wiederholgenaue Positionen ermöglichen.
CNC-Spannvorrichtungen, Werkstückspannvorrichtungen und Bearbeitungsspannvorrichtungen sind oft die praktische Wahl, wenn das Werkstück zu groß für einen Schraubstock ist, eine ungünstige Form aufweist oder an mehreren Außenflächen bearbeitet werden muss. Die Spannvorrichtung muss dennoch genügend Platz für Werkzeuge, Späne, Kühlmittel und Messtaster bieten.
Spannfutter und Spannzangen eignen sich für zylindrische Werkstücke, insbesondere auf CNC-Drehmaschinen . Spannzangen bieten im Allgemeinen einen gleichmäßigeren Kontakt für Werkstücke mit kleinerem Durchmesser, während Spannfutter einen größeren Bearbeitungsbereich abdecken. Bei dünnen Rohren oder filigranen Ringen erfordert die radiale Spannung eine sorgfältige Kontrolle, da die Spannkraft bereits vor Bearbeitungsbeginn zu Unrundheiten führen kann.
CNC-Spannvorrichtungen werden in der Regel dann eingesetzt, wenn Standard-Spannvorrichtungen die erforderliche Wiederholgenauigkeit, Zugänglichkeit, Unterstützung oder Belastungseffizienz nicht erreichen können.
Wie man die Werkstückspannung für ein CNC-Teil auswählt?
Eine sinnvolle Auswahlreihenfolge ist:
Teilegeometrie → Bearbeitungskräfte → Bezugspunkte → Toleranz → Werkzeugzugänglichkeit → Produktionsvolumen
Das Werkstück steht an erster Stelle; die Spannmethode folgt dem Werkstück.
Beginnen wir mit der Geometrie
Ein einfacher, rechteckiger Block mit gut zugänglichen Oberflächen- und Seitenflächen lässt sich oft in einem CNC-Schraubstock bearbeiten. Große Gussteile, Platten oder unregelmäßige Schmiedeteile erfordern unter Umständen CNC-Spannvorrichtungen auf einer Spannplatte. Wellen, Naben oder kreisförmige Bauteile werden üblicherweise in ein Spannfutter, eine Spannzange, einen Dorn oder eine spezielle Drehvorrichtung eingespannt.
Die Geometrie ändert sich auch mit dem Materialabtrag. Ein starrer Rohling kann nach dem Einbringen tiefer Taschen oder dem Bearbeiten dünner Wände flexibel werden. Die Spannplanung sollte die Steifigkeit des Werkstücks in jedem Bearbeitungsschritt berücksichtigen, nicht nur die Ausgangsform des Rohlings.
Schnittkräfte und Kraftrichtung bewerten
Die Spannkraft muss hoch genug sein, um den zu erwartenden Schnittkräften standzuhalten, aber nicht so hoch, dass das Werkstück verformt wird. „Fester spannen“ ist selten eine zuverlässige Lösung.
Beispielsweise kann eine dünne Aluminiumwand im unbelasteten Zustand die Zeichnungsmaße erfüllen, sich aber unter zu hohem Spanndruck verformen. Wird die Wand in diesem Zustand bearbeitet, kann sie sich beim Entspannen des Werkstücks verschieben. Das bearbeitete Merkmal kann dann nicht mehr korrekt positioniert, verbogen oder ungleichmäßig sein, obwohl es im eingespannten Zustand korrekt erschien.
Platzieren Sie die Spannbacken so, dass ihre Kraft das Werkstück gegen die Auflageflächen und durch gut abgestützte Bereiche drückt. Vermeiden Sie das Spannen über ungestützten Taschen, dünnen Rippen oder offenen Hohlräumen, da die Spannbacken das Werkstück verbiegen können.
Praktische Bezugspunkte festlegen
Wo immer möglich, sollten nachfolgende Bearbeitungsschritte anhand von Zeichnungsbezugspunkten oder funktionell wichtigen Merkmalen erfolgen. Dies trägt dazu bei, die für die Montage relevanten Maßbeziehungen zu erhalten: beispielsweise eine Bohrung relativ zu einer Montagefläche, eine Tasche relativ zu einer Dichtfläche oder ein Lochmuster relativ zu einer Passkante. Wenn eine Bohrung ein präzises Verhältnis zu einer Montagefläche oder einem anderen Bezugspunkt aufweisen muss, wird üblicherweise das Bohren eingesetzt, um die erforderliche Größe, Position und Oberflächengüte zu erzielen.
Wenn ein erster Arbeitsgang eine kritische Bezugsfläche erzeugt, kann ein späterer Arbeitsgang diese Fläche zur Positionierung nutzen, anstatt auf Rohmaterial zurückzugreifen. Dadurch wird die Anhäufung von Abweichungen zwischen den Arbeitsgängen reduziert.
Werkstückspannung an Toleranz und Zugänglichkeit anpassen
Enge Positionstoleranzen erfordern oft ein stabiles Bezugssystem und eine wiederholgenaue Positionierung. Ein Werkstück passt zwar in einen Standard-Schraubstock, dieser bietet aber möglicherweise nicht genügend Zugang, um alle kritischen Merkmale ohne mehrmaliges Umspannen zu bearbeiten. Jedes Umspannen birgt ein zusätzliches Risiko für Positionsfehler.
Die Zugänglichkeit der Werkzeuge ist ebenso wichtig. Vorrichtungen, Spannbacken und Backen dürfen weder den Fräserweg, den Werkzeughalter, die Spindel, den Kühlmittelstrom noch den Messtaster blockieren. Bei der 5-Achs-CNC- Werkstückspannung ist der Freiraum noch wichtiger, da die Spindel und die Drehachsen Platz benötigen, um das Werkstück in verschiedenen Winkeln anzufahren.
Berücksichtigen Sie das Produktionsvolumen
Für die Fertigung von Einzelprototypen ist eine Standard-Spannvorrichtung oft wirtschaftlicher, da die Flexibilität der Einrichtung wichtiger ist als die Beladungsgeschwindigkeit. In der Serienproduktion können Spannvorrichtungen Rüstzeiten, Belastungsschwankungen und die Abhängigkeit vom Bediener reduzieren. Bei größeren Stückzahlen kann eine Vorrichtung zudem Automatisierung, palettierte Beladung, Mehrteil-Einrichtungen oder Prüfroutinen unterstützen.
 Wie verbessert die 3-2-1-Positionierung die Genauigkeit der CNC-Bearbeitung?
Das 3-2-1-Positionierungsprinzip ist eine praktische Methode zur Positionierung eines starren Bauteils ohne übermäßige Einschränkung. Ein Werkstück besitzt sechs Freiheitsgrade : Bewegung in X-, Y- und Z-Richtung sowie Rotation um jede dieser Achsen. Die Vorrichtung steuert diese Freiheitsgrade über drei Sätze von Positionierpunkten:
- Drei Punkte Die primäre Bezugsebene stützen.
- Zwei Punkte Die sekundäre Bezugsebene festlegen.
- Ein Punkt legt die tertiäre Bezugsebene fest.
Stellen Sie sich beispielsweise eine bearbeitete rechteckige Platte vor. Drei Auflageflächen an ihrer Unterseite bilden die Hauptebene. Zwei seitliche Stifte fixieren eine Längskante, und ein Endanschlag legt die Endposition fest. Die Klemmen drücken die Platte dann auf die Auflageflächen und seitlich gegen die Stifte.
Diese Anordnung schränkt das Bauteil typischerweise ein, ohne es zu vielen Kontaktpunkten anzupassen. Die primäre Ebene steuert die vertikale Bewegung und zwei Rotationen; die sekundäre Ebene steuert eine laterale Bewegung und eine Rotation; der tertiäre Punkt steuert die abschließende laterale Bewegung. Dieses Sechs-Punkt-Verfahren wird häufig verwendet, um alle sechs Freiheitsgrade zu steuern und gleichzeitig unnötige Einschränkungen zu vermeiden.
Zu viele Fixierpunkte können zu ungleichmäßiger Belastung führen. Weist ein Bauteil beispielsweise normale Dickenschwankungen, Grate, geringfügige Gusstoleranzen oder leichte Oberflächenwelligkeit auf, kann eine zu große Anzahl an Fixierpunkten verhindern, dass es jedes Mal gleich positioniert wird. Die Folge können Wackeln, Verformungen oder eine vom Bediener abhängige Einstellung sein. Ziel ist es daher, die erforderlichen Freiheitsgrade zu beschränken – und nicht wahllos Fixierpunkte hinzuzufügen.
Spannherausforderungen für dünnwandige und komplexe Teile
Dünnwandige und komplexe Bauteile verdeutlichen den Unterschied zwischen dem sicheren Halten eines Teils und dem Halten ohne Veränderung seiner Geometrie.
Ein tiefgezogenes Aluminiumgehäuse kann zunächst ein steifer Block sein und nach der Schruppbearbeitung einen Großteil seiner Steifigkeit verlieren. Wenn Spannvorrichtungen direkt auf dünnen Bodenflächen oder offenen Hohlräumen aufliegen, kann sich das Werkstück unter der Spannkraft verformen. Beim Lösen der Vorrichtung entspannt sich das Werkstück. Kritische Flächen oder Wände, die im verformten Zustand bearbeitet wurden, erfüllen möglicherweise nicht mehr die Anforderungen an Ebenheit, Position oder Wandstärke.
Häufige Probleme sind:
- Übermäßige Klemmkraft, die zu lokaler Verformung oder Rückfederung führt.
- Unzureichende Unterstützung, die Vibrationen, Rattern und Werkzeugdurchbiegung ermöglicht.
- Tiefe Taschen und hohe Wände verringern die Steifigkeit im Verlauf der Bearbeitung.
- Unregelmäßige Geometrie mit wenigen natürlichen Auflageflächen.
- Mehrere Ausrichtungen erhöhen den Fehler beim erneuten Einspannen und die Einrichtungszeit.
- Klemmen, Backen oder Vorrichtungsstrukturen, die Werkzeuge, Kühlmittel oder den Spänefluss blockieren.
Die praktischen Reaktionen hängen vom jeweiligen Teil und Prozess ab:
- Das Werkstück sollte nahe der Schnittzone abgestützt werden, insbesondere unter dünnen Böden oder in der Nähe von stark bearbeiteten Bereichen.
- Die Klemmkraft lässt sich mit weichen Backen, konturierten Stützen oder geeigneten Klemmbacken über eine größere Kontaktfläche verteilen.
- Weiche Backen ermöglichen die Anpassung an nicht standardmäßige äußere Geometrien und reduzieren die Punktbelastung.
- Fügen Sie Positionierungsflächen, Opferlaschen, temporäre Prozessmerkmale oder kundenspezifische Positionierungsmerkmale hinzu, sofern die Teilekonstruktion dies zulässt.
- Die Bearbeitung sollte so erfolgen, dass das Teil während des Hauptmaterialabtrags seine Steifigkeit behält. Anschließend sollten empfindliche Geometrien mit geringeren Schnitt- und Spannkräften nachbearbeitet werden.
- Statt jede Auflagefläche der Vorrichtung eng an das Werkstück anzupassen, sollten Aussparungen für Werkzeuge, Späne und Kühlmittel vorgesehen werden.
Eine Aufnahme oder Positionierungsvorrichtung muss den durch die Bearbeitungswerkzeuge entstandenen Innenradius berücksichtigen. Ein Werkstück mit scharfen Ecken sitzt nicht vollständig in einer Aufnahme, wenn diese einen nicht berücksichtigten Innenradius aufweist. Das Werkstück mag zwar fest sitzen, aber tatsächlich zu hoch sitzen, an den Ecken wackeln oder ungleichmäßig positioniert werden. Durch eine geeignete Eckenaussparung lassen sich diese Probleme vermeiden.
Vakuumspannsysteme eignen sich gut für dünne, flache Teile, da sie die Spannkraft großflächig verteilen und die Oberfläche relativ frei lassen. Für schwere Fräsarbeiten, hohe Teile, poröse Werkstoffe oder Geometrien mit begrenzter Dichtfläche sind sie jedoch nicht automatisch geeignet. Auch CNC-Magnetspannsysteme ermöglichen einen schnellen Zugriff auf ferromagnetische Platten, müssen aber auf das Material und die zu erwartenden Schnittkräfte abgestimmt sein.
Ein praktisches Beispiel ist ein dünnwandiges PEEK-Rennrad , bei dem eine kontrollierte Werkstückspannung und eine temporäre interne Stütze verwendet wurden, um einen 0.5 mm dünnen Felgenrand während der Endbearbeitung zu schützen.
Wann benötigen Sie eine kundenspezifische Werkstückspannvorrichtung?
Standardmäßige Spannvorrichtungen sind ausreichend, wenn sie das Werkstück zuverlässig fixieren, ausreichend stützen, einen sicheren Werkzeugzugang ermöglichen und keine übermäßige Rüstzeit verursachen. Eine individuelle Lösung ist dann sinnvoll, wenn diese Bedingungen nicht durchgängig erfüllt werden können.
Kundenspezifische Spannvorrichtungen sind oft durch eine oder mehrere der folgenden Bedingungen gerechtfertigt:
- Komplexe Geometrie mit wenigen nutzbaren ebenen oder parallelen Flächen.
- Enge Toleranzen zwischen in unterschiedlichen Ausrichtungen bearbeiteten Merkmalen.
- Wiederholte Produktion, die eine zuverlässige Beladung und einen gleichmäßigen Arbeitsausgleich erfordert.
- Mehrere Konfigurationen, die zu einem inakzeptablen kumulierten Standortfehler führen.
- Hohe Rüstzeiten aufgrund manueller Anzeige, Verpackung oder Klemmenjustierung.
- Dünne, flexible oder unregelmäßige Teile, die eine konturierte Unterstützung benötigen.
- Schwieriges oder unsicheres Beladen mit Standard-Spannvorrichtungen.
- Anforderungen an Automatisierung, Palettierung, Mehrteilverladung oder prozessbegleitende Prüfverfahren.
Die Entscheidung ist sowohl wirtschaftlich als auch technisch bedingt. Die Konstruktion von Spannvorrichtungen verursacht zusätzliche Kosten, längere Lieferzeiten und einen höheren Wartungsaufwand. Für Prototypen oder Einzelanfertigungen mit geringem Wert können CNC-Schraubstöcke, Spannzangen, weiche Spannbacken oder eine einfache Spannplatte wirtschaftlicher sein. Bei der Serienfertigung hingegen kann eine kundenspezifische Spannvorrichtung die Rüstzeiten verkürzen, die Wiederholgenauigkeit verbessern, das Ausschussrisiko reduzieren und einen gleichmäßigeren Produktionsprozess ermöglichen.
Eine spezielle Vorrichtung muss nicht aufwendig sein, um nützlich zu sein. Ein Paar konturierte, weiche Spannbacken, eine Positionierplatte mit Stiften und Stützen oder eine einfache, kundenspezifische Vorrichtung können das eigentliche Fertigungsproblem lösen. Komplexere CNC-Bearbeitungsvorrichtungen sind dann gerechtfertigt, wenn der Teilewert, das Produktionsvolumen oder das Prozessrisiko die Investition rechtfertigen.
Für ingenieurtechnisch orientierte Zulieferer von Bearbeitungsteilen ist hier die frühzeitige Diskussion über DFM (Design for Manufacturing) von Bedeutung: Ein Teil kann so konstruiert werden, dass es funktional ist und gleichzeitig praktische Merkmale aufweist, die die Positionierung, Unterstützung, Abtastung und den Bearbeitungszugang verbessern.
Checkliste für die Konstruktion von CNC-Spannvorrichtungen
Bevor Sie ein Teil zur Bearbeitung freigeben oder ein Vorrichtungskonzept genehmigen, überprüfen Sie bitte folgende Punkte:
- Nach Möglichkeit anhand von Zeichnungsbezugspunkten oder funktionell kritischen Merkmalen ermitteln.
- Positionieren und Klemmen trennen; die Klemmen sollten das Teil gegen die Positionierelemente drücken.
- Sorgen Sie für eine Unterkonstruktion unterhalb von Bereichen, die erheblichen Schneid- oder Klemmkräften ausgesetzt sind.
- Verwenden Sie nur die Positionierungsbeschränkungen, die für eine stabile und wiederholbare Sitzanordnung erforderlich sind.
- Die Klemmkraft so steuern, dass sie den Schnittkräften standhält, ohne das Werkstück zu verformen.
- Schneidwerkzeuge, Werkzeughalter, Messfühler, Kühlmittel und Spänefluss müssen von Klemmen und Vorrichtungswänden ferngehalten werden.
- Fügen Sie Vorrichtungsfreiräume für Fräserradien, Innenecken, Werkstückübergänge und Spanabfuhr hinzu.
- Durch eindeutige Bezugspunkte, feste Anschläge und eine praktische Bedienerzugänglichkeit wird ein wiederholbares Laden gewährleistet.
- Vergewissern Sie sich, dass kritische Bauteile ohne unnötiges erneutes Einspannen untersucht werden können.
- Definieren Sie die Maschinenausrichtung, die Werkstücknullpunkte und die Einrichtungsorientierung so, dass das CNC-Programm auf die vorgesehenen Bezugspunkte verweist.
FAQ
Was ist CNC-Werkstückspannung?
CNC-Spannsysteme dienen der Positionierung, Abstützung und Fixierung von Werkstücken während der Bearbeitung. Sie können CNC-Schraubstöcke, Spannzangen, Futter, Klemmen, weiche Spannbacken, Vakuumtische, Magnettische oder spezielle Vorrichtungen umfassen. Ihre Aufgabe besteht nicht nur darin, Bewegungen zu stoppen; sie müssen das Werkstück wiederholgenau positionieren und gleichzeitig den Bearbeitungskräften widerstehen, ohne unnötige Verformungen zu verursachen.
Welche ist die gebräuchlichste Methode zur Werkstückspannung bei CNC-Maschinen?
Für das CNC-Fräsen ist ein Standard-CNC-Schraubstock oder Frässchraubstock eine der gängigsten Spannmethoden, da er stabil und schnell einzurichten ist und sich für viele prismatische Teile eignet. Weiche Spannbacken, Parallelanschläge, Anschläge und einfache Spannplatten erweitern sein Anwendungsspektrum. Größere, unregelmäßige, runde, dünne oder sich wiederholende Teile erfordern oft andere Spannlösungen.
Wie wähle ich eine geeignete Spannmethode für ein CNC-Teil aus?
Beginnen Sie mit der Teilegeometrie und den Flächen, die als Bearbeitungsbezugspunkte dienen müssen. Bewerten Sie anschließend Schnittkraftrichtung, Wandsteifigkeit, Toleranzanforderungen, Werkzeugzugänglichkeit, Anzahl der Aufspannungen, Prüfbedarf und Produktionsvolumen. Eine Spannmethode ist dann geeignet, wenn sie das Teil zuverlässig positioniert, ausreichend Unterstützung bietet, einen sicheren Bearbeitungszugang ermöglicht und wirtschaftlich zur Serienfertigung passt.
Wann sollte ich eine kundenspezifische Spannvorrichtung verwenden?
Verwenden Sie kundenspezifische Spannvorrichtungen, wenn Standard-Schraubstöcke, -Klemmen oder -Spannfutter keine wiederholgenaue Positionierung, ausreichende Unterstützung, Werkzeugzugänglichkeit oder effiziente Belastung gewährleisten können. Dies lohnt sich häufig bei wiederkehrenden Teilen mit komplexer Geometrie, dünnen Wänden, engen Toleranzen, aufwendigen Mehrfachaufspannungen oder Automatisierungsanforderungen. Für Einzelprototypen ist die Standard-Spannvorrichtung oft der wirtschaftlichere Ausgangspunkt.
Kann die Werkstückspannung die Genauigkeit der CNC-Bearbeitung beeinflussen?
Ja. Die Werkstückspannung in CNC-Maschinen kann die Genauigkeit erheblich beeinträchtigen, da eine ungenaue Positionierung, unzureichende Unterstützung, zu hohe Spannkräfte oder ungleichmäßiger Sitz Bewegungen, Durchbiegungen, Rattern und Rückfederung verursachen können. Eine Maschine kann den programmierten Werkzeugweg zwar präzise ausführen, das Werkstück selbst kann sich jedoch verschieben oder verformen. Eine gute Werkstückspannung erhält die Bezugspunkte und die erforderliche Steifigkeit, damit das fertige Werkstück den Zeichnungsvorgaben entspricht.
Benötigen Sie Hilfe bei der Planung der Werkstückspannung für ein komplexes CNC-Teil?
FastPreci kann Ihre Teilegeometrie, Bearbeitungsanforderungen und Ihr Produktionsvolumen prüfen, um festzustellen, ob eine Standard- oder eine kundenspezifische Werkstückspannung geeignet ist.