


Planfräsen gilt in der CNC-Bearbeitung oft als Routinevorgang. Man richtet das Werkstück aus, reinigt die Oberfläche und kann loslegen. Beim Planfräsen ist es häufig der erste Arbeitsgang, der die Planheit des Werkstücks und die Ausrichtung der Referenzpunkte bestimmt. Dieser eine Prozess legt jedoch den Grundstein für alle nachfolgenden Schritte. Die Planheit, Parallelität, Oberflächengüte und sogar die Standzeit zukünftiger Werkzeuge hängen von der Qualität des Planfräsens ab.
In einer Fertigungsumgebung haben schon Kleinigkeiten wie die Wahl des Fräsertyps, der Form des Einsatzes, der Spindelbelastung oder der Vorschubgeschwindigkeit direkten Einfluss darauf, ob ein Auftrag erfolgreich abgeschlossen wird oder zu einem endlosen Nachbearbeitungszyklus und einer Lärmquelle wird.
Dieser Leitfaden behandelt das Planfräsen in der CNC-Bearbeitung , Werkzeuge sowie Schnittgeschwindigkeiten und Vorschübe. Er enthält außerdem Vergleiche mit dem Stirn- und Umfangsfräsen. Los geht's!
Was versteht man unter Planfräsen im CNC-Fräsprozess?
Planfräsen ist ein CNC-Fräsverfahren , bei dem ebene Flächen mithilfe der Vorderseite eines rotierenden Fräsers erzeugt werden. Die Fräserachse steht senkrecht zum Werkstück. In der Zerspanung werden für diese Aufgabe zwei Maschinentypen eingesetzt: Bearbeitungszentren oder Fräsmaschinen.
Der entscheidende Unterschied zwischen Planfräsen und anderen Fräsverfahren besteht darin, dass die Fräserachse senkrecht zur Werkstückoberfläche verläuft. Das bedeutet, dass die Oberseite der Maschine den Schnitt am Werkstück ausführt, im Gegensatz zu anderen Fräsverfahren, bei denen der Schnitt von der Seite erfolgt.
Funktionsweise
- Werkzeugausrichtung
Der Planfräser dreht sich um seine Achse, die senkrecht zur Werkstückoberfläche steht, wodurch die Fräserfläche mit einer großen Materialfläche in Kontakt kommt.
- Erweitertes Engagement
Der größte Teil des Materials wird durch Einsätze an der Vorderseite des Fräsers abgetragen, während periphere Einsätze dazu beitragen, die Kanten zu säubern und eine glatte Oberfläche zu erzeugen.
- Maschinenbewegung
Die CNC-Maschine bewegt das Werkstück geradlinig unter dem rotierenden Fräser hindurch und erzeugt so eine ebene Oberfläche mit gleichmäßigem Materialabtrag.
- Kontrolle von Schnitttiefe und Schnittbreite
Die axiale Schnitttiefe bestimmt die Menge des bei jedem Durchgang abgetragenen Materials, während der Durchmesser des Fräsers die effektive Schnittbreite und den Grad der Überlappung festlegt.
- Oberflächenerzeugung
Die Qualität der Oberflächenbeschaffenheit und ihre Ebenheit hängen von Faktoren wie der Form des Schneideinsatzes, der Vorschubgeschwindigkeit pro Zahn, dem Rundlauf des Fräsers und der Stabilität der Maschine ab.
Planfräsen im Vergleich zu anderen Fräsverfahren: Stirnfräsen und Umfangsfräsen
| FEATURE | Planfräsen | SCHAFTFRÄSEN | PERIPHERIE Fräswerkzeuge |
| Ausrichtung der Schneideachse | Im rechten Winkel zur Oberfläche des Werkstücks
| Gerade (oder leicht geneigt) zur Oberfläche | Selbst mit der Oberfläche des Werkstücks |
| Fortgeschrittenes Engagement | Die Einsätze kommen hauptsächlich auf die Schneidfläche, während die peripheren Einsätze dabei helfen. | Sowohl die Schneidezähne als auch die äußeren Zähne sind betroffen. | Die äußeren Zähne arbeiten hauptsächlich entlang des Durchmessers des Fräsers.
|
| Primäre Anwendung | Edle Oberflächen herstellen, Materialien rechtwinklig ausrichten und Bezugsebenen festlegen. | Taschen, Schlitze, Rillen und Formen mit Details. | Seitenwände, lange ebene Flächen, Zahnräder oder schlanke Designs.
|
| Materialabtragsrate (MRR) | Hoch: Ein breites Schneidwerkzeug kann Material sehr schnell abtragen.
| Mäßig: Dies basiert auf dem Grad der Überlappung eines Werkzeugs und der Anzahl der Überfahrten des Werkzeugs über das Material.
| Mittel: Dies hängt davon ab, wie stark sich das Werkzeug überlappt und wie oft es über das Material fährt. |
| Oberflächenbeschaffenheit / Ebenheit | Funktioniert gut auf großen Flächen, wenn die Einstellungen richtig angepasst sind.
| Das Ergebnis ist zufriedenstellend, aber nur für kleinere Flächen geeignet. Um eine ebene Fläche zu erzielen, sind mehrere Durchgänge nötig.
| Wirksam auf schmalen Flächen; weniger zuverlässig auf größeren Flächen. |
| Werkzeugtypen / Varianten | Wendeschneidplatten-Planfräser, Vollplanfräser und Hohlfräser sind Arten von Fräswerkzeugen. | Schaftfräser gibt es in verschiedenen Ausführungen, wie z. B. mit Vierkant-, Kugel-, Eckradius- und Kegelschaftfräsern. | Es gibt außerdem Seiten- und Umfangsfräser.
|
| Übliche Schnitttiefe
| Die Schnitttiefe kann je nach Stabilität des Werkzeugs von mittel bis tief variieren. | Für präzise Details ist eine geringe bis mittlere Tiefe am besten geeignet. | Bei flachen bis mitteltiefen Schnitten sind in der Regel mehrere Durchgänge erforderlich. |
| Fütterungsstrategie
| Die Vorschubgeschwindigkeit für jeden Zahn muss so eingestellt werden, dass eine glatte Oberfläche gewährleistet ist.
| Die Vorschubgeschwindigkeit richtet sich nach der Breite des Schlitzes, der Größe der Tasche und dem Durchmesser des Fräsers.
| Durch sorgfältiges Übertreten und Füttern ist es wichtig, ein Ausfransen zu verhindern. |
| Maschinenüberlegungen
| Sie benötigen eine robuste Maschine, ausreichend Spindelleistung und eine stabile Werkstückspannung. | Das Verfahren kann zwar auf verschiedenen Maschinen angewendet werden, aber Hochgeschwindigkeitsfräsen liefert bessere Ergebnisse. | Eine gewisse Steifigkeit ist erforderlich, da eine Werkzeugdurchbiegung die Präzision beeinträchtigen kann.
|
| Stärken / Vorteile
| Entfernt Material schnell, erzielt eine hohe Planheit und reduziert den Bedarf an zusätzlichen Arbeitsschritten.
| Flexibel und präzise, perfekt für komplizierte Formen. | Eignet sich gut für Seitenwände, verlängerte gerade Schnitte oder schmale Details.
|
| Einschränkungen / Schwächen
| Nicht optimal für kleine Räume oder detaillierte Designs.
| Die Bearbeitung großer Flächen dauert länger und auf großen, flachen Bereichen funktioniert es nicht gut.
| Auf großen, flachen Flächen ist die Effizienz geringer, und mehrere Durchgänge können die benötigte Zeit verlängern.
|
Für große, ebene Flächen wird im Allgemeinen das Planfräsen bevorzugt, während Stirn- und Umfangsfräsen besser für detaillierte Strukturen und die Bearbeitung von Seitenwänden geeignet sind. Bei inneren Hohlräumen und der Materialabtragung in geschlossenen Bereichen ist das Taschenfräsen oft die bevorzugte CNC-Frässtrategie, da es eine andere Werkzeugwegplanung und andere Konstruktionsaspekte erfordert.
Planfräser und Werkzeugauswahl in der CNC-Bearbeitung

Arten von Planfräsern
- Volle Planfräser
○ Aus einem Stück gefertigt, um optimale Steifigkeit und Stabilität zu gewährleisten.
○ Anwendbar beim Schruppen und bei harten Werkstoffen, wo die Werkzeugdurchbiegung auf ein Minimum reduziert werden muss.
○ Leistungsstark und robust, doch wenn das Schneidgerät einmal verschlissen ist, muss es komplett ersetzt werden.
○ Die Spindel muss über genügend Leistung verfügen, um schwere Schnitte ausführen zu können.
- Wendeschneidplattenfräser
○ Ausgestattet mit mehreren herausnehmbaren Einsätzen, die an der Schneidfläche befestigt sind.
○ Die einzelnen Einsätze sind austauschbar und drehbar, was zu geringeren Ausfallzeiten und niedrigeren Gesamtwerkzeugkosten führt.
○ Geeignet für die Serienfertigung, bei der ein gleichmäßiger Betrieb und eine einwandfreie Oberflächenbeschaffenheit unerlässlich sind.
○ Ermöglicht flexible Anpassung der Einsatzgeometrie an andere Materialien oder Schnittbedingungen.
- Muschelmühlen
○ Besteht im Wesentlichen aus einem Korpus und einer abnehmbaren Frontplatte oder einer Einsatzplatte.
○ Kann größere Durchmesser als Vollplanfräser zu geringeren Kosten schneiden.
○ Mittlere Steifigkeit ist angemessen, da sie bei mittlerer bis hoher Materialabtragsrate ohne extreme Spindelbelastung eingesetzt werden können.
○ Wird hauptsächlich bei Schrupp- und Halbfertigprozessen eingesetzt.
Überlegungen zur Werkzeugauswahl
- Fräserdurchmesser und Anzahl der Einsätze
○ Größere Durchmesser ermöglichen die Bearbeitung einer größeren Fläche in einem einzigen Arbeitsgang und sparen Zeit durch die geringere Anzahl an Arbeitsgängen.
○ Die zusätzlichen Einsätze erhöhen die Abtragsrate, erfordern aber auch mehr Leistung in der Spindel.
- Geometrie und Beschichtungen hinzufügen
○ Positive Spanwinkeleinsätze: Die Kräfte an der Schneidkante werden verringert und die Oberflächengüte verbessert.
○ Negative Spanwinkeleinsätze: Die Schneidkante ist beim Schneiden schwerer Lasten stabiler.
○ Beschichtungen wie TiN , TiAlN oder CVD verbessern die Verschleißfestigkeit und ermöglichen das Schneiden mit höherer Geschwindigkeit.
- Material- und Abtragsrate
○ Aluminium, Gusseisen und Stahl erfordern unterschiedliche Wendeschneidplattenqualitäten und Vorschübe sowie unterschiedliche Schnittgeschwindigkeiten.
○ Der Vorschub pro Zahn und die Schnitttiefe sollten maximiert werden, um eine optimale Oberflächengüte sowie eine maximale Werkzeugstandzeit zu erzielen.
- Maschinenfähigkeit
○ Mit starren Maschinen ist es möglich, größere Fräser und tiefere Schnitte ohne Rattern einzusetzen.
○ Spindeldrehmoment, Stabilität und Werkstückspannung sind wichtig, um Ebenheit und gleichmäßige Oberflächenqualität zu erreichen.
Schnittgeschwindigkeiten und Vorschübe beim Planfräsen: Technische Richtlinien nach Werkstoff und Werkzeugtyp

Die folgenden Bereiche stellen typische Ausgangswerte dar. Die tatsächlichen Schnittparameter sollten anhand der Empfehlungen des Werkzeugherstellers, der Maschinenleistung und der Teilegeometrie optimiert werden.
- Spindeldrehzahl (U / min)
○ Definition: Die Umdrehungen pro Minute, die der Fräser ausführt.
○ Berechnung: Drehzahl = (Schnittgeschwindigkeit (m/min) × 1000) / (Durchmesser (mm) × π)
○ Hinweis: 1000 rechnet Meter in Millimeter um.
■ Aluminium: 600 – 1200 m/min
■ Baustahl: 120 – 200 m/min
■ Edelstahl: 80 – 150 m/min
- Vorschub pro Zahn (fz)
○ Definition: Die Strecke, die das Werkstück pro Zahnumdrehung zurücklegt, wird definiert.
○ Berechnung: Tischvorschub (IPM/mm/min) = Drehzahl × Anzahl der Zähne × Vorschub pro Zahn.
○ Beispielbereiche:
■ Aluminium: 0.1 – 0.3 mm/Zahn.
■ Stahl: 0.05 – 0.15 mm/Zahn.
■ Edelstahl: 0.03 – 0.1 mm/Zahn.
- Schnitttiefe (ap)
○ Axiale Tiefe: Die Tiefe, die der Fräser jedes Mal im Material erzeugt.
○ Radiale Breite (ae): Breite des Kontakts des Fräsers mit der Oberfläche.
○ Richtlinien:
■ Schruppen: Erhöhte Schnitttiefe, reduzierter Vorschub pro Zahn.
■ Schlichtgänge: Die Schnitttiefe sollte gering sein; eine Erhöhung des Vorschubs pro Schnitt führt zu einer glatten Oberfläche.
■ Berücksichtigen Sie stets die Steifigkeit des Schneidwerkzeugs, die Maschinenleistung und die Stabilität der Werkstückspannung.
Bedenken bezüglich Fräser und Einsätze
- Wendeschneidplatten-Planfräser können bei höheren Drehzahlen arbeiten radiale Einbindung da sie mehr als einen Einsatz beinhalten und diese Kräfte gleichmäßig verteilt werden.
- Vollprofil-Planfräser sind sehr leistungsstark und ermöglichen tiefere Schnitte ohne starkes Verbiegen.
- Wendeschneidplatten mit positivem Spanwinkel reduzieren die Schnittkräfte, Wendeschneidplatten mit negativem Spanwinkel erhöhen die Stabilität bei schwierigen Werkstoffen.
- In Produktionsumgebungen passen Ingenieure die Parameter des Planfräsens häufig an den Werkzeugverschleiß, die Maschinensteifigkeit und die Losgröße an, um eine stabile Bearbeitungsleistung zu gewährleisten.
Genauigkeit, Ebenheit und Oberflächengüte, die mit Planfräsen erreicht werden können
Normale Ebenheits- und Toleranzskala
- Flatness
○ Dies kann durch den verwendeten Fräserdurchmesser, die Art des Einsatzes und die Anzahl der Durchgänge erreicht werden.
○ Je nach Steifigkeit der Aufspannung, Wahl des Fräsers und Material kann beim Planfräsen typischerweise eine Ebenheit von etwa 0.01 – 0.05 mm auf einer Länge von 100 mm erreicht werden.
- Maßtoleranzen
○ Für Standardbauteile: ±0.05 mm.
○ Für Bauteile mit hohen Präzisionsanforderungen: ±0.01 mm.
- Beeinflussende Faktoren
Dazu gehören Maschinensteifigkeit, Werkzeugdurchbiegung, Verschleiß der Einsätze, Spindelrundlauf und Wärmeausdehnung.
Erwartungen an die Oberflächengüte (Ra)
- Schruppbearbeitung: Ra 3.2 – 6.3 μm, abhängig von der Geometrie des Schneideinsatzes und dem Vorschub pro Werkzeug.
- Schlichtgänge: Ra 0.8 bis 1.6 μm können mit geringer Schnitttiefe und maximalem Vorschub erreicht werden.
- Einflussfaktoren
○ Futtermenge pro Zahn: Eine zu hohe Futtermenge erhöht die Wahrscheinlichkeit von Zahnausbrüchen.
○ Fräsergeometrie: Durch den Einsatz von Wendeschneidplatten mit positivem Spanwinkel wird das Rattern reduziert.
○ Maschinenvibrationen: Flexible Werkstückspannung reduziert Oberflächenunebenheiten.
Variablen, die Genauigkeit und Ausführung beeinflussen
- Werkzeugauswahl: Fräser mit größerem Durchmesser verringern die Durchbiegung und verbessern so die Planheit.
- Einsätze: Je mehr Einsätze verwendet werden, desto gleichmäßiger verteilen sich die Schnittkräfte und desto besser wird die Oberfläche.
- Maschinenkonsistenz: Vibrationen oder eine ineffektive, nicht steife Spindel können zu einer rauen Oberfläche und einem Verlust der Ebenheit führen.
- Werkstückmaterial: Weichere Werkstoffe (z. B. Aluminium) können sich unter den Schnittkräften verformen. Härtere Werkstoffe (z. B. Stahl) erfordern unter Umständen stabilere Schnittbedingungen.
- Montage und Befestigung: Rattern, Federn und Verrutschen von Teilen sind unerwünscht und werden durch ordnungsgemäßes Spannen vermieden.
Überlegungen zur Werkzeugmaschine beim Planfräsen in CNC-Bearbeitungszentren

Spindelleistung und Drehmoment
- Bedeutung: Eine ausreichende Spindelleistung gewährleistet, dass der Fräser unter Last eine gleichbleibende Schnittgeschwindigkeit aufweist.
- Auswirkungen: Schwache Spindeln können zu einem Verlust der Vorschubgeschwindigkeit, Rattern, Oberflächengüte und Werkzeugverschleiß führen.
- Regel: Spindelleistung und Drehmoment müssen an Fräserdurchmesser, Schnitttiefe und Materialhärte angepasst werden. Größere Planfräsmaschinen benötigen ein höheres Spindeldrehmoment, um den Fräsvorgang fortzusetzen.
Maschinensteifigkeit
- Strukturelle Steifigkeit: Maschinenbett, Säule und Spindellager müssen in der Lage sein, sich bei Einwirkung von Schnittkräften nicht durchbiegen zu lassen.
- Schwingungsdämpfung: Eine geringe Steifigkeit führt zu Rattern, Topografieabweichungen und Toleranzabweichungen.
- Werkstückspannung: Die Spannplanung und die Konstruktion der Vorrichtungen haben direkten Einfluss auf die Steifigkeit und damit auf die Ebenheit und Genauigkeit.
CNC-Einrichtung: VMC vs. HMC
- Vertikale Bearbeitungszentren (VMC):
○ Ideal zum Planfräsen von Flachplatten, allgemeine Werkstattanwendungen.
○ Sehr große Fräser oder schwere Werkstücke können aufgrund der Steifigkeit der Spindel nicht abgetrennt werden.
- Horizontale Bearbeitungszentren (HMC):
○ Besser geeignet für Anwendungen, bei denen hohe Stückzahlen, Mehrseitenbearbeitung und großflächiges Planfräsen erforderlich sind.
○ Verbesserter Spanfluss unter dem Einfluss der Schwerkraft zur Steigerung der Werkzeugstandzeit und Verbesserung der Oberflächengüte.
Achsenkonfiguration
- 3-Achsen-Maschinen:
○ Geeignet für einfache Geometrien beim Standard-Planfräsen.
○ Einschränkung: Der Fräser kann auf komplizierten Oberflächen oder in engen Taschen nicht geneigt werden.
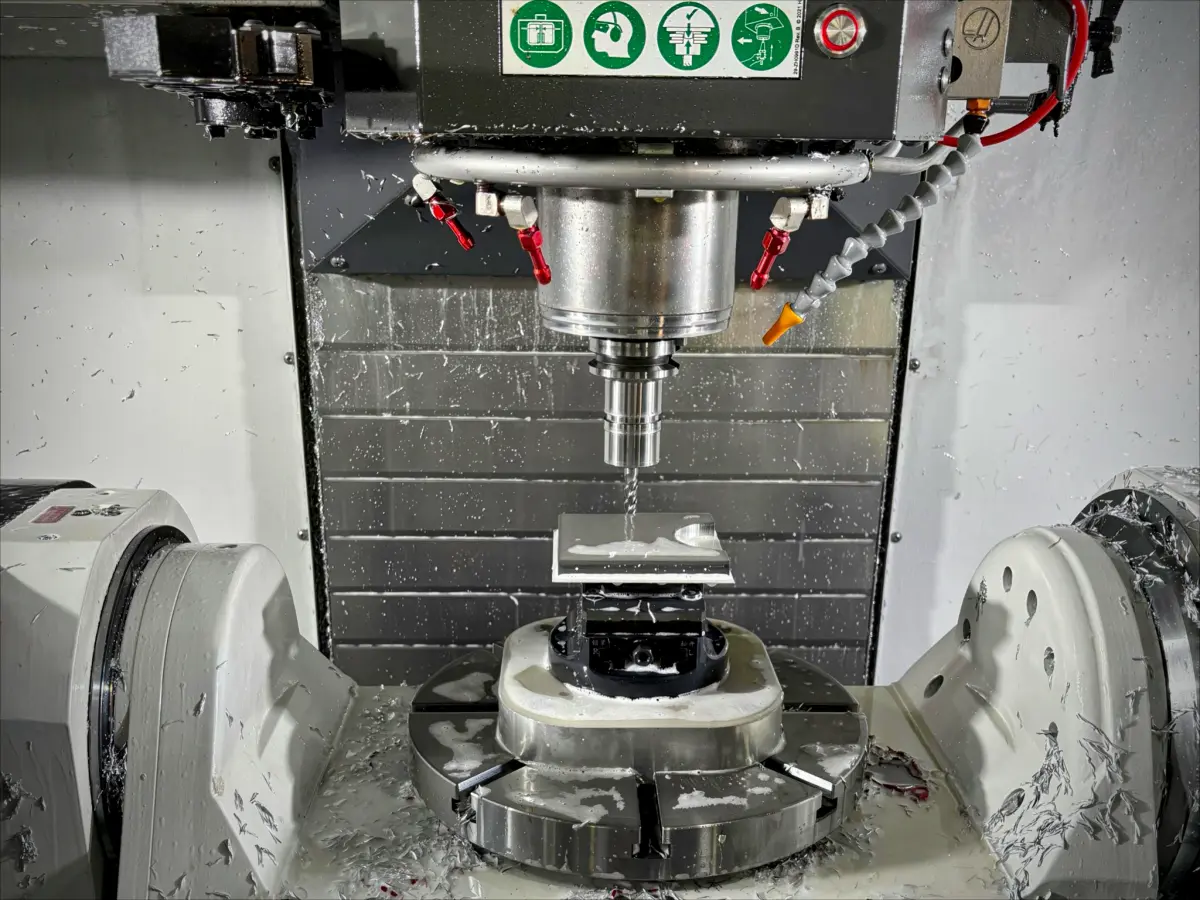
- 5-Achsen-Maschinen:
○ Ermöglicht Schneiden, Drehen und Neigen des Werkstücks.
○ Ermöglicht ausgefeilte Stirnfrässtrategien, weniger Werkzeuginterferenzen und eine feinere Bearbeitung von Konturteilen.
 Auswirkungen auf Kosten, Lieferzeiten und Fertigungsrisiken
- Verfügbarkeit und Kostenstruktur der Maschine
- Das Planfräsen großer Flächen erfordert in der Regel CNC-Bearbeitungszentren mit ausreichender Leistung, Steifigkeit und Tischfläche. Die Bearbeitung von Teilen auf Standard-Vertikalbearbeitungszentren ist im Allgemeinen kostengünstiger als die Bearbeitung von Teilen, die größere oder spezialisiertere Maschinen, z. B. Horizontalbearbeitungszentren, erfordern. Merkmale, die die normale Kapazität der Maschine überschreiten, sollten spezifiziert werden, da dies die Stundensätze erheblich erhöhen kann.
- Zeit und Effizienz im Zyklus einstellen
- Große Flächen lassen sich prinzipiell am besten mit Planfräsen bearbeiten, wobei die Maschinensteifigkeit und die Spindelleistung die Aggressivität des Verfahrens bestimmen. Maschinen mit höherem Drehmoment und stabiler Spannvorrichtung benötigen weniger Durchgänge und kürzere Zykluszeiten. Begrenzte Maschinenkapazität kann reduzierte Schnitte erforderlich machen, was zu längeren Bearbeitungszeiten und Lieferzeiten führt.
- Möglichkeit von Verzerrungen und Nacharbeit
- Das Planfräsen von Werkstücken mit dünnen Bereichen oder ungleichmäßiger Materialverteilung reagiert empfindlicher auf die Schnittkräfte. Maschinen mit mangelnder Steifigkeit oder unzureichender Spannvorrichtung erhöhen das Risiko von Verformungen, was zu Planheitsabweichungen und Nachbearbeitung führt. Ausschussprobleme lassen sich durch frühzeitige Abstimmung der Maschinenleistung auf die Werkstückgeometrie minimieren.
- Lieferantenkapazität und skalierte Kapazität
- Nicht jeder Lieferant verfügt über die gleiche Vielfalt an Bearbeitungszentren. Die Auswahl von Planfrässtrategien, die zu den gängigsten CNC-Maschinentypen passen, erhöht die Flexibilität und Skalierbarkeit der Lieferanten, falls das Volumen in Zukunft steigt oder ein zweiter Lieferant benötigt wird.
- Einfluss auf die Vorhersagbarkeit der Lieferung
- Dies wird durch die Auswahl optimal passender Maschinen erreicht, wodurch unvorhergesehene Prozessänderungen, Werkzeugverschleiß und versäumte Prüfungen minimiert werden. Das Ergebnis ist eine höhere Vorhersagbarkeit der Liefertermine und eine Verringerung von Verzögerungen, die andernfalls durch Nachbearbeitungen oder Korrekturmaßnahmen entstanden wären.
Fazit
Planfräsen ist ein CNC-Bearbeitungsverfahren zur Herstellung ebener, präziser Oberflächen und zur Definition der Datenfläche in einer Vielzahl von Werkstoffen, darunter Aluminium, Stahl, Edelstahl und Gusseisen. Die Unterschiede zwischen Planfräsen und Stirn- und Umfangsfräsen ermöglichen es dem Ingenieur, das effektivste Verfahren für jedes Merkmal auszuwählen. Durch die sorgfältige Steuerung der Prozessparameter lassen sich angemessene Toleranzen, Ebenheit und Oberflächengüte erzielen. Die Kontrolle dieser Faktoren ermöglicht eine hochwertige, effiziente und präzise Bearbeitung in einer Vielzahl industrieller Anwendungen.
Das Planfräsen spielt eine Schlüsselrolle in der Präzisions-CNC-Bearbeitung, wo Ebenheit, Oberflächengüte und Maßgenauigkeit entscheidend sind. FastPreci setzt auf einen disziplinierten Ansatz in der CNC-Bearbeitung. Das Unternehmen nutzt moderne CNC-Bearbeitungsanlagen und ein tiefes Prozessverständnis, um präzise, wiederholgenaue und qualitativ hochwertige Bauteile für anspruchsvollste Anwendungen herzustellen. Kontaktieren Sie uns noch heute für die effiziente, präzise und erstklassige Bearbeitung Ihrer Teile.
Häufig gestellte Fragen
Kann das Planfräsen sowohl zum Schruppen als auch zum Schlichten in der CNC-Bearbeitung eingesetzt werden?
Ja. Für den Schruppvorgang wird ein schwererer Planfräserdurchgang verwendet, anschließend ein leichterer Schlichtdurchgang mit neu konfigurierten Vorschüben und Wendeschneidplatten, um die Oberflächenqualität zu verbessern.
Beim Stirnfräsen ist das Gleichlauf- oder das Gegenlauffräsen vorzuziehen?
Das Gleichlauffräsen wird bei CNC-Maschinen im Allgemeinen bevorzugt, da es eine bessere Oberflächengüte, einen geringeren Werkzeugverschleiß und eine verbesserte Maßhaltigkeit ermöglicht, vorausgesetzt, die Maschinensteifigkeit ist ausreichend.
Wie verhält sich die Leistungsfähigkeit des Stirnfräsens in Bezug auf die Geometrie der Schneidplatten?
Spanwinkel, Eckenradius und Schneidkantenbearbeitung werden direkt eingegeben und beeinflussen Schnittkräfte, Spanbildung und Oberflächengüte, insbesondere bei höheren Vorschubgeschwindigkeiten.












