

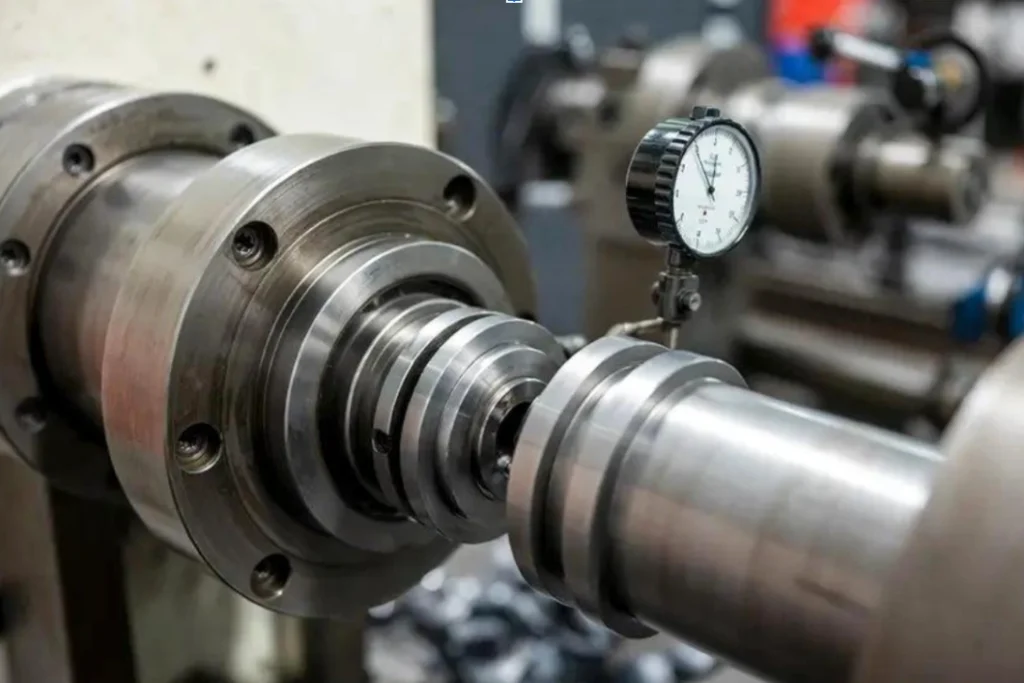
Die Rundlaufgenauigkeit nach GD&T (Geometrische Produktspezifikation und -prüfung) beschreibt die Abweichung einer Oberfläche bei Rotation eines Bauteils um eine vorgegebene Bezugsachse. Sie wird häufig bei Wellen, Naben, Lagerzapfen, Zahnradaufnahmedurchmessern, Kegeln und Flanschflächen angewendet, wo Rotationsstabilität, Dichtheit, Ausrichtung oder Leichtgängigkeit von Bedeutung sind.
Für Ingenieure ist der Rundlauf mehr als nur eine einfache Messung des Wackelns. Es handelt sich um eine bezugsbezogene Oberflächenkontrolle , die bewertet, wie sich ein Bauteil während der Rotation relativ zu einer Funktionsachse verhält. Für Zerspanungsmechaniker und Qualitätssicherungsteams hängt das Ergebnis nicht nur vom Messwert des Messgeräts ab, sondern auch davon, wie die Bezugsachse festgelegt, das Werkstück eingespannt und die Prüfung durchgeführt wird.
Eine korrekt spezifizierte Rundlauftoleranz muss daher um die Bezugsachse der Zeichnung herum bewertet werden – und nicht nur um die Achse herum, die sich bei der Inspektion am einfachsten halten oder drehen lässt.
Was genau wird durch die GD&T-Runout-Regelung beeinflusst?
Als eine der wichtigsten Toleranzen bei der CNC-Bearbeitung bestimmt der Rundlauf, wie die Merkmale während der Rotation zueinander stehen. Am einfachsten lässt sich der Rundlauf anhand von drei Fragen verstehen:
- Worauf bezieht sich das? — Die Bezugsachse.
- Was wird bewertet? — Oberflächenveränderungen während der Rotation.
- Wie viel der Oberfläche wird kontrolliert? — Einzelne kreisförmige Elemente für kreisförmige Auslaufkurven oder die gesamte vorgegebene Oberfläche für Gesamtauslaufkurven.
Diese Unterscheidung ist wichtig, da der Rundlauf mehr als eine Quelle geometrischer Abweichungen widerspiegeln kann.
Bei zylindrischen, konischen und anderen Rotationsflächen um eine Bezugsachse erfasst der Rundlauf die kumulative Abweichung von Form und Koaxialität an jedem Kreiselement . Der Gesamtrundlauf hingegen bezieht alle Flächenelemente gleichzeitig ein, sodass Abweichungen wie Rundheit, Zylindrizität, Geradheit, Verjüngung und Koaxialität das Ergebnis beeinflussen können. Bei einer ebenen Fläche senkrecht zur Bezugsachse bewertet der Rundlauf hingegen die kreisförmige oder flächenbezogene Abweichung, die durch Taumeln entsteht.
Deshalb sollte der Auslauf nicht einfach so behandelt werden:
Rundlauf = Rundheit + Konzentrizität
Diese Abkürzung kann in bestimmten Situationen intuitiv hilfreich sein, ersetzt aber weder die eigentliche GD&T-Definition noch die Anforderungen an Toleranzzonen. Rundlaufabweichungen haben ihre eigene Bezugsgröße, Toleranzzone, Bewertungsmethode und funktionale Zielsetzung.
Gemeinsame Oberflächen, die durch den Auslauf kontrolliert werden
Runout wird häufig verwendet für:
- Außendurchmesser von Wellen und gestufte Schächte
- Innenflächen und Bohrungen
- Lagerzapfen
- Durchmesser der Zahnradführungszapfen
- Konische Sitzflächen
- Flansch- und Dichtflächen
- Stoßflächen
- Rotierende Naben und ähnliche Bauteile
Gemeinsamer Nenner ist die funktionale Rotation relativ zu einer definierten Bezugsachse.
 Kreisförmiger Auslauf vs. Gesamtauslauf
Rundlauf und Gesamtrundlauf beziehen sich beide auf eine Oberfläche in Bezug auf eine Bezugsachse während der Rotation, unterscheiden sich aber hauptsächlich darin, wie viel von der Oberfläche gleichzeitig ausgewertet wird.
Kreisschlag
Der Rundlauf steuert jedes kreisförmige Oberflächenelement unabhängig von der Bezugsachse.
Bei einer zylindrischen Welle wird der Messfühler an einer axialen Position angebracht, während sich das Bauteil um 360° dreht. Die resultierende Änderung wird an diesem kreisförmigen Querschnitt ausgewertet. Das gleiche Prinzip lässt sich auch auf andere Abschnitte entlang der Messfläche anwenden.
Bei einer Kegelfläche basiert die Auswertung ebenfalls auf einzelnen Kreiselementen. Bei einer ebenen Fläche senkrecht zur Bezugsachse wird die kreisförmige Abweichung bei einem gewählten Radius ermittelt.
Der wichtige Punkt ist:
Der Rundlauf steuert kreisförmige Elemente unabhängig voneinander; er erfordert nicht, dass alle Abschnitte entlang einer zylindrischen Oberfläche das gleiche Verhältnis zueinander aufweisen.
Diese Unterscheidung ist eine der häufigsten Ursachen für die Verwechslung von kreisförmigem und totalem Auslauf.
Gesamtrundlauf
Der Gesamtrundlauf steuert alle Oberflächenelemente des angegebenen Merkmals gleichzeitig relativ zur Bezugsachse.
Bei einer zylindrischen Oberfläche werden Abweichungen entlang des Umfangs und über die kontrollierte Länge berücksichtigt. Bei einer ebenen Fläche bezieht sich die Kontrolle auf die gesamte vorgegebene Oberfläche und nicht nur auf einen Messkreis.
Da die gesamte Oberfläche gemeinsam bewertet wird, kann der Gesamtrundlauf kumulative Effekte wie Rundheit, Zylindrizität, Geradheit, Verjüngung und koaxiale Lage auf einer zylindrischen Oberfläche erfassen.
Rundlauf vs. Gesamtrundlauf: Wichtigste Unterschiede
| Aspekt | Kreisschlag | Gesamtrundlauf |
| Definition | Steuert jedes kreisförmige Element unabhängig voneinander, während sich das Bauteil um die Bezugsachse dreht. | Steuert alle Oberflächenelemente der angegebenen Oberfläche gleichzeitig relativ zur Bezugsachse |
| Toleranzzone | Bei einer Rotationsfläche zwei koaxiale Kreise an jedem Querschnitt mit einem radialen Abstand gleich der vorgegebenen Toleranz | Bei einer zylindrischen Oberfläche zwei koaxiale Zylinder mit einem radialen Abstand gleich der vorgegebenen Toleranz |
| Bewertungsumfang | Einzelne kreisförmige Querschnitte | Gesamte angegebene Oberfläche |
| Komplexität der Messung | Im Vergleich einfacher, da jedes kreisförmige Element unabhängig ausgewertet wird. | Anspruchsvoller, da der Indikator die Oberfläche während des Überfahrens des kontrollierten Bereichs auswertet. |
| Wann zu verwenden | Wenn es auf die Rotationsgenauigkeit einzelner Abschnitte oder lokaler Funktionsbereiche ankommt | Wenn die gesamte Oberfläche eine gleichbleibende Beziehung zur Bezugsachse beibehalten muss |
Die Unterscheidung zwischen Toleranzzone und Toleranzzone ist besonders wichtig: ASME Y14.5 beschreibt kreisförmige Auslaufzonen unabhängig voneinander an jedem Querschnitt, während beim Gesamtauslauf eine einzige Zone verwendet wird, die alle anwendbaren Oberflächenelemente gleichzeitig enthält.
Radialer vs. axialer Rundlauf
„Radialer Rundlauf“ und „axialer Rundlauf“ sind gebräuchliche Begriffe aus der Inspektion und Fertigung, die die Richtung beschreiben, in der Oberflächenabweichungen beobachtet werden.
Radialer Rundlauf
Der Rundlauffehler tritt in einer Richtung auf, die annähernd senkrecht zur Bezugsachse verläuft. Er tritt häufig bei zylindrischen oder konischen Oberflächen auf, darunter:
- Wellendurchmesser
- Lagerzapfen
- Bohrungen
- Durchmesser der Zahnradführungszapfen
- Zylindrische Nabenflächen
- Sich verjüngende Oberflächen
Bei der Prüfung berührt der Messfühler die Oberfläche, während sich das Werkstück um die Bezugsachse dreht. Die Änderung des Messwerts des Messfühlers repräsentiert die radiale Oberflächenabweichung.
Axialer Rundlauf
Der axiale Rundlauf wird in einer Richtung parallel zur Bezugsachse beobachtet. Er tritt häufig bei ebenen Flächen wie beispielsweise folgenden auf:
- Flanschflächen
- Stoßflächen
- Dichtflächen
- Zahnrad-Montageflächen
- Schultergesichter
- Scheibenflächen
Der Messfühler berührt die Fläche in einem ausgewählten Radius, während sich das Werkstück dreht.
Der wichtige Unterschied besteht darin:
Radial und axial beschreiben die Richtung der beobachteten Abweichung. Zirkuläre und totale Angaben beschreiben den Umfang der formalen GD&T-Rundlaufkontrolle.
Beispielsweise kann in einer Zeichnung der Rundlauf auf einen zylindrischen Durchmesser oder auf eine Fläche senkrecht zur Bezugsachse angewendet werden. Ebenso kann der Gesamtrundlauf je nach Konstruktionsanforderung auf beide Flächentypen angewendet werden. ASME Y14.5 behandelt sowohl Rotationsflächen als auch ebene Flächen senkrecht zur Bezugsachse.
Rundlauf vs. Rundheit, Zylindrizität und Konzentrizität
Diese Steuerelemente werden oft verwechselt, da sie auf ähnliche Rotationselemente angewendet werden können. Der entscheidende Unterschied liegt darin, auf welchen Bezugspunkt und welches geometrische Verhalten jedes Steuerelement auswertet.
| Kontrolle | Bezugspunkt | Was es steuert | Bewertungsgrundlage |
| Circularity | Nein | Rundheit jedes kreisförmigen Elements | Form der einzelnen Kreisabschnitte |
| Zylinderform | Nein | Gesamte zylindrische Form | Form der vollständigen Zylinderoberfläche |
| Kreisschlag | Ja | Oberflächenabweichung jedes Kreiselements relativ zu einer Bezugsachse | Drehung um die Bezugsachse |
| Gesamtrundlauf | Ja | Abweichung der gesamten vorgegebenen Oberfläche relativ zu einer Bezugsachse | Rotation bei gleichzeitiger Auswertung der gesamten Oberfläche |
| Konzentrizität | Ja | Abgeleitete Medianpunkte relativ zu einer Bezugsachse | Lage der abgeleiteten Medianpunkte |
Rundlauf vs. Auslauf
Die Zirkularität ist ein Formularsteuerelement und bezieht sich nicht auf ein Datum.
Es wird geprüft, ob ein einzelner Kreisabschnitt die erforderliche Rundheit aufweist. Der Abschnitt könnte perfekt rund sein, während sein Mittelpunkt gegenüber der Funktionsachse eines anderen Merkmals versetzt ist.
Der Rundlauf berücksichtigt die Bezugsbeziehung. Bei einer Drehung um die Bezugsachse erfasst der Indikator die kombinierte Wirkung lokaler Formabweichungen und der Beziehung des Merkmals zu dieser Achse.
Ein Durchmesser kann also Folgendes sein:
- Rund, aber mit übermäßigem Auslauf weil seine Achse gegenüber der Bezugsachse versetzt ist.
- Lokal gut ausgerichtet, aber dennoch Rundlaufabweichungen vorhanden. aufgrund von Formabweichungen.
Deshalb sollte der Begriff „Runout“ nicht einfach als ein anderes Wort für „Circularität“ verstanden werden.
Zylindrizität vs. Gesamtauslauf
Die Zylindrizität ist ein Formkontrollmerkmal und benötigt kein Bezugselement. Sie bewertet die Form der gesamten Zylinderoberfläche.
Der Gesamtrundlauf bewertet ebenfalls die gesamte Zylinderoberfläche, jedoch relativ zu einer Bezugsachse.
Diese Unterscheidung wird dann wichtig, wenn die funktionale Anforderung nicht einfach nur „diesen Zylinder präzise herstellen“ lautet, sondern vielmehr:
„Sorgen Sie dafür, dass sich dieser Zylinder relativ zu einem anderen Funktionselement gleichmäßig dreht.“
Wenn die Beziehung zwischen der Zylinderoberfläche und einem Bezugselement von Bedeutung ist, kann die Berechnung des Gesamtrundlaufs angemessener sein.
Konzentrizität vs. Auslauf
Die Konzentrizität basiert auf den abgeleiteten Medianpunkten des Merkmals relativ zu einer Bezugsachse. Sie unterscheidet sich daher grundlegend von einer direkten Rundlaufmessung mit einer Messuhr.
Bei vielen Anwendungen mit rotierenden Teilen lässt sich der Rundlauf leichter mit dem tatsächlichen Funktionsverhalten in Verbindung bringen, da die Inspektion die Oberflächenvariation während der Rotation direkt bewertet.
Die richtige Kontrollmethode hängt weiterhin von der Konstruktionsabsicht ab. Der Rundlauf sollte nicht einfach deshalb gewählt werden, weil er leichter zu prüfen ist, und die Konzentrizität sollte nicht automatisch ersetzt werden, ohne zu berücksichtigen, was die Zeichnung kontrollieren soll.
Wie wird die Bezugsachse festgelegt?
Dies ist einer der wichtigsten praktischen Aspekte bei der Rundlaufprüfung.
Die Bezugsachse ergibt sich aus dem Bezugselement oder der Bezugselementkombination, die in der Zeichnung angegeben ist . Sie wird nicht automatisch ermittelt.
- Die Achse des Spannfutters
- Die Mittellinie, die praktisch aussieht
- Die während der Bearbeitung verwendete Spindelachse
- Die Achse, die den niedrigsten Indikatorwert liefert.
Für Rundlaufanwendungen beschreibt ASME Y14.5 Bezugselemente zur Festlegung der Bezugsachse, darunter geeignete zylindrische Bezugselemente, mehrere zylindrische Bezugselemente oder Kombinationen aus zylindrischen und planaren Bezugselementen, je nach Konstruktion. Funktionale Befestigungselemente sind besonders relevant, wenn sie die tatsächliche Drehachse festlegen.
Gängige Prüfaufbauten
Zwischen Zentren
Nützlich, wenn die Teilekonstruktion und das Bezugssystem eine zentrierte Positionierung unterstützen.
Spannzange
Kann eine wiederholbare Position auf einem geeigneten zylindrischen Bezugselement liefern.
Chuck Kiefer
Dies ist typisch für gedrehte Bauteile, jedoch können der Zustand der Backen, der Sitz, die Spannkraft und Verunreinigungen die Wiederholgenauigkeit beeinflussen.
Feste Spielstätte
Nützlich, wenn es sich bei dem Bezugspunkt um eine Bohrung, ein unregelmäßiges Merkmal oder ein Merkmal handelt, das mit Standard-Spannvorrichtungen nicht zuverlässig simuliert werden kann.
Dorn oder Zapfen
Nützlich, wenn eine Innenbohrung als Bezugspunkt dient und äußere Merkmale relativ dazu geprüft werden müssen.
Ein häufiger Datenfehler
Betrachten wir eine Welle, die Folgendes aufweist:
- Grob bearbeitet aus dem Lagerbestand.
- Wieder auf den fertigen Durchmesser eingespannt.
- Auf einem anderen System fertiggestellt.
- Abschließend von einer Bohrung aus geprüft.
Wenn bei jedem Arbeitsgang ein anderer Rotationsbezugspunkt festgelegt wird, kann die endgültige Oberfläche zwar akzeptable lokale Messwerte aufweisen, aber die tatsächliche Bezugsbeziehung der Zeichnung nicht mehr erfüllen.
Aus diesem Grund ist ein wiederholbarer Prüfaufbau nicht unbedingt ein korrekter Prüfaufbau.
Die korrekte Konfiguration ist diejenige, die die in der Zeichnung geforderte Bezugsebene am besten simuliert.
 Wie wird der Rundlauf gemessen?
Der Rundlauf wird üblicherweise mit einer Messuhr oder einem Prüfindikator geprüft, während sich das Teil um die festgelegte Bezugsachse dreht.
Die genaue Methode hängt von Folgendem ab:
- Der Auslauftyp
- Oberflächengeometrie
- Datumsschema
- Toleranzanforderung
- Zugänglichkeit der kontrollierten Oberfläche
- Erforderliche Inspektionslösung
Die Methode mit einer Messuhr ist für viele bearbeitete Bauteile praktikabel, bei komplexen Geometrien oder engen Anforderungen kann jedoch ein Koordinatenmessgerät (KMG) oder andere Messtechnik erforderlich sein.
Rundlaufmessung
Für kreisförmigen Auslauf:
- Legen Sie die Bezugsachse mithilfe des angegebenen Bezugselements fest.
- Positionieren Sie den Indikator am gewünschten kreisförmigen Element.
- Drehen Sie das Teil um 360°.
- Notieren Sie die maximalen und minimalen Messwerte der Anzeige.
- Die gesamte Indikatorabweichung an diesem Kreiselement wird mit der vorgegebenen Rundlauftoleranz verglichen.
- Wiederholen Sie den Vorgang an anderen erforderlichen Abschnitten der Oberfläche.
Wichtig ist, dass die verschiedenen Querschnitte unabhängig voneinander ausgewertet werden.
Durch Verschieben des Messindikators an eine andere axiale Position wird aus dem Rundlauf nicht der Gesamtrundlauf. Jede Position stellt ein weiteres, unabhängig zu bewertendes Kreiselement dar.
Gesamtauslaufmessung
Zur Bestimmung des Gesamtrundlaufs rotiert das Teil um die Bezugsachse, während der Messfühler die gesamte vorgegebene Oberfläche auswertet.
Bei einem zylindrischen Merkmal fährt der Messfühler im Allgemeinen entlang der zu prüfenden Länge, während sich das Werkstück dreht. Bei einer ebenen Fläche deckt die Prüfung die entsprechende Oberflächenfläche ab.
Die Messanordnung muss während des gesamten Messvorgangs stabil bleiben. Sondenkontakt, Steifigkeit der Vorrichtung, Werkstückauflage, Verunreinigungen, Grate und die Methode zur Festlegung und Drehung des Bezugspunktes können das Ergebnis beeinflussen.
Eine wichtige Einschränkung: Die Norm definiert die geometrischen Anforderungen; eine bestimmte Messuhranordnung ist ein Prüfverfahren, das zur Überprüfung dieser Anforderungen eingesetzt wird. Das Prüfverfahren muss weiterhin für das jeweilige Merkmal und die Anforderungen geeignet sein.
Wie man zwischen Rundlauf und Gesamtrundlauf wählt
Wählen Sie das Steuerelement anhand des zu steuernden Funktionsverhaltens und nicht einfach danach, ob das Merkmal zylindrisch, konisch oder flach ist.
Verwenden Sie den Rundlauf, wenn:
- Ein bestimmter kreisförmiger Querschnitt ist von funktionaler Bedeutung.
- Lokale Rotationsabweichungen sind wichtiger als die Beziehung zwischen den Abschnitten.
- Die Konstruktion erfordert nicht, dass die gesamte Oberfläche die gleiche Rotationsbeziehung beibehält.
- Für die Anwendung ist eine weniger anspruchsvolle Steuerung ausreichend.
Verwenden Sie die Gesamtauslauflänge, wenn:
- Die gesamte spezifizierte Oberfläche muss in Bezug auf die Bezugsachse konstant bleiben.
- Variationen entlang der Merkmalslänge oder quer zur Oberfläche sind von Bedeutung.
- Die Oberfläche dient als funktionelle Lager-, Dichtungs-, Positionierungs- oder Drehfläche.
- Die kumulative Oberflächenvariation muss kontrolliert werden.
Zum Beispiel auf einer rotierenden Welle:
- Ein bestimmter Dichtungsdurchmesser kann an bestimmten Funktionsabschnitten einen kreisförmigen Rundlauf erfordern.
- Bei einem langen Lagerzapfen kann ein vollständiger Rundlauf erforderlich sein, wenn der gesamte Zapfen seine Beziehung zur Bezugsachse beibehalten muss.
- Bei einer sich verjüngenden Sitzfläche kann ein kreisförmiger Rundlauf verwendet werden, wenn ein bestimmter Abschnitt die Funktion bestimmt, oder ein vollständiger Rundlauf, wenn die gesamte Verjüngung ein kontrolliertes Verhältnis aufrechterhalten muss.
Wählen Sie nicht automatisch den Gesamtrundlauf, nur weil er „genauer“ ist. Es handelt sich um eine umfassendere und potenziell anspruchsvollere Anforderung, die daher durch die funktionale Notwendigkeit gerechtfertigt sein sollte.
Wie sich die CNC-Bearbeitung auf den Rundlauf auswirkt
Der Rundlauf wird oft bereits im Bearbeitungsprozess festgelegt, bevor das Bauteil die Endprüfung erreicht.
Die abschließende Ablesung spiegelt die kumulierte Beziehung zwischen folgenden Punkten wider:
- Datum-Merkmale
- Werkstückspannung
- Bearbeitungsreihenfolge
- Wiedereinspannen
- Werkzeugkräfte
- Teilesteifigkeit
- Maschinenzustand
- Inspektionsaufbau
Datum und Setup-Strategie
Soweit praktikabel, sollten maschinenbezogene und gesteuerte Merkmale in der gleichen Aufspannung angeordnet werden.
Bei einem gedrehten Bauteil kann die Bearbeitung des Positionierdurchmessers, des zugehörigen Außendurchmessers, der Schulter und der Planfläche ohne erneutes Einspannen die Wahrscheinlichkeit von Bezugsübertragungsfehlern verringern.
Wenn mehrere Arbeitsgänge unvermeidbar sind, sollte der Prozess die Konstruktionsdaten bewusst erhalten.
Wiedereinspannvariante
Jeder erneute Spannvorgang birgt die Gefahr einer Verschiebung der Merkmalsachse.
Dies ist besonders wichtig, wenn ein fertiger Durchmesser zur Positionierung eines nachfolgenden Bearbeitungsschritts verwendet wird, die endgültige Zeichnung jedoch auf ein anderes Bezugselement verweist.
Werkstückspannung Verzerrung
Dünnwandige Bauteile und empfindliche Flansche können sich unter Klemmkräften verformen.
Ein Bauteil kann im eingespannten Zustand korrekte Maße haben, aber nach dem Lösen seine Form verändern.
Bei diesen Teilen müssen Spannkraft, Backenkontakt, Abstützung und Prüfbedingungen berücksichtigt werden.
Teildurchbiegung
Lange, schlanke Schäfte reagieren empfindlich auf:
- Nicht unterstützte Länge
- Schnittkraft
- Werkzeugdruck
- Vibration
- Reitstockausrichtung
- Verbleibender Stress
Eine Welle kann in der Nähe des Spannfutters nahe an der gewünschten Achse liegen, aber entlang ihrer Länge allmählich davon abweichen.
Werkzeug- und Maschinenzustand
Werkzeugdurchbiegung, verschlissenes Werkzeug, Spindelzustand, Maschinenausrichtung, thermische Effekte und unzureichende Unterstützung können allesamt zu Rundlaufabweichungen beitragen.
Bei engen Rundlaufvorgaben sollte die Prozesswahl die tatsächliche Toleranz widerspiegeln. Drehen kann für viele Anwendungen ausreichend sein, während Schleifen dann angebracht sein kann, wenn Material, Geometrie, Oberflächenanforderungen oder engere Toleranzen ein kontrollierteres Bearbeitungsverfahren erfordern.
Häufige Probleme mit Auslaufproblemen und wie man sie vermeidet
Rundlaufprobleme entstehen oft durch das Zusammenspiel von Werkstück, Bezugspunkt, Werkstückspannung, Bearbeitungsprozess und Prüfeinrichtung – und nicht einfach durch die Positioniergenauigkeit der Maschine.
1. Falsches Bezugsniveau oder falsche Prüfeinrichtung
Der Rundlauf muss bezüglich der in der Zeichnung angegebenen Bezugsachse bewertet werden, nicht einfach bezüglich des Spannfutters, der Spindel oder einer geeigneten zylindrischen Oberfläche. Selbst eine wiederholbare Einrichtung kann irreführende Ergebnisse liefern, wenn sie die beabsichtigte Bezugsbeziehung nicht reproduziert.
So lässt sich das vermeiden: Legen Sie das Teil anhand des vorgegebenen Bezugselements fest und achten Sie darauf, dass die Prüfeinrichtung mit der Funktionsreferenz der Zeichnung übereinstimmt.
2. Verwendung eines kreisförmigen Auslaufs, wenn ein Gesamtauslauf erforderlich ist
Die Rundlaufprüfung bewertet jedes kreisförmige Element unabhängig. Ein Bauteil kann die Anforderungen an mehreren Messabschnitten erfüllen und dennoch über die gesamte Oberfläche eine Verjüngung, eine Wölbung oder eine Achsenabweichung aufweisen.
So lässt sich das vermeiden: Verwenden Sie Total Runout, wenn die gesamte zylindrische oder ebene Oberfläche ein gleichbleibendes Verhältnis zur Bezugsachse beibehalten muss.
3. Nachspannen und Werkstückspannung – Verformung
Das Entfernen und erneute Einspannen eines Bauteils kann dessen Lage zur ursprünglichen Bezugsachse verändern. Zu hohe Spannkräfte können zudem dünnwandige oder flexible Bauteile während der Bearbeitung oder Prüfung verformen.
So lässt sich das vermeiden: Minimieren Sie das erneute Einspannen an Bezugspunkten, kontrollieren Sie die Spannkraft und verwenden Sie Vorrichtungen, die das Teil stützen, ohne Verformungen zu verursachen.
4. Teiledurchbiegung während der Bearbeitung
Lange Schäfte, dünne Wände und schlanke Bauteile können sich unter Schnittkräften verformen. Selbst bei präziser Maschinenpositionierung kann die Oberfläche nach dem Entformen Unwuchten aufweisen.
So lässt sich das vermeiden: Verbessern Sie die Unterstützung, reduzieren Sie die Schnittkräfte, optimieren Sie den Werkzeugeingriff und verwenden Sie geeignete Schlichtgänge für flexible Merkmale.
5. Maschinen-, Spannfutter- oder Spannzangenrundlauf
Spindelfehler, verschlissene Spannbacken, Spannzangenabweichungen, Späne an den Auflageflächen oder eine mangelhafte Werkzeugaufnahme können Rotationsfehler verursachen, bevor das Werkstück selbst bearbeitet wird.
So lässt sich das vermeiden: Prüfen Sie den Zustand der Spindel und der Werkstückspannung, reinigen Sie die Auflageflächen, überprüfen Sie den Rundlauf der Vorrichtung und trennen Sie bei der Fehlersuche Maschinen-/Einrichtungsfehler von tatsächlichen Teilefehlern.
FAQ
Worin besteht der Unterschied zwischen Rundlaufabweichung und Gesamtrundlaufabweichung?
Der Rundlauf wird bei der Bewertung jedes Kreiselements unabhängig voneinander während der Rotation des Bauteils um die Bezugsachse ermittelt. Der Gesamtrundlauf hingegen bewertet alle relevanten Oberflächenelemente gleichzeitig über die gesamte spezifizierte Oberfläche.
Was genau wird durch GD&T Runout gesteuert?
Der Rundlauf beschreibt die Oberflächenabweichung relativ zu einer Bezugsachse während der Rotation. Je nach Oberflächenbeschaffenheit und Rundlaufart kann er die kumulativen Auswirkungen von Form und Koaxialität widerspiegeln, während der Gesamtrundlauf zusätzlich Abweichungen über die gesamte Oberfläche wie Zylindrizität, Geradheit, Verjüngung und andere Oberflächenprofileffekte erfassen kann.
Worin besteht der Unterschied zwischen radialem und axialem Rundlauf?
Der Radialschlag beschreibt Abweichungen senkrecht zur Bezugsachse, typischerweise auf zylindrischen oder konischen Flächen. Der Axialschlag beschreibt Abweichungen parallel zur Bezugsachse, typischerweise auf Flächen. Diese Begriffe beschreiben die Richtung der beobachteten Abweichung, während der Kreis- und der Gesamtschlag den formalen Anwendungsbereich der GD&T-Kontrolle definieren.
Kontrolliert Runout die Zirkularität?
Rundlaufabweichungen können die Formabweichung begrenzen, da Formfehler zu Abweichungen der Messindikatoren beitragen. Rundlaufabweichung und Rundlaufgenauigkeit sind jedoch unterschiedliche Formkontrollen im Rahmen der geometrischen Produktspezifikation und -prüfung (GPS). Die Rundlaufgenauigkeit ist eine bezugsunabhängige Formkontrollgröße, während die Rundlaufabweichung die Oberfläche relativ zu einer Bezugsachse bewertet.
Kann ein Bauteil seine Maßtoleranzen einhalten, aber den Rundlauftest nicht bestehen?
Ja. Eine Welle kann innerhalb ihrer Durchmessergrenzen liegen und dennoch einen übermäßigen Rundlauf aufweisen, weil ihre Oberfläche versetzt, unrund, konisch, gebogen oder anderweitig nicht zur Bezugsachse orientiert sein kann.
Kann der Rundlauftest bestanden werden, während der Gesamtauslauftest fehlschlägt?
Ja. Einzelne Kreisabschnitte können ihre Anforderungen an den Rundlauf erfüllen, obwohl die Oberfläche von Abschnitt zu Abschnitt variiert. Der Gesamtrundlauf bewertet die Oberfläche simultan, sodass er auch dann nicht bestanden werden kann, wenn einzelne Abschnitte die Anforderungen erfüllen.
Wie wird der GD&T-Runout gemessen?
Der Rundlauf wird üblicherweise überprüft, indem die vorgegebene Bezugsachse festgelegt, das Werkstück um den erforderlichen Winkelbereich gedreht und die Oberflächenabweichung mit einem geeigneten Messinstrument oder einem geeigneten Messsystem gemessen wird. Der Rundlauf im Kreislauf bewertet einzelne Kreiselemente; der Gesamtrundlauf bewertet die gesamte vorgegebene Oberfläche.
Fazit
Der GD&T-Rundlauf ist ein praktisches Kontrollkriterium, das festlegt, wie sich eine Oberfläche bei Rotation relativ zu einer funktionalen Bezugsachse verhalten muss. Der Kreisrundlauf bezieht sich auf einzelne Kreisabschnitte, während der Gesamtrundlauf die gesamte spezifizierte Oberfläche regelt. Radialer und axialer Rundlauf beschreiben die Richtung der gemessenen Abweichung und stellen keine zusätzlichen formalen Rundlaufkategorien dar.
Bei CNC-gefertigten Teilen beginnt eine erfolgreiche Rundlaufkontrolle gemäß GD&T bereits vor der Prüfung. Eine eindeutige Bezugsauswahl, ein Verfahren zum Schutz der Bezugsbeziehungen, eine stabile Werkstückspannung, eine sorgfältige Nachspannstrategie, die Berücksichtigung schlanker Geometrien und eine Prüfeinrichtung, die die Zeichnungsbezugsachse exakt festlegt, sind unerlässlich für aussagekräftige und reproduzierbare Ergebnisse.
Möchten Sie erfahren, wie die Auswahl von Bezugspunkten und die Toleranzprüfung in den gesamten Bearbeitungsprozess integriert sind? Lesen Sie unseren DFM-Leitfaden oder fordern Sie eine Fertigungsprüfung für Ihre Teile an.












