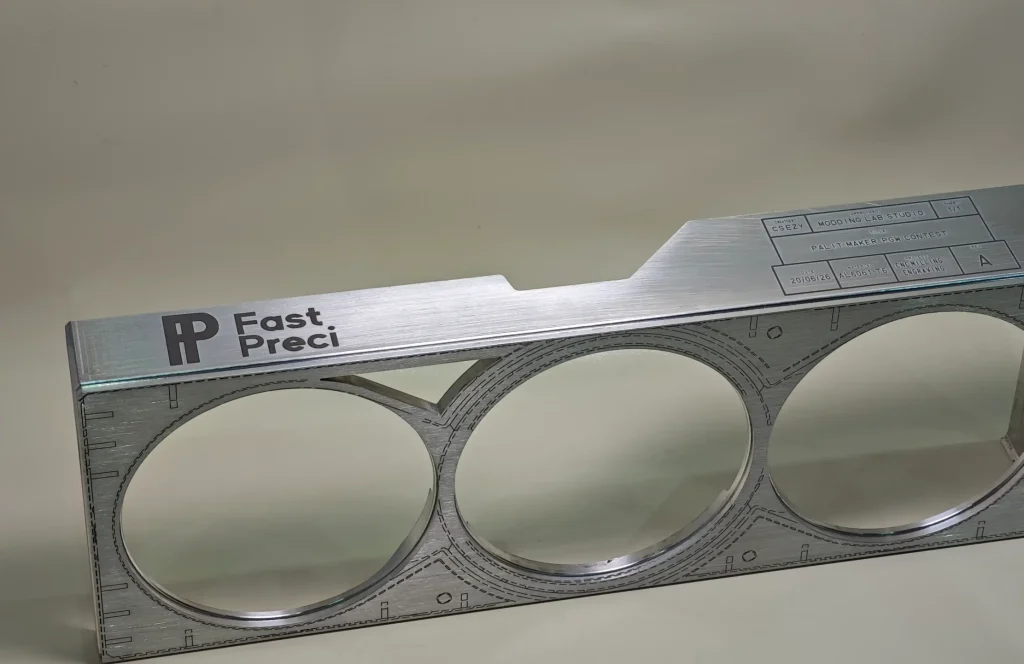
El aluminio anodizado es aluminio que ha sido sometido a un proceso electroquímico controlado. Anodizar consiste en formar una capa de óxido dura y estable sobre la superficie del aluminio. Esta capa forma parte del metal mismo, no es solo un recubrimiento. Por lo tanto, está unida metalúrgicamente.
En general, el anodizado estándar forma capas de entre 5 y 25 µm de espesor . Por otro lado, el anodizado duro suele alcanzar entre 25 y 100 µm . Sin embargo, el espesor ideal depende del tipo de aleación, la temperatura y la densidad de corriente.
Durante el proceso de anodizado, se forma una capa de óxido en la superficie de la pieza de aluminio, tanto en el interior como en el exterior. Esto puede afectar las tolerancias, los ajustes a presión y las roscas. Como resultado, los bordes afilados pueden quemarse y las diferentes aleaciones de aluminio pueden presentar un grosor o color desigual. Pero no se preocupe, esta guía se centra en todo lo que necesita saber sobre el anodizado de aluminio , los límites del proceso, los cambios dimensionales, el comportamiento de las aleaciones y los problemas comunes para ayudarle a evitar retrabajos o fallos en las piezas durante la producción.
¿Qué es el aluminio anodizado?

El aluminio anodizado se produce a menudo mediante un proceso electroquímico que forma una capa de óxido duro (Al₂O₃) en su superficie. A diferencia de un recubrimiento, esta capa se adhiere al metal mismo. Mejora la resistencia a la corrosión, la resistencia al desgaste y la dureza superficial. El espesor típico de la capa para el anodizado estándar (Tipo II) oscila entre 5 y 25 µm, mientras que para el anodizado duro (Tipo III) suele oscilar entre 25 y 100 µm. Esta expansión influye en los ajustes precisos, las roscas y los ensamblajes, por lo que es importante tenerla en cuenta en el diseño.
El papel del anodizador
El proceso de anodizado controla parámetros generales como la corriente, la temperatura y el sellado. Es importante considerar el tipo de aleación: las aleaciones con alto contenido de magnesio o silicio pueden producir acabados irregulares. Además, un sellado adecuado garantiza una excelente resistencia a la corrosión, uniformidad de color y un mejor acabado superficial para una mayor vida útil de la pieza.
¿Qué es el recubrimiento anódico?
La capa anódica aumenta la dureza superficial, que suele oscilar entre 200 y 600 HV. Depende generalmente del tipo y los requisitos de espesor. Ofrece aislamiento eléctrico y puede teñirse con codificación de color u ornamentación. Las capas irregulares o excesivamente gruesas pueden afectar las tolerancias y formar rebabas en los bordes afilados; por lo tanto, el control del proceso es fundamental.
¿Se oxida el aluminio anodizado?
No, el aluminio no se corroe como otros metales debido a la ausencia de hierro (Fe) . La capa de óxido protege la superficie del aluminio contra la oxidación, la abrasión y los ataques químicos. Sin embargo, puede oxidarse si la capa se daña, no se sella correctamente o en ambientes agresivos con cloruros.
¿Cómo funciona el anodizado? Proceso de anodizado de aluminio paso a paso
A continuación se detallan los pasos comunes involucrados en el proceso de anodizado de aluminio; cada paso determina la uniformidad del recubrimiento, la dureza y el rendimiento durante el uso.
Mecanizado de aluminio y preparación de superficies
Mecanice la pieza a su tamaño final antes de anodizarla. La capa de óxido añade espesor y no puede eliminarse sin dañar el acabado. Además, se debe prestar especial atención a los ajustes apretados, las roscas y las paredes. Unas buenas abrazaderas y fijaciones ayudan a mantener la pieza firmemente fijada sin doblarla. Además, el control de los avances y las velocidades también determina la suavidad de la superficie y proporciona una buena iniciación a la capa de óxido.
Limpieza, grabado y pulido de aluminio
Tras el mecanizado, la superficie de la pieza de aluminio debe limpiarse a fondo. Es importante eliminar cualquier resto de aceite, polvo u otros fluidos de corte para evitar una superficie anodizada rugosa.
Además, aplicar un ligero grabado rugosa la superficie a nivel microscópico. Esto permite que la capa de óxido crezca de forma más uniforme. Además, el pulido elimina arañazos y marcas de herramientas, lo que facilita el sellado posterior y mejora la consistencia del espesor.
Solución de anodizado y proceso electroquímico
Tras la limpieza, sumerja la pieza en un baño de ácido sulfúrico y conéctelo como ánodo. Al pasar una corriente eléctrica controlada, el aluminio reacciona con el oxígeno para producir una capa de óxido poroso. El espesor de la capa, la dureza y el tamaño de los poros dependen de la temperatura del baño, la densidad de corriente, la duración de la inmersión y el tipo de aleación. Un control deficiente puede quemar los bordes o dejar puntos irregulares y débiles.
Coloración y sellado de aluminio
Si las piezas requieren un color personalizado, los tintes suelen ser absorbidos por la capa porosa. Tras el teñido, los poros se cierran y es imposible endurecerlos o hacerlos resistentes a la corrosión. Las piezas generales se sellan con agua caliente, mientras que los componentes expuestos al calor, la humedad y la fricción se sellan con productos químicos.
Inspección final y control de calidad
La inspección es el paso más crítico. Los ingenieros miden cuidadosamente el espesor de la capa, prueban la dureza y verifican la uniformidad de la superficie. Además, se inspeccionan las roscas y las dimensiones para garantizar la alta precisión y el ajuste. En el caso de piezas de rendimiento crítico, se debe asegurar una adhesión y resistencia al desgaste adecuadas para evitar fallas en la práctica.
Cuándo elegir el anodizado para piezas de aluminio personalizadas
 Como se mencionó anteriormente, el aluminio es un material preferido para el anodizado porque forma naturalmente una capa de óxido estable. El anodizado refuerza esta capa y la une directamente a la superficie. Estas son las razones comunes por las que los ingenieros lo eligen. componentes de precisión de aluminio personalizados y prototipos funcionales para anodizado.
Casos de uso de prototipos frente a producción
Al crear prototipos de piezas, el anodizado permite demostrar su comportamiento en condiciones reales. Permite probar el desgaste, la corrosión y el ajuste de las piezas antes de iniciar la fabricación a gran escala (o producción a gran escala). También ayuda a identificar con antelación problemas relacionados con tolerancias estrictas e interferencias. Durante la producción, se logra la consistencia en el espesor del óxido utilizado anodizando varias piezas del mismo lote para reducir los desechos y evitar variaciones de tolerancia en la producción a gran escala.
Aluminio anodizado vs. aluminio con recubrimiento en polvo para piezas personalizadas
El recubrimiento en polvo proporciona una capa gruesa. Esta acumulación puede afectar las roscas, los ajustes a presión y el acoplamiento preciso. Por otro lado, el anodizado forma una película estable, delgada y homogénea con una dureza confiable. Por lo tanto, es la opción preferida para el deslizamiento y el acoplamiento de piezas de aluminio personalizadas. El recubrimiento en polvo se utiliza principalmente en paneles decorativos, mientras que el anodizado se aplica a piezas mecánicas donde el rendimiento a largo plazo es importante.
Aluminio anodizado vs. aluminio pintado para piezas personalizadas
En general, las capas de pintura son más propensas a desconcharse o desprenderse al someterse a esfuerzos mecánicos y dilatación térmica. Por otro lado, el anodizado forma una capa de óxido dura que se adhiere metalúrgicamente al aluminio. De esta manera, mantiene la estabilidad dimensional y la durabilidad de las superficies. La pintura se suele utilizar cuando la apariencia es la principal prioridad, mientras que el anodizado es preferible para piezas de aluminio funcionales y de alta precisión.
Para piezas metálicas donde se requiere protección contra la corrosión, resistencia al desgaste, conductividad o un aspecto decorativo, otras opciones de acabado superficial, como el tratamiento de galvanoplastia, pueden ser más adecuadas dependiendo del sustrato y los requisitos de la aplicación.
Para obtener una visión más amplia de todas las opciones de acabado superficial del aluminio, consulte nuestra guía de acabados superficiales del aluminio.
Costo, plazo de entrega y anodizado rápido
El costo y el plazo de entrega suelen depender del espesor de la capa, el tipo de aleación de aluminio y el proceso de sellado. Una capa anodizada de menos de 25 micras de espesor se puede obtener fácilmente y resulta rentable. El anodizado duro requiere más tiempo y crea recubrimientos más gruesos.
¿Por qué funciona el anodizado en aleaciones de aluminio?
 El aluminio ofrece características únicas como ligereza, un aspecto brillante y natural, y alta maquinabilidad. Analicemos qué hace del aluminio un excelente candidato para el anodizado.
Reactividad del aluminio y crecimiento controlado de óxido
El aluminio tiende a formar naturalmente una capa de óxido. Con la ayuda de un baño electrolítico, el anodizado acelera este proceso. Se puede controlar el espesor de la capa variando la corriente, el voltaje, la temperatura del baño y el tiempo de inmersión. Los acabados decorativos suelen alcanzar espesores de 5 a 25 micras, y el anodizado duro alcanza hasta 70 micras.
Adhesión de la capa de óxido al aluminio base
La capa de óxido no se forma simplemente sobre el aluminio, sino que se extiende tanto hacia el interior como hacia el exterior. Como resultado, evita el desprendimiento y el astillamiento durante la manipulación y el montaje. Los ajustes a presión, las piezas deslizantes y las roscas son esenciales para una fuerte adhesión. Además, elimina los defectos en el procesamiento posterior.
Efectos de la composición de la aleación en el comportamiento de anodizado
Las distintas aleaciones de aluminio se comportan de forma distinta durante el anodizado. Por ejemplo, el magnesio aumenta la dureza y la resistencia al desgaste, mientras que el silicio puede reducir la uniformidad y el cobre puede ralentizar la formación de óxido. Por lo tanto, es fundamental comprender el tipo de aleación para obtener un recubrimiento duradero y minimizar los desechos.
Estructura de óxido poroso y capacidad de absorción de colorantes
La capa anódica es porosa, por lo que es fácil de teñir o sellar. El tamaño de los poros influye en la consistencia del color y la resistencia a la corrosión. Esto permite acabados funcionales y mantiene la resistencia mecánica y la precisión.
Materiales de aluminio comunes utilizados para anodizar
A continuación se muestran las aleaciones de aluminio más comunes compatibles con el anodizado.
6061 Aluminio anodizado
El aluminio 6061 está compuesto de magnesio y silicio. Esta adición facilita su mecanizado y anodizado. Desarrolla una capa uniforme de óxido de dureza moderada y excelente resistencia a la corrosión. Su uso es común en componentes estructurales, marcos y otros componentes de alta precisión donde la consistencia de las dimensiones y los acabados uniformes son esenciales.
7075 Aluminio anodizado
El 7075 es una aleación de aluminio a base de zinc de alta resistencia. Desarrolla una capa de anodizado resistente, aunque el control del proceso es crucial para evitar quemaduras y un recubrimiento no uniforme. El aluminio 7075 es ideal para accesorios y engranajes aeroespaciales sometidos a altas tensiones, donde la resistencia y la resistencia al desgaste son cruciales.
Lámina de aluminio anodizado 5052
El acero 5052 ofrece una excelente resistencia a la corrosión gracias a su alto contenido de magnesio. Por lo tanto, se utiliza comúnmente en agua de mar o zonas húmedas. Sin embargo, no es tan duro como el 6061 o el 7075 y se anodiza uniformemente, con una excelente adhesión a los tintes. Es ideal para chapas metálicas, paneles y piezas que se utilizan habitualmente en entornos hostiles.
Aleaciones de aluminio fundido vs. aleaciones de aluminio forjado

El aluminio fundido se moldea , lo que puede generar microestructuras no uniformes. Esto puede provocar capas anodizadas irregulares y de baja calidad. El aluminio forjado, en cambio, se mecaniza con relativa facilidad, lo que proporciona uniformidad estructural y un recubrimiento predecible. Las piezas anodizadas de precisión suelen fabricarse con aleaciones forjadas, mientras que las piezas menos críticas se fabrican con aleaciones fundidas.
Para piezas de precisión, se prefieren las aleaciones forjadas —a menudo obtenidas a partir de lingotes de aluminio— por su uniformidad estructural. Obtenga más información en nuestra guía sobre lingotes de aluminio.
¿Cuáles son los tipos comunes de procesos de anodizado de aluminio?
Existen principalmente tres tipos de anodizado. Estos tipos ofrecen diferentes espesores de óxido, dureza y resistencia a la corrosión, por lo que puede elegir el que mejor se adapte a su pieza y entorno.
Tipo I: Anodizado con ácido crómico
Cómo funciona: Se coloca el aluminio en un baño de ácido crómico. Se forma una fina capa de óxido que cubre la superficie sin aumentar significativamente su espesor. Es fundamental controlar la corriente y la temperatura para lograr un recubrimiento uniforme.
Aplicación: El recubrimiento de tipo I es útil para piezas de paredes delgadas o de formas finas, como accesorios y conectores aeroespaciales.
Cuándo usarlo: Úselo cuando las tolerancias estrictas sean cruciales, la resistencia a la corrosión sea secundaria (intermedia) y se necesiten cambios dimensionales mínimos.
Tipo II: Anodizado con ácido sulfúrico
Cómo funciona: El proceso de tipo II desarrolla una capa de óxido moderada y porosa mediante un baño de ácido sulfúrico. El espesor y el tamaño de los poros se controlan mediante las condiciones del baño, como la temperatura, el voltaje y el tiempo. Además, permite la aplicación de tintes de color y el sellado.
Aplicaciones: Se utiliza principalmente en marcos, paneles, herrajes y componentes estructurales donde se requiere una fuerte resistencia a la corrosión.
Cuándo usarlo: En casos donde la dureza, la resistencia a la corrosión y la apariencia son importantes. El anodizado tipo II es adecuado para piezas que deben funcionar bien y tener buen aspecto.
Tipo III: Aluminio anodizado duro
Cómo funciona: El anodizado tipo III se realiza mediante un baño de ácido sulfúrico a baja temperatura y alta corriente. Generalmente, se forma una capa de óxido gruesa, densa y dura, lo que mejora la resistencia al desgaste y la durabilidad.
Aplicaciones: Se utiliza en componentes sometidos a altas tensiones, como piezas de maquinaria, moldes, estructuras aeroespaciales o herramientas industriales.
Cuándo usarlo: Úselo cuando la dureza de la superficie, la resistencia al desgaste y la durabilidad a largo plazo sean de suma importancia.
Tabla comparativa técnica
| Propiedad | Tipo I – Ácido crómico | Tipo II – Ácido sulfúrico | Tipo III – Anodizado duro |
| Método | Ácido crómico, óxido fino | Ácido sulfúrico, capa porosa | Ácido sulfúrico, óxido espeso y duro |
| Espesor típico | 0.5 - 5 μm | 5 - 25 μm | 25 - 100 μm |
| Dureza | 30 – 50 HV | 150 – 200 HV | 300 – 400 HV |
| Resistencia a la Corrosión: | Moderado | Bueno | Excelente |
| Cambio dimensional | Minimo | Clasificacion "Minor" | Moderado (se necesitan tolerancias) |
| Absorción de colorante | Limitada | Alto | Bajo (mayormente funcional) |
| Uso típico | Piezas con tolerancias estrictas, componentes delicados | Piezas estructurales, decorativas y de servicio medio | Piezas industriales y aeroespaciales de alto desgaste |
Acabados y colores del aluminio anodizado
El proceso de anodizado permite representar diversos acabados y colores en piezas mecanizadas por CNC según los requisitos de la aplicación y las mejoras estéticas.
Aluminio anodizado natural y transparente
Como su nombre indica, es un recubrimiento protector transparente. Ayuda a conservar la apariencia metálica del aluminio y fortalece la superficie. Además, protege la pieza sin alterar su tamaño ni dimensiones.
Aluminio anodizado negro
El anodizado negro utiliza tinte para producir un acabado oscuro uniforme. Previene la corrosión y protege las piezas de aluminio de la radiación UV. Se aplica generalmente en carcasas electrónicas, paneles y piezas arquitectónicas, donde se requiere durabilidad y estética.
Aluminio anodizado oscuro
Los anodizadores utilizan tintes mixtos para crear colores más intensos, como bronce y carbón. Estos acabados también son resistentes a la corrosión y confieren a la pieza una apariencia más sofisticada. Por lo tanto, los ingenieros prefieren colores oscuros para piezas decorativas o estructurales visibles.
Cortinas anodizadas personalizadas

Además de opciones de colores vibrantes, el anodizado también permite personalizar los colores de los componentes para identificarlos con su marca. Estos colores se incorporan a la capa de óxido, lo que les confiere resistencia y durabilidad.
Colores de anodizado de aluminio vs. pintura
El color anodizado no se aplica a la superficie como la pintura. Por lo general, no se descascara, pela ni decolora. Sin embargo, los tintes orgánicos pueden decolorarse con el tiempo al exponerse a la luz ultravioleta durante un tiempo prolongado. Por otro lado, los recubrimientos de pintura pueden desgastarse, descascararse y descascararse con el tiempo. Ofrecen protección contra la corrosión, pero no crean una superficie dura y duradera.
Beneficios de rendimiento de las superficies de aluminio anodizado
- La capa de anodizado aumenta la resistencia contra la corrosión y el óxido evita la rotura de las piezas incluso en condiciones severas.
- También mejora la resistencia al desgaste. Las superficies se mantienen lisas y duraderas, minimizando así los arañazos y la fricción durante el uso.
- Aluminio anodizado personalizado Proporciona un buen aislamiento eléctrico. Por lo tanto, las piezas se mantendrán más seguras al usarlas en componentes que transportan corriente o que requieren separación.
- Además, el anodizado facilita la obtención de una gama de colores. Estos no se decoloran fácilmente al exponerse a la luz UV ni al contacto repetido.
Consideraciones de mecanizado para aluminio anodizado
Para obtener piezas de aluminio anodizado óptimas, es fundamental planificar cuidadosamente el mecanizado. La capa anódica suele ser frágil y dura, por lo que puede astillarse y dañarse si se manipula incorrectamente. Por lo tanto, es fundamental comprender los procesos de preanodizado y postanodizado. Esto ayuda a que las piezas cumplan con las tolerancias y los requisitos de superficie.
Mecanizado de aluminio antes del anodizado
Realice operaciones de mecanizado como corte, taladrado o fresado del aluminio antes de anodizarlo para proteger la superficie terminada. Esto evitará daños en la capa de óxido y permitirá un control dimensional mucho más estricto, ya que el anodizado añade espesor.
Cambios dimensionales después del anodizado
El espesor de la capa anodizada suele oscilar entre 5 y 25 micras. Esta capa adicional puede afectar ligeramente las dimensiones de la pieza. Por lo tanto, los ingenieros que diseñan piezas con tolerancias ajustadas o características roscadas deben tener en cuenta esta influencia.
Enmascaramiento y protección de hilos
Las roscas, los orificios y las superficies críticas suelen requerir enmascaramiento anodizado. Esto evita la deposición de recubrimiento o la aparición de superficies rugosas en las áreas funcionales. Medidas de protección básicas como tapones, cintas o cera pueden ayudar a proteger los puntos de contacto y las roscas durante el proceso.
Piezas de aluminio mecanizado vs. piezas postanodizadas
El mecanizado después del anodizado es posible, pero es difícil y no se recomienda. La capa anódica es más dura que el aluminio base. Por lo tanto, las herramientas se desgastan fácilmente. Además, los bordes pueden astillarse. En casos donde la precisión y el acabado son importantes, es mejor mecanizar primero, anodizar después y solo realizar una pequeña modificación posterior.
Defectos comunes de anodizado y cómo evitarlos
Incluso en condiciones controladas, el anodizado de aluminio puede presentar ciertos desafíos. Los defectos pueden manifestarse como resultado de pequeños errores de preparación, sincronización o manipulación. Por lo tanto, es importante saber qué buscar para evitar el desperdicio de piezas.
Variación de color y vetas
A veces, el acabado anodizado presenta vetas o irregularidades. Esto suele ocurrir cuando la superficie no se limpia correctamente (con restos de aceite o rayones). Para evitarlo, mantenga el aluminio limpio y utilice el mismo tinte.
Quema y sobreanodización
Si las piezas son demasiado grandes y no están completamente sumergidas en el baño, o la corriente es demasiado alta, podrían quemarse. Esto se manifiesta en forma de manchas oscuras o asperezas, lo que reduce la resistencia a la corrosión. Esto se puede prevenir controlando el tiempo, el voltaje y la temperatura.
Mala adhesión y fallas de sellado
Es posible que la capa anódica no desarrolle una adhesión fuerte. Esto suele provocar desprendimiento y descascarillado del recubrimiento. El problema se debe a residuos en la superficie o a un sellado inadecuado. El recubrimiento se mantiene mediante una limpieza, enmascarado y adherencia adecuados al proceso de sellado.
Picaduras y contaminación superficial
Las picaduras o defectos pueden ser pequeños y estar causados por impurezas o partículas de la aleación de aluminio presentes en el baño. La formación de picaduras compromete la superficie e influye en la absorción del tinte. Se puede evitar enjuagando y filtrando el baño, además de limpiar las aleaciones.
Aplicaciones industriales de piezas de aluminio anodizado
Las piezas de chapa de aluminio anodizado se utilizan en todas partes, ya que son ligeras, resistentes y permiten mantener tolerancias estrictas. El recubrimiento no afecta las dimensiones, sino que proporciona resistencia a la corrosión y protección contra el desgaste; por ello, es popular en numerosas aplicaciones de ingeniería. A continuación se muestran algunas de las aplicaciones más comunes:
 Componentes aeroespaciales y de aviación
El anodizado se aplica a soportes, carcasas, fijaciones y diversas piezas de drones. Estas piezas están expuestas a vibraciones, calor y humedad a diario. Las capas de anodizado garantizan una larga duración y precisión de estos componentes; por lo tanto, los conjuntos encajan perfectamente con un mínimo mantenimiento.
Piezas de automoción y transporte
Las piezas automotrices deben ser resistentes a la sal, la fricción y el calor, como los paneles, las cubiertas del motor y las piezas de la suspensión. Las piezas de aluminio anodizado ofrecen superficies lisas y tolerancias ajustadas, y son ideales para componentes móviles.
Electrónica de consumo y carcasas

Las piezas de aluminio anodizado se utilizan en carcasas de portátiles, fundas de teléfonos y productos electrónicos industriales. El anodizado previene rayones, conserva el acabado e incluso facilita la disipación del calor.
Paneles de construcción y arquitectura
En el sector de la construcción, el aluminio anodizado se utiliza para marcos de ventanas, paneles de pared y fachadas. Dado que el revestimiento es altamente resistente a la lluvia, la humedad y la corrosión, es ligero y fácil de manipular e instalar.
Utensilios de Cocina y Menaje de Cocina
Las sartenes y utensilios de cocina anodizados ofrecen mayor resistencia a los arañazos y no reaccionan. Incluso con el uso repetido, se mantienen lisos y conservan sus propiedades aptas para alimentos sin el peso adicional del recubrimiento.
Equipos deportivos, marinos e industriales
Las piezas de aluminio anodizado se utilizan en bicicletas, embarcaciones, equipos de gimnasio y maquinaria industrial. Fijan los componentes, mantienen las dimensiones y mejoran la resistencia general en entornos hostiles.
Conclusión
El aluminio anodizado se trata mediante un proceso electroquímico. Este proceso forma una capa de óxido dura en la superficie de la pieza. Esta capa no se descascara ni se agrieta y proporciona una protección duradera. Las diferentes técnicas de anodizado dan como resultado distintos espesores de recubrimiento.
La elección del proceso de acabado óptimo depende del comportamiento de la aleación de aluminio, la forma requerida, sus exposiciones y los requisitos operativos. Las piezas de aluminio anodizado se utilizan comúnmente en la industria aeroespacial, automotriz, electrónica, equipos industriales y componentes arquitectónicos. Estos productos funcionan en condiciones severas sin añadir peso adicional.
En FastPreci , ofrecemos una amplia gama de opciones de acabado superficial, desde anodizado, óxido negro y recubrimiento en polvo hasta galvanoplastia, pintura, electropulido, grabado láser y mucho más. Le ayudamos a seleccionar el proceso óptimo según las especificaciones, la funcionalidad y la durabilidad de sus piezas.
Ya sea que necesite prototipos, series cortas o producción en grandes volúmenes, nuestro equipo garantiza una calidad constante, tolerancias estrictas y acabados que rinden al máximo en condiciones reales. Contáctenos hoy mismo para obtener un presupuesto, analizar las opciones de proceso o solicitar asesoramiento gratuito sobre diseño para la fabricación (DFM) para su próximo proyecto.
Preguntas Frecuentes
¿El aluminio anodizado es seguro para usar en alimentos y utensilios de cocina?
Sí, el aluminio anodizado no es tóxico, es resistente a la corrosión y es seguro para el contacto con alimentos.
¿El aluminio anodizado puede perder color con el tiempo?
Los colores anodizados suelen mantenerse estables con un uso normal. Sin embargo, si las piezas se exponen prolongadamente a los rayos UV, los colores pueden desteñirse ligeramente.
¿El anodizado cambia las dimensiones o tolerancias de las piezas de aluminio?
Sí, pero ligeramente. El espesor típico del óxido añade entre 5 y 25 micras para el anodizado decorativo y entre 40 y 70 micras para el anodizado duro. Por lo tanto, es mejor realizar el mecanizado antes del anodizado y planificar las tolerancias según corresponda.
¿Qué aleaciones de aluminio no son adecuadas para el anodizado?
Las aleaciones de aluminio personalizadas con alto contenido de cobre y plomo a menudo se anodizan de manera desigual y son menos adecuadas.
¿Cuánto dura normalmente un acabado de aluminio anodizado?
Con un uso adecuado, los acabados duran años. Las capas de anodizado duro son muy duraderas en aplicaciones industriales y de exterior.