Un orificio perforado puede cumplir con su tolerancia de diámetro y aun así impedir el montaje si una rebaba se engancha en el eje correspondiente. Un orificio transversal interno puede parecer limpio desde el exterior, pero retener un fragmento de metal que posteriormente ingresa a un circuito de fluido. Las rebabas son subproductos comunes del mecanizado, y el desbarbado es más que una simple limpieza superficial.
El tratamiento adecuado depende de la función de la pieza, los requisitos de los bordes, el material, la geometría, el volumen de producción y el acabado posterior. Un borde externo accesible puede requerir una simple eliminación de rebabas; un borde de sellado o un conducto oculto requieren un control más preciso. Esta guía explica cuándo es necesario el desbarbado, cómo seleccionar el proceso adecuado y qué información incluir en el plano para que la limpieza no comprometa la pieza terminada.
¿Qué es el desbarbado en el mecanizado CNC?
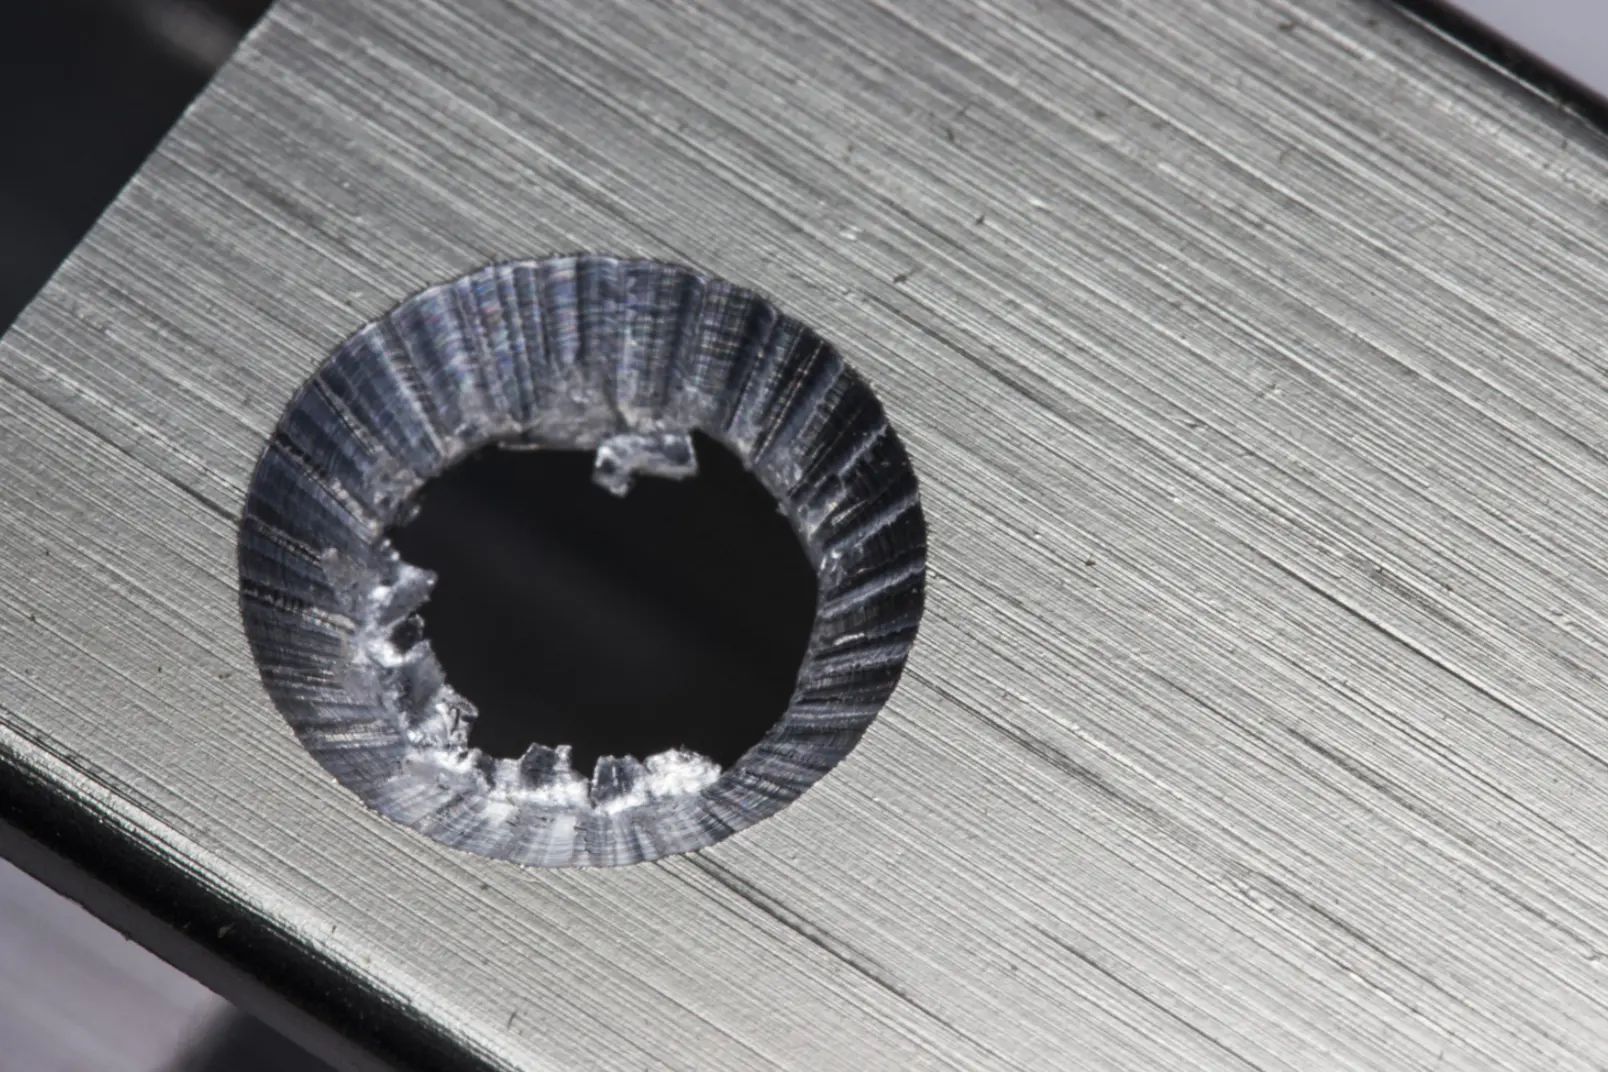
Una rebaba es material no deseado que sobresale del borde mecanizado. Se forma cuando el material se deforma, se enrolla o permanece parcialmente adherido en lugar de separarse limpiamente durante el corte. La ductilidad del material, el estado de la herramienta y las condiciones de mecanizado influyen en su formación.
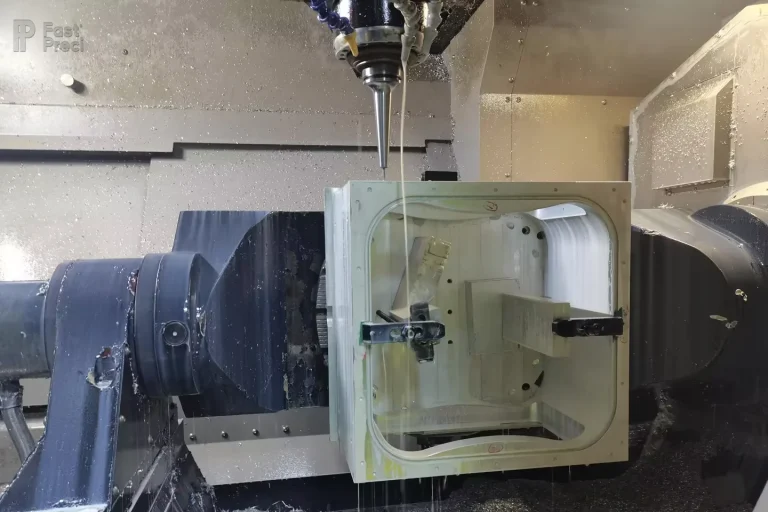
El fresado , el torneado, el taladrado y el roscado pueden dejar rebabas alrededor de los límites de las características. Verifique los puntos de entrada y salida de la herramienta, las salidas de los orificios taladrados, el inicio de las roscas, las intersecciones y los bordes delgados. Los bordes de salida sin soporte son particularmente susceptibles a que el material se desplace en lugar de cortarse limpiamente.
El desbarbado elimina estas protuberancias no deseadas. Se diferencia del chaflán y el redondeo de bordes: un chaflán crea una cara angular, mientras que un radio crea una transición curva. Una sola operación puede eliminar una rebaba y producir cualquiera de las dos geometrías, pero el desbarbado por sí solo no define el tamaño ni la forma del borde resultante.
¿Cuándo se debe desbarbar una pieza mecanizada por CNC?
Cada pieza mecanizada por CNC requiere un acondicionamiento adecuado de los bordes, pero no todos los bordes necesitan el mismo tratamiento. Empiece por preguntarse con qué entra en contacto el borde, qué guía, qué sella o qué podría contaminar.
El desbarbado merece especial atención en:
- Interfaces de ensamblaje, donde el material en relieve puede impedir el asentamiento o alterar la alineación.
- Componentes móviles, ejes, interfaces de cojinetes y puntos de entrada de sellos, donde las rebabas pueden causar interferencias o daños.
- Conductos de fluidos y gases, donde los fragmentos desprendidos pueden crear problemas de limpieza o de flujo.
- Bordes manipulados manualmente, donde los restos afilados representan un riesgo durante la manipulación.
- Los bordes que reciben un acabado posterior pueden presentar rebabas residuales que comprometan el resultado final.
El desbarbado de las piezas mecanizadas debe preservar la geometría necesaria para el montaje y el funcionamiento.
Para un borde externo no funcional, puede bastar con la eliminación general de rebabas y un ligero rebaje del filo. Para un borde funcional, defina el chaflán, el radio, el rebaje del filo permitido o el filo que se debe conservar. La entrada de un sello y el hombro de posicionamiento de precisión no deben recibir las mismas instrucciones de limpieza sin restricciones.
¿Qué método de desbarbado debería utilizar?
La siguiente tabla compara los procesos de desbarbado más comunes según su aplicación y sus principales limitaciones. Para seleccionar el método de desbarbado adecuado , es necesario considerar la ubicación de la rebaba, el material, el acceso a la herramienta o al medio de corte, y la modificación permitida de la geometría del borde.
| Proceso de desbarbado | Aplicaciones Típicas | Limitaciones/consideraciones clave |
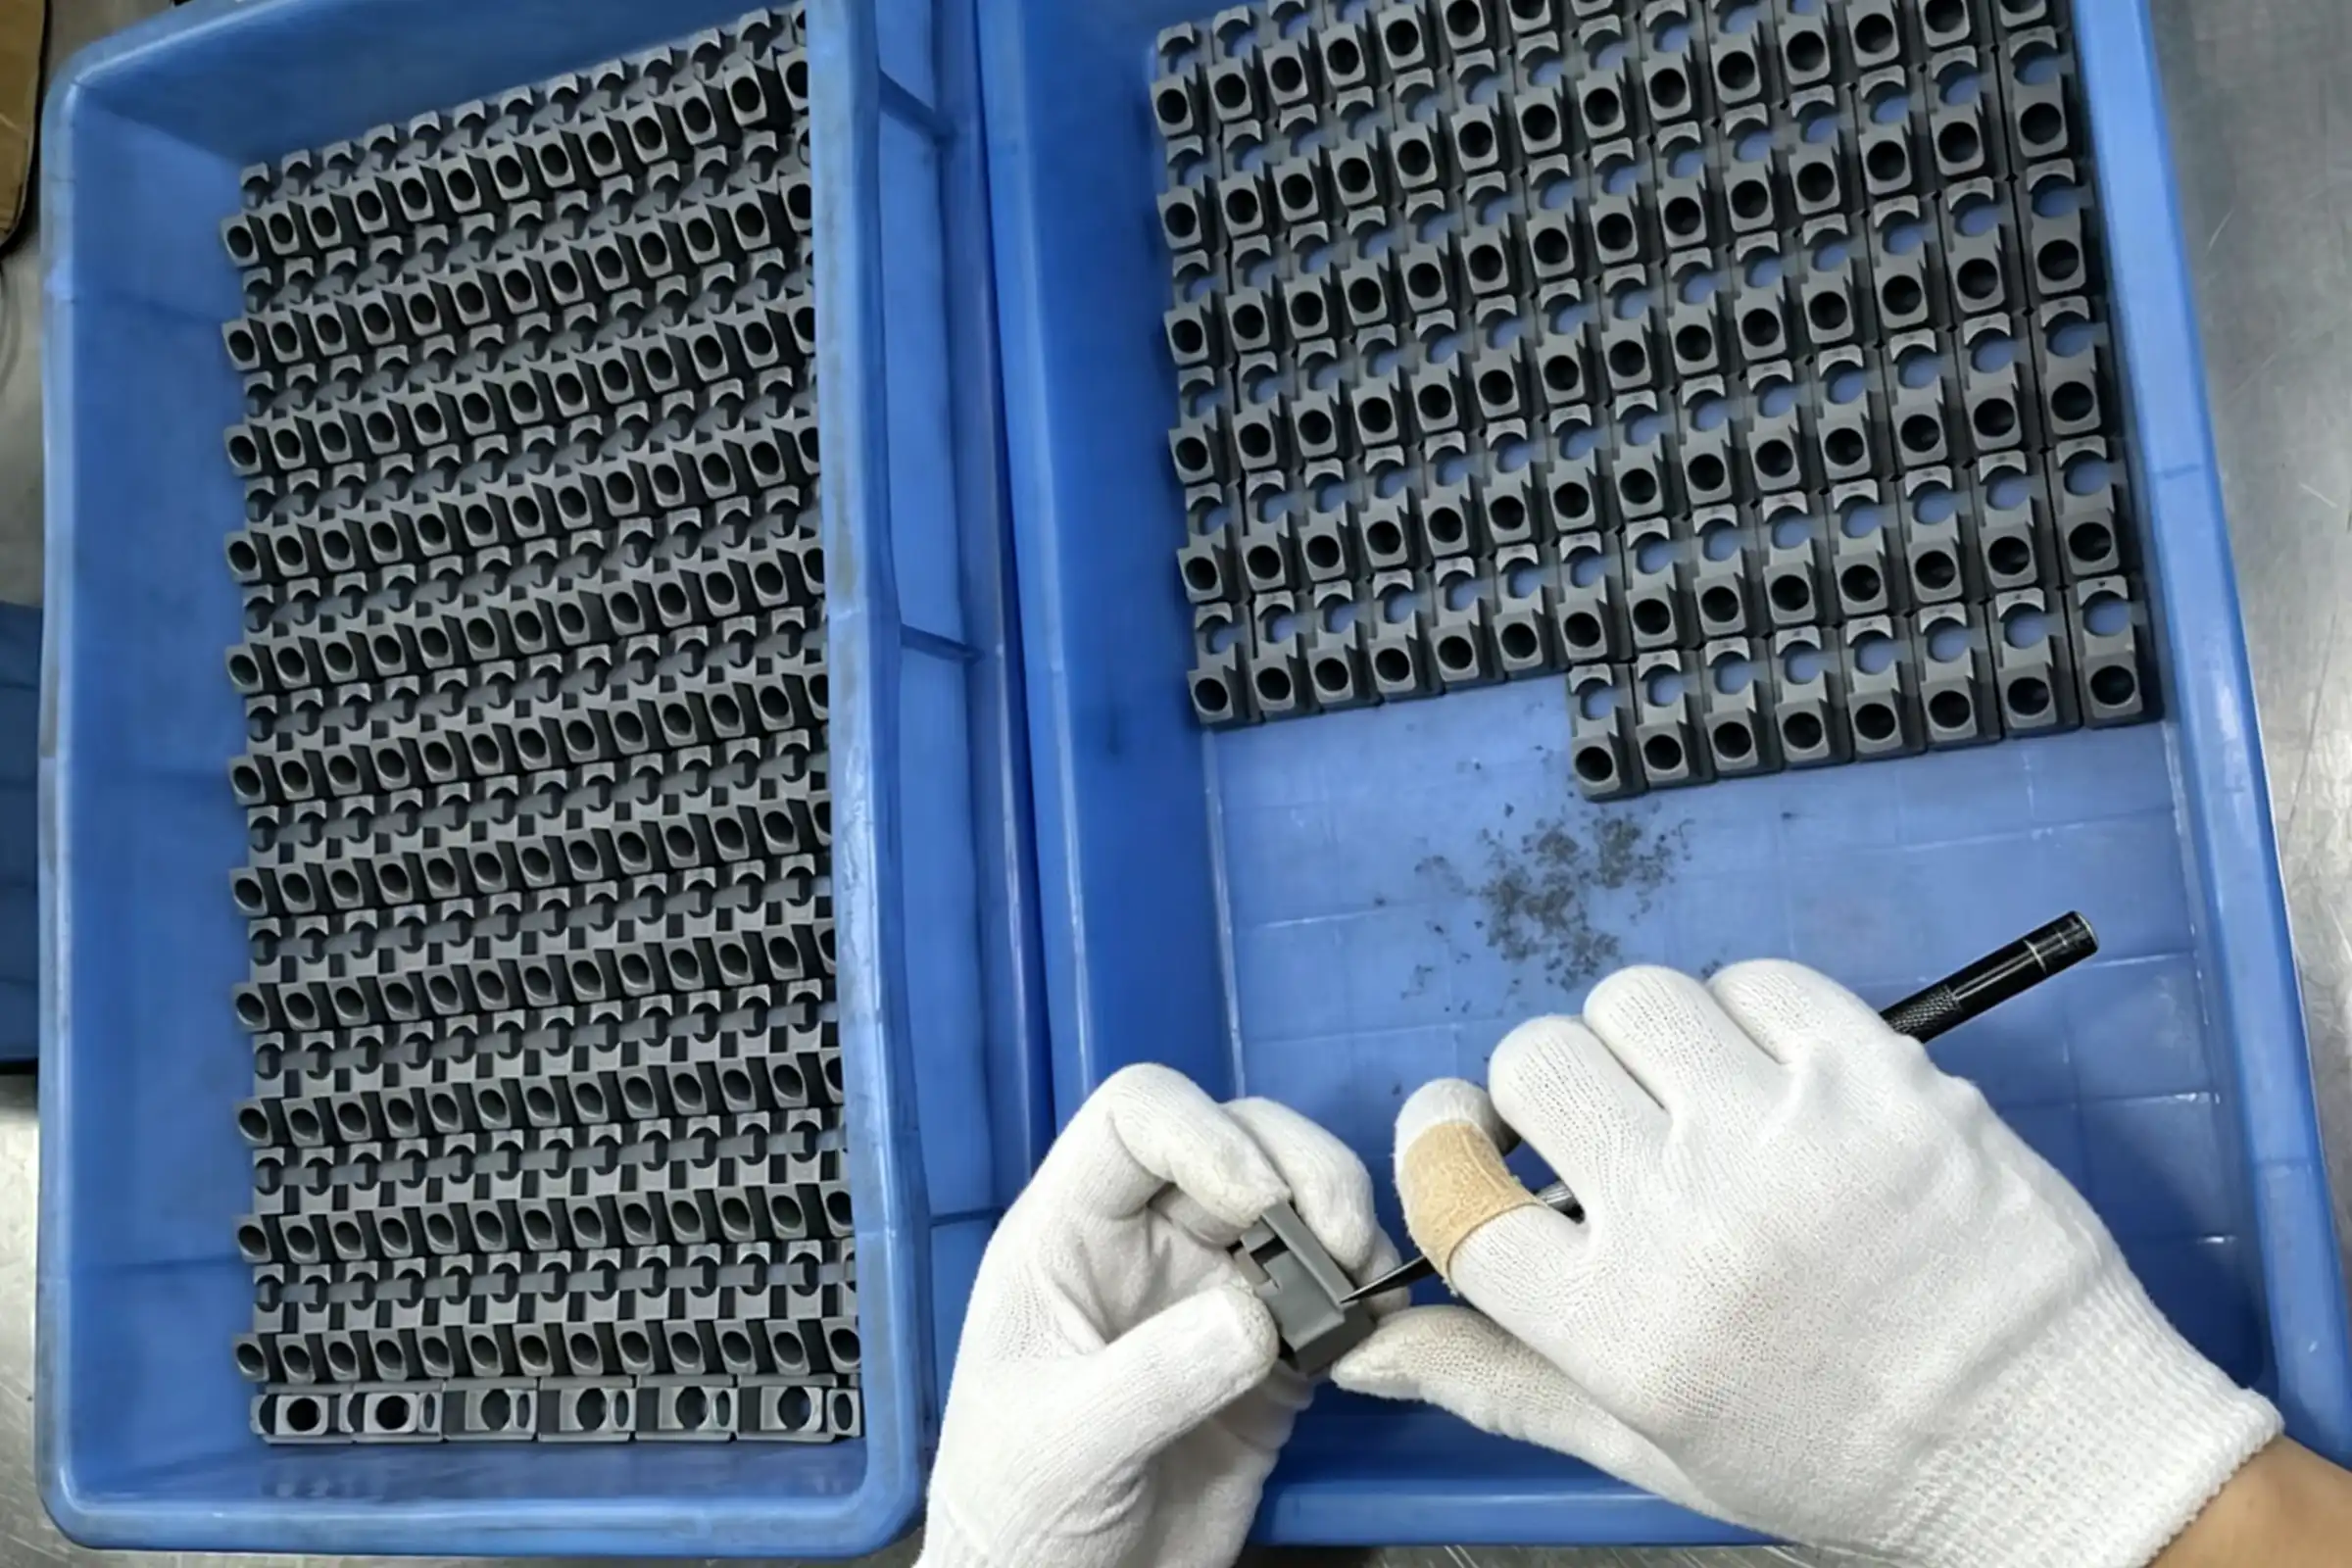
| Desbarbado manual | Eliminación localizada de rebabas en bordes accesibles; prototipos y piezas de bajo volumen. | Consistencia dependiente del operario; el coste de mano de obra aumenta con la cantidad de piezas y la complejidad de las características. |
| Desbarbado de herramientas de corte CNC | Eliminación repetible de rebabas y chaflanes específicos en bordes accesibles con herramientas. | Requiere acceso a herramientas y programación adecuadas; la eliminación de material debe mantenerse dentro de los límites de borde especificados. |
| Desbarbado con cepillo | Ligeras rebabas en los bordes externos, orificios e intersecciones internas accesibles. | El material, el tamaño y el acceso del cepillo deben ser adecuados para la característica; las rebabas grandes o firmemente adheridas pueden requerir otro proceso. |
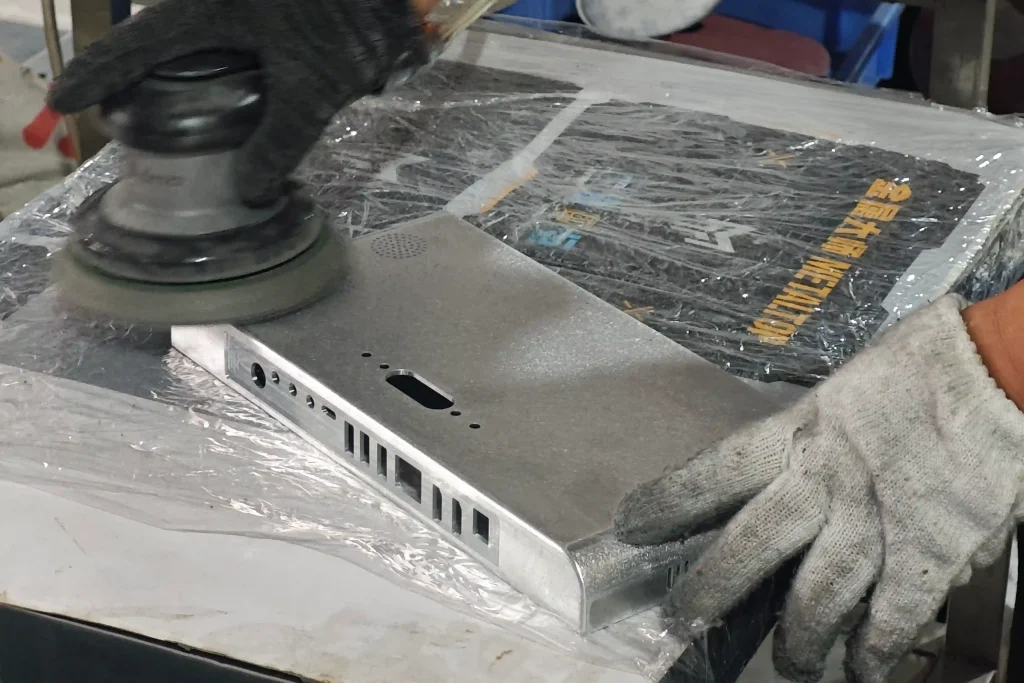
| Lijado y rectificado abrasivo | Limpieza de bordes localizada donde se acepta la fusión de superficies adyacentes. | Puede alterar la geometría de los bordes, las dimensiones y la apariencia de la superficie. |
| Acabado en masa: acabado por volteo, centrifugado y vibración. | Procesamiento por lotes de piezas con múltiples bordes expuestos | El contacto con los medios afecta a los bordes y las superficies; las características delicadas, el alojamiento de los medios y el contacto entre piezas requieren evaluación. |
| Limpieza abrasiva | Rebabas ligeras seleccionadas en áreas expuestas donde se acepta una superficie texturizada. | También afecta a las superficies circundantes; se debe considerar el acceso a los medios y la limpieza posterior al proceso. |
| Desbarbado térmico (TEM) | Rebabas en elementos externos e internos accesibles al gas. | El material, el tamaño de la rebaba y la geometría requieren cualificación del proceso; los residuos de óxido pueden requerir limpieza. |
| Desbarbado electroquímico (ECD) | Eliminación localizada de rebabas en piezas conductoras de electricidad, incluidas las intersecciones internas adecuadas. | Requiere acceso al electrodo y al electrolito, herramientas específicas y limpieza controlada. |
| Mecanizado por flujo abrasivo (AFM) | Pasajes internos e intersecciones que permiten una trayectoria de flujo controlada del medio abrasivo. | También elimina material de las superficies de paso; es necesario evaluar la fijación, la distribución del flujo y los cambios dimensionales. |
En el caso de agujeros transversales, confirme que la herramienta o el proceso seleccionado puede alcanzar la intersección y eliminar la rebaba sin dañar las superficies funcionales cercanas.
Elija el proceso menos agresivo que elimine de forma fiable la rebaba, preservando al mismo tiempo la geometría del borde y las dimensiones críticas requeridas.
Cómo el material y la geometría de la pieza afectan al desbarbado
El material determina cómo responde un borde al corte y al acabado; la geometría determina si el proceso puede alcanzarlo sin dañar las características vecinas.
El aluminio es relativamente dúctil, por lo que su desbarbado requiere controlar la presión de corte y el contacto abrasivo. Los bordes pueden mancharse o deformarse, y una limpieza excesiva puede eliminar más material del previsto. El acero inoxidable puede generar rebabas difíciles de quitar; su dureza y su comportamiento de endurecimiento por deformación también influyen en el mecanizado y su posterior eliminación.
El comportamiento del acero al carbono y aleado varía según el grado, la dureza y las condiciones de corte. El cobre y muchos tipos de latón pueden deformarse en los bordes, aunque la maquinabilidad del latón varía sustancialmente según su composición.
El desbarbado de plásticos requiere un cuidado similar. El ABS , el POM, el nailon y el PEEK pueden reaccionar de forma diferente al calor y la fricción durante el desbarbado, pudiendo quedar residuos fibrosos o manchados en condiciones de mecanizado inadecuadas.
Las paredes delgadas requieren un contacto ligero y controlado para evitar deformaciones. Los orificios pequeños, las cavidades profundas, las ranuras estrechas y los canales internos limitan el acceso de las herramientas. Las intersecciones con perforación transversal pueden requerir herramientas específicas o una secuencia de mecanizado modificada. En algunos casos, cambiar el orden de los orificios puede reducir la formación de rebabas en las intersecciones.
La regla de selección se basa en el material, la geometría, la accesibilidad y el estado de borde requerido. Elegir solo por el material implica pasar por alto la característica que probablemente genere más mano de obra, costos de herramientas o retrabajo.
¿Desbarbar antes o después del acabado superficial?
El desbarbado se realiza habitualmente antes del anodizado, el galvanizado, el recubrimiento en polvo u otros tratamientos superficiales. Esto permite definir el estado de los bordes antes del proceso de acabado y reduce el riesgo de dañar o eliminar el acabado posteriormente. El galvanizado también puede acentuar las rebabas existentes.
El desbarbado mecánico posterior al acabado puede perforar la capa anodizada, eliminar el revestimiento o la pintura en polvo, dejar al descubierto el material base y generar una apariencia irregular. Por lo tanto, la preparación de los bordes debe coordinarse con el acabado y los requisitos estéticos seleccionados.
La pasivación es diferente: no se trata de una operación de eliminación de rebabas ni de un recubrimiento depositado como el galvanizado. El acero inoxidable debe estar limpio antes de la pasivación, por lo que cualquier trabajo mecánico posterior a la pasivación debe revisarse para evaluar su efecto en el estado de la superficie y la necesidad de una nueva limpieza o pasivación.
Un flujo de trabajo común es:
Mecanizado → Desbarbado → Limpieza/Inspección → Acabado superficial → Inspección final
Las dimensiones finales requeridas, el enmascaramiento, la aceptación estética y los retoques planificados pueden justificar una secuencia diferente. Defina con antelación cualquier trabajo de acabado de bordes, incluyendo si es necesario restaurar el tratamiento protector.
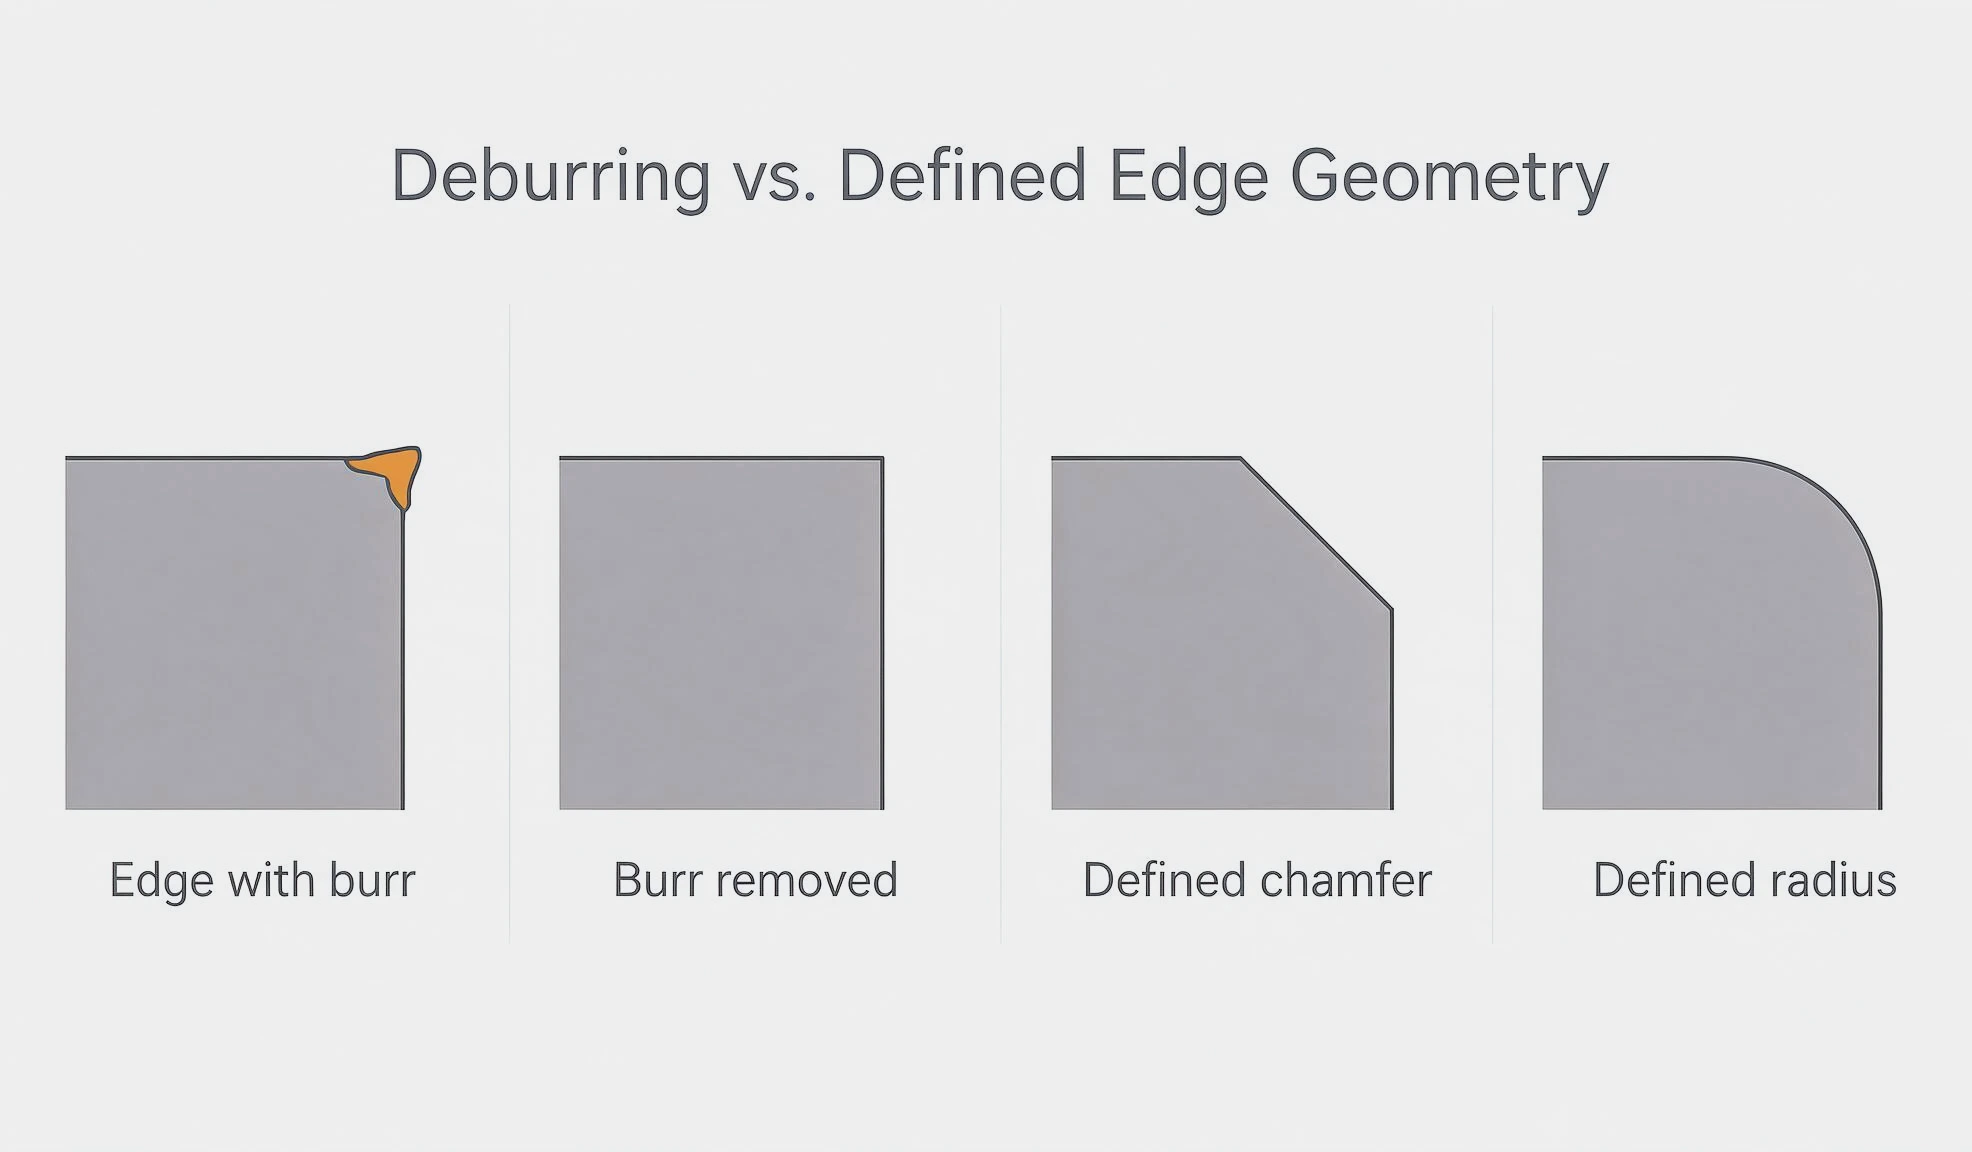 Cómo especificar el desbarbado en un dibujo CNC
Una nota general comunica la intención de limpieza. Una indicación de borde controlado define la geometría medible. Desbarbar todos los bordes es insuficiente cuando la eliminación indiscriminada de bordes podría alterar el ajuste, el sellado, la guía o un hombro de precisión.
Los siguientes son ejemplos de dibujos ilustrativos, no requisitos universales de la industria:
| Requisito | Ejemplo de llamada | ¿Qué necesita aclaración? |
| Limpieza general | “Desbarba todos los bordes afilados y elimina las rebabas sueltas.” | No establece un tamaño de borde medible |
| Rotura de borde controlada | “Romper los bordes afilados entre 0.2 y 0.5 mm.” | Identificar los bordes aplicables y la geometría aceptable. |
| Chaflán definido | “Chaflán de 0.5 × 45°.” | Aplicar una tolerancia general explícita o claramente aplicable. |
| Radio definido | “R0.2 ±0.05 mm.” | Identifique el borde específico que requiere el radio |
Las dimensiones indicadas arriba son ejemplos en milímetros. Para un chaflán, especifique si el tamaño indicado describe la longitud de la pata del chaflán, el radio u otra condición permitida. Un rango de tamaños por sí solo puede generar incertidumbre en el proveedor sobre el perfil deseado.
Utilice una nota general para los bordes ordinarios y modifíquela localmente donde la función requiera un control preciso. Identifique los bordes que deben permanecer definidos y evite aplicar una ruptura de borde generalizada a las zonas de sellado, los labios finos u otras características delicadas.
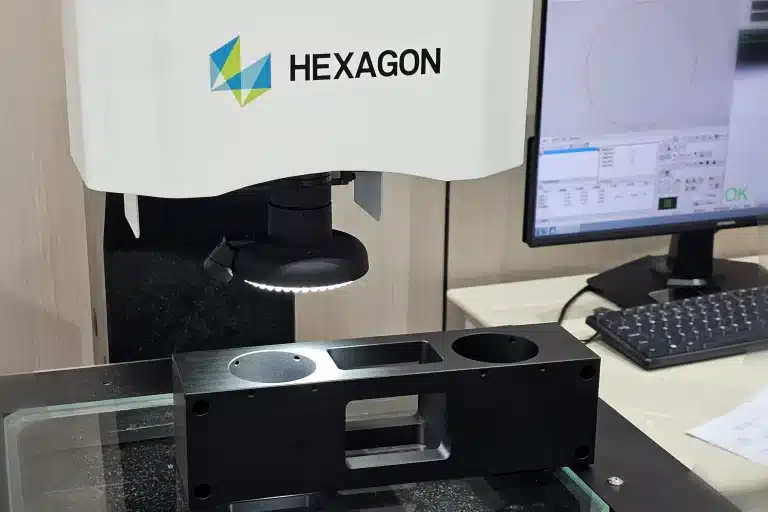
También es necesario determinar si las dimensiones críticas de los bordes se aplican antes o después del acabado. La inspección puede realizarse mediante examen visual, comprobaciones táctiles adecuadas, medición óptica u otro método específico según los requisitos. Las comprobaciones habituales de rebabas no requieren automáticamente una máquina de medición por coordenadas (MMC) ; por ejemplo, en el mecanizado de plásticos se puede incluir la inspección con microscopio después del desbarbado y la limpieza.
Especificar en exceso cada borde aumenta el trabajo de mecanizado e inspección. Reserve las tolerancias estrictas en los bordes para necesidades funcionales y analice el acceso difícil durante la revisión.
Conclusión
Un buen desbarbado elimina el material no deseado sin sacrificar la geometría que permite el correcto funcionamiento de la pieza. Un desbarbado insuficiente puede dificultar el montaje o dejar fragmentos sueltos; un desbarbado excesivo puede alterar las dimensiones, dañar elementos delicados o destruir un borde previsto.
Un requisito fiable relaciona la función de la pieza, el material, el acceso a las herramientas, el método de desbarbado, la secuencia de acabado y los criterios de aceptación del plano. Defina con precisión los bordes funcionales, mantenga la proporción del tratamiento de bordes habitual y verifique las características ocultas. En proyectos con FastPreci, los planos claros y la revisión temprana del DFM proporcionan una base práctica para decidir si basta con la eliminación general de rebabas o si se necesita una especificación de borde controlada.
Preguntas Frecuentes
¿Todas las piezas mecanizadas por CNC necesitan desbarbado?
Todas las piezas mecanizadas por CNC deben revisarse para detectar rebabas, pero no requieren el mismo tratamiento. Los bordes accesibles y no funcionales pueden necesitar solo una limpieza básica. Las interfaces de ensamblaje, los puntos de entrada de sellos y los conductos internos requieren criterios de aceptación más rigurosos. La decisión se basa en si el material restante podría afectar la manipulación, el ajuste, el movimiento, la limpieza o el acabado, y en cuánta modificación de los bordes permite el diseño.
¿Cuál es la diferencia entre desbarbar y biselar?
El desbarbado elimina las protuberancias no deseadas que quedan tras el mecanizado. El chaflán crea deliberadamente un borde en ángulo. Si bien el chaflán puede eliminar una rebaba, su eliminación genérica no garantiza un tamaño, ángulo o tolerancia específicos. Si el borde proporciona una guía de montaje u otro beneficio funcional, especifique su geometría.
¿Cuál es el mejor método para desbarbar?
No existe un método universalmente óptimo. Las herramientas manuales son adecuadas para la limpieza selectiva y accesible en pequeñas cantidades. Las herramientas programadas garantizan la repetibilidad, mientras que los procesos abrasivos por lotes permiten tratar eficazmente muchos bordes expuestos. Las rebabas ocultas en orificios transversales pueden requerir herramientas especializadas. Antes de elegir el método de desbarbado de piezas CNC, compare el acceso, el estado del borde requerido, la variabilidad del proceso, la limpieza y el coste total de producción.
¿Cómo se especifica el desbarbado en un plano CNC?
Utilice una nota general para la eliminación de rebabas y, a continuación, añada la geometría y las tolerancias específicas para los bordes funcionales. Aclare qué bordes abarca la nota, cuáles deben permanecer afilados y si los requisitos se aplican antes o después del acabado. Acuerden un método de inspección adecuado para la característica; las comprobaciones visuales u ópticas pueden ser más útiles que la inspección dimensional rutinaria por sí sola.