


El planeado se considera a menudo una operación rutinaria en el mecanizado CNC. Se escuadra la pieza, se limpia la superficie y listo. El planeado en el mecanizado CNC suele ser la primera operación que determina la planitud de la pieza y la alineación de referencia. Pero este proceso sienta las bases para todo lo que sigue. El aplanamiento, el paralelismo, el acabado superficial e incluso la longevidad de las futuras herramientas dependen de la calidad del planeado.
En un entorno de fabricación, decisiones menores como el tipo de cortador, la forma del inserto, la carga del husillo o la velocidad de avance afectan directamente si un trabajo se completa con éxito o se convierte en un ciclo de reelaboración interminable y una fuente de ruido.
Esta guía trata sobre el fresado frontal en el mecanizado CNC , las herramientas, las velocidades y los avances. También incluye comparaciones con el fresado frontal y periférico. ¡Comencemos!
¿Qué es el fresado frontal en el proceso de fresado CNC?
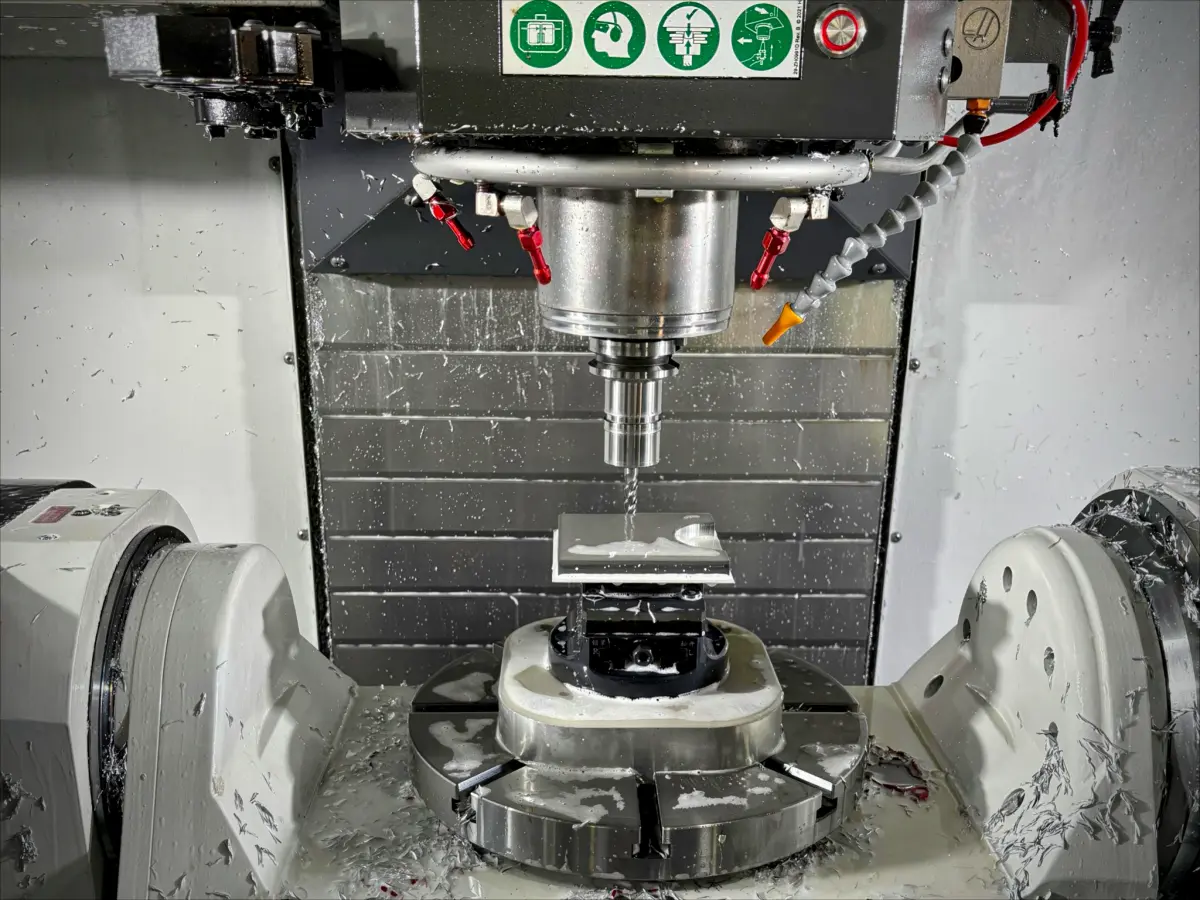
El fresado frontal es un proceso de fresado CNC que crea superficies planas mediante la parte frontal de una fresa giratoria. El eje de la fresa se mantiene vertical con respecto a la pieza de trabajo. En el mecanizado, los operarios utilizan dos tipos de máquinas para esta tarea: un centro de mecanizado o una fresadora.
La principal diferencia entre el fresado frontal y otros métodos de fresado radica en que el eje de la fresa es perpendicular a la superficie de la pieza. Esto significa que la parte superior de la máquina realiza el corte en la pieza, a diferencia de otros métodos de fresado, donde el corte se realiza desde el lateral.
Cómo Funciona
- Orientación de la herramienta
La fresa frontal gira sobre su eje perpendicular a la superficie de la pieza de trabajo, lo que permite que la cara de la fresa entre en contacto con una gran área de material.
- Compromiso avanzado
La mayor parte del material se elimina mediante insertos ubicados en la parte delantera de la fresa, mientras que los insertos periféricos ayudan a limpiar los bordes y crear una superficie lisa.
- Movimiento de la máquina
La máquina CNC mueve la pieza de trabajo debajo de la fresa giratoria en línea recta, produciendo una superficie plana con una eliminación uniforme del material.
- Control de profundidad y ancho de corte
La profundidad de corte axial determina la cantidad de material eliminado en cada pasada, mientras que el diámetro de la fresa establece el ancho de corte efectivo y el grado de superposición.
- Generación de superficie
La calidad del acabado de la superficie y su planitud dependen de factores como la forma del inserto, la velocidad de avance por diente, el correcto funcionamiento de la fresa y la robustez de la máquina.
Fresado frontal comparado con otros métodos de fresado: fresado de extremos y fresado periférico
| DESTAQUE | FRESADO DE PLANOS | FRESADO DE EXTREMOS | PERIFÉRICO MOLIENDA |
| Orientación del eje de corte | En ángulo recto con respecto a la superficie de la pieza de trabajo
| Directamente (o un poco inclinado) hacia la superficie | Incluso con la superficie de la pieza de trabajo |
| Compromiso avanzado | Principalmente, las inserciones van en la cara de corte, mientras que las inserciones periféricas ayudan. | Están involucrados tanto los dientes finales como los dientes externos. | Principalmente, los dientes externos actúan a lo largo del diámetro del cortador.
|
| Aplicación principal | Realizar superficies planas, escuadrar materiales y establecer planos de referencia. | Bolsillos, ranuras, surcos y formas con detalles. | Paredes laterales, áreas planas largas, engranajes o diseños delgados.
|
| Tasa de remoción de material (MRR) | Alto: Una cuchilla ancha es capaz de quitar material muy rápidamente.
| Moderar: Esto se basa en el grado de superposición de una herramienta y la cantidad de veces que la herramienta pasa sobre el material.
| Moderado: Esto depende de cuánto se superpone la herramienta y cuántas veces pasa sobre el material. |
| Acabado superficial / Planitud | Funciona bien en superficies grandes si los ajustes se realizan correctamente.
| Funciona bien, pero para áreas pequeñas. Se necesitan varias pasadas para asegurar la planitud.
| Eficaz en superficies estrechas; menos confiable en espacios más grandes. |
| Tipos de herramientas / Variantes | Las fresas de cara indexables, las fresas de cara sólida y las fresas de carcasa son tipos de herramientas de fresado. | Las fresas de extremo vienen en diferentes estilos, como de extremo cuadrado, de punta esférica, de radio de esquina y cónicas. | También existen fresas laterales y periféricas.
|
| Profundidad de corte común
| Para cada pasada, la profundidad puede ser de moderada a profunda, dependiendo de qué tan resistente sea la herramienta. | Para obtener detalles precisos, lo mejor es una profundidad entre superficial y moderada. | Por lo general, para cortes superficiales a moderados, necesitarás hacer varias pasadas. |
| Estrategia de alimentación
| Controle la alimentación de cada diente para garantizar una superficie lisa.
| La velocidad de alimentación se basa en el ancho de la ranura, el tamaño del bolsillo y el diámetro de la fresa.
| Es importante controlar con cuidado el paso y la alimentación para evitar el festoneado. |
| Consideraciones sobre la máquina
| Necesita una máquina robusta, suficiente potencia en el husillo y una sujeción estable. | Si bien puede funcionar en varias máquinas, el fresado de alta velocidad puede producir mejores resultados. | Debe tener cierta rigidez, ya que la desviación de la herramienta puede afectar la precisión.
|
| Fortalezas / Beneficios
| Elimina el material rápidamente, logra una gran planitud y reduce la necesidad de pasos adicionales.
| Flexible y preciso, perfecto para formas intrincadas. | Funciona bien para paredes laterales, cortes rectos extendidos o detalles delgados.
|
| Limitaciones / Debilidades
| No es ideal para espacios pequeños o diseños detallados.
| Se necesita más tiempo para terminar superficies anchas y no funciona bien en áreas planas grandes.
| Funciona de manera menos eficiente en áreas planas grandes y múltiples pasadas pueden aumentar el tiempo.
|
El fresado frontal se suele preferir para grandes superficies planas, mientras que el fresado frontal y periférico es más adecuado para detalles precisos y el mecanizado de paredes laterales. Para cavidades internas y la eliminación de material en áreas cerradas, el fresado de cavidades suele ser la estrategia de fresado CNC preferida, ya que requiere una planificación de trayectoria y un diseño diferentes.
Selección de fresas frontales y herramientas en el mecanizado CNC

Tipos de fresas de planear
- Fresas de cara sólida
○ Fabricado en una sola pieza para garantizar una rigidez y estabilidad óptimas.
○ Aplicable en desbaste y en materiales duros, donde la deflexión de la herramienta debe reducirse al mínimo.
○ Potente y resistente, pero una vez desgastada, la cuchilla debe reemplazarse por completo.
○ Debe tener suficiente potencia en el husillo para realizar cortes profundos.
- Fresas de planear intercambiables
○ Equipado con varios insertos extraíbles fijados a la superficie de corte.
○ Los insertos individuales son reemplazables y giratorios, lo que reduce el tiempo de inactividad y el costo total de las herramientas.
○ Aplicable en producción de alto volumen, donde el funcionamiento constante y el acabado de las superficies son esenciales.
○ Permite una geometría de inserción flexible para adaptarse a otros materiales o condiciones de corte.
- Molinos de concha
○ Simplemente consta de un cuerpo y una cara extraíble o una placa de inserción.
○ Puede cortar diámetros mayores que las fresas frontales sólidas a un menor costo.
○ La rigidez media es apropiada porque se pueden utilizar en la remoción de material de media a alta sin una carga extrema en el husillo.
○ Se utiliza principalmente en procesos de desbaste y semiacabado.
Consideraciones de selección de herramientas
- Diámetro de la fresa y número de insertos
○ Los diámetros mayores pueden cubrir una mayor superficie en una sola pasada y ahorrar tiempo en el número de pasadas.
○ Los insertos adicionales aumentan la velocidad de remoción de material, pero también requieren más potencia en el husillo.
- Añadir geometría y recubrimientos
○ Insertos con ángulo de ataque positivo: Se reducen las fuerzas en el filo de corte y se mejora el acabado.
○ Insertos con ángulo de ataque negativo: El filo de corte es más estable al cortar materiales pesados.
○ Los recubrimientos como TiN , TiAlN o CVD mejoran la resistencia al desgaste y permiten cortar a mayor velocidad.
- Tasa de eliminación de material y existencias
○ El aluminio, el hierro fundido y el acero requieren diferentes grados de insertos y avances, junto con distintas velocidades.
○ El avance por diente y la profundidad de corte deben maximizarse para lograr el máximo acabado superficial y la mayor vida útil de la herramienta.
- Capacidad de la máquina
○ Con máquinas rígidas , es posible utilizar fresas más grandes y realizar cortes más profundos sin vibraciones.
○ El par de torsión, la estabilidad y la sujeción de la pieza de trabajo del husillo son importantes para lograr una superficie plana y uniforme.
Velocidades y avances de fresado frontal: directrices de ingeniería por material y tipo de herramienta

Los siguientes rangos representan valores iniciales típicos. Los parámetros de corte reales deben optimizarse según las recomendaciones del fabricante de las herramientas, la capacidad de la máquina y la geometría de la pieza.
- Velocidad del eje (RPM)
○ Definición: Las revoluciones por minuto que realiza la fresa.
○ Cálculo: RPM = (Velocidad de corte (m/min) × 1000) / (Diámetro (mm) × π)
○ Nota: 1000 convierte metros a milímetros.
■ Aluminio: 600 – 1200 m/min
■ Acero dulce: 120 – 200 m/min
■ Acero inoxidable: 80 – 150 m/min
- Avance por diente (fz)
○ Definición: Se define la distancia recorrida por la pieza de trabajo por cada revolución del diente.
○ Cálculo: Avance de la mesa (IPM/mm/min) = RPM × Número de dientes × Avance por diente.
○ Ejemplos de rangos:
■ Aluminio: 0.1 – 0.3 mm/diente.
■ Acero: 0.05 – 0.15 mm/diente.
■ Acero inoxidable: 0.03 – 0.1 mm/diente.
- Profundidad de corte (ap)
○ Profundidad axial: La profundidad que la fresa realiza en el material en cada pasada.
○ Ancho radial (ae): Ancho de contacto de la herramienta de corte sobre la superficie.
○ Directrices:
■ Desbaste: mayor profundidad de corte, menor avance por diente.
■ Pasadas de acabado: la profundidad de corte debe ser baja; un aumento en el avance por pasada producirá una superficie lisa.
■ Tenga siempre en cuenta la rigidez de la herramienta de corte, la potencia de la máquina y la estabilidad de la sujeción de la pieza.
Preocupaciones sobre el cortador y el inserto
- Las fresas de cara indexables pueden trabajar a mayor velocidad. acoplamiento radial ya que incorporan más de un inserto, y esta dispersión de fuerzas de manera uniforme.
- Las fresas de cara sólida son muy potentes, lo que les permite cortar más profundamente sin doblarse en gran medida.
- Los insertos de ataque positivo reducen las fuerzas de corte y los insertos de ataque negativo aumentan la estabilidad en materiales difíciles.
- En entornos de producción, los ingenieros a menudo ajustan los parámetros de fresado frontal en función del desgaste de las herramientas, la rigidez de la máquina y el tamaño del lote para mantener un rendimiento de mecanizado estable.
Precisión, planitud y acabado superficial alcanzables con el fresado frontal
Escala de tolerancia y planitud normal
- Planitud
○ Esto se puede lograr en función del diámetro de la fresa utilizada, el tipo de inserto y el número de pasadas.
○ Dependiendo de la rigidez de la configuración, la selección de la herramienta de corte y el material, el fresado frontal puede lograr normalmente una planitud de aproximadamente 0.01 a 0.05 mm en una longitud de 100 mm.
- Tolerancias dimensionales
○ Para piezas de uso general: ±0.05 mm.
○ Para componentes de alta precisión: ±0.01 mm.
- Factores que influyen
Estos incluyen la rigidez de la máquina, la desviación de la herramienta, el desgaste del inserto, el descentramiento del husillo y la expansión térmica.
Expectativas de acabado superficial (Ra)
- Pases de desbaste: Ra 3.2 – 6.3 μm, que depende de la geometría de la plaquita y del avance por herramienta.
- Pasadas de acabado: Ra 0.8 a 1.6 μm se pueden completar con una pequeña profundidad de corte y un avance maximizado.
- Factores de influencia
○ Alimentación por diente: una cantidad excesiva aumenta el festoneado.
○ Geometría de la fresa: las vibraciones se reducen con plaquitas de ángulo de ataque positivo.
○ Vibración de la máquina: la sujeción flexible de la pieza reduce las irregularidades de las superficies.
Variables que afectan la precisión y el acabado
- Selección de herramientas: Las fresas de mayor diámetro reducen la deflexión, mejorando la planitud.
- Insertos: Cuanto mayor sea el número de insertos, más uniformemente se distribuirán las fuerzas de corte y mejor será la superficie.
- Consistencia de la máquina: La vibración o un husillo ineficaz que no sea rígido pueden generar una superficie rugosa y pérdida de planitud.
- Material de la pieza: Los materiales más blandos (como el aluminio) pueden deformarse bajo las fuerzas de corte. Los materiales más duros (como el acero) pueden requerir condiciones de corte más estables.
- Instalación y fijación: Las vibraciones, los saltos y el movimiento de las piezas son indeseables y se eliminan mediante una sujeción adecuada.
Consideraciones sobre máquinas herramienta para el fresado frontal en centros de mecanizado CNC

Potencia y par del husillo
- Importancia: Una potencia suficiente en el husillo garantizará que la fresa tenga una velocidad de corte constante cuando esté bajo carga.
- Efectos: Los husillos débiles pueden provocar pérdida de velocidad de avance, vibraciones, acabado superficial y desgaste de la herramienta.
- Regla: Ajuste la potencia y el par del husillo al diámetro de la fresa, la profundidad de corte y la dureza del material. Las fresas de planear más grandes requieren un mayor par del husillo para continuar cortando.
Rigidez de la máquina
- Rigidez estructural: La bancada de la máquina, la columna y los cojinetes del husillo deben poder resistir la deflexión cuando actúan fuerzas de corte.
- Control de vibraciones: una baja rigidez provocará vibraciones, variaciones topográficas y desviaciones de tolerancia.
- Sujeción: El plan de sujeción y el diseño de los accesorios influyen directamente en la rigidez y, por tanto, en la planitud y la precisión.
Configuración CNC: VMC vs HMC
- Centros de Mecanizado Verticales (VMC):
○ Ideal para el fresado frontal de placas planas y aplicaciones generales en talleres.
○ Debido a la rigidez del husillo, no es posible cortar piezas muy grandes o materiales pesados.
- Centros de Mecanizado Horizontales (HMC):
○ Es más adecuado cuando se requiere un alto volumen de mecanizado, mecanizado de múltiples caras y fresado de caras grandes.
○ Mejora del flujo de las virutas bajo la influencia de la gravedad para aumentar la vida útil de la herramienta y el acabado superficial.
Configuración del eje
- Máquinas de 3 ejes:
○ Adecuado para geometrías simples de fresado frontal estándar.
○ Limitación: No se puede inclinar la fresa en superficies complicadas ni en huecos estrechos.
- Máquinas de 5 ejes:
○ Permite el corte, la rotación y la inclinación de la pieza de trabajo.
○ Permite estrategias sofisticadas de fresado frontal, menor interferencia de la herramienta y un acabado fino de las piezas de contorno.
 Implicaciones de costos, plazos de entrega y riesgos de fabricación
- Disponibilidad y estructura de costos de la máquina
- El fresado frontal de superficies grandes suele requerir centros de mecanizado CNC con suficiente potencia, rigidez y área de mesa. El mecanizado de piezas en centros de mecanizado verticales estándar suele ser más económico que el mecanizado de piezas que requieren máquinas más grandes o especializadas, como los centros de mecanizado horizontales. Se deben especificar las características que excedan la capacidad normal de la máquina, ya que esto puede aumentar significativamente las tarifas por hora.
- Ajuste del tiempo y la eficiencia en el ciclo
- Las superficies grandes se optimizan naturalmente con el fresado frontal, aunque la rigidez de la máquina y la capacidad del husillo determinarían la agresividad del método. Las máquinas de mayor par con fijaciones estables requieren menos pasadas y tiempos de ciclo más cortos. La capacidad limitada de la máquina puede requerir cortes reducidos, lo que resulta en plazos de mecanizado y entrega más largos.
- Posibilidad de distorsión y reelaboración
- Las piezas de fresado frontal con áreas delgadas o con una distribución deficiente del material son más sensibles a las fuerzas de corte. Las máquinas con poca rigidez o con fijaciones inadecuadas aumentan el riesgo de distorsión, lo que resulta en desviaciones de planitud y retrabajo. Los problemas de desperdicio se reducen mediante la correlación temprana de las capacidades de la máquina con la geometría de la pieza.
- Capacidad del proveedor y capacidad ampliada
- No todos los proveedores ofrecen la misma variedad de centros de mecanizado. Seleccionar estrategias de fresado frontal compatibles con los tipos más comunes de equipos CNC mejora la flexibilidad y la escalabilidad de los proveedores en caso de que el volumen aumente en el futuro o se requiera un segundo proveedor.
- Influencia en la previsibilidad de la entrega
- Esto se logra seleccionando máquinas que se ajusten bien, lo que reduce los cambios imprevistos en el proceso, el desgaste de las herramientas y la omisión de inspecciones. El resultado es una mayor previsibilidad en los plazos de entrega y una reducción de los retrasos que, de otro modo, habrían causado las mejoras o medidas correctivas del mecanizado.
Conclusión
El fresado frontal es un proceso de mecanizado CNC que permite producir superficies planas y precisas, así como definir la cara de datos en una amplia gama de materiales, como aluminio, acero, acero inoxidable y fundición. Las diferencias entre el fresado frontal y el fresado de extremos y periféricos permiten al ingeniero seleccionar el enfoque más eficaz para cualquier característica, y un control prudente de los parámetros del proceso permite lograr tolerancias, planitud y acabado superficial razonables. El control de estos factores permite un mecanizado de alta calidad, eficiente y preciso en una amplia gama de aplicaciones industriales.
El fresado frontal desempeña un papel fundamental en los servicios de mecanizado CNC de precisión, donde la planitud, el acabado superficial y la exactitud dimensional son cruciales. En FastPreci , nos basamos en un enfoque riguroso de la ingeniería de mecanizado CNC. La empresa utiliza equipos de mecanizado CNC modernos y un profundo conocimiento de los procesos para crear componentes precisos, repetibles y de alta calidad para las aplicaciones más exigentes. Contáctenos hoy mismo para que sus piezas se mecanicen con eficiencia, precisión y una calidad de primer nivel.
Preguntas Frecuentes
¿Se puede utilizar el fresado frontal tanto para desbaste como para acabado en el mecanizado CNC?
Sí. Se utiliza una pasada de fresado frontal más pesada para realizar la pasada de desbaste y, luego, una pasada de acabado ligera con avances e insertos reconfigurados para mejorar la calidad de la superficie.
En el fresado frontal, ¿cuál es preferible entre el fresado ascendente y el fresado convencional?
El fresado ascendente generalmente se prefiere en las máquinas CNC debido al mejor acabado de la superficie, menor desgaste de la herramienta y mejor control dimensional, suponiendo una rigidez suficiente de la máquina.
¿Cuál es el rendimiento del fresado frontal con respecto a la geometría de la plaquita?
El ángulo de ataque, el radio de la esquina y la preparación del borde se insertan directamente, lo que afecta las fuerzas de corte, la formación de viruta y el acabado de la superficie, particularmente a velocidades de avance mayores.












