

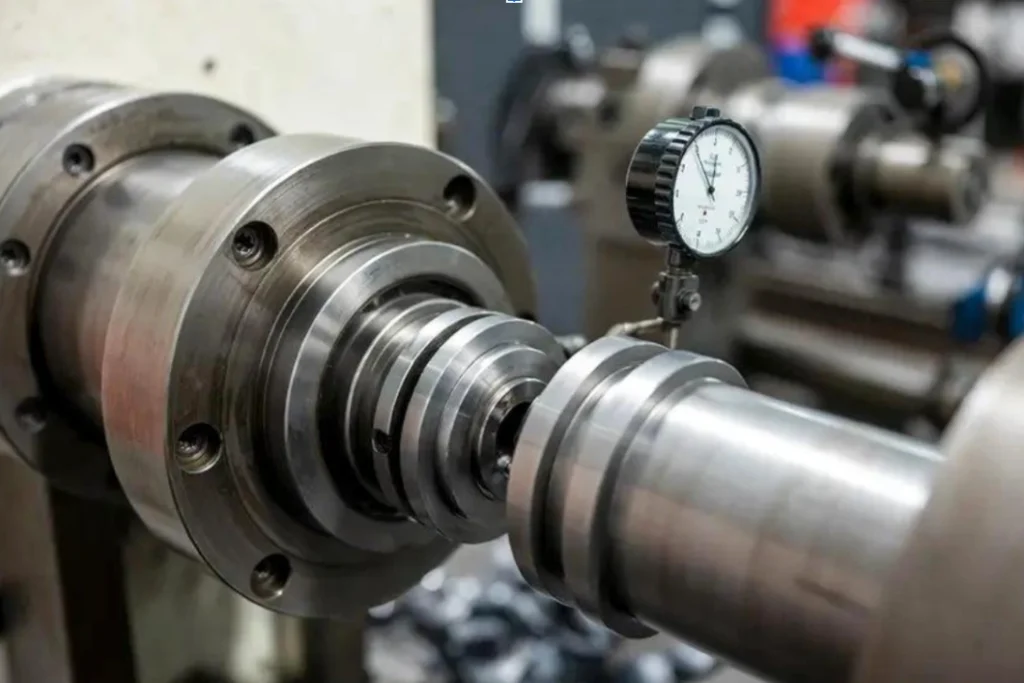
La excentricidad GD&T controla la variación de una superficie al girar una pieza alrededor de un eje de referencia específico. Se utiliza comúnmente en ejes, bujes, muñones de cojinetes, diámetros de montaje de engranajes, conos y caras de bridas donde la estabilidad rotacional, el sellado, la alineación o el movimiento suave son factores importantes.
Para los ingenieros, la excentricidad es más que una simple medición de oscilación. Se trata de un control de superficie relacionado con un eje de referencia que evalúa el comportamiento de una característica con respecto a un eje funcional durante la rotación. Para los operarios de máquinas y los equipos de control de calidad, el resultado depende no solo de la lectura del indicador, sino también de cómo se establece el eje de referencia, cómo se sujeta la pieza y cómo se realiza la inspección.
Por lo tanto, una tolerancia de desviación correctamente especificada debe evaluarse en torno al eje de referencia del dibujo, y no simplemente en torno al eje que sea más fácil de sujetar o girar durante la inspección.
¿Qué controla realmente la prueba de desviación GD&T?
Como una de las tolerancias básicas del mecanizado CNC , la excentricidad controla cómo se relacionan las características durante la rotación. La forma más sencilla de entender la excentricidad es plantearse tres preguntas:
- ¿Cuál es la referencia? — El eje de referencia.
- ¿Qué se está evaluando? — Variación de la superficie durante la rotación.
- ¿Qué porcentaje de la superficie está controlado? — Elementos circulares individuales para el descentramiento circular, o la superficie completa especificada para el descentramiento total.
Esta distinción es importante porque la desviación puede reflejar más de una fuente de variación geométrica.
Para superficies cilíndricas, cónicas y otras superficies de revolución alrededor de un eje de referencia, la desviación circular controla la variación acumulativa de la forma y la coaxialidad en cada elemento circular . La desviación total extiende la evaluación a todos los elementos de la superficie simultáneamente, por lo que variaciones como la circularidad, la cilindricidad, la rectitud, la conicidad y la ubicación coaxial pueden contribuir al resultado. Cuando se aplica a una superficie plana perpendicular al eje de referencia, la desviación evalúa la variación circular o superficial asociada con la oscilación.
Por eso, el agotamiento no debe tratarse simplemente como:
Excentricidad = Circularidad + Concentricidad
Ese atajo puede resultar útil para la intuición en situaciones limitadas, pero no reemplaza la definición real de GD&T ni los requisitos de la zona de tolerancia. La desviación tiene su propia referencia de datum, zona de tolerancia, método de evaluación e intención funcional.
Superficies comunes controladas por carrera
El término "runout" se utiliza a menudo para:
- Diámetros exteriores en ejes y ejes escalonados
- Superficies y orificios cilíndricos internos
- Cojinetes de cojinetes
- Diámetros piloto de engranajes
- Superficies de asiento cónicas
- Caras de brida y sellado
- Caras de empuje
- Bujes giratorios y componentes similares
El denominador común es la rotación funcional relativa a un eje de referencia definido.
 Recorrido circular vs. recorrido total
Tanto la desviación circular como la desviación total relacionan una superficie con un eje de referencia durante la rotación, pero se diferencian principalmente en la cantidad de superficie que se evalúa al mismo tiempo.
Descentramiento circular
El control de la desviación circular controla cada elemento circular de la superficie de forma independiente con respecto al eje de referencia.
Para un eje cilíndrico, el indicador se coloca en una posición axial mientras la pieza gira 360°. La variación resultante se evalúa en esa sección transversal circular. El mismo principio se puede aplicar en otras secciones a lo largo de la superficie controlada.
Para una superficie cónica, la evaluación también se basa en elementos circulares individuales. Para una superficie plana perpendicular al eje de referencia, la desviación circular evalúa la variación circular en un radio seleccionado.
Lo importante es:
El control de desviación circular gestiona los elementos circulares de forma independiente; no requiere que todas las secciones a lo largo de una superficie cilíndrica mantengan la misma relación entre sí.
Esa distinción es una de las fuentes más comunes de confusión entre el agotamiento circular y el agotamiento total.
Excentricidad total
El control de la desviación total controla simultáneamente todos los elementos de la superficie de la característica especificada en relación con el eje de referencia.
Para una superficie cilíndrica, la evaluación considera la variación alrededor de la circunferencia y a lo largo de la longitud controlada. Para una cara plana, el control se aplica a toda el área de superficie especificada, en lugar de solo en un círculo de medición.
Debido a que se evalúa toda la superficie en conjunto, la desviación total puede capturar efectos acumulativos como la circularidad, la cilindricidad, la rectitud, la conicidad y la ubicación coaxial en una superficie cilíndrica.
Extensión circular vs. extensión total: diferencias clave
| Aspecto | Descentramiento circular | Excentricidad total |
| Definición | Controla cada elemento circular de forma independiente a medida que la pieza gira alrededor del eje de referencia. | Controla simultáneamente todos los elementos de la superficie especificada con respecto al eje de referencia. |
| Zona de tolerancia | Para una superficie de revolución, dos círculos coaxiales en cada sección transversal, con separación radial igual a la tolerancia especificada. | Para una superficie cilíndrica, dos cilindros coaxiales con separación radial igual a la tolerancia especificada. |
| Alcance de la evaluación | Secciones transversales circulares individuales | Toda la superficie especificada |
| Complejidad de la medición | Es relativamente más sencillo porque cada elemento circular se evalúa de forma independiente. | Más exigente porque el indicador evalúa la superficie mientras se desplaza por la característica controlada. |
| Cuándo usar | Cuando la precisión de rotación en secciones individuales o áreas funcionales locales es importante | Cuando la superficie completa debe mantener una relación consistente con el eje de referencia. |
La distinción entre zonas de tolerancia es especialmente importante: la norma ASME Y14.5 describe las zonas de desviación circular de forma independiente en cada sección transversal, mientras que la desviación total utiliza una única zona que contiene todos los elementos de superficie aplicables simultáneamente.
Desviación radial frente a desviación axial
Los términos “desviación radial” y “desviación axial” son términos de inspección y fabricación de uso común que describen la dirección en la que se observa la variación de la superficie.
Excentricidad radial
La desviación radial se observa en una dirección aproximadamente perpendicular al eje de referencia. Se asocia comúnmente con superficies cilíndricas o cónicas, entre las que se incluyen:
- Diámetros de eje
- Cojinetes de cojinetes
- Taladros
- Diámetros piloto de engranajes
- Superficies de buje cilíndricas
- Superficies cónicas
Durante la inspección, el indicador entra en contacto con la superficie y la pieza gira alrededor del eje de referencia. El cambio en la lectura del indicador representa la variación radial de la superficie.
Excentricidad axial
La desviación axial se observa a lo largo de una dirección paralela al eje de referencia. Se asocia comúnmente con caras planas como:
- Caras de brida
- Caras de empuje
- Caras de sellado
- Caras de montaje de engranajes
- caras de los hombros
- Caras de disco
El indicador entra en contacto con la superficie a un radio seleccionado mientras la pieza gira.
La distinción importante es:
Los términos radial y axial describen la dirección de la variación observada. Los términos circular y total describen el alcance del control formal de desviación GD&T.
Por ejemplo, en un dibujo se puede aplicar la excentricidad circular a un diámetro cilíndrico o a una cara perpendicular al eje de referencia. Del mismo modo, se puede aplicar la excentricidad total a cualquiera de los dos tipos de superficie, según los requisitos de diseño. La norma ASME Y14.5 aborda específicamente tanto las superficies de revolución como las superficies planas perpendiculares al eje de referencia.
Desviación frente a circularidad, cilindricidad y concentricidad.
Estos controles suelen confundirse porque pueden aplicarse a características rotacionales similares. La diferencia clave radica en la referencia y el comportamiento geométrico que evalúa cada control.
| Control | Referencia de datos | Lo que controla | Base de evaluación |
| Circularidad | No | Redondez de cada elemento circular | Forma de las secciones circulares individuales |
| Cilindricidad | No | Forma cilíndrica general | Forma de la superficie cilíndrica completa |
| Descentramiento circular | Sí: | Variación superficial de cada elemento circular con respecto a un eje de referencia. | Rotación alrededor del eje de referencia |
| Excentricidad total | Sí: | Variación de la superficie especificada completa con respecto a un eje de referencia. | Rotación mientras se evalúa toda la superficie. |
| Concentricidad | Sí: | Puntos medianos derivados en relación con un eje de referencia. | Ubicación de los puntos medianos derivados |
Circularidad vs. Agotamiento
La circularidad es un control de formulario y no hace referencia a ningún dato.
Se pregunta si una sección circular individual tiene la redondez requerida. La sección podría ser perfectamente redonda, aunque su centro esté descentrado con respecto al eje funcional de otra característica.
El desplazamiento circular añade la relación de referencia. Durante la rotación alrededor del eje de referencia, el indicador captura el efecto combinado de la variación de la forma local y la relación del elemento con ese eje.
Por lo tanto, un diámetro puede ser:
- Redondas pero con un desvío excesivo porque su eje está desplazado con respecto al eje de referencia.
- Localmente bien alineado pero aún muestra desviación debido a la variación de la forma.
Por eso, el concepto de agotamiento de recursos no debe tratarse simplemente como otro nombre para la circularidad.
Cilindricidad vs. Descentramiento total
La cilindricidad es un control de forma y no requiere un plano de referencia. Evalúa la forma de toda la superficie cilíndrica.
La desviación total también evalúa toda la superficie cilíndrica, pero en relación con un eje de referencia.
Esta distinción cobra importancia cuando el requisito funcional no es simplemente “hacer que este cilindro sea preciso”, sino más bien:
“Haga que este cilindro gire de forma consistente con respecto a otra característica funcional.”
Si la relación entre la superficie cilíndrica y un elemento de referencia es importante, la desviación total puede ser más apropiada.
Concentricidad vs. Desviación
La concentricidad se basa en los puntos medios derivados de la característica con respecto a un eje de referencia. Por lo tanto, es fundamentalmente diferente de una lectura directa de la desviación de un indicador de cuadrante.
En muchas aplicaciones de piezas giratorias, la excentricidad es más fácil de relacionar con el comportamiento funcional real porque la inspección evalúa directamente la variación de la superficie durante la rotación.
El control adecuado sigue dependiendo de la intención del diseño. No se debe seleccionar la excentricidad simplemente porque sea más fácil de inspeccionar, y la concentricidad no debe reemplazarse automáticamente sin considerar qué es lo que el dibujo pretende controlar.
¿Cómo se establece el eje de referencia?
Este es uno de los puntos prácticos más importantes en la inspección de la excentricidad.
El eje de referencia proviene de la característica de referencia o combinación de características de referencia especificadas en el dibujo . No es automático:
- El eje del mandril
- La línea central que parece conveniente
- El eje del husillo utilizado durante el mecanizado
- El eje que produce la lectura más baja del indicador
Para aplicaciones de medición de descentramiento, la norma ASME Y14.5 describe elementos de referencia para establecer el eje de referencia, incluyendo elementos de referencia cilíndricos adecuados, múltiples elementos de referencia cilíndricos o combinaciones de elementos de referencia cilíndricos y planos, según el diseño. Los elementos de montaje funcionales son particularmente relevantes cuando establecen el eje de rotación real.
Configuraciones de inspección comunes
Entre centros
Útil cuando el diseño de la pieza y el sistema de referencia permiten una ubicación basada en el centro.
Coronilla
Puede proporcionar una ubicación repetible en un elemento de referencia cilíndrico adecuado.
Mandíbulas de Chuck
Es habitual en componentes torneados, pero el estado de las mordazas, el asentamiento, la fuerza de sujeción y la contaminación pueden afectar a la repetibilidad.
Accesorio dedicado
Resulta útil cuando el punto de referencia es un orificio, una característica irregular o una característica que no se puede simular de forma fiable con los sistemas de sujeción de piezas estándar.
Mandril o árbol
Resulta útil cuando un orificio interno establece el punto de referencia y las características externas deben inspeccionarse en relación con él.
Un error común en los datos de referencia
Consideremos un eje que sea:
- Mecanizado en bruto a partir de material en bruto.
- Sujetado de nuevo con un diámetro final.
- Terminé con otra configuración.
- Finalmente, inspeccionado desde un orificio.
Si cada operación establece una referencia de rotación diferente, la superficie final puede tener medidas locales aceptables, pero no cumplir con la relación de referencia real del dibujo.
Por eso, una configuración de inspección repetible no es necesariamente una configuración de inspección correcta.
La configuración correcta es aquella que mejor simula la referencia de datos requerida por el dibujo.
 ¿Cómo se mide el desfase?
La excentricidad se suele inspeccionar utilizando un comparador de cuadrante o un indicador de prueba mientras la pieza gira alrededor del eje de referencia establecido.
El método exacto depende de:
- El tipo de carrera
- geometría de la superficie
- Esquema de referencia
- Requisito de tolerancia
- Accesibilidad de la superficie controlada
- Resolución de inspección requerida
El método del indicador de cuadrante es práctico para muchos componentes mecanizados, pero la geometría compleja o los requisitos estrictos pueden requerir una máquina de medición por coordenadas (CMM) u otro equipo de metrología.
Medición de desviación circular
Para un recorrido circular:
- Establezca el eje de referencia utilizando el elemento de referencia especificado.
- Coloque el indicador en el elemento circular requerido.
- Gire la pieza 360°.
- Registre las lecturas máximas y mínimas de los indicadores.
- La variación total del indicador en ese elemento circular se compara con la tolerancia de desviación especificada.
- Repita el procedimiento en las demás secciones necesarias de la superficie.
Lo importante es que las diferentes secciones transversales se evalúan de forma independiente.
Mover el indicador a otra posición axial no convierte la desviación circular en desviación total. Cada posición es un elemento circular que se evalúa de forma independiente.
Medición de desviación total
Para la medición de la excentricidad total, la pieza gira alrededor del eje de referencia mientras el indicador evalúa la superficie especificada en su totalidad.
Para una característica cilíndrica, el indicador generalmente barre a lo largo de la longitud controlada mientras la pieza gira. Para una superficie plana, la inspección cubre el área superficial correspondiente.
La configuración debe permanecer estable durante el barrido. El contacto de la sonda, la rigidez del soporte, la sujeción de la pieza, la contaminación, las rebabas y el método utilizado para establecer y rotar el punto de referencia pueden afectar el resultado.
Una aclaración importante: la norma define el requisito geométrico; una configuración específica del indicador de cuadrante es una técnica de inspección utilizada para verificarlo. El método de inspección debe ser adecuado para la característica y el requisito.
Cómo elegir entre desviación circular y desviación total
Elija el control en función del comportamiento funcional que se deba controlar , y no simplemente en función de si la característica es cilíndrica, cónica o plana.
Utilice Circular Runout cuando:
- Una sección circular específica es funcionalmente importante.
- La variación rotacional local importa más que la relación entre las secciones.
- El diseño no requiere que toda la superficie mantenga la misma relación de rotación.
- Para esta aplicación, basta con un control menos exigente.
Utilice Total Runout cuando:
- Toda la superficie especificada debe permanecer constante con respecto al eje de referencia.
- Las variaciones a lo largo de la longitud del elemento o a través de la superficie son importantes.
- La superficie es una superficie funcional de apoyo, sellado, posicionamiento o rotación.
- Es necesario controlar la variación acumulativa de la superficie.
Por ejemplo, en un eje giratorio:
- Un diámetro de sellado determinado puede requerir una desviación circular en secciones funcionales específicas.
- Un muñón de cojinete largo puede requerir una excentricidad total cuando todo el muñón debe mantener su relación con el eje de referencia.
- Una superficie de asiento cónica puede utilizar un descentramiento circular cuando una sección específica rige la función, o un descentramiento total cuando la conicidad completa debe mantener una relación controlada.
No elija automáticamente la medición de la desviación total simplemente porque sea "más precisa". Se trata de un requisito más amplio y potencialmente más exigente, por lo que debe justificarse por la necesidad funcional.
Cómo afecta el mecanizado CNC a la excentricidad
La excentricidad suele estar determinada por el proceso de mecanizado antes de que la pieza llegue a la inspección final.
La lectura final refleja la relación acumulada entre:
- Características de referencia
- Sujeción
- Secuencia de mecanizado
- Re-sujeción
- Fuerzas de herramientas
- Rigidez de la pieza
- Condición de la máquina
- Configuración de inspección
Estrategia de referencia y configuración
Siempre que sea posible, incluya las funciones controladas y relacionadas con los datos de referencia de la máquina en la misma configuración.
En el caso de un componente torneado, el mecanizado del diámetro de posicionamiento, el diámetro exterior correspondiente, el hombro y la cara sin volver a sujetar la pieza puede reducir las posibilidades de error en la transferencia de datos.
Cuando sea inevitable realizar varias operaciones, el proceso deberá preservar intencionadamente el dato de diseño.
Variación de re-sujeción
Cada operación de reajuste introduce una nueva oportunidad para que el eje de la característica se desplace.
Esto es particularmente importante cuando se utiliza un diámetro final para ubicar una operación posterior, pero el dibujo final hace referencia a un elemento de referencia diferente.
Distorsión de sujeción de la pieza
Los componentes de paredes delgadas y las bridas delicadas pueden deformarse bajo la fuerza de sujeción.
Una pieza puede medir correctamente mientras está sujeta, pero cambiar de forma después de ser liberada.
Para estas piezas, es necesario tener en cuenta la fuerza de sujeción, el contacto de las mordazas, el soporte y las condiciones de inspección.
Desviación de la pieza
Los ejes largos y delgados son sensibles a:
- Longitud no compatible
- Fuerza de corte
- Presión de la herramienta
- Vibración
- Alineación del contrapunto
- Estrés residual
Un eje puede estar cerca del eje deseado cerca del mandril, pero desviarse gradualmente a lo largo de su longitud.
Estado de la herramienta y la máquina
La deflexión de la herramienta, el desgaste de las herramientas, el estado del husillo, la alineación de la máquina, los efectos térmicos y el soporte insuficiente pueden contribuir a la variación relacionada con la excentricidad.
Cuando se especifica un requisito de excentricidad estricto, la selección del proceso debe reflejar la tolerancia real. El torneado puede ser suficiente para muchas aplicaciones, mientras que el rectificado puede ser apropiado cuando el material, la geometría, los requisitos de superficie o las tolerancias más estrictas exigen un proceso de acabado más controlado.
Problemas comunes de agotamiento de la línea y cómo evitarlos
Los problemas de excentricidad suelen estar causados por la relación entre la pieza, el punto de referencia, la sujeción de la pieza, el proceso de mecanizado y la configuración de la inspección, y no simplemente por la precisión del posicionamiento de la máquina.
1. Configuración de referencia o inspección incorrecta
La excentricidad debe evaluarse con respecto al eje de referencia especificado en el plano, y no simplemente con respecto al mandril, el husillo o una superficie cilíndrica conveniente. Una configuración repetible puede producir resultados engañosos si no reproduce la relación de referencia prevista.
Cómo evitarlo: Establezca la pieza a partir del elemento de referencia especificado y mantenga la configuración de inspección coherente con la referencia funcional del dibujo.
2. Uso del desvío circular cuando se requiere el desvío total.
La prueba de excentricidad circular evalúa cada elemento circular de forma independiente. Una pieza puede cumplir con el requisito en varias secciones medidas, pero aun así presentar conicidad, curvatura o desviación del eje a lo largo de toda la superficie.
Cómo evitarlo: Utilice la opción de Desviación total cuando toda la superficie cilíndrica o plana deba mantener una relación consistente con el eje de referencia.
3. Re-sujeción y distorsión de la sujeción de la pieza
Al retirar y volver a sujetar una pieza, se puede alterar su relación con el eje de referencia original. Una fuerza de sujeción excesiva también puede deformar componentes de paredes delgadas o flexibles durante el mecanizado o la inspección.
Cómo evitarlo: Minimice el reajuste crítico de la referencia, controle la fuerza de sujeción y utilice fijaciones que soporten la pieza sin introducir deformaciones.
4. Deformación de la pieza durante el mecanizado
Los ejes largos, las paredes delgadas y las formas estilizadas pueden deformarse bajo las fuerzas de corte. Incluso cuando el posicionamiento de la máquina es preciso, la superficie acabada puede presentar irregularidades tras la liberación de la pieza.
Cómo evitarlo: Mejore el soporte, reduzca las fuerzas de corte, optimice el acoplamiento de la herramienta y utilice pasadas de acabado adecuadas para elementos flexibles.
5. Excentricidad de la máquina, el mandril o la pinza
Un error en el husillo, el desgaste de las mordazas del mandril, la variación de la pinza, las virutas en las superficies de posicionamiento o una sujeción deficiente de la herramienta pueden introducir un error de rotación antes de que se mecanice la pieza.
Cómo evitarlo: Compruebe el estado del husillo y del sistema de sujeción, limpie las superficies de posicionamiento, verifique la excentricidad del dispositivo de fijación y distinga el error de la máquina/configuración del error real de la pieza durante la resolución de problemas.
Preguntas Frecuentes
¿Cuál es la diferencia entre desviación circular y desviación total?
La excentricidad circular evalúa cada elemento circular de forma independiente a medida que la pieza gira alrededor del eje de referencia. La excentricidad total evalúa simultáneamente todos los elementos de superficie aplicables en toda la superficie especificada.
¿Qué controla realmente la prueba de desviación GD&T?
La excentricidad controla la variación de la superficie con respecto a un eje de referencia durante la rotación. Dependiendo del tipo de superficie y excentricidad, puede reflejar los efectos acumulativos de la forma y la relación coaxial, mientras que la excentricidad total puede capturar, además, la variación en toda la superficie, como la cilindricidad, la rectitud, la conicidad y otros efectos del perfil de la superficie.
¿Cuál es la diferencia entre la desviación radial y la desviación axial?
La desviación radial describe la variación observada perpendicularmente al eje de referencia, generalmente en superficies cilíndricas o cónicas. La desviación axial describe la variación observada paralelamente al eje de referencia, generalmente en caras. Estos términos describen la dirección de la variación observada, mientras que la desviación circular y la desviación total definen el alcance formal del control GD&T.
¿Controla Runout la circularidad?
La desviación puede limitar la variación de la forma, ya que el error de forma contribuye a la variación del indicador. Sin embargo, la desviación y la circularidad son controles de GD&T diferentes. La circularidad es un control de forma independiente del datum, mientras que la desviación evalúa la superficie en relación con un eje de referencia.
¿Puede una pieza cumplir con su tolerancia de tamaño pero fallar por excentricidad?
Sí. Un eje puede estar dentro de los límites de su diámetro y aun así tener una desviación excesiva debido a que su superficie puede estar descentrada, ovalada, cónica, curvada o desvinculada de alguna otra manera del eje de referencia.
¿Puede superarse la prueba de rendimiento circular mientras que la de rendimiento total falla?
Sí. Las secciones circulares individuales pueden cumplir con sus requisitos de desviación circular, mientras que la superficie presenta variaciones entre secciones. La desviación total evalúa la superficie simultáneamente, por lo que puede fallar incluso cuando las secciones individuales cumplen con los requisitos.
¿Cómo se mide la desviación GD&T?
La excentricidad se verifica habitualmente estableciendo el eje de referencia especificado, girando la pieza el ángulo requerido y midiendo la variación de la superficie con un indicador o sistema de metrología adecuado. La excentricidad circular evalúa los elementos circulares individuales; la excentricidad total evalúa la superficie completa especificada.
Conclusión
La desviación estándar (GD&T) es un control práctico para especificar cómo debe comportarse una superficie con respecto a un eje de referencia funcional durante la rotación. La desviación circular se refiere a secciones circulares individuales, mientras que la desviación total controla toda la superficie especificada. Las desviaciones radial y axial describen la dirección de la variación medida, no categorías formales adicionales de desviación.
Para las piezas mecanizadas por CNC, un control eficaz de la desviación dimensional (GD&T) comienza antes de la inspección. Una selección clara de los puntos de referencia, un proceso que proteja las relaciones entre ellos, una sujeción estable, una estrategia de reajuste cuidadosa, soporte para geometrías delgadas y una configuración de inspección que establezca con precisión el eje de referencia del dibujo son esenciales para obtener resultados significativos y repetibles.
¿Quiere saber cómo se integran la selección de referencias y la revisión de tolerancias en el proceso de mecanizado completo? Lea nuestra guía de DFM o solicite una revisión de fabricación para sus piezas.












