


Le surfaçage est souvent considéré comme une opération de routine en usinage CNC. On dresse la pièce, on nettoie la surface et on passe à l'étape suivante. En usinage CNC, le surfaçage est souvent la première opération qui détermine la planéité de la pièce et l'alignement de référence. Mais ce processus initial conditionne tout le reste. La planéité, le parallélisme, l'état de surface et même la durée de vie des futurs outils dépendent de la qualité du surfaçage.
Dans un environnement de fabrication, des décisions mineures telles que le type de fraise, la forme de l'insert, la charge de la broche ou la vitesse d'avance ont une incidence directe sur la réussite d'une tâche ou sur sa transformation en un cycle de retouches sans fin et en une source de bruit.
Ce guide traite du fraisage en bout en usinage CNC , des outils, des vitesses et des avances. Il propose également des comparaisons avec le fraisage en bout et le fraisage périphérique. Entrons dans le vif du sujet !
Qu'est-ce que le fraisage frontal dans le processus de fraisage CNC ?
Le surfaçage est un procédé d'usinage CNC qui permet de créer des surfaces planes à l'aide de la partie avant d'une fraise en rotation. L'axe de la fraise est vertical par rapport à la pièce. En usinage, on utilise deux types de machines pour cette opération : un centre d'usinage ou une fraiseuse.
La principale différence entre le fraisage en bout et les autres méthodes de fraisage réside dans l'orientation de l'axe de la fraise, perpendiculaire à la surface de la pièce. Ainsi, contrairement aux autres méthodes de fraisage où c'est le côté qui usine la pièce, c'est le dessus de la machine qui effectue la coupe.
Fonctionnement
- Orientation de l'outil
La fraise à surfacer tourne autour de son axe perpendiculaire à la surface de la pièce, permettant ainsi à sa face d'entrer en contact avec une grande surface de matériau.
- Engagement avancé
La majeure partie du matériau est enlevée par des inserts situés à l'avant de la fraise, tandis que des inserts périphériques aident à lisser les bords et à créer une surface lisse.
- Mouvement de la machine
La machine CNC déplace la pièce à usiner sous la fraise rotative en ligne droite, produisant une surface plane avec un enlèvement de matière uniforme.
- Contrôle de la profondeur et de la largeur de la coupe
La profondeur de coupe axiale détermine la quantité de matériau enlevée à chaque passage, tandis que le diamètre de l'outil de coupe établit la largeur de coupe effective et le degré de chevauchement.
- Génération de surfaces
La qualité de la finition de surface et sa planéité dépendent de facteurs tels que la forme de l'insert, la vitesse d'avance par dent, la précision de la coupe et la robustesse de la machine.
Comparaison du fraisage en bout avec d'autres méthodes de fraisage : fraisage frontal et fraisage périphérique
| CARACTÉRISTIQUES | FRAISAGE DE LA FACE | FRAISAGE EN BOUT | PÉRIPHÉRIQUE FRAISAGE |
| Orientation de l'axe de coupe | À angle droit par rapport à la surface de la pièce à usiner
| Droite (ou légèrement inclinée) par rapport à la surface | Même avec la surface de la pièce à usiner |
| Engagement avancé | Les inserts principaux se placent sur la face de coupe, tandis que les inserts périphériques apportent une aide supplémentaire. | Les dents terminales et les dents externes sont toutes deux concernées. | Principalement, les dents extérieures fonctionnent le long du diamètre de la fraise.
|
| Application principale | Préparation des surfaces planes, mise à l'équerre des matériaux et établissement des plans de référence. | Poches, fentes, rainures et formes détaillées. | Parois latérales, longues surfaces planes, engrenages ou formes fines.
|
| Taux d'enlèvement de matière (MRR) | Élevé : Une large lame permet d'enlever la matière très rapidement.
| Modérer: Cela dépend du degré de chevauchement de l'outil et du nombre de passages de l'outil sur le matériau.
| Modéré : Cela dépend du degré de chevauchement de l'outil et du nombre de passages sur le matériau. |
| État de surface / Planéité | Fonctionne bien sur les grandes surfaces si les réglages sont correctement ajustés.
| Il fait un travail correct, mais pour les petites surfaces. Plusieurs passages sont nécessaires pour obtenir une surface parfaitement plane.
| Efficace sur les surfaces étroites ; moins fiable sur les grands espaces. |
| Types d'outils / Variantes | Les fraises à surfacer indexables, les fraises à surfacer monoblocs et les fraises à coquille sont des types d'outils de fraisage. | Les fraises en bout se déclinent en différents styles, comme les fraises à bout carré, à bout sphérique, à rayon d'angle et coniques. | Il existe également des fraises latérales et périphériques.
|
| Profondeur de coupe courante
| À chaque passage, la profondeur peut être moyenne à profonde, selon la robustesse de l'outil. | Pour des détails précis, une profondeur faible à moyenne est préférable. | Généralement, pour les coupes superficielles à moyennes, plusieurs passages seront nécessaires. |
| Stratégie de flux
| Contrôlez l'avance de chaque dent pour garantir une surface lisse.
| La vitesse d'avance dépend de la largeur de la fente, de la taille de la poche et du diamètre de la fraise.
| Il est important de bien gérer le passage et l'alimentation pour éviter le festonnage. |
| Considérations relatives aux machines
| Il vous faut une machine robuste, une puissance de broche suffisante et un système de maintien de pièce stable. | Bien qu'elle puisse fonctionner sur différentes machines, l'usinage à grande vitesse permet d'obtenir de meilleurs résultats. | Il faut veiller à une certaine rigidité, car la déformation de l'outil peut affecter la précision.
|
| Points forts / Avantages
| Enlève rapidement la matière, assure une planéité élevée et réduit le besoin d'étapes supplémentaires.
| Souple et précis, parfait pour les formes complexes. | Idéal pour les flancs, les coupes droites prolongées ou les détails fins.
|
| Limites / Faiblesses
| Pas idéal pour les petits espaces ou les motifs détaillés.
| Il faut plus de temps pour finir les grandes surfaces et cela ne fonctionne pas bien sur les grandes surfaces planes.
| Son efficacité est moindre sur les grandes surfaces planes, et plusieurs passages peuvent augmenter le temps de traitement.
|
Le fraisage en bout est généralement privilégié pour les grandes surfaces planes, tandis que le fraisage périphérique et en bout est mieux adapté aux détails et à l'usinage des parois latérales. Pour les cavités internes et l'enlèvement de matière dans des espaces confinés, le fraisage de poches est souvent la stratégie de fraisage CNC privilégiée car elle exige une planification et une conception de trajectoire d'outil différentes.
Sélection des fraises et des outils de fraisage en usinage CNC

Types de fraises à surfacer
- Fraises à face pleine
○ Fabriqué d'une seule pièce pour assurer une rigidité et une stabilité optimales.
○ Applicable en ébauche et dans les matériaux durs, où la déviation de l'outil doit être réduite au minimum.
○ Puissant et robuste, mais une fois usé, le cutter dans son ensemble doit être remplacé.
○ Doit avoir une puissance suffisante sur la broche pour effectuer des coupes importantes.
- Fraises à surfacer indexables
○ Équipé de plusieurs inserts amovibles fixés à la face de coupe.
○ Les inserts individuels sont remplaçables et rotatifs, ce qui permet de réduire les temps d'arrêt et le coût total de l'outillage.
○ Applicable en production à grand volume, où un fonctionnement régulier et une finition des surfaces sont essentiels.
○ Permet une flexibilité géométrique de l'insert pour s'adapter à d'autres matériaux ou conditions de coupe.
- Moulins à coquillages
○ Se compose simplement d'un corps et d'une façade amovible ou d'une plaque d'insertion.
○ Peut usiner des diamètres plus grands que les fraises à face pleine à moindre coût.
○ Une rigidité moyenne est appropriée car elles peuvent être utilisées pour un enlèvement de matière moyen à élevé sans charge de broche extrême.
○ Principalement utilisé dans les procédés d'ébauche et de semi-finition.
Considérations relatives à la sélection d'outils
- Diamètre de la fraise et nombre d'inserts
○ Des diamètres plus importants permettent de traiter une plus grande surface en un seul passage et de gagner du temps en réduisant le nombre de passages.
○ Les inserts supplémentaires augmentent le taux d'enlèvement de matière, mais nécessitent également plus de puissance dans la broche.
- Ajouter la géométrie et les revêtements
○ Plaquettes à angle de coupe positif : les forces au niveau du tranchant sont réduites et la finition est améliorée.
○ Inserts à angle de coupe négatif : le tranchant est plus stable lors de la coupe de matériaux lourds.
○ Les revêtements tels que TiN , TiAlN ou CVD améliorent la résistance à l'usure et permettent une coupe à vitesse accrue.
- Taux d'enlèvement de matière et de stock
○ L’aluminium, la fonte et l’acier nécessitent des plaquettes et des avances différentes, ainsi que des vitesses différentes.
○ L'avance par dent et la profondeur de coupe doivent être maximisées pour obtenir une finition de surface optimale ainsi qu'une durée de vie maximale de l'outil.
- Capacité de la machine
○ Avec des machines rigides , il est possible d'utiliser des fraises plus grandes et des coupes plus profondes sans vibrations.
○ Le couple de la broche, sa stabilité et le maintien de la pièce sont importants pour obtenir une planéité et une qualité de surface uniforme.
Vitesses et avances de fraisage en bout : Recommandations d'ingénierie par matériau et type d'outil

Les plages suivantes représentent des valeurs initiales typiques. Les paramètres de coupe réels doivent être optimisés en fonction des recommandations du fabricant d'outillage, des capacités de la machine et de la géométrie de la pièce.
- Vitesse de broche (RPM)
○ Définition : Les tours par minute que fait la fraise.
○ Calcul : RPM = (Vitesse de coupe (m/min) × 1000) / (Diamètre (mm) × π)
○ Remarque : 1000 convertit les mètres en millimètres.
■ Aluminium : 600 – 1200 m/min
■ Acier doux : 120 – 200 m/min
■ Acier inoxydable : 80 – 150 m/min
- Avance par dent (fz)
○ Définition : La distance parcourue par la pièce par tour de dent est définie.
○ Calcul : Avance de la table (IPM/mm/min) = RPM × Nombre de dents × Avance par dent.
○ Exemples de plages :
■ Aluminium : 0.1 – 0.3 mm/dent.
■ Acier : 0.05 – 0.15 mm/dent.
■ Acier inoxydable : 0.03 – 0.1 mm/dent.
- Profondeur de coupe (ap)
○ Profondeur axiale : La profondeur à laquelle l'outil de coupe pénètre dans le matériau à chaque passage.
○ Largeur radiale (ae) : Largeur de contact de l'outil de coupe sur la surface.
○ Directives :
■ Ébauche : profondeur de coupe accrue, avance par dent réduite.
■ Passes de finition : la profondeur de coupe doit être faible ; une augmentation de l’avance par passe permettra d’obtenir une surface lisse.
■ Il faut toujours tenir compte de la rigidité de l'outil de coupe, de la puissance de la machine et de la stabilité du dispositif de maintien de la pièce.
Problèmes liés aux fraises et aux inserts
- Les fraises à surfacer indexables peuvent fonctionner à des vitesses plus élevées. engagement radial puisqu'elles intègrent plus d'un insert, et que cette répartition des forces est uniforme.
- Les fraises à face pleine sont très puissantes, ce qui leur permet de couper plus profondément sans se courber de manière significative.
- Les plaquettes à angle de coupe positif réduisent les forces de coupe, tandis que les plaquettes à angle de coupe négatif augmentent la stabilité dans les matériaux difficiles.
- En production, les ingénieurs ajustent souvent les paramètres de fraisage frontal en fonction de l'usure des outils, de la rigidité de la machine et de la taille du lot afin de maintenir des performances d'usinage stables.
Précision, planéité et état de surface atteignables grâce au fraisage frontal
Échelle normale de planéité et de tolérance
- Platitude
○ Ceci peut être réalisé en fonction du diamètre de la fraise utilisée, du type d'insert et du nombre de passes.
○ En fonction de la rigidité de l'installation, du choix de la fraise et du matériau, le fraisage frontal peut généralement atteindre une planéité d'environ 0.01 à 0.05 mm sur une longueur de 100 mm.
- Tolérances dimensionnelles
○ Pour les pièces à usage général : ±0.05 mm.
○ Pour les composants de haute précision : ±0.01 mm.
- Les facteurs influant
Ces facteurs incluent la rigidité de la machine, la déformation de l'outil de coupe, l'usure des plaquettes, le faux-rond de la broche et la dilatation thermique.
Attentes concernant l'état de surface (Ra)
- Passes d'ébauche : Ra 3.2 – 6.3 μm, en fonction de la géométrie de l'insert et de l'avance par outil.
- Passes de finition : une rugosité Ra de 0.8 à 1.6 μm peut être réalisée avec une faible profondeur de coupe et une avance maximale.
- Facteurs qui influencent
○ Alimentation par dent : une quantité excessive augmente le festonnage.
○ Géométrie de l'outil de coupe : les vibrations sont réduites grâce aux plaquettes à angle de coupe positif.
○ Vibrations de la machine : le bridage flexible réduit les irrégularités des surfaces.
Variables affectant la précision et la finition
- Sélection des outils : Les fraises de plus grand diamètre diminuent la déformation, améliorant ainsi la planéité.
- Plaquettes : Plus le nombre de plaquettes est élevé, plus les forces de coupe sont réparties uniformément et meilleure est la surface.
- Régularité de la machine : Les vibrations ou une broche inefficace et non rigide peuvent entraîner une surface rugueuse et une perte de planéité.
- Matériau de la pièce : Les matériaux plus tendres (comme l’aluminium) peuvent se déformer sous l’effet des forces de coupe. Les matériaux plus durs (comme l’acier) peuvent nécessiter des conditions de coupe plus stables.
- Installation et fixation : Les vibrations, les rebonds et les mouvements des pièces sont indésirables et sont éliminés par un serrage approprié.
Considérations relatives aux machines-outils pour le fraisage en bout dans les centres d'usinage CNC

Puissance et couple de la broche
- Importance : Une puissance de broche suffisante garantira une vitesse de coupe constante de la fraise sous charge.
- Effets : Des broches faibles peuvent entraîner une perte de vitesse d'avance, des vibrations, une dégradation de l'état de surface et une usure prématurée des outils.
- Règle : Ajustez la puissance et le couple de la broche au diamètre de la fraise, à la profondeur de coupe et à la dureté du matériau. Les fraises à surfacer de grand diamètre nécessitent un couple de broche plus élevé pour assurer une coupe continue.
Rigidité de la machine
- Rigidité structurelle : Le bâti, la colonne et les paliers de la broche de la machine doivent pouvoir résister à la déformation lorsque des forces de coupe sont en action.
- Contrôle des vibrations : Une faible rigidité entraînera des vibrations, des variations de topographie et des écarts de tolérance.
- Dispositifs de maintien de la pièce : Le plan de serrage et la conception des dispositifs de fixation influencent directement la rigidité et, par conséquent, la planéité et la précision.
Configuration CNC : VMC vs HMC
- Centres d'usinage verticaux (VMC) :
○ Idéal pour le surfaçage de plaques planes, applications d'atelier à usage général.
○ Les fraises très grandes ou les pièces lourdes ne peuvent pas être coupées en raison de la rigidité de la broche.
- Centres d'usinage horizontaux (CHM) :
○ Meilleur lorsque des volumes élevés, un usinage multifaces et un fraisage de grandes faces sont nécessaires.
○ Amélioration de l'écoulement des copeaux sous l'effet de la gravité pour prolonger la durée de vie de l'outil et améliorer la finition de surface.
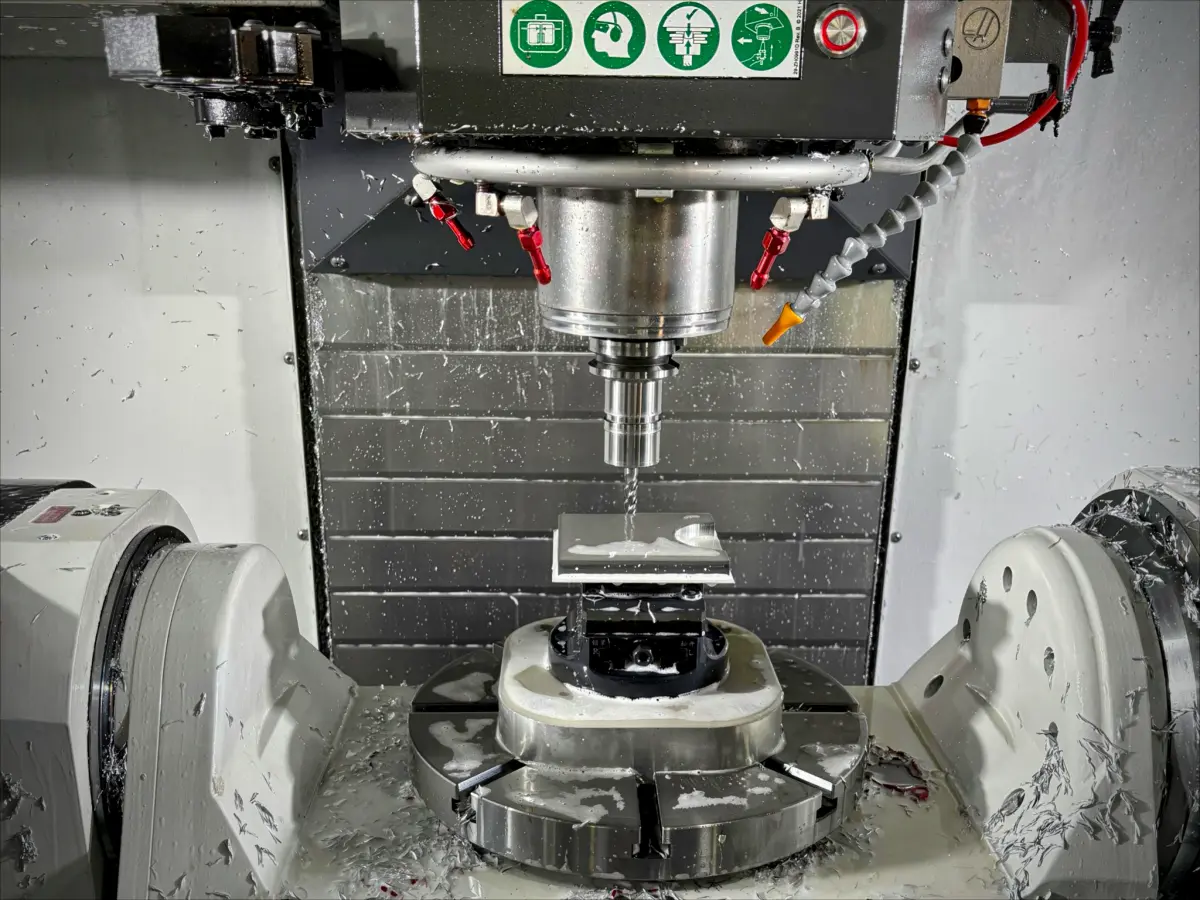
Configuration d'axe
- Machines 3 axes :
○ Convient aux géométries simples du fraisage frontal standard.
○ Limite : Ne peut pas incliner la lame sur des surfaces complexes ou dans des poches étroites.
- Machines 5 axes :
○ Permet la coupe, la rotation et l'inclinaison de la pièce.
○ Permet des stratégies de fraisage de surface sophistiquées, une réduction des interférences d'outils et une finition fine des pièces de contour.
 Incidences en matière de coûts, de délais et de risques de fabrication
- Disponibilité et structure des coûts de la machine
- Le surfaçage de grandes surfaces nécessite généralement des centres d'usinage CNC dotés d'une puissance, d'une rigidité et d'une surface de table suffisantes. L'usinage de pièces sur des centres d'usinage verticaux standard est généralement moins coûteux que l'usinage de pièces nécessitant des machines plus grandes ou plus spécialisées, comme les centres d'usinage horizontaux. Il convient de spécifier les caractéristiques dépassant les capacités normales de la machine, car cela peut entraîner une augmentation significative du coût horaire.
- Définition du temps et de l'efficacité dans le cycle
- Le fraisage en bout est intrinsèquement le procédé le plus adapté aux grandes surfaces, bien que la rigidité de la machine et la capacité de la broche déterminent l'agressivité de la méthode. Les machines à couple élevé, dotées d'un montage stable, nécessitent moins de passes et des temps de cycle plus courts. Une capacité machine limitée peut imposer une réduction du nombre de passes, ce qui allonge les délais d'usinage et de livraison.
- Possibilité de distorsion et de retouche
- Le surfaçage de pièces présentant des zones fines ou une répartition de matière hétérogène est plus sensible aux forces de coupe. Les machines manquant de rigidité ou dotées de dispositifs de fixation inadéquats augmentent le risque de déformation, entraînant des défauts de planéité et des retouches. La mise en correspondance précoce des capacités de la machine avec la géométrie de la pièce permet de réduire les rebuts.
- Capacité des fournisseurs et capacité accrue
- Tous les fournisseurs ne disposent pas de la même variété de centres d'usinage. Choisir des stratégies de surfaçage adaptées aux types d'équipements CNC les plus courants renforce la flexibilité et la capacité d'adaptation des fournisseurs, notamment en cas d'augmentation future des volumes ou de besoin d'un second fournisseur.
- Influence sur la prévisibilité de la livraison
- On y parvient en sélectionnant des machines adaptées, ce qui réduit les modifications de processus imprévues, l'usure des outils et les contrôles manqués. Il en résulte une meilleure prévisibilité des délais de livraison et une réduction des retards que les améliorations d'usinage ou les mesures correctives auraient autrement engendrés.
Conclusion
Le fraisage en bout est un procédé d'usinage CNC permettant de produire des surfaces planes et précises et de définir la face de la pièce dans une large gamme de matériaux, notamment l'aluminium, l'acier, l'acier inoxydable et la fonte. Les différences entre le fraisage en bout et le fraisage périphérique permettent à l'ingénieur de choisir l'approche la plus efficace pour chaque caractéristique. Un contrôle rigoureux des paramètres de processus permet d'obtenir des tolérances, une planéité et un état de surface satisfaisants. La maîtrise de ces facteurs garantit un usinage de haute qualité, efficace et précis pour de nombreuses applications industrielles.
Le surfaçage joue un rôle essentiel dans les services d'usinage CNC de précision, où la planéité, l'état de surface et la précision dimensionnelle sont primordiaux. Chez FastPreci , nous nous appuyons sur une approche rigoureuse de l'usinage CNC. L'entreprise utilise des équipements CNC modernes et une expertise approfondie des procédés pour créer des composants précis, reproductibles et de haute qualité, adaptés aux applications les plus exigeantes. Contactez-nous dès aujourd'hui pour un usinage efficace, précis et d'une qualité exceptionnelle.
FAQS
Le fraisage en bout peut-il être utilisé à la fois pour l'ébauche et la finition en usinage CNC ?
Oui. On utilise une passe de fraisage plus lourde pour l'ébauche, puis une passe de finition légère avec des avances et des plaquettes reconfigurées pour améliorer la qualité de la surface.
En fraisage frontal, lequel est préférable entre le fraisage en avalant et le fraisage conventionnel ?
Le fraisage en avalant est généralement préféré sur les machines CNC en raison d'une meilleure finition de surface, d'une usure d'outil moindre et d'un meilleur contrôle dimensionnel, sous réserve d'une rigidité suffisante de la machine.
Quelles sont les performances du fraisage en bout en fonction de la géométrie de l'insert ?
L'angle de coupe, le rayon d'angle et la préparation des bords sont tous insérés directement, affectant les forces de coupe, la formation des copeaux et la finition de surface, en particulier à des vitesses d'avance élevées.










