

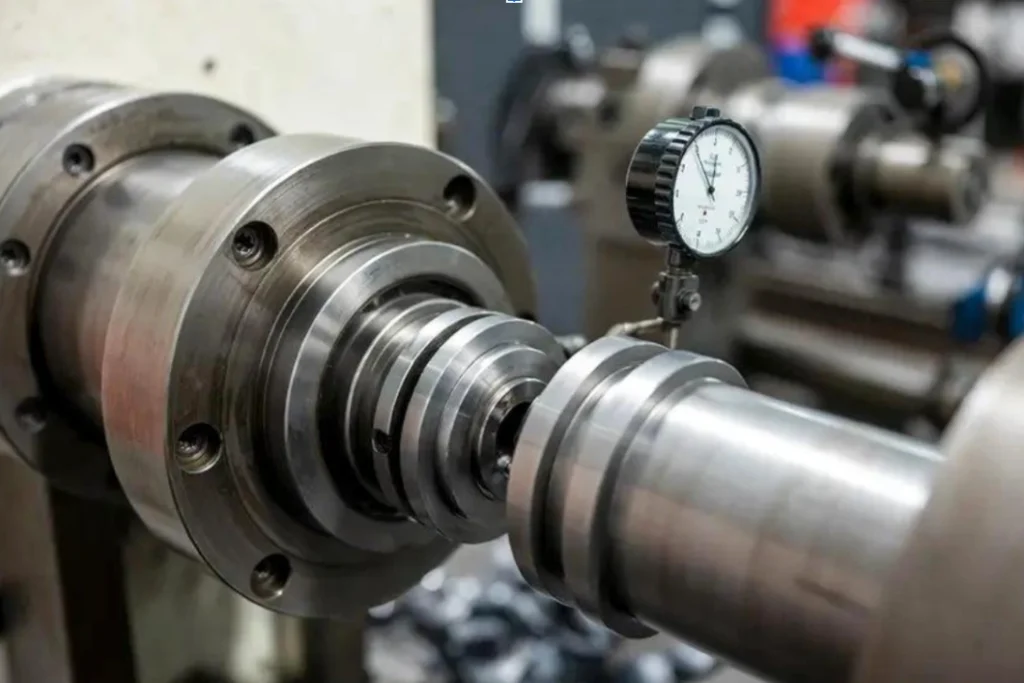
Le faux-rond GD&T contrôle la variation d'une surface lors de la rotation d'une pièce autour d'un axe de référence spécifié. Il est couramment utilisé sur les arbres, les moyeux, les tourillons de paliers, les diamètres de montage d'engrenages, les cônes et les faces de brides où la stabilité de rotation, l'étanchéité, l'alignement ou la fluidité du mouvement sont essentiels.
Pour les ingénieurs, le faux-rond est bien plus qu'une simple mesure de « flou ». Il s'agit d'un contrôle de surface par rapport à un axe de référence , qui évalue le comportement d'une caractéristique par rapport à un axe fonctionnel lors de sa rotation. Pour les machinistes et les équipes qualité, le résultat dépend non seulement de la lecture de l'indicateur, mais aussi de la définition de l'axe de référence, du maintien de la pièce et de la méthode de contrôle.
Une tolérance de faux-rond correctement spécifiée doit donc être évaluée autour de l'axe de référence du dessin, et non pas simplement autour de l'axe le plus facile à maintenir ou à faire tourner lors du contrôle.
Que contrôle réellement le faux-rond GD&T ?
Le faux-rond, une des tolérances fondamentales de l'usinage CNC , détermine la relation entre les éléments lors de la rotation. Pour comprendre le faux-rond, il suffit de se poser trois questions :
- Quelle est la référence ? — L'axe de référence.
- Qu’est-ce qui est évalué ? — Variation de surface lors de la rotation.
- Quelle proportion de la surface est contrôlée ? — Éléments circulaires individuels pour le faux-rond circulaire, ou la surface spécifiée complète pour le faux-rond total.
Cette distinction est importante car le faux-rond peut refléter plusieurs sources de variation géométrique.
Pour les surfaces cylindriques, coniques et autres surfaces de révolution autour d'un axe de référence, le faux-rond circulaire contrôle la variation cumulative de forme et de coaxialité de chaque élément circulaire . Le faux-rond total étend l'évaluation à tous les éléments de surface simultanément ; ainsi, des variations telles que la circularité, la cylindricité, la rectitude, la conicité et la coaxialité peuvent contribuer au résultat. Appliqué à une surface plane perpendiculaire à l'axe de référence, le faux-rond évalue alors la variation circulaire ou de surface associée au voile.
C’est pourquoi le faux-rond ne doit pas être considéré comme simplement :
Faux-rond = Circularité + Concentricité
Ce raccourci peut s'avérer utile pour l'intuition dans certaines situations, mais il ne remplace pas la définition GD&T ni les exigences relatives aux zones de tolérance. Le faux-rond possède son propre référentiel, sa zone de tolérance, sa méthode d'évaluation et son objectif fonctionnel.
Surfaces communes contrôlées par le faux-rond
Le terme « runout » est souvent utilisé pour :
- Diamètres extérieurs sur arbres et arbres étagés
- surfaces cylindriques internes et alésages
- Tourillons de palier
- diamètres des pilotes d'engrenage
- surfaces d'assise coniques
- Faces de bride et d'étanchéité
- Faces de poussée
- Moyeux rotatifs et composants similaires
Le point commun est la rotation fonctionnelle par rapport à un axe de référence défini.
 Circonférence circulaire vs Circonférence totale
Le faux-rond circulaire et le faux-rond total relient tous deux une surface à un axe de référence pendant la rotation, mais ils diffèrent principalement par la quantité de surface qui est évaluée en même temps.
Faux-rond circulaire
Le faux-rond circulaire contrôle chaque élément circulaire de la surface indépendamment par rapport à l'axe de référence.
Pour un arbre cylindrique, l'indicateur est positionné axialement à un endroit précis tandis que la pièce effectue une rotation de 360°. La variation résultante est évaluée sur cette section circulaire. Le même principe peut être appliqué à d'autres sections de la surface contrôlée.
Pour une surface conique, l'évaluation repose également sur des éléments circulaires individuels. Pour une surface plane perpendiculaire à l'axe de référence, le faux-rond circulaire évalue la variation circulaire à un rayon donné.
Le point important est :
Le faux-rond circulaire contrôle les éléments circulaires indépendamment ; il n'exige pas que toutes les sections le long d'une surface cylindrique conservent la même relation les unes par rapport aux autres.
Cette distinction est l'une des sources de confusion les plus fréquentes entre le faux-rond circulaire et le faux-rond total.
Faux-rond total
Le faux-rond total contrôle simultanément tous les éléments de surface de l'entité spécifiée par rapport à l'axe de référence.
Pour une surface cylindrique, l'évaluation prend en compte les variations circonférentielles et longitudinales. Pour une face plane, le contrôle s'applique à l'ensemble de la surface spécifiée et non pas seulement à un cercle de mesure.
Étant donné que l'ensemble de la surface est évalué simultanément, le faux-rond total permet de prendre en compte des effets cumulatifs tels que la circularité, la cylindricité, la rectitude, la conicité et la position coaxiale sur une surface cylindrique.
Circonférence circulaire vs Circonférence totale : principales différences
| Aspect | Faux-rond circulaire | Faux-rond total |
| Définition | Contrôle chaque élément circulaire indépendamment lors de la rotation de la pièce autour de l'axe de référence | Contrôle simultanément tous les éléments de surface de la surface spécifiée par rapport à l'axe de référence |
| Zone de tolérance | Pour une surface de révolution, deux cercles coaxiaux à chaque section transversale, avec un écart radial égal à la tolérance spécifiée | Pour une surface cylindrique, deux cylindres coaxiaux dont l'écart radial est égal à la tolérance spécifiée |
| Portée de l'évaluation | Sections transversales circulaires individuelles | Surface entière spécifiée |
| Complexité des mesures | Relativement plus simple car chaque élément circulaire est évalué indépendamment | Plus exigeant car l'indicateur évalue la surface tout en balayant la zone contrôlée |
| Quand utiliser | Quand la précision de rotation au niveau de sections individuelles ou de zones fonctionnelles locales est importante | Lorsque la surface complète doit maintenir une relation cohérente avec l'axe de référence |
La distinction entre les zones de tolérance est particulièrement importante : la norme ASME Y14.5 décrit les zones de faux-rond circulaires indépendamment à chaque section transversale, tandis que le faux-rond total utilise une seule zone qui contient simultanément tous les éléments de surface applicables.
Faux-rond radial vs axial
« Faux-rond radial » et « faux-rond axial » sont des termes d’inspection et de fabrication couramment utilisés pour décrire la direction dans laquelle la variation de surface est observée.
Runout radial
Le faux-rond radial s'observe dans une direction approximativement perpendiculaire à l'axe de référence. Il est généralement associé aux surfaces cylindriques ou coniques, notamment :
- Diamètres d'arbre
- Tourillons de palier
- Alésages
- diamètres des pilotes d'engrenage
- Surfaces de moyeu cylindriques
- surfaces coniques
Lors du contrôle, l'indicateur entre en contact avec la surface et la pièce tourne autour de l'axe de référence. La variation de la lecture de l'indicateur représente la variation radiale de la surface.
Faux-rond axial
Le faux-rond axial s'observe dans une direction parallèle à l'axe de référence. Il est généralement associé aux faces planes telles que :
- Faces de bride
- Faces de poussée
- Faces d'étanchéité
- faces de montage d'engrenages
- visages d'épaules
- faces du disque
L'indicateur entre en contact avec la face à un rayon sélectionné pendant la rotation de la pièce.
La distinction importante est la suivante :
Les termes « radial » et « axial » décrivent la direction de la variation observée. Les termes « circulaire » et « total » décrivent l'étendue du contrôle formel du faux-rond GD&T.
Par exemple, un dessin peut appliquer un faux-rond circulaire à un diamètre cylindrique ou à une face perpendiculaire à l'axe de référence. De même, un faux-rond total peut être appliqué à l'un ou l'autre type de surface selon les exigences de conception. La norme ASME Y14.5 traite spécifiquement des surfaces de révolution et des surfaces planes perpendiculaires à l'axe de référence.
Faux-rond vs Circularité, Cylindricité et Concentricité
Ces commandes sont souvent confondues car elles peuvent s'appliquer à des fonctions de rotation similaires. La principale différence réside dans la référence et le comportement géométrique évalués par chaque commande.
| Contrôle | Référence de données | Ce qu'il contrôle | Base d'évaluation |
| Circularité | Non | Arrondi de chaque élément circulaire | Forme des sections circulaires individuelles |
| Cylindricité | Non | Forme cylindrique générale | Forme de la surface cylindrique complète |
| Faux-rond circulaire | Oui | Variation de surface de chaque élément circulaire par rapport à un axe de référence | Rotation autour de l'axe de référence |
| Faux-rond total | Oui | Variation de la surface spécifiée complète par rapport à un axe de référence | Rotation lors de l'évaluation de la surface entière |
| Concentricité | Oui | Points médians dérivés par rapport à un axe de référence | Emplacement des points médians dérivés |
Circularité vs faux-rond
La circularité est un contrôle de forme et ne fait pas référence à une donnée.
Il s'agit de vérifier si une section circulaire individuelle présente la rondeur requise. La section peut être parfaitement ronde tout en ayant son centre décalé par rapport à l'axe fonctionnel d'un autre élément.
Le renversement circulaire ajoute la relation de référence. Lors de la rotation autour de l'axe de référence, l'indicateur capture l'effet combiné de la variation de forme locale et de la relation de l'élément avec cet axe.
Un diamètre peut donc être :
- Rond mais avec un faux-rond excessif car son axe est décalé par rapport à l'axe de référence.
- Bien aligné localement, mais présente tout de même un défaut de concentricité. en raison de la variation de forme.
C’est pourquoi le faux-rond ne doit pas être considéré comme un simple synonyme de circularité.
Cylindrique vs Faux-rond total
La cylindricité est un contrôle de forme qui ne nécessite pas de référence. Elle évalue la forme de la surface cylindrique entière.
Le faux-rond total évalue également l'ensemble de la surface cylindrique, mais par rapport à un axe de référence.
Cette distinction devient importante lorsque l’exigence fonctionnelle n’est pas simplement « rendre ce cylindre précis », mais plutôt :
«Faites en sorte que ce cylindre tourne de manière constante par rapport à un autre élément fonctionnel.»
Si la relation entre la surface cylindrique et un élément de référence est importante, le faux-rond total peut être plus approprié.
Concentricité vs faux-rond
La concentricité est calculée à partir des points médians de l'élément par rapport à un axe de référence. Elle diffère donc fondamentalement d'une mesure directe du faux-rond effectuée à l'aide d'un comparateur à cadran.
Dans de nombreuses applications de pièces rotatives, le faux-rond est plus facile à relier au comportement fonctionnel réel car l'inspection évalue directement la variation de surface pendant la rotation.
Le contrôle approprié dépend toujours de l'objectif de conception. Le faux-rond ne doit pas être choisi simplement parce qu'il est plus facile à inspecter, et la concentricité ne doit pas être remplacée automatiquement sans tenir compte de ce que le dessin est censé contrôler.
Comment l'axe de référence est-il établi ?
Il s'agit là d'un des points pratiques les plus importants lors du contrôle du faux-rond.
L'axe de référence provient de l' élément de référence ou de la combinaison d'éléments de référence spécifiés sur le dessin . Il n'est pas automatiquement :
- L'axe du mandrin
- La ligne médiane qui semble pratique
- L'axe de broche utilisé lors de l'usinage
- L'axe qui produit la lecture d'indicateur la plus basse
Pour les applications de contrôle du faux-rond, la norme ASME Y14.5 décrit les éléments de référence permettant d'établir l'axe de référence, notamment des éléments cylindriques appropriés, plusieurs éléments cylindriques ou des combinaisons d'éléments cylindriques et plans, selon la conception. Les éléments de montage fonctionnels sont particulièrement importants lorsqu'ils définissent l'axe de rotation réel.
Configurations d'inspection courantes
Entre les centres
Utile lorsque la conception de la pièce et le système de référence prennent en charge un emplacement basé sur un centre.
Colette
Permet de fournir un positionnement reproductible sur un repère cylindrique approprié.
mâchoires de Chuck
C’est courant pour les pièces tournées, mais l’état des mâchoires, le positionnement, la force de serrage et la contamination peuvent affecter la répétabilité.
Dispositif dédié
Utile lorsque la référence est un alésage, une caractéristique irrégulière ou une caractéristique qui ne peut pas être simulée de manière fiable avec un système de fixation standard.
mandrin ou arbre
Utile lorsqu'un alésage interne sert de référence et que les caractéristiques externes doivent être inspectées par rapport à celui-ci.
Une erreur de données courante
Considérons un arbre qui est :
- Usiné grossièrement à partir de matière première.
- Resserré sur un diamètre fini.
- Terminé sur une autre configuration.
- Finalement inspecté depuis un alésage.
Si chaque opération établit une référence de rotation différente, la surface finale peut présenter des mesures locales acceptables, mais ne pas respecter la relation de référence réelle du dessin.
C’est pourquoi une configuration d’inspection reproductible n’est pas nécessairement une configuration d’inspection correcte .
La configuration correcte est celle qui simule le mieux la référence de données requise par le dessin.
 Comment mesure-t-on le faux-rond ?
Le faux-rond est généralement contrôlé à l'aide d'un comparateur à cadran ou d'un comparateur d'essai pendant que la pièce tourne autour de l'axe de référence établi.
La méthode exacte dépend de :
- Le type de sortie
- Géométrie des surfaces
- Système de référence
- Exigence de tolérance
- Accessibilité de la surface contrôlée
- Résolution d'inspection requise
La méthode par comparateur à cadran est pratique pour de nombreuses pièces usinées, mais une géométrie complexe ou des exigences strictes peuvent nécessiter une machine à mesurer tridimensionnelle (MMT) ou d'autres équipements de métrologie.
Mesure du faux-rond circulaire
Pour le faux-rond circulaire :
- Définir l'axe de référence à l'aide de l'élément de référence spécifié.
- Positionnez l'indicateur sur l'élément circulaire requis.
- Faites pivoter la pièce de 360°.
- Enregistrez les valeurs maximales et minimales de l'indicateur.
- La variation totale de l'indicateur au niveau de cet élément circulaire est comparée à la tolérance de faux-rond spécifiée.
- Répétez l'opération sur les autres sections requises de la surface.
Le point important est que les différentes sections transversales sont évaluées indépendamment.
Déplacer l'indicateur sur un autre axe ne convertit pas le faux-rond circulaire en faux-rond total. Chaque position correspond à un élément circulaire évalué indépendamment.
Mesure du faux-rond total
Pour le faux-rond total, la pièce tourne autour de l'axe de référence tandis que l'indicateur évalue la surface spécifiée complète.
Pour une pièce cylindrique, l'indicateur balaie généralement la longueur contrôlée pendant la rotation de la pièce. Pour une surface plane, l'inspection couvre la zone concernée.
Le dispositif doit rester stable pendant le balayage. Le contact de la sonde, la rigidité du dispositif de fixation, le support de la pièce, la contamination, les bavures et la méthode utilisée pour établir et faire pivoter le point de référence peuvent tous affecter le résultat.
Une précision importante : la norme définit l’exigence géométrique ; le montage d’un comparateur à cadran est une technique d’inspection utilisée pour la vérifier. La méthode d’inspection doit néanmoins être adaptée à la caractéristique et à l’exigence.
Comment choisir entre le faux-rond circulaire et le faux-rond total
Choisissez la commande en fonction du comportement fonctionnel à contrôler , et non simplement selon que l'élément est cylindrique, conique ou plat.
Utilisez le faux-rond circulaire lorsque :
- Une section circulaire spécifique est fonctionnellement importante.
- La variation rotationnelle locale importe davantage que la relation entre les sections.
- La conception ne requiert pas que toute la surface conserve la même relation de rotation.
- Une commande moins exigeante est suffisante pour cette application.
Utilisez Total Runout lorsque :
- L'ensemble de la surface spécifiée doit rester cohérent par rapport à l'axe de référence.
- Les variations le long de la caractéristique ou à la surface sont importantes.
- La surface est une surface fonctionnelle d'appui, d'étanchéité, de positionnement ou de rotation.
- Il est nécessaire de contrôler la variation cumulative de la surface.
Par exemple, sur un arbre rotatif :
- Un diamètre d'étanchéité particulier peut nécessiter un faux-rond circulaire à des sections fonctionnelles spécifiques.
- Un long tourillon de palier peut nécessiter un faux-rond total lorsque l'ensemble du tourillon doit maintenir sa relation avec l'axe de référence.
- Une surface d'assise conique peut utiliser un faux-rond circulaire lorsqu'une section spécifique détermine la fonction, ou un faux-rond total lorsque la conicité complète doit maintenir une relation contrôlée.
Ne choisissez pas automatiquement le faux-rond total simplement parce qu'il est « plus précis ». Il s'agit d'une exigence plus large et potentiellement plus contraignante, qui doit donc être justifiée par le besoin fonctionnel.
Comment l'usinage CNC affecte le faux-rond
Le faux-rond est souvent déterminé par le processus d'usinage avant que la pièce ne subisse l'inspection finale.
La lecture finale reflète la relation accumulée entre :
- Caractéristiques de référence
- Tenue de travail
- Séquence d'usinage
- Resserrage
- Forces des outils
- rigidité de la pièce
- État de la machine
- Configuration de l'inspection
Stratégie de référence et d'installation
Dans la mesure du possible, les fonctions liées aux données de référence de la machine et les fonctions contrôlées dans la même configuration.
Pour une pièce tournée, l'usinage du diamètre de positionnement, du diamètre extérieur correspondant, de l'épaulement et de la face sans resserrage peut réduire les risques d'erreur de transfert de référence.
Lorsque plusieurs opérations sont inévitables, le processus doit intentionnellement préserver les données de conception.
Variation de resserrage
Chaque opération de resserrage offre une nouvelle opportunité de décalage de l'axe de la caractéristique.
Ceci est particulièrement important lorsqu'un diamètre fini est utilisé pour positionner une opération ultérieure, mais que le dessin final fait référence à un élément de référence différent.
Déformation du dispositif de maintien de la pièce
Les composants à parois minces et les brides délicates peuvent se déformer sous la force de serrage.
Une pièce peut avoir des dimensions correctes lorsqu'elle est serrée, mais changer de forme une fois relâchée.
Pour ces pièces, la force de serrage, le contact des mâchoires, le support et les conditions d'inspection doivent tous être pris en compte.
Déflexion de la pièce
Les arbres longs et fins sont sensibles à :
- Longueur non supportée
- Force de coupe
- Pression de l'outil
- Vibration
- Alignement de la contre-pointe
- Stress résiduel
Un arbre peut être proche de l'axe souhaité près du mandrin, mais dévier progressivement sur sa longueur.
État des outils et des machines
La déformation de l'outil, l'usure de l'outil, l'état de la broche, l'alignement de la machine, les effets thermiques et un support insuffisant peuvent tous contribuer à la variation liée au faux-rond.
Lorsqu'une tolérance de faux-rond stricte est exigée, le choix du procédé doit tenir compte de cette tolérance. Le tournage peut suffire pour de nombreuses applications, tandis que la rectification peut s'avérer plus appropriée lorsque le matériau, la géométrie, les exigences de surface ou des tolérances plus serrées requièrent un procédé de finition plus précis.
Problèmes courants de faux-rond et comment les éviter
Les problèmes de faux-rond sont souvent dus à la relation entre la pièce, la référence, le dispositif de maintien, le processus d'usinage et le dispositif d'inspection, et non simplement à la précision du positionnement de la machine.
1. Configuration de référence ou d'inspection incorrecte
Le faux-rond doit être évalué par rapport à l'axe de référence spécifié sur le dessin, et non pas simplement par rapport au mandrin, à la broche ou à une surface cylindrique quelconque. Un montage reproductible peut néanmoins donner des résultats erronés s'il ne reproduit pas la relation de référence prévue.
Comment l'éviter : Définir la pièce à partir de l'élément de référence spécifié et veiller à ce que la configuration d'inspection soit cohérente avec la référence fonctionnelle du dessin.
2. Utilisation du faux-rond circulaire lorsque le faux-rond total est requis
Le critère de faux-rond circulaire évalue chaque élément circulaire indépendamment. Une pièce peut satisfaire aux exigences à plusieurs sections mesurées tout en présentant une conicité, un cintrage ou une dérive axiale sur toute sa surface.
Comment l'éviter : Utilisez le faux-rond total lorsque toute la surface cylindrique ou plane doit maintenir une relation constante avec l'axe de référence.
3. Resserrage et déformation du dispositif de maintien de la pièce
Le retrait et le resserrage d'une pièce peuvent modifier son positionnement par rapport à l'axe de référence initial. Une force de serrage excessive peut également déformer les composants à parois minces ou flexibles lors de l'usinage ou du contrôle.
Comment l'éviter : minimiser les resserrages critiques, contrôler la force de serrage et utiliser des dispositifs de fixation qui soutiennent la pièce sans introduire de déformation.
4. Déflexion de la pièce pendant l'usinage
Les arbres longs, les parois minces et les formes élancées peuvent se déformer sous l'effet des forces de coupe. Même avec un positionnement précis de la machine, la surface usinée peut présenter un faux-rond après la sortie de la pièce.
Comment l'éviter : améliorer le support, réduire les forces de coupe, optimiser l'engagement de l'outil et utiliser des passes de finition appropriées pour les éléments flexibles.
5. Faux-rond de la machine, du mandrin ou de la pince
Une erreur de broche, des mors de mandrin usés, une variation de la pince, des copeaux sur les surfaces de positionnement ou un mauvais maintien de l'outil peuvent introduire une erreur de rotation avant même que la pièce ne soit usinée.
Comment l'éviter : lors du dépannage, vérifiez l'état de la broche et du dispositif de maintien, nettoyez les surfaces de positionnement, vérifiez le faux-rond du dispositif et distinguez les erreurs de la machine/du réglage des erreurs de la pièce elle-même.
QFP
Quelle est la différence entre le faux-rond circulaire et le faux-rond total ?
Le faux-rond circulaire évalue chaque élément circulaire indépendamment lors de la rotation de la pièce autour de l'axe de référence. Le faux-rond total évalue simultanément tous les éléments de surface concernés sur l'ensemble de la surface spécifiée.
Que contrôle réellement le défaut de finition GD&T ?
Le faux-rond contrôle les variations de surface par rapport à un axe de référence lors de la rotation. Selon la surface et le type de faux-rond, il peut refléter les effets cumulatifs de la forme et de la coaxialité, tandis que le faux-rond total peut également prendre en compte les variations sur l'ensemble de la surface, telles que la cylindricité, la rectitude, la conicité et d'autres effets de profil.
Quelle est la différence entre le faux-rond radial et le faux-rond axial ?
Le faux-rond radial décrit la variation observée perpendiculairement à l'axe de référence, généralement sur des surfaces cylindriques ou coniques. Le faux-rond axial décrit la variation observée parallèlement à l'axe de référence, généralement sur des faces. Ces termes décrivent la direction de la variation observée, tandis que le faux-rond circulaire et le faux-rond total définissent le périmètre de contrôle formel du GD&T.
Le faux-rond contrôle-t-il la circularité ?
Le faux-rond peut limiter les variations de forme car l'erreur de forme contribue à la variation de l'indicateur. Cependant, le faux-rond et la circularité sont des contrôles GD&T différents. La circularité est un contrôle de forme indépendant du système de référence, tandis que le faux-rond évalue la surface par rapport à un axe de référence.
Une pièce peut-elle respecter ses tolérances dimensionnelles mais présenter un défaut de faux-rond ?
Oui. Un arbre peut se situer dans ses limites de diamètre tout en présentant un faux-rond excessif, car sa surface peut être décalée, non circulaire, conique, cintrée ou autrement mal alignée avec l'axe de référence.
Le faux-rond circulaire peut-il être acceptable alors que le faux-rond total est incorrect ?
Oui. Chaque section circulaire peut satisfaire aux exigences de faux-rond, même si la surface présente des variations d'une section à l'autre. Le faux-rond total évalue la surface simultanément ; il peut donc être non conforme même si certaines sections individuelles le sont.
Comment mesure-t-on le faux-rond GD&T ?
Le faux-rond est généralement vérifié en établissant l'axe de référence spécifié, en faisant tourner la pièce selon l'angle requis et en mesurant la variation de surface à l'aide d'un comparateur ou d'un système de métrologie approprié. Le faux-rond circulaire évalue les éléments circulaires individuels ; le faux-rond total évalue la surface spécifiée complète.
Conclusion
Le faux-rond GD&T est un outil pratique permettant de spécifier le comportement d'une surface par rapport à un axe de référence fonctionnel lors de sa rotation. Le faux-rond circulaire concerne les sections circulaires individuelles, tandis que le faux-rond total contrôle la surface spécifiée dans son intégralité. Les faux-ronds radial et axial décrivent la direction de la variation mesurée, et non d'autres catégories formelles de faux-rond.
Pour les pièces usinées CNC, la maîtrise des tolérances géométriques et dimensionnelles (GD&T) commence avant l'inspection. Le choix précis des références, un processus garantissant la protection des relations entre les références, un bridage stable, une stratégie de resserrage rigoureuse, la prise en charge des géométries élancées et une configuration d'inspection établissant avec précision l'axe de référence du dessin sont autant d'éléments essentiels pour obtenir des résultats pertinents et reproductibles.
Vous souhaitez savoir comment le choix des références et l'analyse des tolérances s'intègrent au processus d'usinage complet ? Consultez notre guide DFM ou demandez une analyse de fabrication pour vos pièces.












