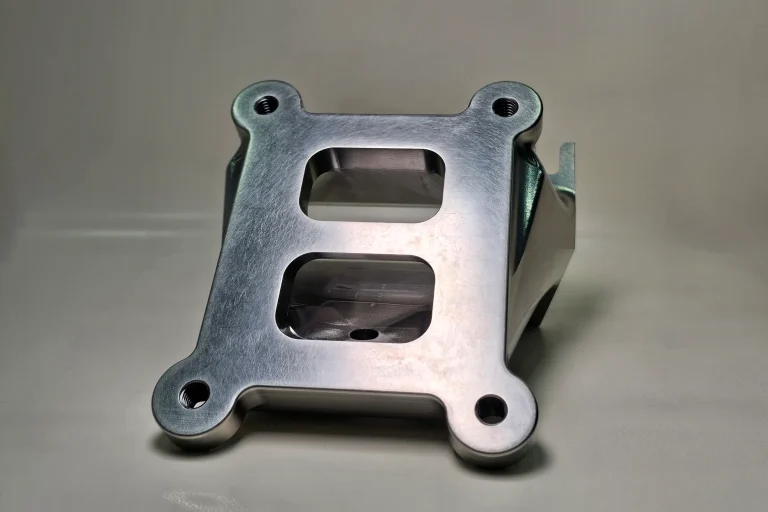
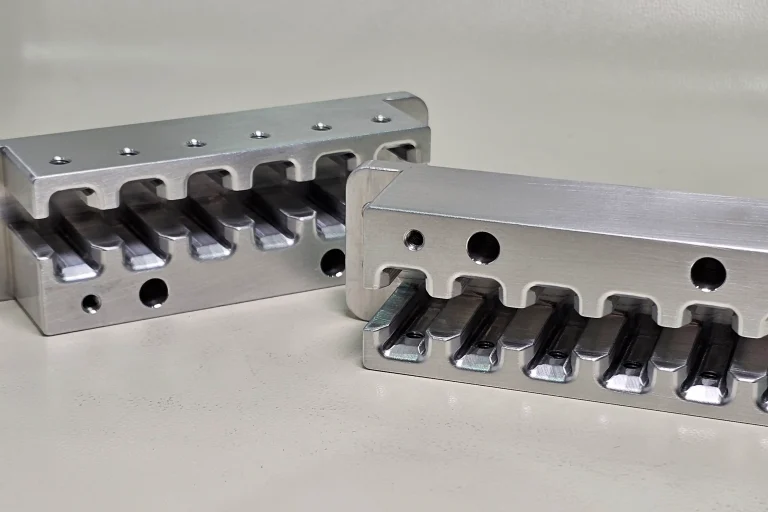
Le titane est un métal parmi les plus fiables pour les applications exigeantes grâce à sa haute résistance, sa légèreté et sa résistance à la corrosion. Il est donc idéal pour l'aérospatiale, les dispositifs médicaux et les pièces d'ingénierie de haute performance. Cependant, son usinage présente certains défis et nécessite une planification rigoureuse ainsi que des techniques appropriées afin d'éviter d'endommager le matériau et de s'exposer à des erreurs coûteuses.
L'usinage CNC du titane permet la production de pièces en titane de précision aux dimensions constantes, prêtes pour la production. Grâce au fraisage, au tournage et à la finition multiaxes, les ingénieurs peuvent façonner des géométries complexes tout en respectant des tolérances strictes. Il est essentiel de comprendre le comportement du titane lors de la coupe afin d'éviter les problèmes courants tels que l'usure des outils, l'échauffement et les rayures superficielles.
Ce guide vous apporte des conseils pratiques pour l'usinage CNC du titane . Vous y découvrirez le choix des matériaux , des outils, les stratégies de processus et les options de finition, afin que vos pièces soient non seulement précises, mais aussi durables et performantes.
Aperçu du matériau titane et de son comportement à l'usinage

Le titane est un métal haute performance. Apprécié pour sa résistance, sa légèreté et son excellente résistance à la corrosion, il est couramment utilisé dans l'aérospatiale, le matériel médical, l'automobile et les pièces industrielles où la durabilité et la fiabilité sont essentielles. Il constitue notamment le matériau idéal pour les composants qui doivent être exempts de contraintes et d'un poids raisonnable.
Les caractéristiques d'usinage du titane diffèrent de celles d'autres métaux comme l'aluminium ou l'acier . Dur et flexible, il peut se déformer légèrement lors de la coupe.
Le titane possède également une faible conductivité thermique. Par conséquent, la chaleur produite lors de l'usinage ne se dissipe pas ; elle reste confinée dans la zone de coupe. Ceci a des répercussions sur l'intégrité de surface, la précision dimensionnelle et l'usure de l'outil.
Un autre facteur important est la réactivité chimique du titane à haute température. Sous l'effet de la chaleur, le titane réagit généralement avec la surface de l'outil de coupe, ce qui peut entraîner une adhérence ou un grippage. De plus, sa grande élasticité peut provoquer un léger retour élastique après la coupe.
De manière générale, la compréhension de ces propriétés du titane est essentielle avant de planifier l'usinage, le choix des outils et d'anticiper le comportement du métal pendant le processus de fabrication.
Pourquoi le titane est difficile à usiner
Le titane est utilisé dans la fabrication de pièces hautes performances, mais son usinage est plus complexe que celui de la plupart des métaux. Ses caractéristiques uniques engendrent des défis qu'il est indispensable de maîtriser pour produire efficacement des composants robustes et durables.
Basse conductivité thermique
Le titane est un mauvais conducteur de chaleur. La chaleur générée lors de l'usinage reste localisée à proximité de l'outil et de la pièce. Il en résulte une usure rapide des outils, une décoloration de la surface et des déformations. Il est donc essentiel de bien planifier l'usinage afin d'éviter l'accumulation de chaleur et de garantir la précision des pièces.
Haute résistance et élasticité
Le titane conserve sa résistance même à haute température. Cependant, son élasticité peut provoquer un retour élastique lors de la découpe et du pliage, ce qui complique l'obtention de dimensions précises. Le bridage et l'usinage des pièces doivent être effectués de manière rigoureuse et constante pour garantir une grande précision.
Réactivité chimique
Sous l'effet de la chaleur, le titane réagit souvent avec les outils de coupe. Cette réaction peut entraîner un grippage, c'est-à-dire l'adhérence de matière sur l'outil, et par conséquent une mauvaise finition de surface et une usure accélérée. Pour éviter ces problèmes, il est essentiel de choisir des matériaux et des revêtements d'outils adaptés.
Tendance à l'écrouissage
Le titane est sujet à l'écrouissage dans la zone de coupe lorsque le même outil usine la matière de façon répétée. Cet écrouissage engendre des forces de coupe importantes et peut endommager les outils. Pour l'éviter, il est nécessaire d'utiliser des vitesses d'avance contrôlées et des trajectoires d'outil appropriées.
Faible module d'élasticité
Le titane est plus souple que l'acier et possède un faible module d'élasticité, ce qui peut engendrer des vibrations, des broutages et des déformations des pièces lors de l'usinage. Ces effets sont atténués par des montages stables, des vitesses de coupe constantes et des dispositifs de fixation rigides.
Nuances de titane couramment utilisées en usinage CNC
Le titane est disponible en différentes qualités, chacune présentant des caractéristiques spécifiques de résistance, de résistance à la corrosion et d'usinabilité. Le choix de la qualité appropriée est essentiel pour l'usinage CNC, l'obtention de tolérances précises et la fabrication de composants durables.
Titane commercialement pur (grades 1 à 4)
Le titane de grade 4 est mou, ductile et très résistant à la corrosion. Le grade 1 est le plus résistant, idéal pour les applications chimiques, médicales et navales. Le grade 4 est également plus résistant, mais légèrement moins ductile. Ces grades s'usinent plus facilement que d'autres alliages et nécessitent un contrôle thermique précis afin d'éviter les dommages de surface et de garantir la précision.
Titane grade 5 (Ti-6Al-4V)
L'alliage de grade 5 est le plus répandu pour l'usinage CNC. Il offre une résistance élevée, un faible poids et une bonne résistance à la corrosion. Le Ti-6Al-4V est plus difficile à usiner que les alliages commercialement purs, car il durcit rapidement. Pour garantir la stabilité dimensionnelle et la qualité de surface des composants, un outillage, des vitesses et un refroidissement appropriés sont indispensables.
Alliage haute résistance Ti-5-5-5-3
L'alliage Ti-5-5-5-3 est utilisé pour la fabrication de composants soumis à des contraintes importantes ou cycliques. Il présente une haute résistance à la fatigue et trouve des applications dans l'aérospatiale et pour la production de pièces critiques en ingénierie. L'usinage exige une grande précision, une avance optimisée et un contrôle thermique rigoureux afin d'éviter toute déformation et de garantir des tolérances serrées.
Alliage Ti-407 à usinabilité optimisée
Le titane-407 s'usine plus facilement tout en conservant sa résistance mécanique et sa résistance à la corrosion. Il est principalement utilisé dans les secteurs de l'automobile, de la robotique et dans les applications industrielles où la vitesse de production et la qualité de finition sont essentielles. De plus, il permet d'obtenir des tolérances plus serrées et des finitions de surface de haute qualité avec des temps de cycle plus courts.
Vous vous intéressez aux métaux les plus résistants ? Consultez notre comparatif du tungstène, du titane et des aciers spéciaux.
Quand l'usinage CNC est le bon choix pour le titane
- Prototypes vs. Production : L'usinage CNC est idéal pour la production de 1 à 50 pièces en titane destinées aux tests et au prototypage. Il permet d'usiner la pièce directement à partir d'un bloc massif, de la mesurer, de l'assembler et d'apporter rapidement des modifications de conception. Aucun moule ni matrice n'est nécessaire. Pour les grandes séries (plusieurs milliers de pièces), le temps d'usinage et l'usure des outils augmentent le coût unitaire.
- Usinage CNC vs. Forgeage ou Moulage : Utilisez l'usinage CNC lorsque les pièces exigent des tolérances serrées, des trous taraudés, des parois minces et des surfaces d'assemblage précises. Des caractéristiques telles que des ajustements de ±0.01 mm ou des surfaces d'étanchéité lisses sont plus faciles à obtenir par usinage. Le forgeage et le moulage sont plus adaptés aux formes simples produites en grande série. Cependant, un usinage CNC ultérieur reste nécessaire pour répondre aux exigences dimensionnelles finales.
Processus d'usinage CNC du titane
L'usinage CNC du titane suit un processus rigoureux afin de garantir des pièces de qualité constante. Même un choix d'outil inapproprié influe sur la précision de la pièce, l'état de surface et la durée de vie de l'outil. L'efficacité et la fiabilité des pièces dans les secteurs de l'aérospatiale, du médical, de l'automobile, des hautes performances et autres reposent sur le respect d'une procédure précise.
Choisir les outils de coupe pour le titane

Le choix d'un outil de coupe approprié est primordial en usinage. Les outils en carbure sont particulièrement adaptés en raison de leur dureté et de leur résistance à la chaleur. Pour les usinages de faible dureté ou les coupes légères, l'acier rapide (HSS) est recommandé.
La géométrie de l'outil est importante : des arêtes vives, des angles de dépouille positifs et un noyau dur contribuent à minimiser la déformation et le durcissement de l'outil. Le choix optimal de l'outil dépend de la nuance de matériau, de la complexité de la pièce et des exigences de tolérance.
Revêtements d'outils pour le contrôle de la chaleur et de l'usure
Le titane génère une chaleur excessive car c'est un faible conducteur thermique. Les revêtements tels que TiAlN, AlTiN et CBN minimisent la chaleur et l'usure, et prolongent la durée de vie des outils. Les outils revêtus restent plus affûtés et exempts d'adhérence de matière. Le choix du revêtement dépend de plusieurs facteurs :
- Vitesse de coupe
- Vitesse d'avance
- Type d'alliage
Exigences de configuration et de rigidité de la machine
Les alliages de titane nécessitent un usinage rigoureux. Un bridage adéquat permet d'éliminer les vibrations, les broutages et le retour élastique. De plus, la sécurité des porte-outils, des machines et des pièces est primordiale. L'orientation des pièces et le porte-à-faux de l'outil sont optimisés pour éviter toute déformation lors de coupes profondes ou d'usinages de formes complexes.
Contrôle de la vitesse d'avance et de la vitesse de broche
L'avance et la vitesse de rotation doivent être maintenues constantes. L'usinage CNC du titane exige des vitesses de broche modérées et une avance par dent accrue. Ceci réduit l'échauffement et élimine l'écrouissage. Des cycles d'usinage par à-coups sont utilisés pour faciliter le perçage profond, et l'usinage par passes incrémentales permet d'éviter la surcharge de l'outil. Les ingénieurs modifient généralement les paramètres du matériau, la géométrie et le type d'outil afin de garantir une haute précision et d'accroître la durée de vie de l'outil.
Techniques d'usinage CNC utilisées pour les composants de précision en titane
L'usinage CNC du titane exige un contrôle et des procédures rigoureux afin de garantir la précision dimensionnelle, l'état de surface et l'intégrité du matériau. La technique optimale est choisie en fonction de la géométrie de la pièce, de la nuance de titane et des tolérances requises. Un contrôle efficace du processus minimise l'usure de l'outil, évite les dommages thermiques et assure la reproductibilité des résultats.
Meulage de précision
La rectification de précision permet d'obtenir des tolérances serrées et des états de surface lisses. Elle est utilisée pour les arbres, les surfaces planes et les pièces d'assemblage critiques. La vitesse de la meule, l'avance et le liquide de refroidissement sont ajustés par les ingénieurs afin d'éviter la surchauffe et les microfissures.
Les procédés d'avance lente et de rectification de surface permettent l'enlèvement régulier de tout matériau sans aucune déformation.
Perçage CNC du titane
Le perçage du titane nécessite des forets en carbure affûtés et une avance régulée. Les trous profonds sont percés par à-coups pour éviter l'échauffement et le bourrage des copeaux. La lubrification et le refroidissement facilitent la coupe et limitent l'écrouissage. La géométrie du foret est soigneusement choisie pour garantir le diamètre, la circularité et l'état de surface du trou.
Fraisage CNC en titane

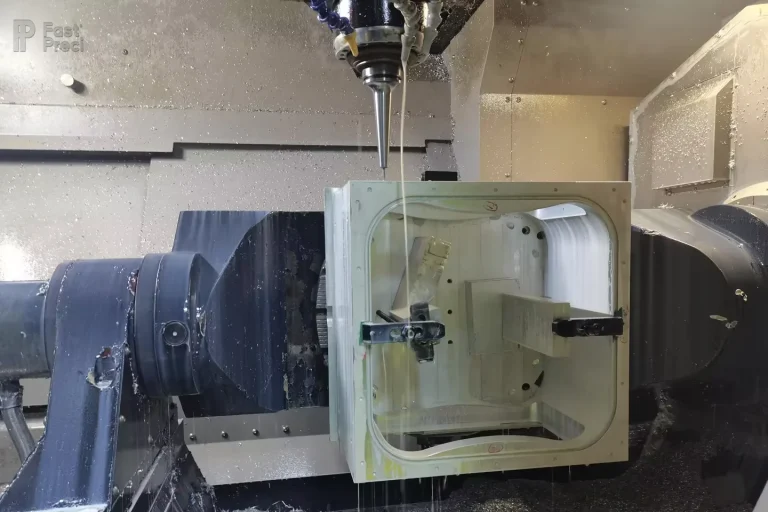
Le fraisage CNC est utilisé pour les géométries complexes, les cavités profondes et les contours précis. L'utilisation de passes rapides et de passes descendantes permet de contrôler la chaleur et de minimiser l'usure de l'outil. Les ingénieurs sélectionnent le type de fraise, la vitesse de broche et l'avance afin de garantir la planéité, les dimensions et la qualité de la surface.
Taraudage en titane
Le filetage du titane peut provoquer un grippage s'il est mal réalisé. Lors du taraudage du titane, la lubrification évite le blocage. Le contrôle de la vitesse d'avance et de la vitesse de broche permet d'obtenir des filetages précis. Les ingénieurs s'assurent que la profondeur de filetage, le pas et l'alignement sont conformes aux spécifications d'assemblage.
Étirage et formage du titane
Le titane doit être mis en forme dans des conditions de déformation contrôlées afin de préserver sa résistance et son intégrité structurelle. Les tubes, les tôles et les profilés complexes sont élaborés par des procédés de formage à froid et à chaud.
Pour garantir des formes uniformes, les ingénieurs prennent en compte le retour élastique, la structure granulaire et la répartition des contraintes afin d'éviter les fissures ou l'affaiblissement du matériau.
Tournage du titane

Le tournage permet de fabriquer des pièces cylindriques minces telles que des arbres, des barres et des raccords. Des plaquettes en carbure sont utilisées pour optimiser l'angle de coupe et ainsi minimiser les efforts de coupe. La vitesse de rotation et l'avance sont ajustées pour contrôler la formation des copeaux et l'échauffement. L'état de surface, la concentricité et la circularité sont contrôlés par les ingénieurs afin d'obtenir des tolérances serrées.
Quels sont les défis rencontrés lors de l'usinage CNC du titane ?
Le titane est un matériau robuste, léger et résistant à la corrosion, mais ce sont précisément ces caractéristiques qui rendent son usinage difficile. La connaissance de ces difficultés vous aide à choisir les outils, les vitesses et les procédés les plus adaptés.
Maintien de la pièce et stabilité des pièces
Sous l'effet de fortes forces de coupe, le titane a tendance à reprendre sa forme initiale et à vibrer. Il est donc impératif d'utiliser un bridage rigide, des brides de précision et des dispositifs de support. Ceci permettra d'éliminer les vibrations, de garantir des tolérances serrées et d'éviter d'endommager la surface.
Gestion de la chaleur pendant l'usinage
Le titane étant un mauvais conducteur, la chaleur se concentre au niveau de l'arête de coupe. Ceci entraîne une usure de l'outil, un écrouissage et une déformation incontrôlée de la pièce. Un apport constant de liquide de refroidissement et un contrôle rigoureux des paramètres de coupe sont donc indispensables.
Prévention du grippage et de la formation de bourrelets
Le titane a tendance à adhérer aux outils de coupe et à former des arêtes rapportées. Cela dégrade l'état de surface et peut entraîner la casse des outils. Le grippage est réduit par l'utilisation d'outils affûtés, d'un revêtement approprié et d'une vitesse d'avance contrôlée.
Quelles sont les meilleures pratiques pour usiner efficacement le titane ?
L'usinage CNC du titane exige un équilibre entre vitesse de coupe, durée de vie de l'outil et état de surface. Une approche adaptée permet d'améliorer la précision et de réduire les coûts.
Réduction de la température de coupe
Des vitesses de broche modérées et des avances importantes évitent toute concentration de chaleur. Un usage adéquat de liquide de refroidissement contribue à maintenir les outils et les pièces à usiner à une température basse pendant l'usinage, permettant ainsi d'obtenir des pièces impeccables.
Stratégies d'entrée et de sortie d'outils en douceur
Évitez les entrées et sorties brusques de l'outil pendant l'usinage. Les phases d'entrée et de sortie progressives minimisent les chocs, les vibrations et les dommages aux arêtes de la pièce.
Importance des outils de coupe tranchants
Utilisez des outils affûtés et résistants à l'usure pour une coupe régulière. Les outils en acier rapide et en carbure/revêtus éliminent le grippage et réduisent la rugosité de surface.
Laisser le temps de refroidissement de l'outil
Comme mentionné précédemment, le titane génère rapidement de la chaleur lors de l'usinage. L'arrêt entre les passes ou les interruptions intermittentes des coupes évitent la surchauffe des outils et garantissent une grande précision dimensionnelle.
Minimiser les effets irritants
L'adhérence du matériau est assurée par la lubrification, le revêtement des outils et l'optimisation des vitesses de coupe. Des brise-copeaux et des angles de coupe appropriés permettent également de maîtriser la formation d'arêtes rapportées.
Contrôle de l'écaillage des bords
Le titane se fracture facilement sous forte contrainte. Il est donc indispensable de contrôler la vitesse d'avance et les angles d'outil afin de limiter l'endommagement des arêtes tout en garantissant des tolérances serrées.
Applications d'usinage CNC en titane
Le titane est un métal résistant et léger qui ne se corrode pas facilement. De ce fait, il est largement utilisé dans des industries modernes telles que l'aérospatiale, l'automobile, la robotique et l'électronique. Voici quelques applications courantes :
Usinage CNC du titane pour l'automobile

Le titane est utilisé dans les composants de moteurs, les systèmes d'échappement et les pièces de suspension. Il permet de réduire le poids de ces pièces sans en compromettre la résistance. L'usinage CNC garantit des tolérances serrées et une durabilité à long terme.
Usinage CNC du titane aérospatial
L'usinage CNC est utilisé pour façonner les composants structuraux aérospatiaux, les aubes de turbines et les fixations de cellules d'aéronefs. Une précision élevée est essentielle pour la sécurité, les performances et la résistance à la fatigue.
Usinage CNC du titane médical
Le titane est un matériau biocompatible et résistant à la corrosion, ce qui le rend idéal pour les implants, la chirurgie et les prothèses. L'usinage CNC permet d'obtenir des finitions uniformes et des dimensions précises.
Le titane dans l'électronique
Le titane est utilisé dans les connecteurs électroniques, les dissipateurs thermiques et les boîtiers de précision. La conception compacte et performante de ces pièces est rendue possible grâce à l'usinage CNC, permettant ainsi de réaliser des géométries complexes.
Techniques de finition de surface pour les pièces usinées en titane

Voici les traitements de finition courants applicables aux pièces en titane usinées.
- Polissage: Le polissage permet d'obtenir une finition lisse et brillante. Il est généralement utilisé pour les implants médicaux, les biens de consommation et les produits décoratifs où l'esthétique est primordiale.
- Anodisation: L'anodisation forme une couche protectrice d'oxyde de titane. Elle améliore la résistance à la corrosion et la solidité de surface du titane. Sa couleur peut être personnalisée, pour des raisons fonctionnelles ou esthétiques.
- Galvanoplastie : Une fine couche métallique, telle que nickel ou chromeCe revêtement est appliqué à la pièce pour en améliorer la résistance à l'usure et l'aspect. Il est particulièrement adapté aux composants soumis à des frottements ou à une usure importante.
- Revêtement en poudre / PVD : Ces finitions ajoutent une fine couche protectrice à la surface, la rendant plus résistante et plus durable. Elles offrent également un aspect uniforme et esthétique, idéal pour une utilisation industrielle ou grand public.
Usinage CNC du titane vs de l'acier inoxydable
Le titane et l'acier inoxydable sont des matériaux fréquemment utilisés en usinage CNC, bien que leurs applications soient distinctes. Le choix du matériau le plus adapté dépend des fonctions de la pièce, de son poids, du coût d'usinage et des performances attendues. Une bonne connaissance du comportement de chaque matériau lors de l'usinage vous permettra d'éviter des coûts inutiles et des problèmes de production.
Comportement de coupe et réponse du matériau
Le titane est à la fois résistant et malléable. Lors de l'usinage, il exerce une force sur l'outil de coupe, ce qui augmente les forces de coupe et les contraintes sur l'outil.
En revanche, l'acier inoxydable est plus dur et offre une meilleure prévisibilité à la coupe. Il permet un mouvement plus aisé de l'outil et une formation de copeaux plus régulière. De ce fait, l'acier inoxydable est plus facile à contrôler lors d'usinages complexes.
Gestion de la chaleur dans l'usinage CNC
Lors de l'usinage du titane, la majeure partie de la chaleur reste près de l'arête de coupe et peut endommager les outils et altérer la qualité de surface. Une circulation correcte du liquide de refroidissement et une vitesse de coupe adaptée sont donc nécessaires.
En comparaison, l'acier inoxydable répartit la chaleur de manière uniforme et exerce moins de contraintes thermiques sur l'outil, permettant ainsi des périodes de coupe plus longues.
Durée de vie de l'outil et stabilité d'usinage
À haute température, le titane réagit avec les outils de coupe, ce qui accélère leur usure. Il est donc indispensable d'utiliser des outils affûtés et bien revêtus. En revanche, l'acier inoxydable est moins réactif ; les outils sont ainsi plus durables et nécessitent moins de remplacements.
Contrôle de l'état de surface et des dimensions
Le titane est un matériau sensible ; un contrôle précis de l’avance est donc essentiel pour obtenir des surfaces nettes. Un contrôle imprécis peut entraîner des arrachements ou un grippage de la surface. En revanche, les finitions en acier inoxydable sont plus faciles à réaliser et répondent à des exigences esthétiques plus strictes avec un minimum de modifications d’usinage.
Prix
L'usinage du titane est généralement plus coûteux car il nécessite des outils spécialisés, une vitesse d'usinage plus lente et un temps de préparation plus long. L'acier inoxydable est, en général, relativement abordable pour la production en grande série.
Tableau d'analyse comparative
| Paramètre | Usinage CNC de titane | Usinage d'acier inoxydable |
| Densité | Légèreté | Plus lourd |
| Rapport résistance-poids | Très élevé | Modérée |
| Dissipation de la chaleur | Médiocre | Rapidité |
| Usure des outils | Haute | Modérée |
| Risque de frustration | Haute | Low |
| Vitesse de coupe | Low | Moyen à élevé |
| Finition de surface | Nécessite un contrôle | Plus facile à réaliser |
| Coût d'usinage | Meilleure performance du béton | Coût en adjuvantation plus élevé. |
| utilisations courantes | Aéronautique, médical | Automobile, industriel |
Comment trouver un fournisseur fiable d'usinage CNC de titane
- Recherchez toujours un fournisseur ayant une expérience avérée dans l'usinage de pièces en titane ou dans la conception de pièces que vous recherchez.
- Assurez-vous qu'ils soient capables de maintenir des tolérances strictes de manière constante et de comprendre la complexité des pièces.
- Renseignez-vous sur les outils de coupe, les revêtements et les systèmes de refroidissement qu'ils utilisent.
- Vérifiez s'ils proposent un service gratuit d'évaluation de la conception et de la faisabilité, ainsi qu'un devis transparent.
- Recherchez des certifications telles que ISO 9001: 2015, AS9100, ISO 13485.
- Confirmez qu'ils peuvent gérer à la fois les prototypes et les lots de production à grande échelle.
Services d'usinage CNC de précision du titane chez FastPreci
Chez FastPreci , nous proposons des services d'usinage CNC de précision du titane pour des secteurs critiques tels que l'aérospatiale, l'automobile et la robotique. Nous opérons selon les systèmes de qualité ISO 9001 et ISO 13485. Notre équipe maîtrise parfaitement le comportement du titane et usine des pièces avec une précision et une répétabilité constantes.
Nous atteignons des tolérances standard jusqu'à ±0.01 mm pour la plupart des composants. Pour les caractéristiques critiques, nous pouvons garantir des tolérances aussi serrées que ±0.005 mm grâce à des procédés maîtrisés. De plus, les options de finition de surface incluent Ra 1.6 µm pour les pièces fonctionnelles et Ra 0.8 µm pour les applications de haute précision.
Vous pouvez contacter nos ingénieurs pour obtenir des conseils techniques et des avis sur la faisabilité de la fabrication. Téléchargez vos fichiers CAO pour lancer le processus d'évaluation. Nous prenons en charge les prototypes, les petites séries et la production en série avec des délais de livraison minimaux.
Réflexions finales
Cet article a abordé les principes fondamentaux de l'usinage CNC du titane , en expliquant les nuances de titane courantes, les techniques d'usinage et les difficultés rencontrées. Vous avez également découvert les meilleures pratiques pour un usinage efficace et les applications du titane dans les secteurs de l'aérospatiale, de l'automobile, du médical et de l'électronique.
Il est conseillé de toujours choisir la nuance de titane appropriée , d'utiliser des outils revêtus , de maîtriser la chaleur et d'assurer un montage correct. Vérifiez soigneusement les dimensions et les états de surface afin d'éviter les erreurs et d'améliorer la qualité des pièces. Le respect de ces étapes permet de fabriquer des pièces en titane précises, durables et prêtes pour la production.
FAQ
Quels sont les niveaux de tolérance typiques pour les pièces en titane usinées CNC ?
Les pièces en titane présentent généralement des tolérances de ±0.01 mm . Pour des caractéristiques de très haute précision, nous pouvons atteindre ±0.005 mm . Un montage précis et des machines stables garantissent la constance de ces tolérances.
Pourquoi les outils en titane s'usent-ils plus vite que ceux en d'autres métaux ?
Le titane retient la chaleur au niveau du tranchant, ce qui use rapidement les outils. L'utilisation d'outils en carbure revêtus et d'un liquide de refroidissement approprié contribue à prolonger leur durée de vie.
Le liquide de refroidissement est-il indispensable lors de l'usinage du titane ?
Oui, le liquide de refroidissement contrôle la chaleur, prévient l'usure de l'outil et améliore l'état de surface. Le liquide de refroidissement haute pression permet également d'évacuer les copeaux de la zone de coupe.
Qu’est-ce qui provoque l’adhérence du titane aux outils de coupe ?
La chaleur peut provoquer une soudure du titane sur l'outil, appelée grippage ou arête rapportée. Cependant, des revêtements appropriés et des vitesses de coupe adéquates permettent de réduire ce problème.
Les pièces en titane peuvent-elles se déformer lors de l'usinage CNC ?
Oui, le titane peut légèrement se déformer sous l'effet de fortes forces de coupe. Cependant, un serrage robuste et un montage rigide empêchent toute déformation et garantissent la précision des dimensions.
Les copeaux de titane sont-ils sans danger à manipuler ?
Les copeaux de titane peuvent être chauds et réactifs. Il est donc impératif d'utiliser un liquide de refroidissement et de les retirer en toute sécurité afin d'éviter tout risque d'incendie.