


Introduction à l'électroérosion à fil dans l'usinage CNC
L'usinage par électroérosion à fil (WEDM), ou découpe par électroérosion à fil, est une méthode d'usinage CNC d'une précision et d'une technologie exceptionnelles. Elle est largement utilisée dans de nombreux secteurs industriels. Les fabricants y ont fréquemment recours pour produire des pièces complexes et de haute précision, notamment à partir de matériaux conducteurs durs ou traités thermiquement.
Le WEDM se distingue des méthodes d'usinage traditionnelles. Il n'utilise pas d'outils physiques pour la découpe ou le meulage. Il repose sur un procédé sans contact. Il utilise des décharges électriques à haute fréquence pour éroder le matériau, permettant ainsi aux fabricants de créer des composants complexes et délicats avec une distorsion minimale.
Ce procédé est idéal pour réaliser des détails précis sur des pièces personnalisées. Il est efficace dans les zones inaccessibles aux outils conventionnels ou susceptibles de les endommager. L'électroérosion à fil est un élément clé de la fabrication de précision. Des secteurs comme l'aérospatiale, les dispositifs médicaux, la fabrication d'outils et de matrices et les systèmes micromécaniques sont importants.
Dans ce guide, nous examinerons le fonctionnement du procédé d'électroérosion à fil et les matériaux utilisables.
Nous aborderons également ses avantages et ses limites. Enfin, nous le comparerons à d'autres méthodes d'usinage CNC . Nous présenterons également les bonnes pratiques pour son utilisation dans la production de pièces sur mesure.
Comment fonctionne le processus
Le procédé WEDM repose sur un fil fin servant d'électrode. Un système alimente ce fil en continu depuis une bobine tout en maintenant sa tension et son alignement. Ce procédé immerge la pièce conductrice d'électricité dans un fluide diélectrique, généralement de l'eau déionisée. Ce fluide refroidit la pièce et évacue les débris générés lors de la découpe.
Une série de décharges électriques à haute tension (étincelles) se produit entre le fil et la pièce. Ces étincelles génèrent une chaleur localisée extrême, faisant fondre et vaporiser de petites quantités de matériau. L'absence de contact physique élimine pratiquement toute contrainte mécanique.
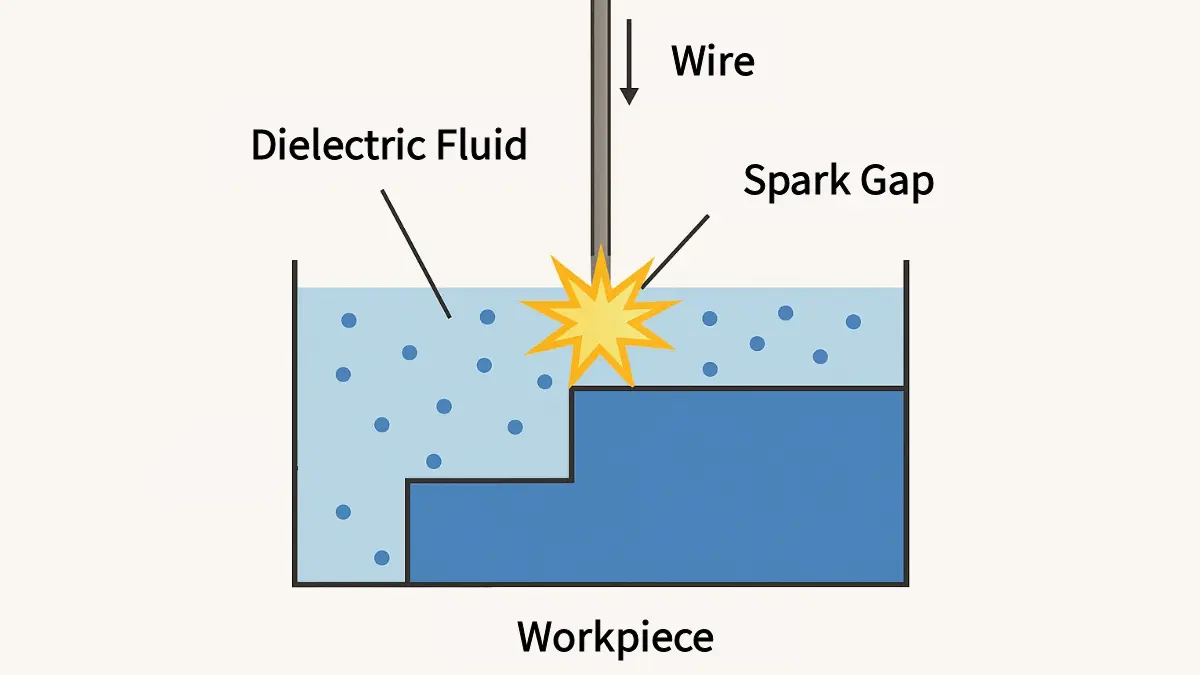
Répartition étape par étape :
- Installer:La pièce est montée sur la table CNC et immergée dans le fluide diélectrique. Les techniciens étalonnent les électrodes et les sources d'alimentation.
- Génération de parcours d'outil :À l'aide d'un logiciel de FAO, le programme CNC définit le chemin que le fil doit suivre pour façonner la pièce personnalisée.
- Génération d'étincelles :Des impulsions électriques se propagent du fil au matériau, créant des étincelles à haute énergie qui éliminent le matériau.
- Mouvement du fil :Le fil est continuellement déplacé et rafraîchi pour éviter toute dégradation de la qualité de coupe.
- Refroidissement et élimination des débris :Le fluide diélectrique absorbe la chaleur et élimine les minuscules particules métalliques pour maintenir l'efficacité de la coupe.
Ce procédé permet d'obtenir des états de surface aussi fins que Ra 0.2 µm. Il permet également d'atteindre des tolérances aussi serrées que ±0.002 mm. Cela le rend essentiel dans l'usinage CNC ultra-précis.
Compatibilité des matériaux
L'électroérosion à fil fonctionne exclusivement sur des matériaux conducteurs d'électricité. Cela limite parfois le procédé. Cependant, de nombreux métaux et alliages conviennent encore à la fabrication de pièces hautes performances.
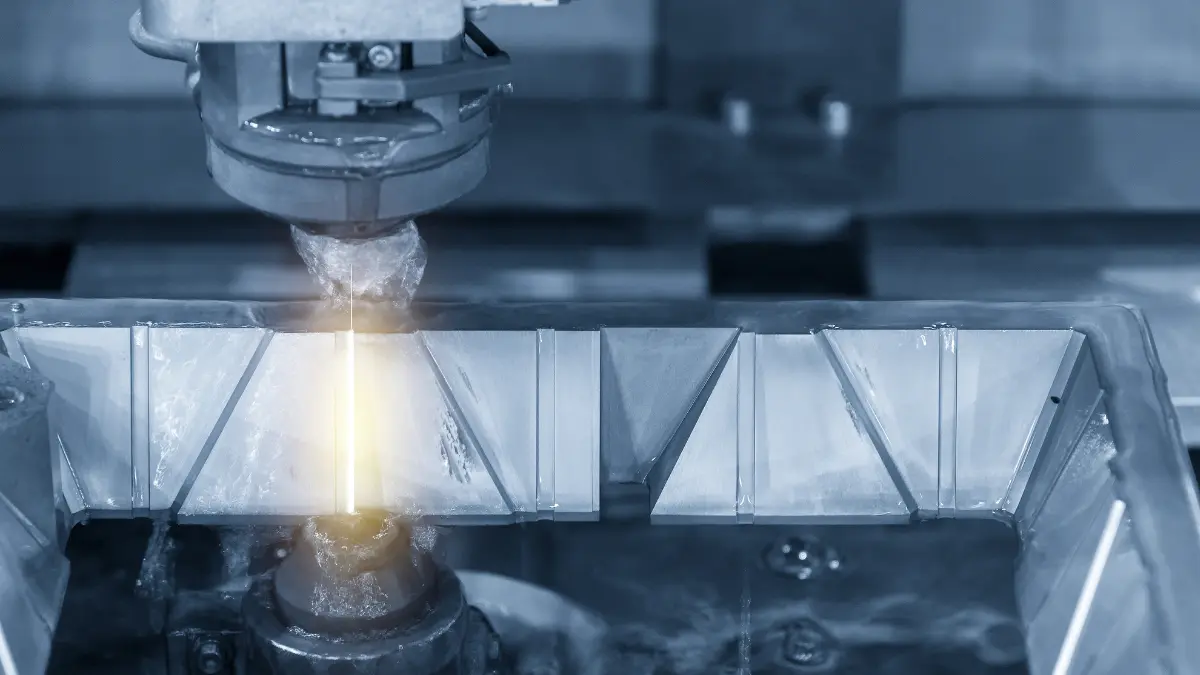
Matériaux compatibles :
- Aciers à outils :Les grades tels que D2, A2 et H13 sont privilégiés pour leur durabilité à long terme.
- Aciers inoxydables:Les nuances telles que 304, 316 et 17-4PH sont usinables avec l'électroérosion à fil même après traitement thermique.
- Titane et alliages :Parfait pour les utilisations aérospatiales et médicales en raison de sa durabilité et de sa résistance à la corrosion.
- Le carbure de tungstène:Matériau extrêmement dur utilisé dans les industries de matrices et de moules.
- Alliages de cuivre et de laiton:Utilisé dans les applications électriques et thermiques.
- Aluminium:Bien que plus difficile en raison de sa conductivité et de son comportement thermique, l'aluminium peut être coupé avec des paramètres contrôlés.
Cette méthode est très avantageuse pour l'usinage de matériaux durcis, notamment ceux ayant subi un traitement thermique ou une trempe. Pour les pièces difficiles à usiner avec des outils classiques, la découpe par électroérosion est souvent la meilleure, voire la seule option.
Principaux avantages de la fabrication de précision
Le WEDM offre des avantages spécifiques qui améliorent la précision, l'efficacité et les possibilités de conception de l'usinage CNC. Ces avantages sont particulièrement importants pour les pièces sur mesure exigeant une grande complexité et une grande répétabilité.
Avantages majeurs:
- Coupe sans contact :Idéal pour les pièces à parois minces et les composants délicats qui pourraient se déformer sous la pression physique de l'outil.
- Précision extrême :Des tolérances aussi fines que ±0.002 mm sont réalisables, souvent sans opérations secondaires.
- Excellente finition de surface :Élimine ou réduit le besoin de finition supplémentaire, réduisant ainsi le temps de traitement.
- Découpe de matériaux durcis :Travaille sur des matériaux après traitement thermique, réduisant ainsi les étapes de production.
- Géométries complexes :Des angles internes aigus, des rayons serrés et des micro-rainures sont possibles.
- Faible volume et compatible avec les prototypes :Aucun outillage personnalisé requis ; prend en charge la flexibilité de conception et une itération plus rapide.
Ces avantages permettent aux fabricants de fabriquer des pièces complexes de manière rentable et fiable. Ceci est important lorsque les défaillances dues aux contraintes mécaniques sont inacceptables.
Limites à considérer
Bien que l'électroérosion à fil soit extrêmement polyvalente et précise, elle ne convient pas à toutes les situations d'usinage. Comprendre ses limites permet aux utilisateurs de s'assurer de l'appliquer au bon contexte dans le cadre d'un processus de fabrication plus large.
Inconvénients:
- Restrictions matérielles :Les matériaux non conducteurs comme les plastiques, les céramiques ou les composites ne sont pas compatibles.
- Taux d'enlèvement de matière lent :Pas idéal pour retirer rapidement de grandes quantités de matériau en stock.
- Coûts de consommation élevés :La consommation continue de fil et le remplacement du fluide diélectrique augmentent les coûts opérationnels.
- Contraintes géométriques :Ne peut couper que des profils dans des plans 2D, ce qui limite certaines capacités d'usinage 3D.
- Complexité de la configuration :Nécessite une programmation et une configuration précises, ce qui peut être inutile pour les pièces plus simples.
Grâce à ces facteurs, l'électroérosion à fil fonctionne mieux en association avec d'autres procédés d'usinage CNC, notamment le fraisage, le tournage et la rectification. Cette combinaison permet de créer une stratégie complète de production de pièces sur mesure.
Comparaison avec d'autres usinages CNC Ptraiter
Choisir le bon procédé revient souvent à comparer l'électroérosion à fil aux options CNC traditionnelles comme le fraisage et le tournage. Chaque méthode présente ses propres avantages, et souvent, la meilleure solution consiste à combiner plusieurs d'entre elles.
EDM de fil vs. Fraisage CNC:
- Précision:L'EDM excelle dans la production de détails précis, d'angles aigus et de minuscules ouvertures.
- Matériaux :Le fraisage est plus polyvalent dans les types de matériaux (matériaux non conducteurs inclus).
- La vitesse:Le fraisage permet d'éliminer la matière plus rapidement, en particulier pour l'élimination en vrac.
- Géométrie complexe :L'EDM est plus adapté aux profils 2D avec des rayons serrés, tandis que le fraisage est supérieur pour les contours 3D.
Électroérosion à fil vs. Électroérosion par enfonçage :
- Électroérosion à fil :Utilise un fil alimenté en continu pour les coupes linéaires. Idéal pour les profils extérieurs et les trous traversants.
- EDM de lest:Utilise des électrodes profilées et fonctionne bien pour les cavités internes et les formes 3D complexes.
Un bon processus de fabrication peut commencer par un fraisage CNC pour façonner le matériau. L'électroérosion à fil assure ensuite une découpe précise. Cette méthode permet de gagner du temps, de l'argent et d'améliorer la précision.
Applications courantes dans tous les secteurs
L'électroérosion à fil trouve son application dans les secteurs où les pièces de précision sur mesure sont la norme. Ses capacités la rendent indispensable dans les environnements de prototypage et de production.
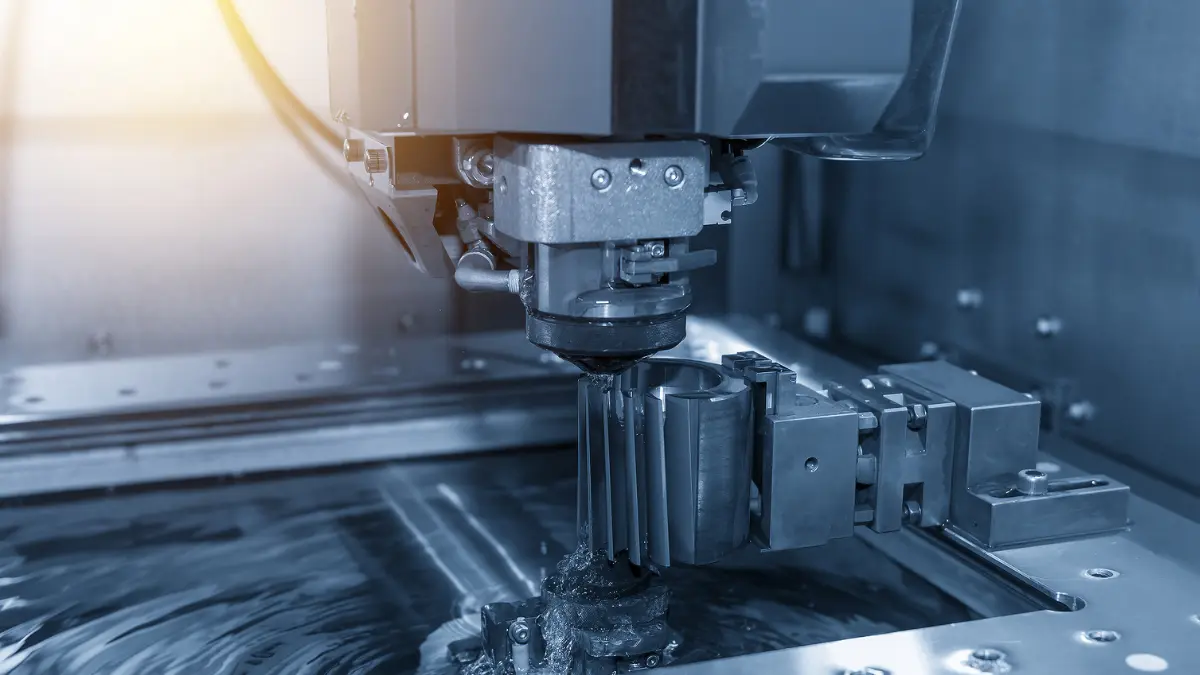
Types de pièces :
- Moules et matrices de précision :Matrices d'extrusion, moules d'injection, outils d'emboutissage.
- Micro-composants :Petits engrenages, pièces de montre et liaisons mécaniques.
- Inserts durs :Pièces trempées résistantes à l'usure pour la découpe et le poinçonnage.
- Instruments chirurgicaux:Géométries complexes dans les métaux biocompatibles.
- Cadres de capteurs :Supports de composants électriques ou optiques à parois minces.
Par industrie :
- Aérospatial:Pales de moteur, supports, composants de train d'atterrissage.
- Médical:Implants orthopédiques, outils endoscopiques, pièces prothétiques.
- Electronique:Cadres de connexion pour semi-conducteurs, emplacements de connecteurs.
- Automobile:Engrenages haute performance, pièces de transmission.
- Outils et matrices :Instruments de coupe précis, ensembles de poinçons et de matrices.
Le rôle du WEDM dans ces industries continue de croître, en particulier à mesure que la complexité des produits et la demande de personnalisation augmentent.
Meilleures pratiques pour optimiser les performances
Pour tirer le meilleur parti de cette méthode de découpe, il est important d’utiliser les meilleures pratiques en matière de conception, de configuration et d’exécution.
Conseils de pro pour les ingénieurs et les machinistes :
- Conception pour l'électroérosion à fil :Évitez les angles vifs qui pourraient concentrer le courant ; maintenez un espace suffisant pour le liquide de rinçage.
- Sélection du matériau:Choisissez des alliages connus pour bien réagir à l’érosion par étincelles : minimisez les bavures et la distorsion.
- Réglage de la finition de surface :Modifiez la fréquence d'impulsion ou la vitesse du fil en fonction de la qualité de surface souhaitée.
- Prototypage précoce :Valider les géométries et les tolérances par des échantillons uniques avant la production complète.
- Partenaire avec des experts :Collaborez avec des fournisseurs d’usinage de précision qui possèdent une expertise approfondie en programmation et en fonctionnement EDM.
L'intégration de l'électroérosion à fil à votre flux de travail CNC peut vous aider à produire des pièces personnalisées de haute qualité à moindre coût. Cette méthode réduit également les délais de livraison.
Conclusion : le WEDM, un outil révolutionnaire dans la fabrication de pièces sur mesure
L'électroérosion à fil demeure un élément clé dans le monde de la fabrication de précision. Cette méthode permet de résoudre des problèmes que l'usinage CNC classique ne peut pas résoudre.
Pour ce faire, vous supprimez les contraintes mécaniques. Cela permet des tolérances précises et une flexibilité de conception pour les formes complexes. Vous pouvez utiliser la découpe par électroérosion seule ou en association avec d'autres méthodes CNC.
Ces méthodes comprennent le fraisage, le tournage et la rectification. La WEDM permet une production de pièces sur mesure plus rapide, plus performante et plus adaptable. Ce procédé favorise l'innovation et la performance dans des secteurs clés comme l'aérospatiale, les implants médicaux, la microélectronique et l'outillage.
Quelle que soit votre profession, cette technique de découpe peut vous être utile. Utile pour les concepteurs de produits, les ingénieurs de fabrication et les responsables des achats, elle peut améliorer votre flux de travail, réduire vos coûts et améliorer la qualité de vos produits.
Pour une analyse plus approfondie des principes d'ingénierie, des capacités de tolérance et du contrôle de la qualité de l'électroérosion à fil, consultez notre guide complet : Usinage par électroérosion à fil : Limites de précision au-delà de ±0.005 mm.










