


La fresatura frontale è spesso considerata un'operazione di routine nella lavorazione CNC. Si squadra il pezzo, si ripulisce la superficie e si procede. La fresatura frontale nella lavorazione CNC è spesso la prima operazione che determina la planarità del pezzo e l'allineamento dei riferimenti. Ma questo processo getta le basi per tutto ciò che segue. La planarità, il parallelismo, la finitura superficiale e persino la longevità degli utensili futuri dipendono dalla qualità della fresatura frontale.
In un ambiente di produzione, decisioni di minore entità, come il tipo di fresa, la forma dell'inserto, il carico del mandrino o la velocità di avanzamento, influiscono direttamente sul completamento di un lavoro o sul suo trasformarsi in un ciclo di rilavorazione senza fine e in una fonte di rumore.
Questa guida illustra la fresatura frontale nella lavorazione CNC , gli utensili, le velocità e gli avanzamenti. Include anche un confronto con la fresatura frontale e periferica. Iniziamo!
Che cosa è la fresatura frontale nel processo di fresatura CNC?
La fresatura frontale è un processo di fresatura CNC che crea superfici piane utilizzando la parte anteriore di una fresa rotante. L'asse della fresa è perpendicolare al pezzo in lavorazione. Nella lavorazione meccanica, gli operatori utilizzano due tipi di macchine per questo compito: un centro di lavoro o una fresatrice.
La differenza fondamentale tra la fresatura frontale e gli altri metodi di fresatura è che l'asse della fresa è perpendicolare alla superficie del pezzo. Ciò significa che il taglio sul pezzo avviene tramite la parte superiore della macchina, a differenza di altri metodi di fresatura in cui il taglio avviene lateralmente.
Come funziona
- Orientamento dello strumento
La fresa frontale ruota attorno al proprio asse perpendicolare alla superficie del pezzo in lavorazione, consentendo alla superficie della fresa di entrare in contatto con un'ampia area di materiale.
- Coinvolgimento avanzato
La maggior parte del materiale viene rimossa tramite inserti posizionati nella parte anteriore della fresa, mentre gli inserti periferici aiutano a rifinire i bordi e a creare una superficie liscia.
- Movimento della macchina
La macchina CNC sposta il pezzo in lavorazione sotto la fresa rotante in linea retta, producendo una superficie piana con una rimozione uniforme del materiale.
- Controllo della profondità e della larghezza del taglio
La profondità di taglio assiale determina la quantità di materiale rimosso a ogni passata, mentre il diametro della fresa stabilisce la larghezza di taglio effettiva e il grado di sovrapposizione.
- Generazione di superficie
La qualità della finitura superficiale e la sua planarità dipendono da fattori quali la forma dell'inserto, la velocità di avanzamento per dente, la precisione di rotazione della fresa e la robustezza della macchina.
Fresatura frontale a confronto con altri metodi di fresatura: fresatura frontale e fresatura periferica
| FEATURE | FRESATURA FRONTALE | FRESATURA DI TESTA | PERIFERICA FRESATURA |
| Orientamento dell'asse di taglio | Ad angolo retto rispetto alla superficie del pezzo in lavorazione
| Dritto (o leggermente inclinato) verso la superficie | Anche con la superficie del pezzo in lavorazione |
| Coinvolgimento avanzato | Principalmente, gli inserti vanno sulla superficie della fresa, mentre gli inserti periferici aiutano. | Sono coinvolti sia i denti terminali che quelli esterni. | In primo luogo, i denti esterni operano lungo il diametro della fresa.
|
| Applicazione primaria | Realizzazione di superfici piane, squadratura di materiali e impostazione di piani di riferimento. | Tasche, fessure, scanalature e forme con dettagli. | Pareti laterali, lunghe superfici piatte, ingranaggi o design sottili.
|
| Tasso di rimozione del materiale (MRR) | Alto: una fresa larga è in grado di rimuovere il materiale molto rapidamente.
| Moderare: Ciò si basa sul grado di sovrapposizione di un utensile e sul numero di volte in cui l'utensile passa sul materiale.
| Moderato: dipende da quanto si sovrappone l'utensile e da quante volte passa sul materiale. |
| Finitura superficiale / Planarità | Funziona bene su grandi superfici se le impostazioni sono regolate correttamente.
| Fa un buon lavoro, ma per aree più piccole. Richiede diverse passate per garantire la planarità.
| Efficace su superfici strette; meno affidabile su spazi più ampi. |
| Tipi di utensili / Varianti | Le frese a spianare indicizzabili, le frese a spianare integrali e le frese a manicotto sono tipi di utensili di fresatura. | Le frese sono disponibili in diversi stili, ad esempio con estremità quadrata, a testa sferica, con raggio d'angolo e coniche. | Esistono anche frese laterali e periferiche.
|
| Profondità di taglio comune
| Per ogni passata, la profondità può essere da moderata a elevata, a seconda della robustezza dell'utensile. | Per ottenere dettagli precisi, è preferibile una profondità da bassa a moderata. | Di solito, per tagli superficiali o moderati, è necessario effettuare più passaggi. |
| Strategia di alimentazione
| Controllare l'avanzamento di ogni dente per garantire una superficie liscia.
| La velocità di avanzamento si basa sulla larghezza della fessura, sulle dimensioni della tasca e sul diametro della fresa.
| Per evitare che il cibo si scaldi, è importante gestire attentamente il passaggio e l'alimentazione. |
| Considerazioni sulla macchina
| È necessaria una macchina robusta, una potenza del mandrino sufficiente e un sistema di serraggio stabile. | Sebbene possa funzionare su diverse macchine, la fresatura ad alta velocità può dare risultati migliori. | È necessario avere una certa rigidità, poiché la flessione dell'utensile potrebbe influire sulla precisione.
|
| Punti di forza / Benefici
| Rimuove rapidamente il materiale, raggiunge un'elevata planarità e riduce la necessità di passaggi aggiuntivi.
| Flessibile e preciso, perfetto per forme complesse. | Ideale per pareti laterali, tagli dritti estesi o dettagli sottili.
|
| Limitazioni / Debolezze
| Non è adatto a spazi piccoli o a progetti dettagliati.
| Richiede più tempo per rifinire superfici ampie e non è adatto alle grandi aree piane.
| Funziona meno efficacemente su grandi aree pianeggianti e più passaggi possono aumentare i tempi.
|
La fresatura frontale è generalmente preferita per le grandi superfici piane, mentre la fresatura frontale e periferica sono più adatte per dettagli e lavorazioni delle pareti laterali. Per le cavità interne e la rimozione di materiale in aree chiuse, la fresatura di tasche è spesso la strategia di fresatura CNC preferita perché richiede una pianificazione del percorso utensile e considerazioni di progettazione diverse.
Frese per fresatura frontale e selezione degli utensili nella lavorazione CNC

Tipi di frese frontali
- Frese frontali solide
○ Realizzato in un unico pezzo per garantire rigidità e stabilità ottimali.
○ Applicabile nella sgrossatura e nei materiali duri, dove la flessione dell'utensile deve essere ridotta al minimo.
○ Potente e resistente, ma una volta usurata, la lama deve essere sostituita nella sua interezza.
○ Deve avere una potenza sufficiente sul mandrino per effettuare tagli pesanti.
- Frese frontali indicizzabili
○ Dotata di diversi inserti rimovibili fissati alla superficie di taglio.
○ Gli inserti individuali sono sostituibili e ruotabili, il che si traduce in tempi di inattività e costi totali degli utensili inferiori.
○ Applicabile nella produzione ad alto volume, dove un funzionamento stabile e una finitura superficiale impeccabile sono essenziali.
○ Consente una geometria dell'inserto flessibile per adattarsi ad altri materiali o condizioni di taglio.
- Mulini a conchiglia
○ È costituito semplicemente da un corpo e da un pannello frontale rimovibile o da una piastra di inserimento.
○ Consente di tagliare diametri maggiori rispetto alle frese a faccia piena, a un costo inferiore.
○ La rigidità media è appropriata perché possono essere utilizzati per la rimozione di materiale da media ad elevata senza carichi eccessivi sul mandrino.
○ Utilizzato principalmente nei processi di sgrossatura e semifinitura.
Considerazioni sulla selezione degli strumenti
- Diametro della fresa e numero di inserti
○ Diametri maggiori consentono di trattare una superficie maggiore in un singolo passaggio e di risparmiare tempo riducendo il numero di passaggi.
○ Gli inserti aggiuntivi aumentano la velocità di asportazione del materiale, ma richiedono anche maggiore potenza nel mandrino.
- Aggiungi geometria e rivestimenti
○ Inserti a spoglia positiva: le forze sul tagliente vengono ridotte e la finitura è migliorata.
○ Inserti a spoglia negativa: il tagliente è più stabile durante il taglio di materiali pesanti.
○ Rivestimenti come TiN , TiAlN o CVD migliorano la resistenza all'usura e consentono il taglio a velocità maggiori.
- Tasso di rimozione di materiale e scorte
○ Alluminio, ghisa e acciaio richiedono inserti di diversa qualità, velocità di avanzamento e avanzamento.
○ L'avanzamento per dente e la profondità di taglio devono essere massimizzati per ottenere la massima finitura superficiale e la massima durata dell'utensile.
- Capacità della macchina
○ Con le macchine rigide è possibile utilizzare frese più grandi ed effettuare tagli più profondi senza vibrazioni.
○ La coppia del mandrino, la stabilità e il fissaggio del pezzo sono importanti per ottenere planarità e qualità uniforme della superficie.
Velocità e avanzamenti della fresatura frontale: linee guida tecniche in base al materiale e al tipo di utensile

I seguenti intervalli rappresentano valori iniziali tipici. I parametri di taglio effettivi devono essere ottimizzati in base alle raccomandazioni del produttore dell'utensile, alla capacità della macchina e alla geometria del pezzo.
- Velocità del mandrino (RPM)
○ Definizione: Il numero di giri al minuto compiuti dalla fresa.
○ Calcolo: RPM = (Velocità di taglio (m/min) × 1000) / (Diametro (mm) × π)
○ Nota: 1000 converte i metri in millimetri.
■ Alluminio: 600 – 1200 m/min
■ Acciaio dolce: 120 – 200 m/min
■ Acciaio inossidabile: 80 – 150 m/min
- Avanzamento per dente (fz)
○ Definizione: Viene definita la distanza percorsa dal pezzo in lavorazione per ogni giro del dente.
○ Calcolo: Avanzamento del tavolo (IPM/mm/min) = RPM × Numero di denti × Avanzamento per dente.
○ Esempi di intervalli:
■ Alluminio: 0.1 – 0.3 mm/dente.
■ Acciaio: 0.05 – 0.15 mm/dente.
■ Acciaio inossidabile: 0.03 – 0.1 mm/dente.
- Profondità di taglio (ap)
○ Profondità assiale: la profondità a cui la fresa lavora il materiale a ogni passaggio.
○ Larghezza radiale (ae): Larghezza di contatto dell'utensile sulla superficie.
○ Linee guida:
■ Sgrossatura: maggiore profondità di taglio, avanzamento ridotto per dente.
■ Passaggi di finitura: la profondità di taglio deve essere bassa; un aumento dell'avanzamento per passata produrrà una superficie liscia.
■ Bisogna sempre tenere in considerazione la rigidità dell'utensile, la potenza della macchina e la stabilità del fissaggio del pezzo.
Problemi con frese e inserti
- Le frese frontali indicizzabili possono lavorare a velocità più elevate innesto radiale poiché incorporano più di un inserto e questa distribuzione delle forze avviene in modo uniforme.
- Le frese frontali solide sono molto potenti e consentono di tagliare più in profondità senza piegarsi eccessivamente.
- Gli inserti con angolo di spoglia positivo riducono le forze di taglio, mentre gli inserti con angolo di spoglia negativo aumentano la stabilità nei materiali difficili.
- Negli ambienti di produzione, gli ingegneri spesso regolano i parametri di fresatura frontale in base all'usura degli utensili, alla rigidità della macchina e alle dimensioni del lotto per mantenere prestazioni di lavorazione stabili.
Precisione, planarità e finitura superficiale ottenibili con la fresatura frontale
Scala di tolleranza e planarità normale
- Pianura
○ Ciò può essere ottenuto in base al diametro della fresa utilizzata, al tipo di inserto e al numero di passaggi.
○ A seconda della rigidità dell'assetto, della scelta della fresa e del materiale, la fresatura frontale può in genere raggiungere una planarità di circa 0.01 – 0.05 mm su una lunghezza di 100 mm.
- Tolleranze dimensionali
○ Per componenti di uso generale: ±0.05 mm.
○ Per componenti di alta precisione: ±0.01 mm.
- Fattori che influenzano
Tra questi rientrano la rigidità della macchina, la flessione della fresa, l'usura dell'inserto, l'eccentricità del mandrino e l'espansione termica.
Aspettative di finitura superficiale (Ra)
- Passate di sgrossatura: Ra 3.2 – 6.3 μm, che dipende dalla geometria dell'inserto e dall'avanzamento per utensile.
- Passate di finitura: Ra da 0.8 a 1.6 μm possono essere completate con una piccola profondità di taglio e un avanzamento massimizzato.
- Fattori che influenzano
○ Alimentazione per dente: un'alimentazione eccessivamente elevata aumenta la formazione di ondulazioni.
○ Geometria della fresa: le vibrazioni sono ridotte grazie agli inserti con angolo di spoglia positivo.
○ Vibrazioni della macchina: il sistema di bloccaggio flessibile riduce le irregolarità delle superfici.
Variabili che influenzano la precisione e la finitura
- Selezione degli utensili: le frese di diametro maggiore riducono la flessione, migliorando la planarità.
- Inserti: maggiore è il numero di inserti, più le forze di taglio vengono distribuite uniformemente e migliore è la superficie.
- Uniformità della macchina: le vibrazioni o un mandrino inefficace e non rigido possono dare luogo a una superficie ruvida e alla perdita di planarità.
- Materiale del pezzo: i materiali più morbidi (alluminio) possono deformarsi sotto l'azione delle forze di taglio. I materiali più duri (ad esempio l'acciaio) potrebbero richiedere condizioni di taglio più stabili.
- Installazione e fissaggio: vibrazioni, molleggi e movimenti delle parti sono indesiderati e vengono eliminati mediante un serraggio adeguato.
Considerazioni sulle macchine utensili per la fresatura frontale nei centri di lavoro CNC

Potenza e coppia del mandrino
- Importanza: una potenza del mandrino sufficiente garantirà che la fresa abbia una velocità di taglio costante anche sotto carico.
- Effetti: mandrini deboli possono causare perdita di velocità di avanzamento, vibrazioni, finitura superficiale e usura degli utensili.
- Regola: adattare la potenza e la coppia del mandrino al diametro della fresa, alla profondità di taglio e alla durezza del materiale. Le frese frontali più grandi richiedono una coppia del mandrino maggiore per continuare a tagliare.
Rigidità della macchina
- Rigidità strutturale: il basamento della macchina, la colonna e i cuscinetti del mandrino devono essere in grado di resistere alla flessione quando agiscono le forze di taglio.
- Controllo delle vibrazioni: una bassa rigidità provocherà vibrazioni, variazioni della topografia e deviazioni di tolleranza.
- Fissaggio: il piano di serraggio e la progettazione degli elementi di fissaggio influenzano direttamente la rigidità e, di conseguenza, la planarità e la precisione.
Configurazione CNC: VMC vs HMC
- Centri di Lavoro Verticali (VMC):
○ Ideale per la fresatura frontale di piastre piane e per applicazioni generiche in officina.
○ Non è possibile tagliare frese di grandi dimensioni o pezzi pesanti a causa della rigidità del mandrino.
- Centri di lavoro orizzontali (HMC):
○ Ideale dove sono richiesti elevati volumi di lavorazione, lavorazioni su più superfici e fresatura di grandi dimensioni.
○ Flusso migliorato dei trucioli per effetto della gravità, con conseguente aumento della durata dell'utensile e miglioramento della finitura superficiale.
Configurazione degli assi
- Macchine a 3 assi:
○ Adatto per geometrie semplici di fresatura frontale standard.
○ Limite: non è possibile inclinare la taglierina su superfici complesse o in cavità strette.
- Macchine a 5 assi:
○ Consente il taglio, la rotazione e l'inclinazione del pezzo.
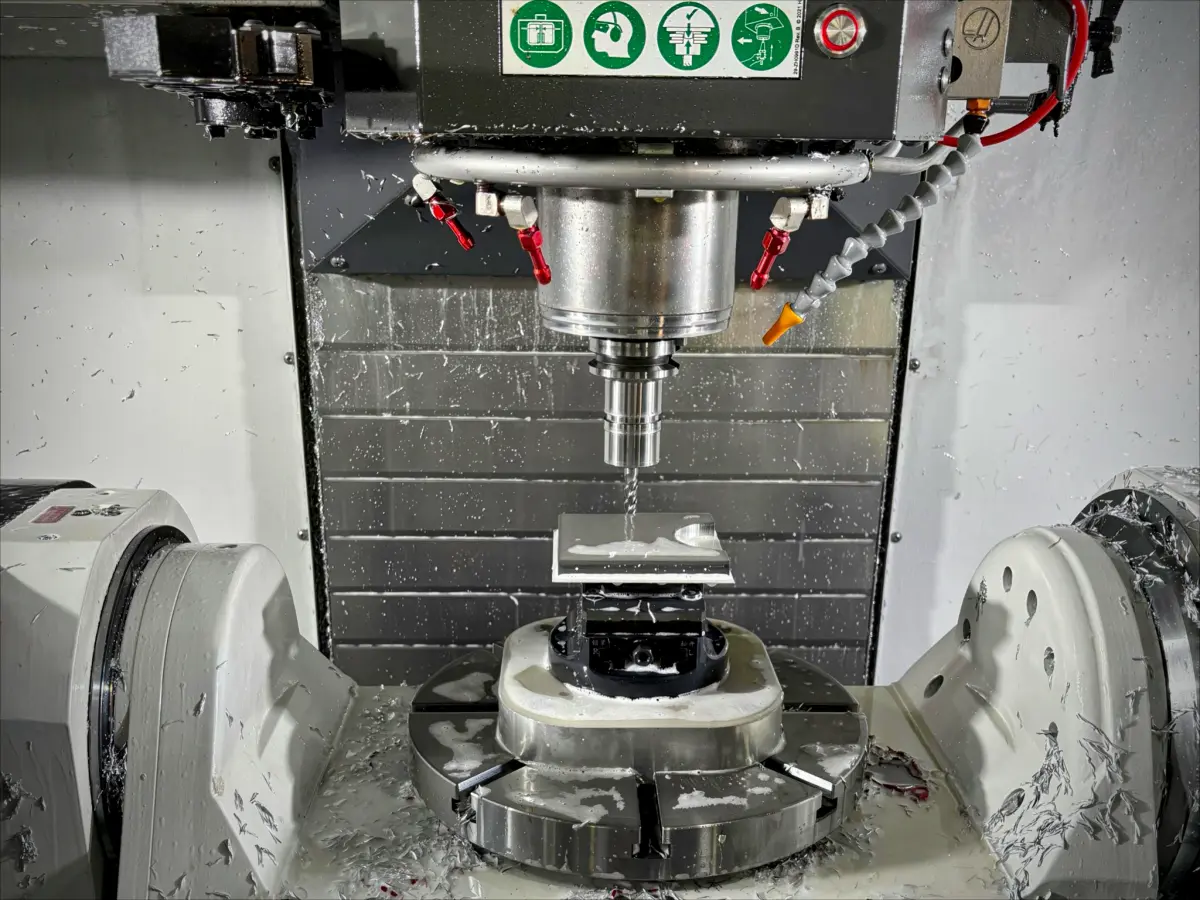
○ Consente strategie di fresatura frontale sofisticate, minori interferenze con l'utensile e una finitura precisa dei pezzi sagomati.
 Implicazioni relative a costi, tempi di consegna e rischi di produzione
- Disponibilità e struttura dei costi della macchina
- La fresatura frontale di grandi superfici richiede solitamente centri di lavoro CNC con potenza, rigidità e superficie di lavoro adeguate. La lavorazione di pezzi su centri di lavoro verticali standard è generalmente più economica rispetto alla lavorazione di pezzi che richiedono macchine più grandi o più specializzate, ad esempio i centri di lavoro orizzontali. È necessario specificare caratteristiche che superano la normale capacità della macchina, poiché ciò potrebbe aumentare significativamente le tariffe orarie.
- Impostazione del tempo e dell'efficienza nel ciclo
- Le superfici di grandi dimensioni sono intrinsecamente più adatte alla fresatura frontale, sebbene la rigidità della macchina e la capacità del mandrino ne determinino l'aggressività. Macchine con coppia più elevata e fissaggi stabili richiedono meno passate e tempi di ciclo più brevi. Una capacità limitata della macchina può richiedere una riduzione del numero di passate, con conseguenti tempi di lavorazione e di consegna più lunghi.
- Possibilità di distorsione e rielaborazione
- I pezzi fresati frontalmente con aree sottili o con materiale non ben distribuito sono più sensibili alle forze di taglio. Le macchine con scarsa rigidità o con fissaggi inadeguati aumentano il rischio di distorsioni, con conseguenti deviazioni di planarità e rilavorazioni. I problemi di scarto vengono mitigati correlando tempestivamente le capacità della macchina con la geometria del pezzo.
- Capacità del fornitore e capacità ampliata
- Non tutti i fornitori dispongono della stessa varietà di centri di lavoro. La scelta di strategie di fresatura frontale che si adattino ai tipi più comuni di macchine CNC aumenta la flessibilità e la scalabilità dei fornitori, in caso di aumento dei volumi in futuro o di necessità di un secondo fornitore.
- Influenza sulla prevedibilità della consegna
- Questo risultato si ottiene selezionando macchine che si adattino perfettamente, riducendo così le modifiche impreviste ai processi, l'usura degli utensili e le ispezioni mancate. Il risultato è una maggiore prevedibilità nei tempi di consegna e una riduzione dei ritardi che i perfezionamenti delle lavorazioni o le misure correttive avrebbero altrimenti causato.
Conclusione
La fresatura frontale è un processo di lavorazione CNC per la produzione di superfici piane e di precisione e la definizione della superficie di lavorazione in un'ampia gamma di materiali, tra cui alluminio, acciaio, acciaio inossidabile e ghisa. Le differenze tra la fresatura frontale e la fresatura frontale e periferica consentono all'ingegnere di selezionare l'approccio più efficace per qualsiasi caratteristica, mentre un controllo oculato dei parametri di processo può garantire tolleranze, planarità e finitura superficiale ragionevoli. Il controllo di questi fattori consente lavorazioni di alta qualità, efficienti e precise in un'ampia gamma di applicazioni industriali.
La fresatura frontale riveste un ruolo chiave nei servizi di lavorazione CNC di precisione, dove planarità, finitura superficiale e accuratezza dimensionale sono fondamentali. In FastPreci , l'approccio rigoroso alla lavorazione CNC è alla base di tutto. L'azienda utilizza sia moderne attrezzature CNC che una profonda conoscenza dei processi per creare componenti precisi, ripetibili e di alta qualità per le applicazioni più esigenti. Contattateci oggi stesso per far lavorare i vostri componenti con efficienza, precisione e una qualità di livello mondiale.
FAQS
La fresatura frontale può essere utilizzata sia per la sgrossatura che per la finitura nella lavorazione CNC?
Sì. Per effettuare la sgrossatura si utilizza una passata di fresatura frontale più pesante, seguita da una passata di finitura leggera con avanzamenti e inserti riconfigurati per migliorare la qualità della superficie.
Nella fresatura frontale, quale è preferibile tra la fresatura concorde e quella convenzionale?
La fresatura concorde è generalmente preferita sulle macchine CNC perché offre una migliore finitura superficiale, una minore usura degli utensili e un migliore controllo dimensionale, presupponendo una sufficiente rigidità della macchina.
Quali sono le prestazioni della fresatura frontale in relazione alla geometria dell'inserto?
L'angolo di spoglia, il raggio d'angolo e la preparazione del tagliente vengono tutti inseriti direttamente, influenzando le forze di taglio, la formazione del truciolo e la finitura superficiale, in particolare a velocità di avanzamento elevate.











