

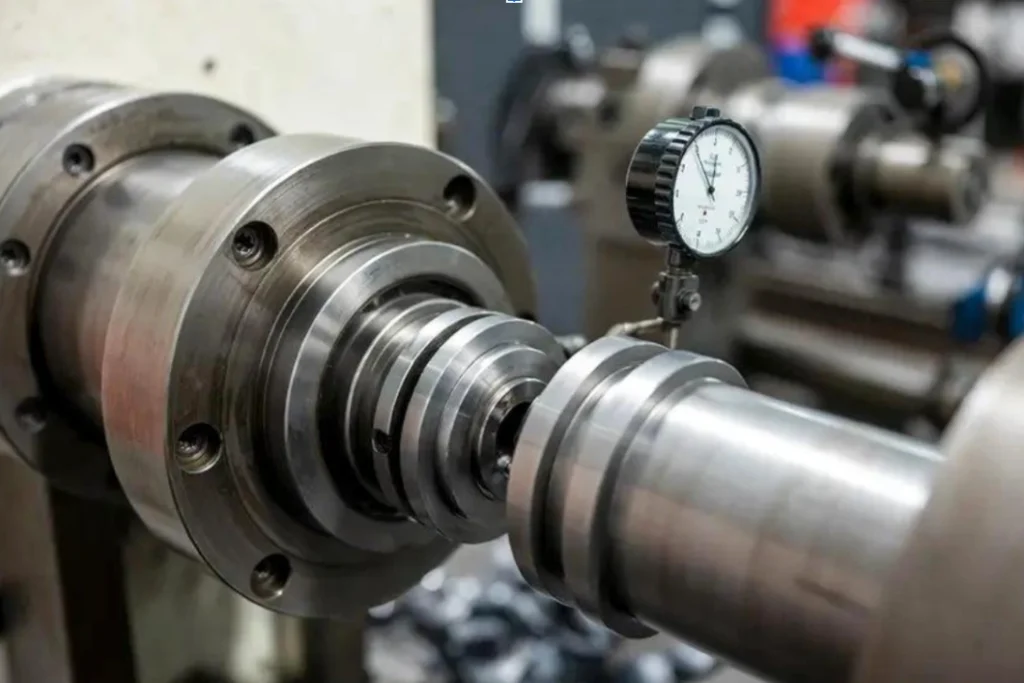
La tolleranza geometrica e dimensionale (GD&T) controlla la variazione di una superficie durante la rotazione di un componente attorno a un asse di riferimento specificato. Viene comunemente utilizzata su alberi, mozzi, perni di cuscinetti, diametri di montaggio degli ingranaggi, conicità e superfici delle flange, dove la stabilità rotazionale, la tenuta, l'allineamento o la fluidità del movimento sono fattori cruciali.
Per gli ingegneri, la concentricità è molto più di una semplice misurazione di "oscillazione". Si tratta di un controllo di superficie correlato a un riferimento che valuta il comportamento di una caratteristica rispetto a un asse funzionale durante la rotazione. Per i macchinisti e i team di controllo qualità, il risultato dipende non solo dalla lettura dell'indicatore, ma anche da come viene stabilito l'asse di riferimento, da come viene fissato il pezzo e da come viene eseguita l'ispezione.
Una tolleranza di eccentricità correttamente specificata deve quindi essere valutata attorno all'asse di riferimento del disegno, e non semplicemente attorno all'asse che è più facile da tenere fermo o ruotare durante l'ispezione.
Che cosa controlla effettivamente la tolleranza di congruenza GD&T?
La concentricità, una delle tolleranze fondamentali della lavorazione CNC , controlla la relazione tra le caratteristiche durante la rotazione. Il modo più semplice per comprendere la concentricità è porsi tre domande:
- Qual è il riferimento? — L'asse di riferimento.
- Cosa viene valutato? — Variazione della superficie durante la rotazione.
- Quanta parte della superficie è controllata? — Elementi circolari singoli per l'eccentricità circolare, oppure l'intera superficie specificata per l'eccentricità totale.
Questa distinzione è importante perché l'eccentricità può riflettere più di una fonte di variazione geometrica.
Per superfici di rivoluzione cilindriche, coniche e di altro tipo attorno a un asse di riferimento, l'eccentricità circolare controlla la variazione cumulativa di forma e coassialità in ciascun elemento circolare . L'eccentricità totale estende la valutazione a tutti gli elementi della superficie simultaneamente, in modo che variazioni come circolarità, cilindricità, rettilineità, rastremazione e posizione coassiale possano contribuire al risultato. Quando applicata a una superficie piana perpendicolare all'asse di riferimento, l'eccentricità valuta invece la variazione circolare o di superficie associata all'oscillazione.
Ecco perché il runout non dovrebbe essere trattato semplicemente come:
Eccentricità = Circolarità + Concentricità
Questa scorciatoia può essere utile per l'intuito in situazioni limitate, ma non sostituisce la definizione effettiva di GD&T o i requisiti della zona di tolleranza. L'eccentricità ha un proprio riferimento di riferimento, zona di tolleranza, metodo di valutazione e scopo funzionale.
Superfici comuni controllate dalla deviazione
Runout viene spesso utilizzato per:
- Diametri esterni su Alberi e alberi a gradini
- Superfici cilindriche interne e fori
- Perni dei cuscinetti
- Diametri del perno di guida dell'ingranaggio
- Superfici di seduta affusolate
- Superficie della flangia e superficie di tenuta
- facce di spinta
- Mozzi rotanti e componenti simili
Il filo conduttore è la rotazione funzionale rispetto a un asse di riferimento definito.
 Eccentricità circolare vs. eccentricità totale
Sia l'eccentricità circolare che l'eccentricità totale mettono in relazione una superficie con un asse di riferimento durante la rotazione, ma differiscono principalmente per la porzione di superficie che viene valutata contemporaneamente.
Eccentricità circolare
La concentricità circolare controlla ciascun elemento circolare della superficie in modo indipendente rispetto all'asse di riferimento.
Nel caso di un albero cilindrico, l'indicatore viene posizionato in un punto assiale mentre il pezzo ruota di 360°. La variazione risultante viene valutata in quella sezione circolare. Lo stesso principio può essere applicato ad altre sezioni lungo la superficie controllata.
Per una superficie conica, la valutazione si basa anche su singoli elementi circolari. Per una superficie piana perpendicolare all'asse di riferimento, l'eccentricità circolare valuta la variazione circolare a un raggio selezionato.
Il punto importante è:
Il controllo dell'eccentricità circolare gestisce gli elementi circolari in modo indipendente; non richiede che tutte le sezioni lungo una superficie cilindrica mantengano la stessa relazione tra loro.
Tale distinzione è una delle principali fonti di confusione tra eccentricità circolare ed eccentricità totale.
Concentricità totale
Il controllo dell'eccentricità totale verifica simultaneamente tutti gli elementi di superficie della caratteristica specificata rispetto all'asse di riferimento.
Per una superficie cilindrica, la valutazione considera la variazione lungo la circonferenza e lungo la lunghezza controllata. Per una superficie piana, il controllo si applica all'intera area superficiale specificata, anziché solo a un singolo cerchio di misurazione.
Poiché l'intera superficie viene valutata congiuntamente, l'eccentricità totale può cogliere effetti cumulativi come circolarità, cilindricità, rettilineità, rastremazione e posizione coassiale su una superficie cilindrica.
Eccentricità circolare vs. eccentricità totale: differenze principali
| Aspetto | Eccentricità circolare | Concentricità totale |
| Definizione | Controlla ciascun elemento circolare in modo indipendente mentre il pezzo ruota attorno all'asse di riferimento. | Controlla simultaneamente tutti gli elementi della superficie specificata rispetto all'asse di riferimento. |
| Zona di tolleranza | Per una superficie di rivoluzione, due cerchi coassiali in ogni sezione trasversale, con separazione radiale pari alla tolleranza specificata | Per una superficie cilindrica, due cilindri coassiali con separazione radiale pari alla tolleranza specificata |
| Ambito di valutazione | Sezioni trasversali circolari individuali | Intera superficie specificata |
| Complessità di misurazione | Relativamente più semplice perché ogni elemento circolare viene valutato indipendentemente | Più impegnativo perché l'indicatore valuta la superficie mentre scorre sulla caratteristica controllata |
| Quando usare | Quando la precisione di rotazione nelle singole sezioni o nelle aree funzionali locali è importante | Quando l'intera superficie deve mantenere una relazione coerente con l'asse di riferimento |
La distinzione tra zone di tolleranza e zone di tolleranza è particolarmente importante: la norma ASME Y14.5 descrive le zone di eccentricità circolare indipendentemente per ogni sezione trasversale, mentre l'eccentricità totale utilizza un'unica zona che contiene simultaneamente tutti gli elementi superficiali applicabili.
Eccentricità radiale vs. assiale
"Eccentricità radiale" e "eccentricità assiale" sono termini comunemente usati nei processi di ispezione e produzione per descrivere la direzione in cui si osserva la variazione superficiale.
Runout radiale
La deviazione radiale si osserva in una direzione approssimativamente perpendicolare all'asse di riferimento. È comunemente associata a superfici cilindriche o coniche, tra cui:
- Diametri dell'albero
- Perni dei cuscinetti
- Fori
- Diametri del perno di guida dell'ingranaggio
- Superfici del mozzo cilindrico
- Superfici rastremate
Durante l'ispezione, l'indicatore entra in contatto con la superficie e il pezzo ruota attorno all'asse di riferimento. La variazione della lettura dell'indicatore rappresenta la variazione radiale della superficie.
Runout assiale
La deviazione assiale si osserva lungo una direzione parallela all'asse di riferimento. È comunemente associata a superfici piane come:
- Facce flangiate
- facce di spinta
- Facce di tenuta
- superfici di montaggio degli ingranaggi
- Spalle facciali
- Fasce del disco
L'indicatore entra in contatto con la superficie a un raggio selezionato mentre il pezzo ruota.
La distinzione fondamentale è:
Radiale e assiale descrivono la direzione della variazione osservata. Circolare e totale descrivono l'ambito del controllo formale della concentricità GD&T.
Ad esempio, un disegno può applicare la concentricità circolare a un diametro cilindrico o a una superficie perpendicolare all'asse di riferimento. Analogamente, la concentricità totale può essere applicata a entrambi i tipi di superficie a seconda dei requisiti di progettazione. La norma ASME Y14.5 tratta specificamente sia le superfici di rivoluzione che le superfici piane perpendicolari all'asse di riferimento.
Eccentricità vs circolarità, cilindricità e concentricità
Questi controlli vengono spesso confusi perché possono essere applicati a caratteristiche di rotazione simili. La differenza fondamentale risiede nel riferimento e nel comportamento geometrico che ciascun controllo valuta.
| Controllate | Riferimento di riferimento | Cosa controlla | Base di valutazione |
| circolarità | Nodo | Rotondità di ciascun elemento circolare | Forma delle singole sezioni circolari |
| Cilindricità | Nodo | Forma cilindrica complessiva | Forma della superficie cilindrica completa |
| Eccentricità circolare | Si | Variazione della superficie di ciascun elemento circolare rispetto a un asse di riferimento | Rotazione attorno all'asse di riferimento |
| Concentricità totale | Si | Variazione della superficie specificata rispetto a un asse di riferimento | Rotazione durante la valutazione dell'intera superficie |
| Concentricità | Si | Punti mediani derivati rispetto a un asse di riferimento | Posizione dei punti mediani derivati |
Circolarità vs. Eccentricità
La circolarità è un controllo di forma e non fa riferimento a un dato di riferimento.
Si chiede se una singola sezione circolare possieda la rotondità richiesta. La sezione potrebbe essere perfettamente rotonda, ma il suo centro potrebbe essere disallineato rispetto all'asse funzionale di un altro elemento.
L'eccentricità circolare aggiunge la relazione di riferimento. Durante la rotazione attorno all'asse di riferimento, l'indicatore cattura l'effetto combinato della variazione locale della forma e della relazione dell'elemento con tale asse.
Quindi un diametro può essere:
- Rotondi ma presentano un'eccessiva eccentricità perché il suo asse è disallineato rispetto all'asse di riferimento.
- Localmente ben allineato ma mostra ancora un'eccentricità a causa della variazione di forma.
Ecco perché l'eccentricità non dovrebbe essere considerata semplicemente un altro nome per la circolarità.
Cilindricità vs eccentricità totale
La cilindricità è un controllo di forma e non richiede un riferimento. Valuta la forma dell'intera superficie cilindrica.
La deviazione totale valuta anch'essa l'intera superficie cilindrica, ma rispetto a un asse di riferimento.
Questa distinzione diventa importante quando il requisito funzionale non è semplicemente "rendere preciso questo cilindro", ma piuttosto:
"Fai in modo che questo cilindro ruoti in modo coerente rispetto a un'altra caratteristica funzionale."
Se la relazione tra la superficie cilindrica e un elemento di riferimento è rilevante, l'eccentricità totale potrebbe essere più appropriata.
Concentricità vs eccentricità
La concentricità si basa sui punti mediani derivati dell'elemento rispetto a un asse di riferimento. È quindi fondamentalmente diversa da una lettura diretta dell'eccentricità tramite comparatore a quadrante.
In molte applicazioni con componenti rotanti, la concentricità è più facilmente correlabile al comportamento funzionale effettivo perché l'ispezione valuta direttamente la variazione della superficie durante la rotazione.
Il controllo corretto dipende comunque dall'intento progettuale. L'eccentricità non dovrebbe essere selezionata semplicemente perché è più facile da ispezionare, e la concentricità non dovrebbe essere sostituita automaticamente senza considerare cosa il disegno intende controllare.
Come viene stabilito l'asse di riferimento?
Questo è uno dei punti pratici più importanti nell'ispezione della concentricità.
L'asse di riferimento deriva dall'elemento di riferimento o dalla combinazione di elementi di riferimento specificati nel disegno . Non è automatico:
- L'asse del mandrino
- La linea centrale che sembra conveniente
- L'asse del mandrino utilizzato durante la lavorazione
- L'asse che produce la lettura più bassa dell'indicatore
Per le applicazioni di eccentricità, la norma ASME Y14.5 descrive le caratteristiche di riferimento per la definizione dell'asse di riferimento, tra cui caratteristiche di riferimento cilindriche idonee, caratteristiche di riferimento cilindriche multiple o combinazioni di caratteristiche di riferimento cilindriche e planari a seconda del progetto. Le caratteristiche di montaggio funzionali sono particolarmente rilevanti quando definiscono l'asse di rotazione effettivo.
Configurazioni di ispezione comuni
Tra i centri
Utile quando la progettazione del componente e lo schema di riferimento supportano il posizionamento basato sul centro.
Collare
Consente di fornire una localizzazione ripetibile su un opportuno punto di riferimento cilindrico.
Chuck jaws
Comune per i componenti torniti, ma le condizioni delle ganasce, il posizionamento, la forza di serraggio e la contaminazione possono influire sulla ripetibilità.
Apparecchio dedicato
Utile quando il punto di riferimento è un foro, una caratteristica irregolare o una caratteristica che non può essere simulata in modo affidabile con i sistemi di bloccaggio standard.
Mandrino o albero
Utile quando un foro interno stabilisce il riferimento e le caratteristiche esterne devono essere ispezionate rispetto ad esso.
Un errore comune nei dati
Consideriamo un albero che sia:
- Lavorazione grezza a partire da materiale grezzo.
- Ribloccato sul diametro finale.
- Finito su un'altra configurazione.
- Infine, ispezionato da un foro.
Se ogni operazione stabilisce un diverso riferimento di rotazione, la superficie finale potrebbe presentare misure locali accettabili ma non corrispondere al rapporto di riferimento effettivo del disegno.
Ecco perché una configurazione di ispezione ripetibile non è necessariamente una configurazione di ispezione corretta .
La configurazione corretta è quella che simula al meglio il riferimento di riferimento richiesto dal disegno.
 Come viene misurato il runout?
La concentricità viene generalmente verificata utilizzando un comparatore a quadrante o un comparatore di prova mentre il pezzo ruota attorno all'asse di riferimento stabilito.
Il metodo esatto dipende da:
- Il tipo di runout
- Geometria della superficie
- Schema di dati
- Requisito di tolleranza
- Accessibilità della superficie controllata
- Risoluzione dell'ispezione richiesta
Il metodo con comparatore a quadrante è pratico per molti componenti lavorati, ma geometrie complesse o requisiti stringenti possono richiedere una macchina di misura a coordinate (CMM) o altre apparecchiature metrologiche.
Misurazione dell'eccentricità circolare
Per l'eccentricità circolare:
- Definisci l'asse di riferimento utilizzando l'elemento di riferimento specificato.
- Posizionare l'indicatore sull'elemento circolare desiderato.
- Ruotare il pezzo di 360°.
- Registrare i valori massimi e minimi dell'indicatore.
- La variazione totale dell'indicatore in corrispondenza di quell'elemento circolare viene confrontata con la tolleranza di eccentricità specificata.
- Ripetere l'operazione nelle altre sezioni della superficie in cui è necessario intervenire.
Il punto fondamentale è che le diverse sezioni trasversali vengano valutate in modo indipendente.
Spostando l'indicatore in un'altra posizione assiale, l'eccentricità circolare non si trasforma in eccentricità totale. Ogni posizione rappresenta un elemento circolare valutato in modo indipendente.
Misurazione totale dell'eccentricità
Per la misurazione dell'eccentricità totale, il pezzo ruota attorno all'asse di riferimento mentre il comparatore valuta l'intera superficie specificata.
Nel caso di una caratteristica cilindrica, l'indicatore si muove generalmente lungo la lunghezza controllata mentre il pezzo ruota. Nel caso di una superficie piana, l'ispezione copre l'area superficiale interessata.
L'assetto deve rimanere stabile durante la scansione. Il contatto della sonda, la rigidità del dispositivo di fissaggio, il supporto del pezzo, la contaminazione, le bave e il metodo utilizzato per stabilire e ruotare il riferimento possono influenzare il risultato.
Un'importante precisazione: la norma definisce il requisito geometrico; una particolare configurazione del comparatore è una tecnica di ispezione utilizzata per verificarlo. Il metodo di ispezione deve comunque essere appropriato per la caratteristica e il requisito.
Come scegliere tra eccentricità circolare e eccentricità totale
La scelta del comando si basa sul comportamento funzionale da controllare , non semplicemente sulla forma (cilindrica, conica o piatta) dell'elemento.
Utilizzare l'opzione "Circular Runout" quando:
- Una specifica sezione circolare è funzionalmente importante.
- La variazione rotazionale locale è più importante della relazione tra le sezioni.
- Il progetto non richiede che l'intera superficie mantenga la stessa relazione di rotazione.
- Per l'applicazione è sufficiente un controllo meno esigente.
Utilizzare Total Runout quando:
- L'intera superficie specificata deve rimanere coerente rispetto all'asse di riferimento.
- Le variazioni lungo la lunghezza dell'elemento o sulla superficie sono importanti.
- La superficie è una superficie funzionale di appoggio, tenuta, posizionamento o rotazione.
- È necessario controllare la variazione cumulativa della superficie.
Ad esempio, su un albero rotante:
- Un determinato diametro di tenuta può richiedere una concentricità circolare in specifiche sezioni funzionali.
- Un perno di cuscinetto lungo può richiedere un'eccentricità totale quando l'intero perno deve mantenere la sua relazione con l'asse di riferimento.
- Una superficie di appoggio rastremata può utilizzare un'eccentricità circolare quando una sezione specifica ne determina la funzione, oppure un'eccentricità totale quando l'intera rastrematura deve mantenere una relazione controllata.
Non scegliete automaticamente l'eccentricità totale solo perché è "più precisa". Si tratta di un requisito più ampio e potenzialmente più esigente, quindi la scelta deve essere giustificata dalle esigenze funzionali.
Come la lavorazione CNC influisce sulla concentricità
La concentricità viene spesso determinata dal processo di lavorazione prima che il pezzo raggiunga l'ispezione finale.
La lettura finale riflette la relazione cumulativa tra:
- Caratteristiche del dato
- Mantenimento del lavoro
- Sequenza di lavorazione
- Ri-serraggio
- Forze utensili
- Rigidità della parte
- Condizione della macchina
- Configurazione dell'ispezione
Strategia di dati e configurazione
Quando possibile, utilizzare le funzioni di riferimento e di controllo della macchina nella stessa configurazione.
Per un componente tornito, la lavorazione del diametro di posizionamento, del relativo diametro esterno, della spalla e della faccia senza ri-bloccaggio può ridurre le possibilità di errore nel trasferimento del riferimento.
Quando è inevitabile eseguire più operazioni, il processo dovrebbe intenzionalmente preservare i dati di progetto.
Variazione di ri-bloccaggio
Ogni operazione di ri-bloccaggio introduce un'ulteriore possibilità di spostamento dell'asse caratteristico.
Ciò è particolarmente importante quando un diametro finito viene utilizzato per individuare un'operazione successiva, ma il disegno finale fa riferimento a un elemento di riferimento diverso.
Distorsione del dispositivo di fissaggio
I componenti a parete sottile e le flange delicate possono deformarsi sotto la forza di serraggio.
Un componente può avere le dimensioni corrette quando è bloccato, ma cambiare forma dopo essere stato rilasciato.
Per questi componenti, è necessario considerare la forza di serraggio, il contatto delle ganasce, il supporto e le condizioni di ispezione.
Deformazione parziale
Gli alberi lunghi e sottili sono sensibili a:
- Lunghezza non supportata
- Forza di taglio
- Pressione dell'utensile
- Vibrazione
- Allineamento della contropunta
- Stress residuo
Un albero può essere vicino all'asse desiderato in prossimità del mandrino, ma deviare gradualmente lungo la sua lunghezza.
Condizioni degli utensili e delle macchine
La flessione dell'utensile, l'usura degli utensili, le condizioni del mandrino, l'allineamento della macchina, gli effetti termici e un supporto insufficiente possono tutti contribuire alla variazione di eccentricità.
Quando è richiesto un angolo di concentricità molto stretto, la scelta del processo deve rispecchiare la tolleranza effettiva. La tornitura può essere sufficiente per molte applicazioni, mentre la rettifica può essere appropriata laddove il materiale, la geometria, i requisiti di superficie o tolleranze più ristrette richiedano un processo di finitura più controllato.
Problemi comuni di runout e come evitarli
I problemi di eccentricità sono spesso causati dalla relazione tra il pezzo, il riferimento, il sistema di bloccaggio, il processo di lavorazione e la configurazione di ispezione, e non semplicemente dalla precisione di posizionamento della macchina.
1. Punto di riferimento o impostazione di ispezione errati
La concentricità deve essere valutata rispetto all'asse di riferimento specificato nel disegno, non semplicemente rispetto al mandrino, al fuso o a una comoda superficie cilindrica. Anche una configurazione ripetibile può produrre risultati fuorvianti se non riproduce la relazione di riferimento prevista.
Come evitarlo: definire il pezzo a partire dal riferimento specificato e mantenere la configurazione di ispezione coerente con il riferimento funzionale del disegno.
2. Utilizzo dell'eccentricità circolare laddove è richiesta l'eccentricità totale
Il test di eccentricità circolare valuta ciascun elemento circolare in modo indipendente. Un componente può soddisfare i requisiti in diverse sezioni misurate, pur presentando rastrematura, incurvatura o deriva assiale lungo l'intera superficie.
Come evitarlo: utilizzare la concentricità totale (Total Runout) quando l'intera superficie cilindrica o piana deve mantenere una relazione costante con l'asse di riferimento.
3. Ri-bloccaggio e distorsione del sistema di fissaggio
La rimozione e il successivo riposizionamento di un componente possono alterarne la posizione rispetto all'asse di riferimento originale. Una forza di serraggio eccessiva può inoltre deformare componenti a parete sottile o flessibili durante la lavorazione o l'ispezione.
Come evitarlo: ridurre al minimo i richiami di serraggio critici, controllare la forza di serraggio e utilizzare dispositivi di fissaggio che supportino il pezzo senza introdurre deformazioni.
4. Deformazione del pezzo durante la lavorazione
Alberi lunghi, pareti sottili e profili slanciati possono flettersi sotto l'azione delle forze di taglio. Anche con un posizionamento preciso della macchina, la superficie finita potrebbe presentare eccentricità dopo il rilascio del pezzo.
Come evitarlo: migliorare il supporto, ridurre le forze di taglio, ottimizzare l'ingaggio dell'utensile e utilizzare passate di finitura appropriate per le parti flessibili.
5. Eccentricità della macchina, del mandrino o della pinza
Errori del mandrino, ganasce del mandrino usurate, variazioni della pinza, scheggiature sulle superfici di posizionamento o un fissaggio inadeguato dell'utensile possono introdurre errori di rotazione prima ancora che il pezzo venga lavorato.
Come evitarlo: controllare le condizioni del mandrino e del sistema di bloccaggio del pezzo, pulire le superfici di appoggio, verificare l'eccentricità del dispositivo di fissaggio e, durante la risoluzione dei problemi, distinguere gli errori della macchina/configurazione dagli errori effettivi del pezzo.
FAQ
Qual è la differenza tra eccentricità circolare ed eccentricità totale?
L'eccentricità circolare valuta ciascun elemento circolare indipendentemente durante la rotazione del pezzo attorno all'asse di riferimento. L'eccentricità totale valuta simultaneamente tutti gli elementi di superficie applicabili sull'intera superficie specificata.
Che cosa controlla esattamente il controllo di congruenza GD&T?
L'eccentricità controlla la variazione della superficie rispetto a un asse di riferimento durante la rotazione. A seconda della superficie e del tipo di eccentricità, può riflettere gli effetti cumulativi della forma e della relazione coassiale, mentre l'eccentricità totale può inoltre includere la variazione sull'intera superficie, come cilindricità, rettilineità, rastremazione e altri effetti del profilo superficiale.
Qual è la differenza tra eccentricità radiale e assiale?
La deviazione radiale descrive la variazione osservata perpendicolarmente all'asse di riferimento, tipicamente su superfici cilindriche o coniche. La deviazione assiale descrive la variazione osservata parallelamente all'asse di riferimento, tipicamente su superfici piane. Questi termini descrivono la direzione della variazione osservata, mentre la deviazione circolare e la deviazione totale definiscono l'ambito formale del controllo GD&T.
Il parametro Runout controlla la circolarità?
L'eccentricità può limitare la variazione di forma poiché l'errore di forma contribuisce alla variazione dell'indicatore. Tuttavia, eccentricità e circolarità sono controlli GD&T differenti. La circolarità è un controllo di forma indipendente dal riferimento, mentre l'eccentricità valuta la superficie rispetto a un asse di riferimento.
È possibile che un componente rispetti la tolleranza dimensionale ma non la concentricità?
Sì. Un albero può rientrare nei limiti del suo diametro pur presentando un'eccessiva eccentricità perché la sua superficie potrebbe essere disallineata, non perfettamente rotonda, conica, incurvata o comunque non allineata all'asse di riferimento.
È possibile che il test di eccentricità circolare superi il controllo di eccentricità totale mentre quest'ultimo fallisce?
Sì. Le singole sezioni circolari possono soddisfare i requisiti di eccentricità circolare, anche se la superficie presenta variazioni da una sezione all'altra. L'eccentricità totale valuta la superficie simultaneamente, quindi può risultare non conforme anche quando le singole sezioni la superano.
Come viene misurata la concentricità GD&T?
La concentricità viene generalmente verificata stabilendo l'asse di riferimento specificato, ruotando il pezzo dell'intervallo angolare richiesto e misurando la variazione della superficie con un indicatore o un sistema metrologico appropriato. La concentricità circolare valuta i singoli elementi circolari; la concentricità totale valuta l'intera superficie specificata.
Conclusione
La tolleranza geometrica e dimensionale (GD&T) relativa all'eccentricità è un parametro di controllo pratico per specificare il comportamento di una superficie rispetto a un asse di riferimento funzionale durante la rotazione. L'eccentricità circolare si riferisce a singole sezioni circolari, mentre l'eccentricità totale controlla l'intera superficie specificata. L'eccentricità radiale e assiale descrivono la direzione della variazione misurata, non costituiscono ulteriori categorie formali di eccentricità.
Per i pezzi lavorati a CNC, un controllo efficace della concentricità GD&T inizia prima dell'ispezione. Una selezione chiara dei riferimenti, un processo che tuteli le relazioni tra i riferimenti, un bloccaggio stabile del pezzo, un'attenta strategia di ri-bloccaggio, il supporto per geometrie snelle e una configurazione di ispezione che stabilisca con precisione l'asse di riferimento del disegno sono tutti elementi essenziali per ottenere risultati significativi e ripetibili.
Vuoi scoprire come la selezione dei riferimenti e la revisione delle tolleranze si inseriscono nell'intero processo di lavorazione? Leggi la nostra guida DFM o richiedi una revisione della produzione per i tuoi componenti.












