Nei miei 18 anni di esperienza nella gestione di officine meccaniche a controllo numerico, ho spesso visto progettisti trattare il policarbonato (PC) come una plastica facile da lavorare. Presuppongono che si lavori come il nylon o il Delrin perché non si fonde istantaneamente. Questa supposizione è un errore cruciale.
Nell'industria aerospaziale, medica e della difesa, la lavorazione del policarbonato con tolleranze ristrette presenta notevoli difficoltà fisiche. Quando un componente ha pareti sottili, l'elasticità naturale del materiale può compromettere l'intero processo. I metodi di lavorazione standard causano spesso flessioni, deformazioni strutturali o microfratture.
Questo articolo illustra gli aspetti pratici della gestione di questi rischi. Analizzeremo un recente progetto aerospaziale di radome a tempi di consegna rapidi per osservare queste sfide in azione. Esaminando i compromessi tra geometria del componente, selezione degli utensili e velocità di produzione, è possibile implementare strategie affidabili in officina.
Perché i componenti in policarbonato a parete sottile si rompono durante la lavorazione
La lavorazione di termoplastici amorfi come il policarbonato differisce sostanzialmente dal taglio dei metalli. Con un modulo elastico di circa 2.0-2.4 GPa (contro i 69 GPa dell'alluminio), il policarbonato ha una rigidità molto inferiore, il che provoca la flessione delle pareti sottili sotto l'azione delle forze di lavorazione. Queste proprietà sono coerenti con i dati sui materiali riportati nei dati di riferimento sul policarbonato di MatWeb.
Il policarbonato è inoltre altamente sensibile alle tacche. Gli angoli interni acuti concentrano le sollecitazioni meccaniche. Forze di taglio eccessive che agiscono su questi punti di concentrazione delle sollecitazioni possono provocare scheggiature sui bordi o fessurazioni da stress.
Questo rischio aumenta quando si tagliano fessure o scanalature piccole e profonde. Queste caratteristiche limitano l'accesso dell'utensile, costringendo gli operatori a utilizzare frese fragili e a lungo raggio. L'esecuzione di più passaggi leggeri allunga i tempi di ciclo e aumenta l'attrito dell'utensile.
Lo sfregamento continuo dell'utensile genera calore localizzato. Sebbene il policarbonato abbia una temperatura di transizione vetrosa relativamente elevata (circa 147 °C), la sua scarsa conduttività termica impedisce un'efficiente dissipazione del calore. Con l'accumulo di calore nella zona di taglio, possono svilupparsi rammollimento termico localizzato e tensioni residue, che portano a opacizzazione superficiale, deformazioni dimensionali o fessurazioni da stress dopo la lavorazione.
Inoltre, al diminuire dello spessore della parete, la perdita di rigidità del pezzo innesca forti vibrazioni e oscillazioni. Ciò rende estremamente difficile mantenere tolleranze geometriche ristrette.

Caso di studio aerospaziale: radome Multi-Track V2
Panoramica del progetto
Un cliente del settore aerospaziale necessitava di una produzione in tempi rapidi di un componente elettronico critico per l'alloggiamento. I vincoli del progetto non ammettevano errori procedurali o cedimenti strutturali.
| Articolo | Dettagli |
| Industria | Aeronautico |
| Parte | Radome multitraccia V2 |
| Materiale | Lastra estrusa in policarbonato |
| Quantità | pezzi 20 |
| Processo | Fresatura CNC a 3 assi |
| Tolleranze | ISO 2768-m |
| Tempi Di Consegna | 7 giorni lavorativi |
Dilemmi produttivi e compromessi ingegneristici
Il disegno tecnico illustrava in dettaglio un radome protettivo con uno spessore della parete esterna di appena 1.0 mm. Presentava inoltre una serie di scanalature interne cieche per il tracciamento. Il componente richiedeva tolleranze precise per un corretto allineamento in fase di assemblaggio. La scadenza di 7 giorni ha costretto il nostro team a valutare diverse opzioni di produzione:
- Fissaggi per vuoto personalizzati: La progettazione e la lavorazione di un mandrino a vuoto multistadio dedicato avrebbero richiesto dai 3 ai 4 giorni di tempo di preparazione. Ciò non avrebbe lasciato un margine sufficiente per la produzione effettiva.
- Stampaggio a iniezione: I lunghi tempi di realizzazione degli stampi e gli elevati costi iniziali hanno reso lo stampaggio impraticabile per una produzione di 20 pezzi.
- Profilo di rischio: La lavorazione dei pezzi partendo da un blocco pieno senza supporti specializzati comportava un rischio stimato del 40% di scarti dovuti alla deformazione dei pezzi, in base all'esperienza pregressa in officina.
Il nostro team ha adottato una strategia che ha sostituito attrezzature complesse e dai lunghi tempi di lavorazione con una sequenza di lavorazione modificata e materiali facilmente reperibili in officina.
Strategie di processo per prevenire flessioni e microfratture
1. Modifica dei raggi degli angoli interni
Il modello CAD originale presentava angoli interni acuti di 90 gradi all'interno delle scanalature di tracciamento per massimizzare lo spazio libero per i componenti. Tagliare un angolo acuto in una plastica sensibile alle tacche può causare scheggiature durante la fresatura e guasti meccanici sul campo.
Abbiamo avviato una revisione della progettazione per la producibilità (DFM) con il cliente. Abbiamo presentato due opzioni: mantenere l'angolo acuto e accettare elevati rischi di produzione, oppure aumentare il raggio per consentire una lavorazione prevedibile e ad alta velocità.
Il cliente ha approvato un compromesso. Abbiamo aumentato i raggi interni degli angoli a 0.8 mm. Questa modifica ha ridotto le concentrazioni di stress locali durante la lavorazione. Ci ha inoltre permesso di sostituire le fragili frese da 1.0 mm con utensili più rigidi da 1.5 mm, riducendo i tempi di sgrossatura della scanalatura di circa il 40-50%.
2. Inversione della sequenza di lavorazione con supporto chimico
L'errore più comune che gli ingegneri commettono durante la lavorazione di materie plastiche a parete sottile è quello di completare prima il profilo esterno. La rimozione del materiale esterno principale priva il componente della sua massa strutturale. Questo lascia un guscio flessibile che vibra sotto la successiva pressione dell'utensile.
Per preservare la rigidità senza costruire un dispositivo di aspirazione su misura, abbiamo utilizzato una strategia di rinforzo chimico temporaneo:
Caratteristiche interne della macchina prima di tutto: prima di profilare le pareti esterne, abbiamo fissato saldamente il pezzo grezzo a grandezza naturale e lavorato le scanalature interne mentre il materiale circostante rimaneva intatto. Il materiale rimanente ha fornito la rigidità necessaria per ridurre al minimo vibrazioni e flessioni durante il taglio, mentre è stato lasciato un piccolo sovrametallo di finitura per la fase di lavorazione finale.
Adesivo a temperatura controllata per colata: abbiamo riempito le cavità interne appena lavorate con un adesivo tecnico termofusibile liquido, solubile in acqua.
Osservazione cruciale: la temperatura dell'adesivo doveva essere mantenuta con cura al di sotto di circa 70 °C. Una temperatura eccessiva dell'adesivo può causare un surriscaldamento locale del policarbonato, aumentando le tensioni residue e il rischio di fessurazioni da stress.
Profilo esterno lavorato: una volta che l'adesivo si è solidificato in una matrice rigida, ha agito come uno scheletro di supporto interno. Abbiamo capovolto il pezzo e lavorato il profilo esterno fino allo spessore finale della parete di 1.0 mm. L'adesivo ha assorbito le forze di taglio ed eliminato la flessione del pezzo.
Lavaggio con acqua calda: gli assemblaggi completati sono stati immersi in un bagno di acqua calda per sciogliere l'adesivo, lasciando un componente pulito e privo di tensioni.

3. Geometria dell'utensile ed esecuzione del percorso utensile
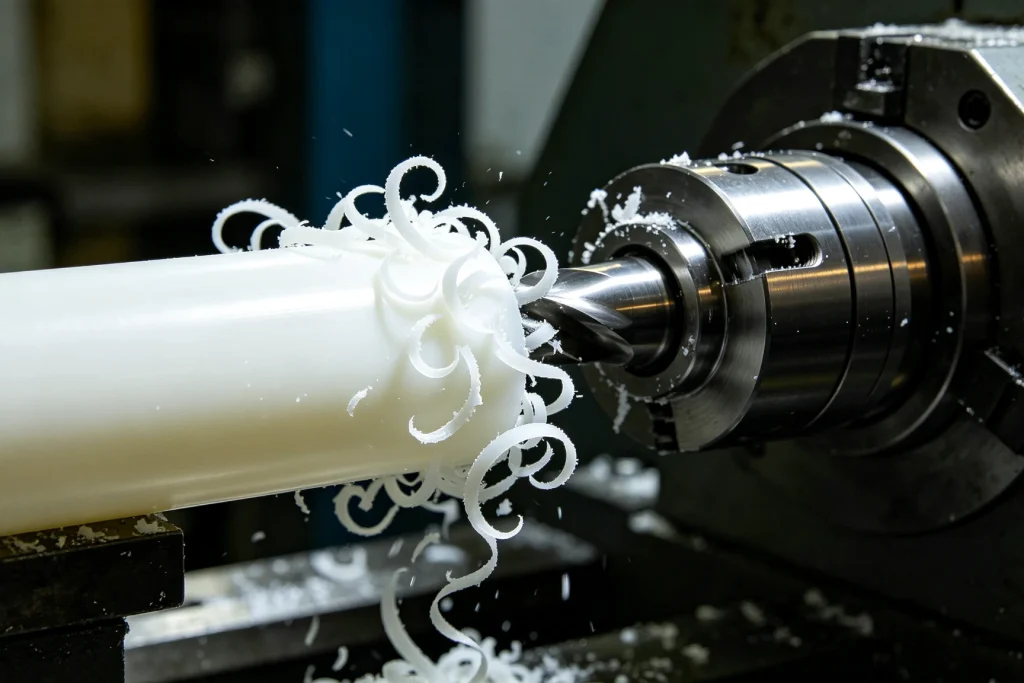
L'utilizzo di frese in metallo duro per uso generale con taglienti affilati è un errore frequente. Questi utensili presentano spesso bordi micro-crestati o leggermente affilati che sfregano e spingono le fibre di plastica, aumentando l'attrito e il calore.
Per questo progetto, abbiamo scelto frese a una scanalatura in metallo duro integrale con scanalature altamente lucidate e taglienti affilati come rasoi.
Il design a singola scanalatura massimizza lo spazio di evacuazione dei trucioli. Ciò consente velocità di avanzamento più elevate e un carico ottimale dei trucioli, che dissipa rapidamente il calore generato dall'attrito all'interno del truciolo stesso. Abbiamo programmato i percorsi utensile utilizzando ingressi e uscite ad arco continuo. Questo ha garantito che l'utensile non si fermasse o si soffermasse su una parete sottile, prevenendo distorsioni termiche localizzate. Abbiamo inoltre utilizzato un getto di aria compressa pulita per evitare attacchi chimici e cricche da stress.
Linee guida DFM per la lavorazione del policarbonato
Per ridurre al minimo i tempi di consegna ed evitare cedimenti strutturali in officina, integrate queste pratiche DFM direttamente nella fase di progettazione:
- Aggiungere filetti abbondanti: Specificare un raggio d'angolo interno minimo di 0.4 mm, sebbene sia preferibile un valore di 0.8 mm o superiore. Questa semplice modifica consente all'operatore di utilizzare utensili più robusti e riduce drasticamente le sollecitazioni operative del pezzo.
- Rispettare i limiti di proporzione per le pareti: Per le sezioni sottili non supportate, mantenere un rapporto altezza-larghezza inferiore a 3:1. Se un progetto richiede una parete di 1.0 mm, cercare di limitare l'altezza non supportata a 3.0 mm.
- Mantieni le scanalature proporzionali: Evitate di progettare scanalature profonde e strette. Assicuratevi che la larghezza della scanalatura sia sufficiente per alloggiare frese a candela di lunghezza standard. Un rapporto profondità/larghezza superiore a 4:1 richiede utensili speciali, con conseguente aumento dei costi e dei tempi di ciclo.
- Tenere conto delle sollecitazioni superficiali dovute all'estrusione: Le lastre industriali in policarbonato conservano notevoli tensioni residue derivanti dal processo di estrusione. Se si esegue una lavorazione intensiva da un solo lato, il pezzo si incurverà come una banana a causa del rilascio di tali tensioni superficiali. Assicuratevi che i vostri progetti prevedano una rimozione simmetrica del materiale su entrambe le facce, oppure specificate l'utilizzo di materiale grezzo ricotto.
Metriche finali del progetto
L'implementazione di parametri di taglio ottimizzati e di una gestione termica attiva ha prodotto i seguenti risultati di progetto:
- Consegna senza scarti: Tutti i 20 componenti di produzione sono stati lavorati, puliti e consegnati entro i 7 giorni lavorativi previsti, senza alcun guasto strutturale.
- Verifica dimensionale: Utilizzando procedure di sondaggio a bassa forza per ridurre al minimo la flessione delle pareti sottili durante l'ispezione, le misurazioni CMM hanno confermato che tutte le dimensioni critiche soddisfacevano i requisiti del disegno in conformità alla norma ISO 2768-m.
- Integrità della superficie: L'ispezione microscopica ha verificato una superficie completamente priva di microfratture, scheggiature sui bordi o opacità dovute a stress.
- Efficienza in termini di costi e tempi di consegna: Eliminando la necessità di un dispositivo di aspirazione personalizzato, il metodo con adesivo termofusibile ha permesso di risparmiare circa 3,500 dollari in costi di progettazione e fabbricazione del dispositivo, riducendo al contempo i tempi di preparazione da diversi giorni a poche ore.

Punti chiave per gli ingegneri progettisti
- Aumentare i raggi interni per evitare crepe: Non utilizzare angoli interni acuti di 90 gradi. Aggiungere un raggio di 0.4 mm o superiore è il modo più semplice per evitare scheggiature dei bordi durante la fresatura e impedire che la plastica si crepi sotto carico.
- Caratteristiche interne della macchina: Il policarbonato perde rapidamente rigidità man mano che si assottiglia. È sempre consigliabile tagliare scanalature e percorsi interni complessi quando il blocco di policarbonato è ancora spesso. In questo modo, il peso stesso del materiale contribuisce a ridurre vibrazioni e oscillazioni prima di esporre le sottili pareti esterne.
- Utilizzare supporti di supporto temporanei: Se le attrezzature per il vuoto sono troppo costose o richiedono troppo tempo per una piccola produzione, riempite le cavità lavorate con cera idrosolubile o adesivo a bassa temperatura. Questo crea un supporto solido che impedisce alle pareti sottili di piegarsi sotto la pressione dell'utensile.
- Utilizzare utensili affilati a una sola scanalatura: Il policarbonato è sensibile all'accumulo di calore localizzato. Le frese a una sola scanalatura, lucidate, tagliano la plastica in modo netto, assicurando che il calore di taglio venga espulso insieme al truciolo, prevenendo così la deformazione del pezzo. Inoltre, la fresatura in concordanza produce bordi più puliti e forze di taglio inferiori.
- Avvia le revisioni DFM in anticipo: Prima di finalizzare il disegno, parlate con il vostro partner di lavorazione. Individuare tempestivamente problemi come il rapporto altezza-larghezza delle pareti e le tensioni del materiale è ciò che permette di ridurre i tempi di consegna da settimane a giorni e di prevenire elevati tassi di scarto.
Convalida la geometria del componente prima della produzione
Il policarbonato e le materie plastiche tecniche avanzate non perdonano in officina. Se il vostro progetto prevede tolleranze ristrette, sezioni sottili o geometrie complesse, un'analisi preliminare può far risparmiare settimane di tempo e ridurre al minimo gli scarti.
Contatta il team di ingegneri di FastPreci inviandogli i tuoi file CAD per discutere le sequenze di lavorazione e le strategie di attrezzaggio prima di avviare la produzione.
DOMANDE FREQUENTI
Come si confronta il policarbonato con l'acrilico (PMMA) per componenti trasparenti a parete sottile?
Entrambi sono otticamente trasparenti, ma il policarbonato (PC) è incredibilmente resistente e antiurto, il che lo rende ideale per componenti strutturali come i radome. Tuttavia, il PC si graffia facilmente ed è molto sensibile agli angoli vivi. L'acrilico è più duro ma fragile; si crepa facilmente sotto l'impatto, ma è molto più facile da lucidare per ottenere una finitura cristallina.
Perché è più difficile mantenere tolleranze ristrette sul policarbonato a parete sottile rispetto al Delrin (POM)?
Il Delrin è rigido e si taglia in modo netto producendo trucioli precisi con una pressione minima dell'utensile. Il policarbonato è molto più flessibile. Durante la fresatura, una parete sottile in policarbonato tende a flettersi allontanandosi dall'utensile di taglio, per poi tornare alla posizione originale, il che spesso si traduce in elementi interni di dimensioni inferiori al necessario.
I liquidi di raffreddamento standard per macchine CNC possono causare crepe nel policarbonato dopo la lavorazione?
Sì. Gli oli da taglio standard a base di petrolio o i liquidi di raffreddamento clorurati attaccano chimicamente il policarbonato. Il fluido penetra nelle microtensioni lasciate dalla lavorazione, causando la formazione di sottili crepe superficiali (crepe) che si trasformano in fratture profonde pochi giorni dopo aver lasciato l'officina. Utilizzare un getto d'aria pulita o liquidi di raffreddamento sicuri per i polimeri.
L'utilizzo di policarbonato ricotto come materia prima elimina la deformazione dei pezzi?
No. La ricottura elimina solo le tensioni interne presenti nella lamiera grezza prodotta in fabbrica. Non può impedire la deformazione se l'operatore utilizza utensili smussati o velocità di taglio errate che generano un eccessivo calore da attrito. Una vera stabilità dimensionale richiede sia materiale grezzo ricotto sia un rigoroso controllo della temperatura durante il taglio.