La fresatura di tasche viene spesso trattata come una semplice operazione CNC in CAD, ma nella produzione reale è una delle cause più comuni di instabilità di lavorazione, rilavorazioni e sforamenti dei costi.
Un progetto che appare perfettamente fattibile sullo schermo può rivelarsi difficile, se non impossibile, da realizzare in modo efficiente a causa di un accesso inadeguato agli utensili, di una profondità di lavorazione eccessiva o di problemi di evacuazione dei trucioli. In molti casi, questi problemi vengono scoperti solo in fase di prototipazione o, peggio, durante la produzione, causando ritardi, revisioni del progetto e una qualità dei pezzi non uniforme.
Per i team di ingegneri che lavorano con componenti strutturali in alluminio, comprendere come la geometria delle cavità influenzi il comportamento durante la lavorazione è fondamentale, non solo per la producibilità, ma anche per il controllo dei costi, dei tempi di consegna e della stabilità della produzione.
Questa guida analizza nel dettaglio le principali considerazioni di progettazione, le sfide comuni e i fattori che incidono sui costi della fresatura di tasche, basandosi su vincoli di lavorazione reali piuttosto che su geometrie teoriche.
Cos'è la fresatura a tasca e dove viene utilizzata?
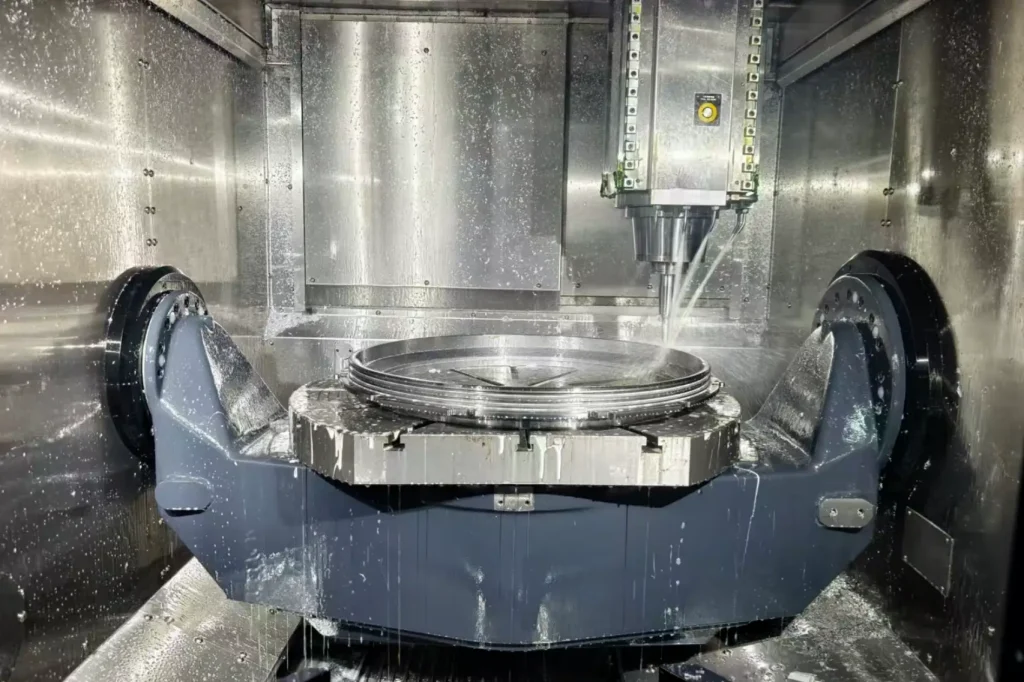
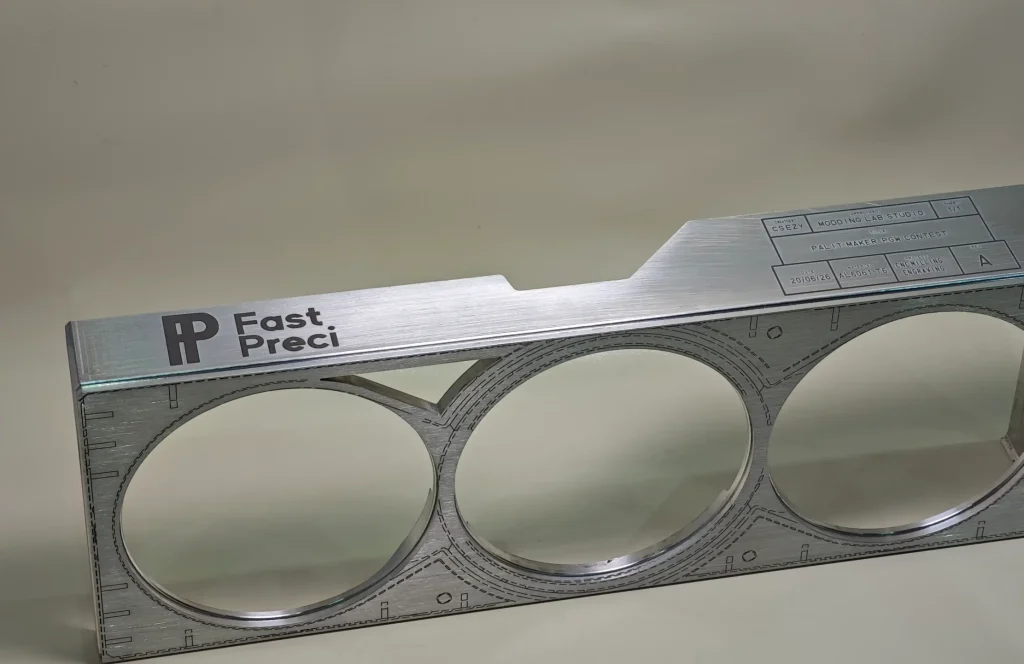
 La fresatura delle tasche è una delle più comuni Servizi di fresatura CNC che rimuove materiale da un pezzo in lavorazione entro un confine definito, creando una cavità ma lasciando intatte le pareti circostanti. Le cavità possono essere completamente chiuse o "aperte", possedendo almeno un'apertura per consentire l'ingresso e l'uscita dell'utensile da taglio.
Questo processo di fresatura è particolarmente comune nei settori dell'elettronica, dell'aerospaziale e dell'automotive per la produzione di componenti di alta precisione, come involucri, alloggiamenti, staffe strutturali e stampi.
La fresatura di tasche non deve essere confusa con la fresatura di scanalature, poiché implicano dinamiche di taglio distinte. La fresatura di scanalature taglia semplici canali lineari aperti utilizzando l'intera larghezza della fresa, mentre la fresatura di tasche CNC pulisce aree interne più ampie con un impegno dell'utensile in costante variazione.
Perché le tasche profonde sono difficili da lavorare?
La fresatura di tasche profonde non è un processo completamente diverso, ma una condizione più impegnativa all'interno delle normali operazioni di fresatura di tasche. Con l'aumentare della profondità della tasca, l'utensile deve raggiungere profondità maggiori con una maggiore sporgenza, il che pone alcuni problemi di produzione fondamentali:
- Flessione dell'utensile: per le tasche profonde, l'utensile da taglio necessita di sporgenze più lunghe, il che si traduce in una minore rigidità. La forza di taglio flette l'utensile lateralmente, causando l'assottigliamento delle pareti della tasca, dimensioni imprecise e una finitura superficiale irregolare.
- Problemi di evacuazione dei trucioli: i trucioli tendono ad accumularsi nelle cavità profonde e strette. Ciò comporta la necessità di rilavorare i vecchi trucioli, l'accumulo di calore, la formazione di bordi taglienti, un'usura più rapida dell'utensile, graffi superficiali e un maggiore rischio di rottura dell'utensile.
- Vibrazioni e vibrazioni: i problemi di rigidità dell'utensile amplificano le vibrazioni armoniche e provocano vibrazioni. Ciò peggiora la rugosità superficiale e porta a un'usura più rapida dell'utensile.
- Accumulo di calore: nelle cavità profonde, il calore generato dalla lavorazione si accumula nella zona di taglio a causa di un flusso d'aria insufficiente e di un accesso limitato al liquido di raffreddamento. Questo calore può quindi ammorbidire i taglienti dell'utensile, espandere il materiale e compromettere la precisione.
Queste problematiche vengono in genere affrontate attraverso l'ottimizzazione del percorso utensile e le modifiche di progettazione, come descritto di seguito.
Sfide simili relative alla profondità e all'evacuazione dei trucioli si presentano anche per i fori ciechi. Per le regole di progettazione specifiche per la foratura e la maschiatura di fori ciechi, consultare la nostra guida alle sfide di lavorazione dei fori ciechi.
Quando cavità profonde si trovano in prossimità di porte angolate, elementi intersecanti o pareti sottili, il problema si trasforma in una questione di stabilità dell'intero componente. Consulta la nostra guida alla lavorazione di componenti complessi.
Linee guida di progettazione per la fresatura di cavità
Una progettazione accurata della tasca contribuisce a colmare il divario tra l'intento progettuale iniziale e la fattibilità produttiva. I principi DFM (Design for Manufacturing) applicati correttamente garantiscono stabilità di lavorazione, tempi di lavorazione ridotti e costi di produzione inferiori. Al contrario, geometrie mal progettate impongono parametri di taglio più lenti e in genere richiedono utensili specializzati e operazioni aggiuntive, che aumentano i tempi di ciclo e i costi di produzione.
Ecco un rapido controllo per capire se la tua tasca è facile da lavorare con la macchina.
| Condizioni dell'oggetto | conseguenza |
| Profondità > 4 volte il diametro dell'utensile | Rischio di instabilità elevato |
| Angoli interni vivi | Richiede una riprogettazione |
| Cavità profonde e strette (rapporto profondità-larghezza > 3:1) | Problemi di evacuazione dei chip |
| Accesso limitato agli strumenti | Potrebbe richiedere lavorazioni meccaniche avanzate (utensili a lungo raggio, configurazioni multiple o lavorazione a 5 assi). |
Rapporto profondità-diametro
Il rapporto profondità/diametro è il fattore più critico nella fresatura di tasche. Misura la profondità della tasca rispetto al diametro dell'utensile necessario per lavorarla. All'aumentare della profondità, la rigidità dell'utensile diminuisce rapidamente, rendendo molto più probabili flessioni e vibrazioni. In produzione, ciò spesso comporta una conicità delle pareti della tasca, una finitura superficiale meno uniforme e una maggiore probabilità che i pezzi non rientrino nelle tolleranze.
Linee guida consigliate
- Ottimale (≤ 3 volte il diametro dell'utensile): lavorazione stabile con frese standard, che consente elevate velocità di avanzamento e un'efficiente rimozione del materiale.
- Rischio moderato (da 3 a 4 volte il diametro dell'utensile): fattibile, ma richiede velocità ridotte, tagli più leggeri e una selezione più accurata dei parametri.
- Rischio elevato (> 4 volte il diametro dell'utensile): la flessione diventa il problema dominante. Oltre 5 o 6 volte il diametro dell'utensile, sono necessari utensili antivibranti specializzati, con tempi di ciclo significativamente più lunghi e costi più elevati.
La soluzione ai problemi di profondità comprende:
- ridurre le tasche dove possibile,
- aumentare la larghezza delle cavità per consentire l'uso di una fresa più grande e
- utilizzando più passaggi meno profondi invece di un unico taglio profondo.
Raccomandazioni sul raggio d'angolo
Poiché le frese CNC hanno una forma cilindrica, lasciano un raggio in tutti gli angoli interni. Specificare angoli interni acuti è un errore comune nella progettazione delle tasche. In produzione, questo spesso costringe all'uso di utensili più piccoli, velocità di avanzamento inferiori e maggiore usura degli utensili, il che può aumentare i tempi di ciclo e il rischio di rottura degli utensili.
 Linee guida consigliate
- Generale: Il raggio interno degli angoli dovrebbe essere dal 10 al 20% maggiore del raggio dell'utensile da taglio. Ad esempio, se si utilizza una fresa da 10 mm, progettare un raggio interno degli angoli da 5.5 mm a 6 mm per evitare che l'utensile si blocchi, vibri o si sovraccarichi.
- Spazio libero: Progettare i raggi degli angoli leggermente più grandi del raggio dell'utensile, poiché una corrispondenza esatta implica che l'utensile entri in contatto con 90° di materiale in una sola volta. Ciò crea forze e vibrazioni eccessive e potenzialmente la rottura dell'utensile.
- Coerenza: Evitate di progettare tasche con raggi diversi negli angoli per prevenire cambi di utensile multipli.
Considerazioni sul raggio del pavimento
È fondamentale distinguere tra raggi d'angolo verticali (le pareti della tasca) e raccordi di fondo (dove la parete verticale incontra il fondo). Specificare fondi perfettamente netti impone l'uso di frese a testa piatta, generalmente associate a un'usura accelerata dell'utensile.
Pertanto, i progettisti dovrebbero considerare l'aggiunta di un piccolo raggio di curvatura del piano di appoggio (in genere da 0.5 mm a 1 mm) per consentire agli operatori di utilizzare frese a punta arrotondata. Secondo uno studio pubblicato su Applied Sciences, le geometrie a punta arrotondata migliorano la finitura superficiale e prolungano la durata dell'utensile rispetto alle alternative più piatte.
Per un confronto completo tra smusso e raccordo, inclusi distribuzione delle sollecitazioni, impatto sui costi e considerazioni sulla lavorazione, consulta la nostra guida su smusso e raccordo nella lavorazione CNC.
Considerazioni sull'accesso agli strumenti
L'accessibilità degli utensili influisce direttamente sulla fattibilità della lavorazione. Se la fresa non riesce a raggiungere il pezzo in modo pulito, gli operatori potrebbero aver bisogno di utensili a lungo raggio, impostazioni aggiuntive o persino di un processo a 5 assi, tutti fattori che solitamente aumentano i costi e i tempi di consegna.
Linee guida consigliate
- Assicurarsi che l'apertura sia sufficientemente ampia per i diametri standard degli utensili.
- Per la lavorazione a 3 assi, è fondamentale mantenere una visuale verticale libera, poiché le aree ad accesso limitato spesso richiedono costose configurazioni a 5 assi o utensili specializzati.
- Preferite le tasche aperte a quelle completamente chiuse, poiché i design aperti migliorano notevolmente l'evacuazione dei trucioli, l'accesso agli utensili e il fissaggio.
- Prevedere uno spazio libero adeguato per tutti gli elementi interni, in modo che le frese standard possano raggiungere l'intera profondità della cavità.
Nota: evitare l'immersione verticale in cavità chiuse, poiché ciò espone l'utensile a forti sollecitazioni, aumentando il rischio di rottura improvvisa. Invece, i percorsi CAM dovrebbero utilizzare l'interpolazione elicoidale o angoli di rampa per garantire un innesto sicuro dell'utensile.
Evitare geometrie profonde e strette
Le cavità profonde e strette combinano contemporaneamente diverse condizioni di lavorazione difficili: sporgenza eccessiva dell'utensile, scarsa evacuazione dei trucioli, flusso limitato del liquido di raffreddamento e maggiore rischio di vibrazioni. Dal punto di vista della produzione, ciò crea un processo meno stabile, più difficile da controllare e con maggiori probabilità di generare segni di vibrazione o problemi di ripetibilità.
 Linee guida consigliate
- Mantenere il rapporto ideale profondità-larghezza inferiore a 3:1
- Aggiungere piccoli angoli di sformo (da 1 a 3°) per migliorare l'accesso all'utensile e ridurre la profondità effettiva.
- Prevedere degli scarichi o delle transizioni graduali per evitare bruschi cambiamenti nell'innesto dell'utensile.
- Qualora sia inevitabile la formazione di cavità profonde, allargare l'alloggiamento o valutare la possibilità di suddividere il componente in parti meno profonde.
Quali fattori influenzano il costo della fresatura della tasca?
Il costo della fresatura di tasche CNC è determinato principalmente da fattori quali il tempo di lavorazione, i requisiti degli utensili e la stabilità del processo. Per ulteriori strategie per ridurre i costi della fresatura CNC , consultare la nostra guida all'ottimizzazione dei costi. Di seguito sono riportate le principali relazioni causa-effetto che possono consentire di prendere decisioni di progettazione migliori nel rispetto del budget.
Una maggiore profondità aumenta i tempi di lavorazione.
Una maggiore profondità impone l'utilizzo di utensili a lungo raggio con rigidità ridotta. Ciò comporta un maggior numero di passaggi e tempi di lavorazione più lunghi, poiché gli operatori devono effettuare molti passaggi di riduzione poco profondi anziché tagli aggressivi per evitare flessioni e vibrazioni.
Pertanto, i tempi di ciclo aumentano in modo sproporzionato. Ad esempio, la lavorazione di una cavità con un diametro pari a 6 volte quello dell'utensile può richiedere fino a quattro volte più tempo rispetto a una con un diametro pari a 3 volte quello dell'utensile.
L'utilizzo di utensili più piccoli aumenta il tempo di ciclo.
Le caratteristiche di lavorazione complesse, come raggi d'angolo ridotti o cavità strette, rendono necessario l'utilizzo di frese a candela di piccolo diametro, con conseguenti velocità di avanzamento inferiori e tempi di ciclo più lunghi a causa della minore rigidità. Richiedono inoltre un impegno radiale ridotto e un minore abbassamento assiale, riducendo notevolmente la velocità di asportazione del materiale.
Ad esempio, pulire la stessa cavità con un utensile da 3 mm richiede molto più tempo rispetto a un utensile da 12 mm, causando inoltre un'usura più rapida dell'utensile e un rischio maggiore di rottura.
I materiali più duri riducono l'efficienza della lavorazione
I materiali più duri causano una maggiore usura degli utensili e un taglio più lento. Mentre l'alluminio consente velocità elevate ed un'efficiente rimozione dei trucioli, materiali come l'acciaio inossidabile o il titanio richiedono velocità inferiori, avanzamenti più bassi e parametri più conservativi. Queste limitazioni aumentano i tempi di ciclo, l'usura degli utensili e la necessità di sostituirli.
Le tolleranze ristrette aumentano i requisiti di finitura.
Le tolleranze ristrette comportano operazioni di finitura aggiuntive. Le cavità profonde sono soggette a flessione dell'utensile, rendendo difficile ottenere dimensioni precise e finiture superficiali di alta qualità. Ciò spesso richiede passaggi di semifinitura e finitura aggiuntivi, passaggi di avanzamento, avanzamenti più lenti e tempi di ispezione più lunghi, aumentando significativamente i costi, soprattutto quando si applicano tolleranze ristrette a superfici non critiche, oltre quanto richiesto da standard come ASME Y14.5.
 Conclusione
In definitiva, le prestazioni e i costi della fresatura di tasche dipendono fortemente dalla loro geometria. Sebbene i moderni software CAM consentano lavorazioni complesse , le tasche profonde e strette con angoli acuti introducono problemi di flessione, vibrazione e accesso all'utensile.
Tuttavia, gli ingegneri possono comunque ridurre i tempi di ciclo, l'usura degli utensili e i costi di produzione massimizzando i raggi degli angoli, minimizzando il rapporto profondità/diametro ed evitando profondità non necessarie. Sfruttando i principi fondamentali del DFM fin dalle prime fasi, gli ingegneri possono risparmiare tempo e costi significativi durante la produzione.
Noi di FastPreci collaboriamo con il vostro team di ingegneri per valutare i progetti delle tasche prima della produzione. Le nostre analisi DFM (Design for Manufacturing) individuano i rischi relativi all'accesso agli utensili, alla profondità eccessiva, ai raggi di curvatura ristretti e all'accumulo di tolleranze, aiutandovi a evitare costose rilavorazioni e a mantenere la coerenza dal prototipo alla produzione di massa.
Se avete un progetto di tasca che desiderate sottoporre a revisione, il nostro team di ingegneri può fornirvi un feedback dettagliato e suggerimenti per l'ottimizzazione prima dell'inizio della lavorazione.
Domande frequenti
Quale profondità è considerata una tasca profonda?
Una cavità più profonda di quattro volte il diametro dell'utensile da taglio. Oltre questo punto, la flessione dell'utensile, le vibrazioni e l'evacuazione dei trucioli diventano seri problemi per la stabilità della lavorazione, a meno che non vengano impiegate strategie di lavorazione avanzate e specializzate.
Come posso ridurre i costi della fresatura delle tasche?
L'ottimizzazione della geometria della tasca rimane il modo migliore per ridurre i costi di fresatura. Le strategie più comuni da considerare includono l'aumento dei raggi degli angoli, la riduzione della profondità della tasca, l'applicazione di tolleranze ristrette solo alle superfici critiche e l'allentamento, per quanto possibile, dei requisiti di finitura superficiale.
Qual è la differenza tra fresatura di tasche e fresatura di scanalature?
La fresatura a tasca rimuove materiale da un'area più ampia e chiusa utilizzando percorsi complessi e sovrapposti, mentre la fresatura a fessura taglia canali stretti e più semplici, dove la larghezza del taglio è solitamente simile al diametro dell'utensile.
Quali strumenti si utilizzano nella fresatura di tasche?
Gli utensili utilizzati nella fresatura di cavità dipendono dalla geometria, dalla profondità, dalle tolleranze e dal livello di finitura richiesto. Generalmente, il processo inizia con frese di sgrossatura o utensili in metallo duro per la rimozione del materiale in eccesso, seguite da frese a testa piatta o a testa sferica per ottenere pareti e fondi precisi. Per geometrie più complesse, si possono utilizzare utensili a testa sferica e a braccio lungo.