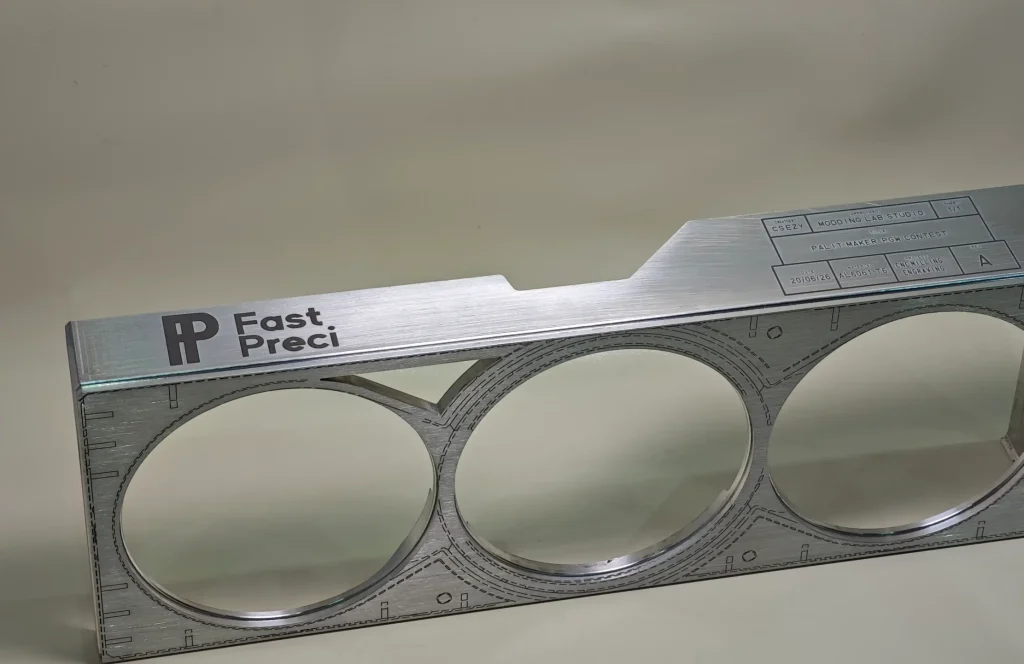
La finitura superficiale di un prodotto determina il suo aspetto e le sue prestazioni. Ad esempio, una buona finitura protegge i componenti, ne aumenta la durata e ne migliora il funzionamento. Al contrario, combinando la finitura superficiale con processi di lavorazione CNC come fresatura, tornitura e rettifica , si ottengono risultati ottimali.
Cos'è la finitura superficiale?
La finitura superficiale riguarda l'aspetto e la sensazione al tatto. Ad esempio, quanto liscia o ruvida appare una superficie metallica. Prendiamo come esempio il paraurti di un'auto liscio come uno specchio. Ora, immaginiamo il manico di un utensile con una superficie ruvida. Questa, in realtà, è la finitura superficiale. In poche parole, determina le prestazioni del pezzo finito.
Proprietà superficiali importanti
La texture e la rugosità di qualsiasi superficie influenzano tre aspetti principali. In primo luogo, modificano l'aspetto del pezzo. In secondo luogo, incidono sull'adesione dei rivestimenti. Infine, determinano le prestazioni del pezzo nell'uso reale. I metodi di lavorazione CNC come la fresatura e la tornitura creano la superficie di base. Tuttavia, questi metodi spesso lasciano piccoli segni e alcune imperfezioni.
Perché la finitura superficiale è importante
Le officine di lavorazione CNC sanno una cosa: la finitura superficiale non è un optional, ma un elemento essenziale per le prestazioni del pezzo. Tra le proprietà importanti controllate dalla finitura superficiale figurano l'estetica, la protezione dalla ruggine, la resistenza alle sollecitazioni e la capacità di adesione. La rettifica e la fresatura CNC offrono la precisione necessaria, consentendovi di raggiungere i vostri obiettivi in modo costante.
Inoltre, anche la funzionalità è importante. Una superficie ruvida offre una presa migliore, ma potrebbe usurarsi più rapidamente. Al contrario, una superficie liscia riduce l'attrito, ma non trattiene bene i lubrificanti. Il segreto sta nell'abbinare la finitura all'uso previsto. La tornitura CNC aiuta i produttori a perfezionare le finiture secondo specifiche precise. Ciò garantisce che ogni componente soddisfi l'uso previsto.
Come determinare se i tuoi componenti necessitano di un trattamento superficiale
 I progettisti si trovano ad affrontare decisioni critiche sui trattamenti superficiali. Scelte sbagliate costano tempo e denaro. Inoltre, trattamenti inadeguati causano guasti prematuri. I seguenti indicatori aiutano a prendere decisioni consapevoli.
Analisi dei requisiti di prestazione
Inizia dall'ambiente operativo. Condizioni difficili richiedono trattamenti protettivi. In caso contrario, i componenti si deteriorano entro pochi mesi dall'installazione. I componenti aerospaziali sono esposti a temperature estreme e corrosione. Di conseguenza, richiedono anodizzazione o rivestimenti speciali.
Verifica i requisiti di carico e sollecitazione. Le applicazioni ad alto stress richiedono superfici resistenti all'usura. Al contrario, per i componenti decorativi l'aspetto è più importante della resistenza. I dispositivi medici richiedono finiture biocompatibili con specifici valori Ra.
Criteri di ispezione visiva
Esaminate attentamente i vostri pezzi lavorati con macchine CNC . I segni degli utensili indicano la necessità di una finitura. Inoltre, l'ossidazione o lo scolorimento segnalano la necessità di un trattamento. Infine, i bordi dei grani esposti creano punti di innesco per la corrosione.
Cerca questi indicatori specifici:
- Segni di lavorazione visibili sulle superfici
- Colorazione irregolare o macchie superficiali
- Bordi taglienti che richiedono sbavatura
- Superfici porose che necessitano di sigillatura
Linee guida per l'indennità di elaborazione
Lasciare materiale sufficiente per i trattamenti superficiali. I processi di rivestimento aggiungono spessore ai pezzi. D'altra parte, i processi meccanici asportano materiale in modo permanente. Pianificare di conseguenza durante la lavorazione iniziale.
Concessioni di elaborazione consigliate:
- verniciatura a polvereAggiungere 0.05-0.15 mm per lato
- Galvanotecnica: aggiungere 0.01-0.05 mm per lato
- Anodizzazione: aggiungere 0.005-0.025 mm per lato
- Operazioni di rettifica: rimuovere 0.1-0.3 mm per lato
Confronto dei metodi di trattamento superficiale
| Metodo | Pro | Contro | Ideale per | Costo |
| Anodizzazione | Ottima resistenza alla ruggine, colori accattivanti, dimensioni precise | Solo per alluminio. I colori possono variare. | Aerospaziale, componenti per l'edilizia, elettronica di consumo come gli iPhone di Apple | Medio |
| Galvanotecnica | Massima protezione dalla corrosione, efficace su molti materiali, controllo perfetto dello spessore | Preoccupazioni ambientali, maschere difficili da usare | Parti di automobili, elementi di fissaggio, connettori elettronici, ad esempio nei dispositivi Samsung | Media altezza |
| Powder Coating | Finitura resistente, ecologica, ottima copertura | Necessita di forni di stagionatura, difficile da abbinare cromaticamente | Mobili come IKEA | Basso-medio |
| Rivestimento in ossido nero | Nessun accumulo dimensionale, aspetto nero attraente, migliora la resistenza alla corrosione se combinato con l'olio | Protezione dalla corrosione limitata rispetto alla placcatura | Componenti in acciaio di precisione, utensili, ingranaggi, elementi di fissaggio | Basso |
| Placcatura Nikasil | Resistenza all'usura eccezionale, basso attrito, eccellente trasferimento di calore | Limitato ad applicazioni specializzate, costi di elaborazione più elevati | Cilindri del motore, fori idraulici, componenti del compressore | Alto |
Tipi di finitura superficiale in base al materiale
La finitura superficiale rappresenta sempre la fase finale. Trasforma i pezzi. Pertanto, una finitura adeguata fa la differenza. Allo stesso tempo, materiali diversi richiedono approcci specifici.
Panoramica sulla finitura delle superfici metalliche
La finitura dei metalli modifica le caratteristiche superficiali. Si avvale di diversi approcci, ma il principio fondamentale rimane lo stesso: una finitura adeguata migliora sia l'aspetto che le prestazioni. In definitiva, la lavorazione CNC crea la base perfetta.
Applicazioni di rivestimento per metalli
I rivestimenti aggiungono uno strato protettivo e migliorano l'aspetto delle superfici. Esempi comuni includono la verniciatura a polvere, l'anodizzazione e la galvanica . La lavorazione CNC prepara le superfici in modo impeccabile per questi processi, garantendo una forte adesione del rivestimento. Anche piccoli graffi o contaminanti possono compromettere l'adesione del rivestimento. È evidente che la preparazione fa la differenza tra successo e fallimento.
Processo di produzione del rivestimento in polvere

Passaggio 1 Preparazione della superficie
Pulire accuratamente le parti utilizzando soluzioni sgrassanti. Rimuovere completamente oli, sporco e ossidazioni. Inoltre, la sabbiatura crea un profilo superficiale adeguato per l'adesione. La qualità della preparazione determina le prestazioni finali del rivestimento.
Fase 2 Applicazione della polvere
Applicare particelle di polvere caricate elettrostaticamente su parti collegate a terra. L'attrazione elettrica garantisce una copertura uniforme. Tuttavia, geometrie complesse richiedono un'attenta regolazione della tecnica. Mantenere un getto uniforme durante l'applicazione.
Fase 3 Processo di stagionatura
Riscaldare i pezzi a 350-400 °C in forni a convezione. La polvere si fonde e si fonde formando una pellicola continua. Nonostante ciò, monitorare attentamente i profili di temperatura. Una corretta polimerizzazione crea legami chimici che ne aumentano la resistenza.
Fase 4 Controllo qualità
Controllare lo spessore del rivestimento utilizzando misuratori magnetici. Verificare l'uniformità della copertura e l'eventuale presenza di difetti. Dopotutto, un'ispezione adeguata previene guasti sul campo. Documentare tutte le misurazioni per la tracciabilità.
Fase 5 Confezionamento finale
Lasciare raffreddare completamente i pezzi prima di maneggiarli o imballarli. Proteggere le superfici finite da eventuali danni durante la spedizione. In caso contrario, i graffi comprometteranno in modo permanente l'integrità del rivestimento.
Rivestimento elettrolitico e E-Coating
 Questo processo offre un'eccellente protezione dalla corrosione. Tuttavia, favorisce notevolmente l'adesione della vernice. Ecco il processo passo dopo passo:
Passaggio 1: preparazione della superficie
Superfici pulite lavorate a CNC per ottenere risultati uniformi. I pezzi lavorati con precisione garantiscono condizioni di substrato ideali. Una corretta preparazione della superficie è fondamentale per un'adesione ottimale del rivestimento.
Fase 2: Immersione in vasca
Immergere il componente in un bagno di vernice carica contenente materiali di rivestimento specializzati. Il bagno elettricamente conduttivo circonda completamente il componente. Temperatura e composizione sono attentamente controllate.
Fase 3: Deposizione elettrica
Applicando una corrente elettrica, si deposita un rivestimento uniforme su tutte le superfici. La corrente crea uno spessore omogeneo anche su geometrie complesse , garantendo una copertura adeguata persino alle aree più difficili da raggiungere.
Fase 4: Principali vantaggi
- Eccellente protezione dalla corrosione per una durata a lungo termine
- Maggiore adesione della vernice per una qualità di finitura superiore
- Perfetta compatibilità con superfici CNC pulite e uniformi
Passaggio 5: Risultato finale
Rivestimento uniforme e duraturo su tutto il componente. Questo processo garantisce protezione e aspetto superiori.
Applicazioni di galvanica
Qui, si depositano strati di metallo sulla superficie. La cromatura conferisce quella finitura brillante e a specchio che si vede spesso sui componenti delle auto. La nichelatura offre una buona resistenza alla corrosione. La zincatura protegge l'acciaio dalla ruggine. La lavorazione di precisione CNC crea una base ideale, garantendo uno spessore uniforme della placcatura.
Anodizzazione per alluminio
Questo processo funziona particolarmente bene sui componenti in alluminio. Crea una superficie dura e resistente alla corrosione che può essere colorata. La fresatura CNC di componenti in alluminio per ottenere dimensioni precise, seguita dall'anodizzazione, offre precisione e protezione in un unico processo. Di seguito sono riportati i passaggi per l'anodizzazione dell'alluminio:
Passaggio 1: selezione del materiale
I componenti in alluminio sono ideali per il trattamento di anodizzazione. L'alluminio lavorato con macchine a controllo numerico (CNC) garantisce dimensioni precise e superfici lisce. Il processo si sposa perfettamente con le proprietà naturali dell'alluminio.
Fase 2: Pretrattamento
Pulire e preparare accuratamente le superfici in alluminio fresate CNC. Rimuovere completamente oli di lavorazione, detriti e contaminanti. Una preparazione adeguata garantirà risultati di anodizzazione ottimali.
Fase 3: Bagno di anodizzazione
Immergere i componenti in alluminio in una soluzione di anodizzazione elettrolitica. Successivamente, applicare una corrente elettrica controllata per creare uno strato di ossido. Temperatura e tempi di processo sono monitorati con precisione durante tutto il processo.
Fase 4: Trasformazione della superficie
Il processo crea uno strato superficiale duro, durevole e resistente alla corrosione. Questo rivestimento protettivo si integra in modo permanente con il substrato di alluminio. La maggiore durata prolunga significativamente la vita utile dei componenti.
Fase 5: Colorazione facoltativa
È possibile aggiungere colore durante o dopo l'anodizzazione per un miglioramento estetico. Diverse opzioni di tintura offrono opzioni di aspetto personalizzate.
Passaggio 6: Risultato finale
Otterrete una lavorazione di precisione che garantisce una protezione superficiale superiore in un unico flusso di lavoro.
Caso di studio del settore aerospaziale
Boeing riferisce che i componenti in alluminio anodizzato mostrano una durata utile superiore del 300% rispetto alle parti non trattate. In realtà, i test in nebbia salina dimostrano una resistenza alla corrosione di oltre 1000 ore, rispetto alle 72 ore dell'alluminio grezzo. Inoltre, le superfici anodizzate mantengono l'integrità strutturale a temperature comprese tra -70 °C e +400 °C.
Benefici quantificati:
Resistenza alla corrosione:
Aumentato da 72 ore a oltre 1000 ore nei test in nebbia salina
Durezza superficiale:
Migliorato da 25 HRC a 60+ HRC dopo l'anodizzazione
Resistenza all'usura
Riduzione dell'usura superficiale dell'80% nei test di abrasione
Estensione della vita utile
Miglioramento del 300% nelle applicazioni aerospaziali
Le applicazioni aerospaziali evidenziano in modo evidente questo punto. Aziende come Airbus specificano componenti anodizzati per elementi strutturali critici, perché l'alluminio non trattato non soddisfa i requisiti normativi.
Metodi di rivestimento avanzati
Il rivestimento a spruzzo termico spruzza materiale fuso ad alta velocità sulla superficie. Questo crea rivestimenti spessi e resistenti, in grado di resistere a temperature estreme. Ecco il processo passo dopo passo:
Fase 1: Rivestimento a spruzzo termico
Il materiale fuso viene spruzzato ad alta velocità sulle superfici preparate. Il processo crea strati protettivi eccezionalmente spessi e resistenti.
Passaggio 2: preparazione della superficie
Pulire accuratamente le superfici lavorate a CNC prima di qualsiasi applicazione di rivestimento avanzato. Rimuovere completamente contaminanti, oli e detriti. Una corretta preparazione del substrato garantirà una buona adesione del rivestimento.
Fase 3: Processo di rivestimento
Incolla in modo permanente materiali diversi direttamente alla superficie di base. Questo metodo offre proprietà migliorate, come la resistenza all'usura. Il materiale di rivestimento si integra con il substrato a livello molecolare.
Fase 4: Trattamento di zincatura
Immergere i pezzi preparati in bagni di zinco fuso per proteggerli dalla corrosione. Il rivestimento di zinco forma un legame metallurgico con il metallo base.
Fase 5: Selezione dell'applicazione
I produttori di componenti metallici CNC scelgono metodi in base alle esigenze di servizio. I produttori di componenti metallici CNC li utilizzano per condizioni di servizio estreme.
Metodi abrasivi meccanici per metalli
Questi metodi rimuovono fisicamente il materiale. Possono essere utilizzati per levigare o texturizzare le superfici. La rettifica CNC va oltre, creando texture superficiali precise attraverso una rimozione controllata del materiale. Gli ingegneri sanno che questo processo richiede un controllo accurato per evitare di danneggiare il pezzo.
Tecniche di sabbiatura abrasiva
La sabbiatura utilizza getti ad alta pressione di particelle abrasive. Viene impiegata per pulire e texturizzare le superfici. Ad esempio, la sabbiatura con sabbia, la granigliatura e la granigliatura creano ciascuna texture superficiali diverse. Viceversa, questi processi sono complementari alla rettifica e alla fresatura CNC.
Preparano le superfici per ulteriori trattamenti. È possibile utilizzare la sabbiatura per rimuovere vecchi rivestimenti. È anche possibile creare texture particolari. Inoltre, è possibile preparare le superfici per l'incollaggio. Pertanto, è necessario scegliere l'abrasivo e la pressione più adatti al materiale e alla finitura desiderata.
Operazioni di rettifica e lappatura
Queste operazioni portano la levigatezza superficiale a un livello superiore. La rettifica CNC utilizza mole abrasive a controllo di precisione. Permette di ottenere finiture superficiali esatte e tolleranze ristrette. Gli operatori di macchine CNC sanno che una rettifica corretta richiede avanzamenti e velocità costanti.
La lappatura rappresenta il processo di precisione per eccellenza. Utilizza composti abrasivi finissimi che creano superfici lisce come uno specchio, incredibilmente piane. Dopo che la lavorazione CNC ha portato i pezzi vicini alle dimensioni finali, la lappatura permette di raggiungere gli ultimi micrometri di precisione. Questo processo richiede pazienza, perché ci vuole tempo per ottenere un risultato perfetto.
Trattamenti superficiali senza contatto per metalli
Questi trattamenti utilizzano l'energia anziché il contatto fisico.
Preparazione della superficie laser
La preparazione laser delle superfici apre nuove possibilità. I metodi meccanici semplicemente non possono eguagliarle. La texturizzazione laser crea motivi precisi senza toccare il pezzo. L'incisione laser aggiunge marcature, codici o elementi decorativi dopo la lavorazione CNC. La precisione è incredibile; è possibile controllare la texture a livello micrometrico.
Applicazioni del trattamento al plasma
I trattamenti al plasma utilizzano gas ionizzato che altera la chimica superficiale. La deposizione al plasma può pulire le superfici e creare texture specifiche per una migliore adesione. A differenza dei processi meccanici, i trattamenti al plasma non modificano le dimensioni dei pezzi, il che li rende perfetti per componenti lavorati con macchine CNC di precisione.
Processi di incisione chimica
L'incisione chimica utilizza sostanze chimiche. È possibile rimuovere selettivamente il materiale dalle superfici, creando motivi decorativi. È anche possibile migliorare la rugosità superficiale per una migliore adesione. Inoltre, è possibile rimuovere le zone alterate dal calore durante la rettifica CNC.
Il processo diventa molto controllabile quando si mascherano le aree che si desidera proteggere. Questi metodi senza contatto sono particolarmente utili per le parti delicate. Allo stesso tempo, consentono di trattare superfici interne che i processi meccanici non possono raggiungere.
Requisiti e applicazioni Ra rilevanti per il settore
 Standard di superficie per dispositivi medici
I dispositivi medici richiedono una qualità superficiale eccezionale. Le normative FDA specificano rigorosi requisiti Ra. Inoltre, i test di biocompatibilità richiedono condizioni superficiali specifiche. Infine, l'adesione batterica è direttamente correlata alla rugosità superficiale.
Requisiti medici critici Ra:
- Strumenti chirurgici: Ra < 0.4μm
- Dispositivi impiantabili: Ra < 0.2μm
- Componenti per la somministrazione del farmaco: Ra < 0.1μm
- Apparecchiature mediche ottiche: Ra < 0.05μm
Specifiche dei componenti aerospaziali
Le applicazioni aerospaziali richiedono un controllo preciso delle superfici. La resistenza alla fatica dipende in larga misura dalla qualità della finitura superficiale. Di conseguenza, si sviluppano concentrazioni di stress in corrispondenza delle irregolarità superficiali. Le misure di controllo qualità prevengono guasti catastrofici.
Valori Ra importanti per l'industria aerospaziale:
- Pale della turbina: Ra 0.8-1.6μm
- Elementi di fissaggio strutturali: Ra < 3.2μm
- Componenti idraulici: Ra 0.4-0.8μm
- Parti del carrello di atterraggio: Ra 1.6-6.3μm
Standard del settore automobilistico
I componenti automobilistici sono sottoposti a condizioni operative diverse. I componenti del motore richiedono finiture diverse rispetto ai pannelli della carrozzeria. Al contrario, i componenti della trasmissione necessitano di texture superficiali specifiche per una corretta lubrificazione. Gli standard di qualità garantiscono prestazioni costanti per tutta la durata di vita del veicolo.
Specifiche Ra comuni per l'industria automobilistica:
- Pareti dei cilindri del motore: Ra 0.2-0.5μm
- Superfici del disco freno: Ra 1.0-2.0μm
- Ingranaggi di trasmissione: Ra 0.4-1.0μm
- Parti di finitura esterne: Ra < 0.8μm
Requisiti di elettronica e semiconduttori
Le applicazioni elettroniche richiedono superfici estremamente lisce. La conduttività elettrica migliora con una migliore finitura superficiale. Inoltre, le interferenze elettromagnetiche diminuiscono con trattamenti superficiali adeguati. Infine, la gestione termica richiede caratteristiche superficiali specifiche.
Standard Ra per l'industria elettronica:
- Circuiti stampati: Ra < 0.4μm
- Wafer semiconduttori: Ra < 0.01μm
- Superfici del dissipatore di calore: Ra 0.2-0.8μm
- Contatti del connettore: Ra < 0.2μm
Vantaggi e miglioramenti della finitura superficiale
La finitura superficiale offre numerosi vantaggi. Trasforma i normali pezzi lavorati a CNC in componenti ad alte prestazioni.
Miglioramento della resistenza alla corrosione
La resistenza alla corrosione è probabilmente la richiesta più comune dei clienti. La giusta finitura superficiale può trasformare un componente che si arrugginisce in poche settimane in uno che dura decenni. La lavorazione CNC garantisce che la superficie di base sia perfetta per la massima protezione dalla corrosione. Anche piccoli graffi possono diventare punti di partenza per la ruggine.
Perché è importante? Solo perché un pezzo ha un bell'aspetto non significa che durerà. Si può dire che sia l'errore più comune quando si trascura un'adeguata preparazione della superficie.
Miglioramenti dell'adesione e del legame
Migliorare l'adesione fa un'enorme differenza per le parti verniciate o incollate. Una corretta preparazione della superficie tramite fresatura e rettifica CNC crea il profilo superficiale ideale per incollaggi resistenti. È importante notare che fattori come l'energia superficiale e la pulizia influenzano la forza di incollaggio.
Resistenza all'usura e forza
Resistenza all'usura e robustezza vengono notevolmente migliorate dai trattamenti superficiali. I rivestimenti duri possono conferire ai materiali morbidi prestazioni simili a quelle dell'acciaio temprato. Le texture superficiali possono intrappolare i lubrificanti per prestazioni migliori. La tornitura e la rettifica CNC consentono di creare le condizioni superficiali esattamente necessarie per la massima resistenza all'usura.
Ottimizzazione delle prestazioni
La riduzione al minimo dell'attrito e la resistenza termica risolvono specifici problemi prestazionali. Le superfici lisce riducono l'attrito e l'accumulo di calore. Rivestimenti speciali possono resistere a temperature estreme. La precisione dei processi CNC garantisce che questi trattamenti funzionino esattamente come progettato.
La protezione ambientale va oltre la semplice corrosione. Le finiture superficiali possono resistere a sostanze chimiche, radiazioni UV e altri rischi ambientali. Quando si scelgono i trattamenti, è sempre importante concentrarsi sulle proprie esigenze specifiche.
Misurazione e unità nella finitura superficiale
Standard di misurazione Ra
Ra, o deviazione media aritmetica, è il metodo più comune per misurare la rugosità superficiale. Fornisce un singolo valore numerico. Questo valore descrive quanto è ruvida o liscia una superficie. La maggior parte delle operazioni di fresatura e rettifica CNC specifica valori target di Ra. Consultate sempre le vostre specifiche per capire di quale valore Ra avete effettivamente bisogno.
Unità e applicazioni del micrometro
I micrometri (μm) sono l'unità di misura standard. Misurano la struttura superficiale. Una tabella di rugosità superficiale può mostrare diversi tipi di finitura superficiale. Questi variano con valori di rugosità Ra da 12.5 μm Ra (molto ruvida) a 0.4 μm Ra. Questo intervallo copre tutto, dalle fusioni grezze alle superfici ottiche di precisione.
Standard e comparatori ISO
Le gradazioni ISO forniscono metodi standardizzati per misurare e confrontare le finiture superficiali. Questi standard garantiscono misurazioni uniformi in tutto il mondo. I comparatori di rugosità superficiale offrono un rapido riferimento visivo e tattile. È possibile toccare con mano le superfici dei campioni e confrontarle con i propri pezzi.
Gradi ISO standardizzati per la rugosità superficiale Ra
| Grado ISO | Ra µm | Ra µin | si utilizza |
| N12 | 50 | 2000 | Getti grezzi, strutture pesanti. |
| N11 | 25 | 1000 | Parti lavorate in generale, articoli non critici. |
| N10 | 12.5 | 500 | Lavorazione standard, precisione moderata. |
| N9 | 6.3 | 250 | Buona finitura della macchina, ingegneria generale. |
| N8 | 3.2 | 125 | Lavorazione fine, superfici di appoggio. |
| N7 | 1.6 | 63 | Lavorazione meccanica di precisione, parti ad accoppiamento geometrico. |
| N6 | 0.8 | 32 | Lavori di alta precisione, parti di automobili, ad esempio, nel motore di una Toyota Corolla |
| N5 | 0.4 | 16 | Dispositivi medici, impianti Medtronic, attrezzature per la lavorazione degli alimenti. |
| N4 | 0.2 | 8 | Strumenti di precisione, parti idrauliche. |
| N3 | 0.1 | 4 | Superfici ottiche, ad esempio in un microscopio Zeiss, apparecchiature a semiconduttore. |
| N2 | 0.05 | 2 | Ottica di altissima precisione, blocchetti di riscontro. |
| N1 | 0.025 | 1 | Finiture a specchio, strumenti scientifici. |
Conclusione
La finitura superficiale trasforma i componenti lavorati a CNC in pezzi ad alte prestazioni. Come si può notare, la combinazione di lavorazioni CNC di precisione , tra cui fresatura, tornitura e rettifica , con finiture superficiali appropriate, crea componenti dall'aspetto migliore, più durevoli e con prestazioni superiori alle aspettative.
La chiave sta nell'adattare il trattamento superficiale ai requisiti specifici dell'applicazione. I dispositivi medici richiedono finiture diverse rispetto ai componenti automobilistici. Ciononostante, una corretta pianificazione e i dovuti accorgimenti di lavorazione garantiscono risultati ottimali. Soprattutto, la comprensione degli standard di settore e delle tecniche di misurazione guida la scelta del trattamento ottimale.
La scelta tra anodizzazione, placcatura e verniciatura a polvere dipende dal materiale, dall'applicazione e dal budget. I nostri ingegneri possono esaminare le vostre esigenze e fornire raccomandazioni basate sugli standard ISO e sui valori Ra discussi in questa guida. Contattate FastPreci per una consulenza gratuita.