


簡単に言うと、アクリルCNC加工とは、CNCマシンを使用してアクリル材料を精密に切断および成形することです。アクリルは、ポリメチルメタクリレート(PMMA)としても知られています。プレキシガラスやパーペックスなどの他の商標名もあります。これは一般的なプラスチックです。CNC加工を使用すると、複雑な形状を簡単に作成できます。 精密なアクリル部品.
アクリルポリメチルメタクリレートとは何ですか?
アクリルって、本当に素晴らしい素材ですよね。エンジニアの間では、ガラスよりも強度が高く軽量な透明プラスチックとして知られています。アクリルには大きく分けて、鋳造製法と押出製法の2種類があります。鋳造製法のアクリルは密度が約1.19g/cm³と高く、引張強度は60~75MPaと強度も優れています。一方、押出製法のアクリルは、鋳造製法に比べてやや強度が劣ります。
アクリルに CNC を使用する理由
なぜそれが重要なのでしょうか?お客様は完璧なフィット感と滑らかな仕上がりを重視します。CNCは両方を実現します。手作業による方法の最も一般的な欠点は、一貫性の欠如と言えるでしょう。
これは重要な点です。CNCは、手作業では不可能な複雑な形状を作るのに最適です。単発の試作品にも大量生産にも最適です。
アクリル CNC 加工の利点
次に、真のメリットを理解しましょう。CNCマシンは驚くほどの精度を誇ります。0.005mm単位の精度です!デザインの自由度と実際に製造可能なもののバランスを見つけましょう。
複雑なデザインでも心配はいりません。CNCは複雑な形状も簡単に加工できます。従来の方法では到底及ばない可能性が広がります。
設計図から始め、CNC加工で非常に滑らかな表面を持つ部品が作られる様子をご覧ください。研磨や磨きの手間が省けるので、時間を大幅に節約できます。
デザインは自由に考えましょう。どのパーツも全く同じ仕上がりになります。すべてが完璧にフィットする必要がある製品では、これは非常に重要です。
キャストアクリルと押し出しアクリル:どちらを選ぶべきでしょうか?
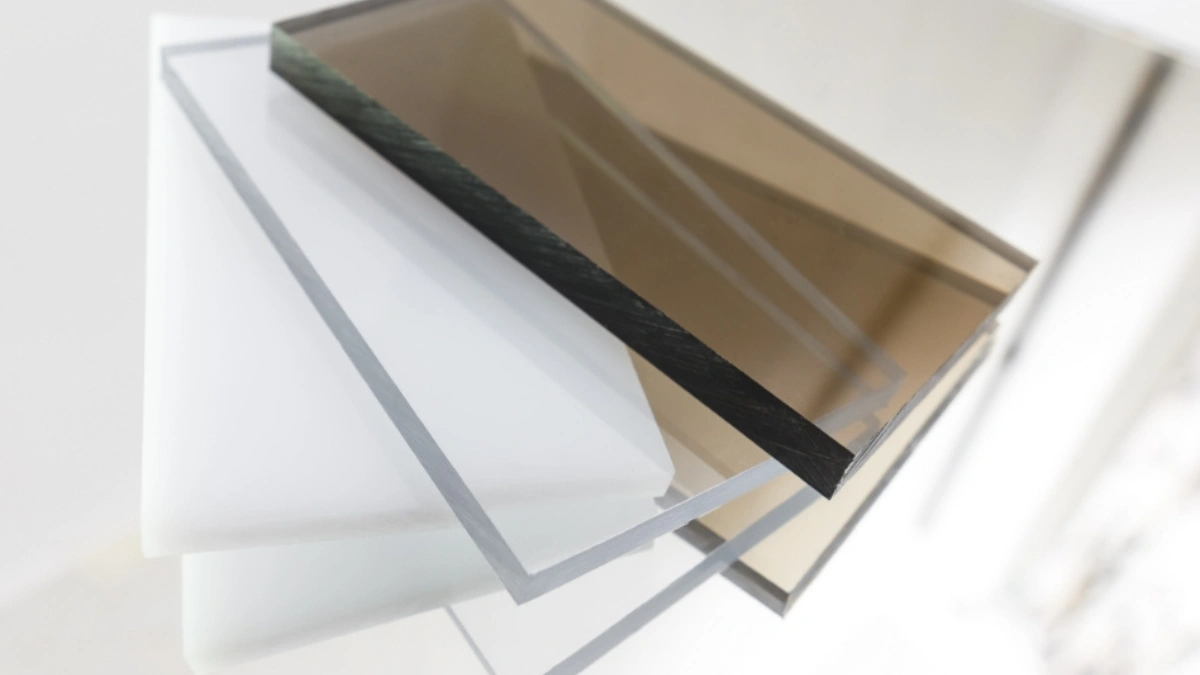
適切なアクリルの種類を選ぶことが重要であることは明らかです。キャストアクリルは、ガラスの型の間に液体を流し込んで作られます。複雑な加工や光学部品に最適です。光の約92%を透過し、欠けが少なく、よりきれいに加工できます。
押し出しアクリルは、プラスチックを金型に押し込むことで作られます。価格は安価ですが、強度がやや低く(引張強度55~70MPa)、切断時に欠けやすいという欠点があります。既成概念にとらわれず、紫外線カットや耐衝撃性を高めた特殊アクリルも存在します。
必要な機械とツール
機材を選ぶ際には、じっくりと時間をかけてください。CNCルーターはアクリル板の切断に最適です。最大24,000rpmで回転するため、プラスチックの加工に最適です。
CNCフライス盤は、複雑な3Dパーツの剛性を高めます。精度が重要となる場面では、すべてが重要です。
ダイカストメーカーはアクリル加工に専用のビットを使用することが多いです。研磨面のシングルフルートまたはダブルフルートの工具が最適です。Oフルートビットは切削片の除去に役立ちます。工具箱の中に、プラスチック専用に設計されたビットがないか探してみてください。
専用のドリルビットも必要です。金属製のビットはアクリルにひび割れを起こす可能性があります。代わりに、先端が60~90度のプラスチック専用のビットを使用してください。
アクリルCNC加工ワークフロー
基本的なポイントは、適切なプロセスに従うことです。まずはAutoCADなどのソフトウェアを使ってデジタル設計を行い、次にCAMソフトウェアを使って切削パスを作成します。
同時に、機械の準備をしましょう。アクリルをしっかりと固定します。真空テーブルは-0.6~-0.9バールの圧力で最適に機能します。
ほとんどの失敗の根本的な原因は何でしょうか?それは不適切な設定です。これを正しく行えば、残りは簡単に解決できます。
切断後には、エッジのバリ取り、研磨、透明度を上げるための磨きなどの仕上げ作業が必要になる場合があります。
アクリルCNC加工の送りと速度
スピンドル速度など、カッティングツールの回転速度に注意してください。アクリルの場合は、回転速度が速いほど良いです。12,000~20,000 RPMであれば、素材を溶かしたりせずにきれいに仕上げることができます。
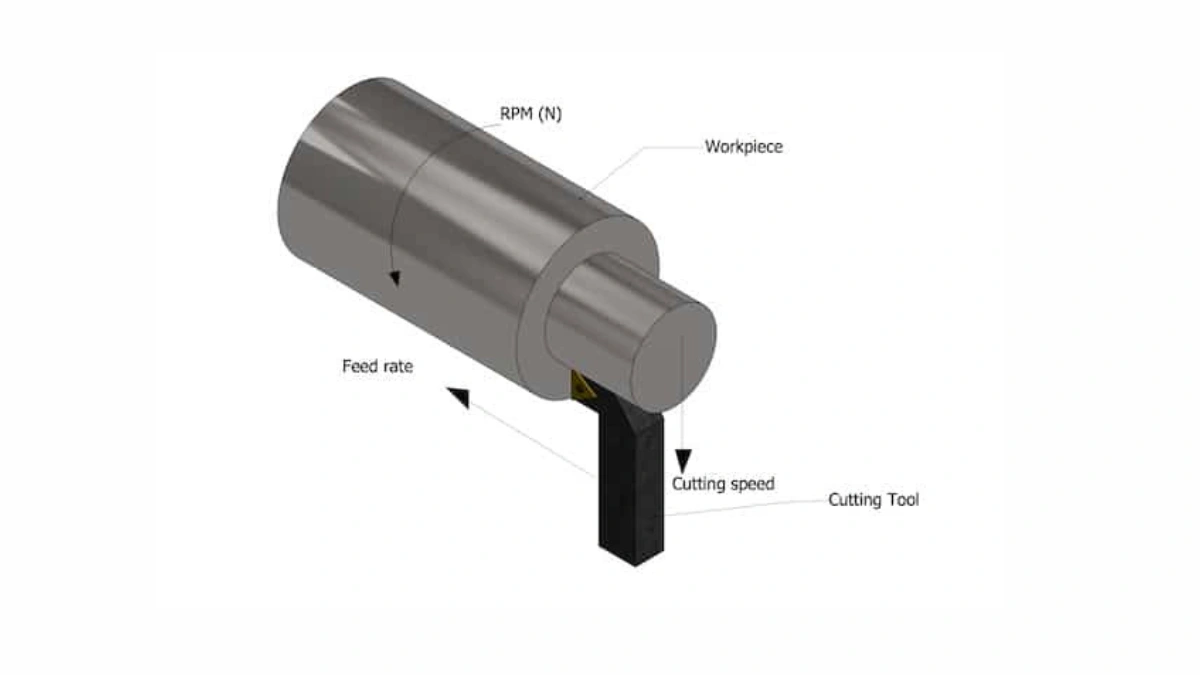
送り速度(ツールが材料を移動する速度)は、設定に応じて 50 ~ 200 IPM にする必要があります。
一度の深い切削よりも、浅い切削(深さ1.27~5.08mm)を複数回行う方が、より良い結果が得られます。これにより、熱の蓄積を防ぐことができます。
高インピーダンスのエアギャップですか?いいえ、エアブラストまたは専用のプラスチック冷却剤を使用して熱を管理し、溶解を防止します。
鋳造部品は、まっすぐ下に突き込むのではなく、徐々に材料に入っていくランピング技法を使用すると、最高の仕上がりになります。
細部にこだわれば、アクリル作品は文字通り輝きを放ちます!自分らしく、少し実験してみましょう。基本をマスターすれば、無限の可能性が広がります。
アクリルCNC加工における一般的な問題の克服
残念ながら、これは最もよくある問題と言えるでしょう。アクリルCNCのトラブルシューティングで注意すべき点と方法をご紹介します。
融解
溶融は熱によって発生します。不適切な速度と送り、鈍い工具、または不十分な切削片排出は、溶融の原因となる可能性があります。これを防ぐには、パラメータ調整と鋭利な工具が必要です。アクリルの加工温度は160℃であるため、切削温度を低く抑えてください。
欠けやひび割れ
工具の種類が適切でなかったり、送り速度が速すぎたり、ワークピースのサポートが不十分だったりすると、チッピングやクラックが発生する可能性があります。プラスチック用のOフルートビットを使用し、適切なサポートを確保することで、こうした問題を回避できます。
欠けやひび割れが懸念される場合は、試作品にアクリルとポリカーボネートを比較してみると良いでしょう。
エッジ仕上げが悪い/バリがある
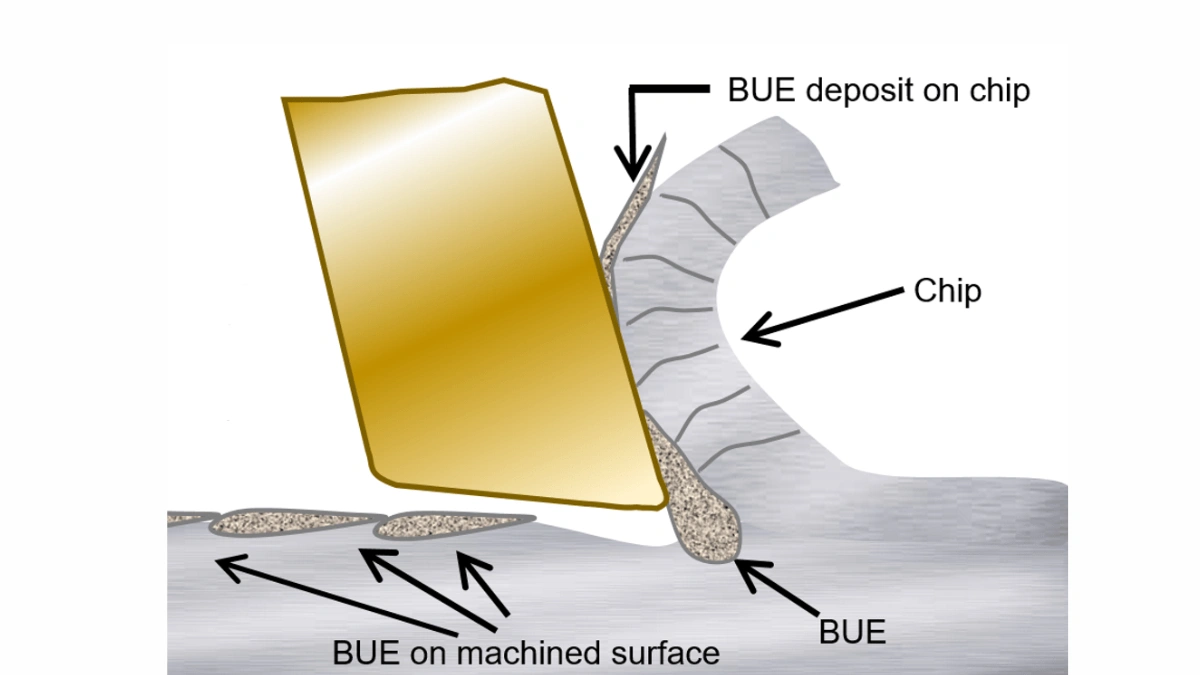
切削パラメータが不適切であったり、工具が鈍っていたりすると、エッジの仕上がりが悪くなったり、バリが出たりすることがあります。速度と送りを最適化し、適切な鋭利な工具を使用することで、アクリルエッジの仕上がりが向上します。
反りやストレス
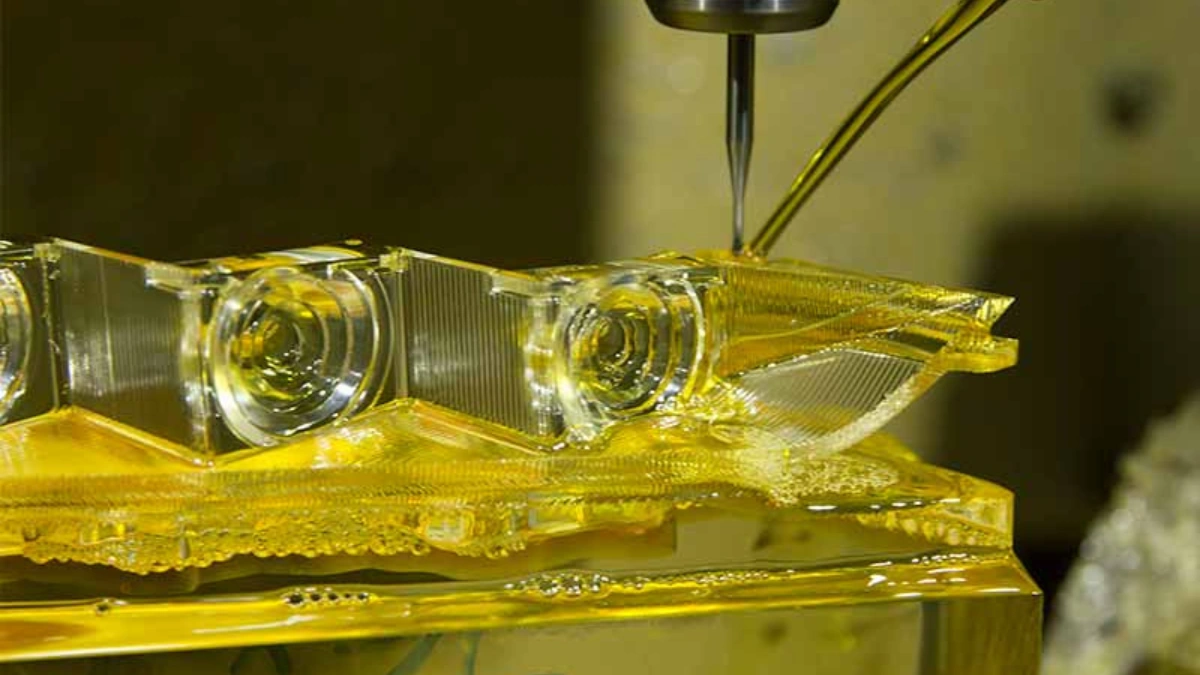
熱が蓄積すると、反りや内部応力が生じる可能性があります。軽い切り込みで切り、熱を効果的に管理することで、これを防ぐことができます。
工具の破損
作業に適さない工具の使用、送り速度の過度、アクリルの保持不足などは、工具破損につながる可能性があります。適切な工具とパラメータを選択してください。
表面の傷
不適切なワークの保持や不十分な切削片の排出は、表面に傷をつける原因となります。真空吸着を使用し、効率的な切削片除去を行うことが重要です。
アクリルは光学部品や美観部品には理想的ですが、より高い耐衝撃性や耐摩耗性を求める場合は、ナイロンなどの素材の方が、歯車やブッシュといった機能的な機械部品には適している場合が多いです。
アクリルの用途 CNC加工
どこかから始めてみると、CNC カットアクリルの幅広い用途がわかるでしょう。
看板とディスプレイ
アクリルは透明性と加工のしやすさに優れているため、高品質のアクリル看板 CNC や POS アクリル ディスプレイの作成に最適です。
小売用什器とスタンド
カスタム小売ディスプレイのアクリル製備品やスタンドは、小売環境で製品を展示するために広く使用されています。
建築モデルと要素
建築用アクリル模型では、透明で加工しやすいという特性からアクリルがよく使用されます。
自動車部品
アクリルは、自動車のレンズや内装トリムなどの一部の用途で使用されています。
医療機器および機器
医療グレードのアクリル加工は、生体適合性が高いことから、さまざまな医療機器に使用されています。
電子機器の筐体とパネル
アクリルは、電子機器の保護用のアクリル筐体やパネルを作成する際によく使用されます。
芸術品および装飾品
自分らしく、CNC カット アクリル (CNC アクリル アワードを含む) から作られた芸術的かつ装飾的なアイテムを探索してください。
プロトタイピング
アクリルは、その加工性と透明性により、アクリルプロトタイプに最適です。
家具部品
CNC 加工により、ユニークなアクリル製家具部品を作成できます。
照明器具と拡散器
アクリルの光透過性と拡散性を活用して、照明のバランスを見つけます。
CNCアクリル部品の最終仕上げ
CNC加工によるアクリル部品のプロフェッショナルな仕上がりには、あらゆる細部が重要です。最終的な外観は、品質に対する印象を大きく左右します。
バリ取り
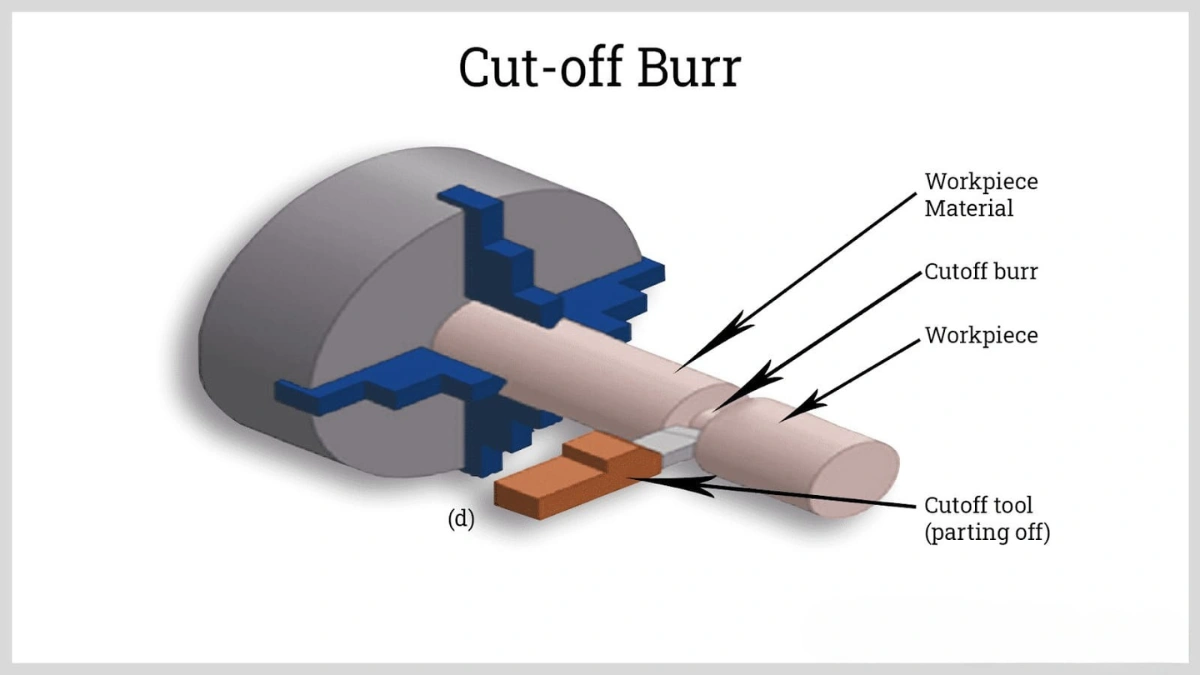
バリ取りは、鋭利な角やプラスチックの小さな破片を取り除く作業です。スチール製またはセラミック製のハンドスクレーパーが使用できます。プラスチック用の細目ヤスリも有効です。特殊なカッターを備えた回転式バリ取り工具も選択肢の一つです。
まっすぐなエッジの場合は、ハンドスクレーパーをエッジに沿って少し斜めに引いてください。内側の複雑な形状の場合は、微細な超硬バーが付いた回転工具を使用すると、より正確に仕上げることができます。傷がつかないように、ゆっくりと軽く力を入れて作業してください。
サンディング
サンディングはアクリル表面を滑らかにし、仕上げに使用します。加工痕を除去します。まずは320~400番の粗いサンドペーパーを使用してください。その後、光学的な透明度を高めるために、800~1200番の細かい番手を使用してください。ウェットサンディングは、特に細かい番手を使用すると、より良い結果が得られます。研磨屑の除去と熱の放出を抑えるのに役立ちます。
平らな面には、均一な圧力をかけるためにサンディングブロックを使用してください。曲線部分には、柔軟性のあるサンディングパッドやスポンジが適しています。次のサンディングを使用する前に、前のサンディングによる傷がすべて消えていることを確認し、時間をかけて作業してください。
光学的透明性のための研磨
非常に透明な部品の場合、研磨が鍵となります。一般的なテクニックは以下のとおりです。
ファイアポリッシュ
炎研磨は、制御された炎を使って表面をわずかに溶かし、滑らかにします。この作業には練習が必要です。プロパンまたはブタンの細い炎のトーチを使用してください。炎をエッジに沿って動かし続けてください。
約1~2cmほど離れて作業してください。表面が泡立ったり焦げたりすることなく溶ける速度で作業してください。距離と速度はアクリルの厚さとトーチによって異なります。まずは廃材で試してください。炎で研磨した後は、アクリルをゆっくり冷ましてください。
蒸気研磨
蒸気研磨では、アクリル部品を塩化メチレンなどの化学蒸気にさらします。この蒸気は表面を柔らかくし、小さな傷や欠陥を滑らかにします。複雑な形状でも、非常にクリアな表面を作り出すことができます。
ただし、特殊な機材と薬品の取り扱いには注意が必要です。アクリルパーツを少量の溶剤を入れた密閉容器に入れます。溶剤が蒸発して容器内に蒸気が充満します。照射時間を慎重に管理することで、溶けすぎたり曲がったりすることなく、良好な結果が得られます。
バフ研磨・機械研磨
バフ研磨や機械研磨では、研磨剤と綿やフェルトなどの柔らかいバフを使用します。バフやアクリルにプラスチック用の研磨剤を少量つけます。まずは粗めのコンパウンドでサンディングによる軽い傷を取り除き、その後、より細かいコンパウンドで仕上げの輝きを出します。
バフ研磨機は低速から中速で使用し、過度の熱を避けてください。均一に研磨するために、部品を常に動かしてください。研磨レベルに応じて、様々なコンパウンドをご用意しています。
クリーニング
研磨されたアクリル部分は、丁寧に洗浄してください。中性洗剤を薄めた溶液と柔らかく糸くずの出ない布を使用してください。刺激の強い化学薬品や研磨剤入りの洗剤は使用しないでください。アクリルを傷つける可能性があります。表面を優しく拭き、研磨剤を取り除いてください。
保護フィルム
完成したアクリルパーツには保護フィルムの使用を検討してください。これは特に取り扱いや輸送の際に役立ちます。フィルムは傷や損傷を防ぎます。粘着性の残留物や化学反応を防ぐため、アクリル専用のフィルムを使用してください。
アクリル用 CNC ルーターとレーザー カッター: どちらが優れていますか?
プラスチック用CNCルーターとアクリルレーザーカット用CNCルーターはどちらもアクリルに使用できるため、どちらかが必ずしも優れているとは限りません。最適な選択は、プロジェクトに何を求めているかによって異なります。
エッジフィニッシュ
CNCルーターは通常、機械加工されたエッジを作成します。仕上がりは粗い場合も滑らかな場合もあります。多くの場合、研磨または研磨が必要です。レーザーカッターは、切断時に炎で研磨された滑らかなエッジを作成できます。滑らかなエッジが必要な場合は、これにより時間を節約できます。ただし、レーザーカットのエッジ品質は、レーザー出力、切断速度、材料の厚さによって変化する可能性があります。
精度と詳細
どちらの方法も非常に精度が高いです。CNCルーターは内部と外部の特徴の加工に最適です。レーザーカッターは、特に薄い材料の非常に微細で細かい部分の切断に最適です。レーザーカッターは、CNCルーターよりも小さな特徴を加工できる場合が多いです。
素材の厚さ
CNCルーターは、一般的なレーザーカッターよりも厚いアクリルを切断できます。強力なレーザーカッターは厚いアクリルを切断できますが、エッジの品質が悪く、切断に時間がかかる場合があります。約25mmを超えるアクリルの場合は、CNCルーターの方が適していることが多いです。
内部カットアウト
CNCルーターは、部品内部の切削や複雑な形状、特に3D形状の加工に適しています。レーザー加工では、形状内部の切削開始位置に小さな跡が残ります。
熱影響部
レーザーカットでは、レーザービームでアクリルを溶かして蒸発させます。これにより、切断面に沿って熱影響部(HAZ)が発生する可能性があります。薄いアクリルではHAZは小さく、研磨されたエッジが形成されます。しかし、厚い材料ではHAZが大きくなり、わずかな色の変化や応力が生じる可能性があります。
CNCルーティングは機械加工であり、通常は大きなHAZ(熱影響部)は発生しません。ただし、切削設定が適切でない場合、摩擦による過度の熱が問題となる可能性があります。
コストとスピード
レーザーカッターは、同等の機能を持つCNCルーターよりも高価になる場合があります。切断速度は以下の要素に依存します。
- アクリルの厚さ
- デザインの複雑さ
- そして、この機械の仕様
複雑なデザインの薄いアクリルであれば、レーザーカットの方が速く加工できます。しかし、厚い素材やシンプルなカットの場合は、CNCルーターの方が効率的です。また、機械の稼働コストも考慮する必要があります。
ベストユースケース
CNCルーターは、厚いアクリル、3D形状の作成、そして精密な機械加工が必要な場合によく使用されます。また、さまざまな種類のプラスチックやその他の材料にも対応できます。
レーザーカッターは、薄いアクリル、非常に精巧な2Dデザイン、そしてすぐに研磨されたエッジが必要な場合に最適です。また、アクリルの彫刻にもよく使用されます。
アクリルCNC加工の成果を最適化するための専門家のアドバイス
専門家のヒントをいくつか知っていれば、かなり素晴らしい結果が得られます。
ツールの選択とメンテナンス
アクリル切削ビットの加工に適した工具を選びましょう。鋭利で高品質な工具を使用し、メンテナンスを徹底しましょう。アクリル加工には、滑らかな刃先を持つシングルフルートまたはOフルートエンドミルが最適です。これらのエンドミルは、プラスチックの固着を防ぎ、きれいな切断面を実現します。
工具が鋭利であることを確認してください。鈍い工具は熱を多く発生します。工具の摩耗を頻繁に確認し、必要に応じて交換してください。コーティングされた超硬工具の使用を検討して、工具を長持ちさせましょう。
テストカットとパラメータ調整
必ず最初に廃材のアクリルでテストカットを行ってください。これにより、使用するアクリルとツールに最適な送り速度、スピンドル回転数、切削深さの設定を見つけることができます。
最初は低めの設定から始めて、徐々に設定を上げ、切れ味が良く速くなるまで調整します。うまくいった設定をメモしておきましょう。
ワークの保持と切削片の排出
アクリル板をしっかりと固定してください。これにより、加工中の揺れや動きを防ぎます。アクリル板には、バキュームテーブルや先端が柔らかいクランプなど、適切なワーク保持方法を使用してください。切りくずを効果的に除去することも重要です。切りくずが再切削されると、表面を傷つけ、熱が発生する可能性があります。切りくずが発生したら、強力なエアブローやバキュームを使用して除去してください。アップカットツールを使用すると、切削箇所から切りくずを遠ざけることができます。
熱管理
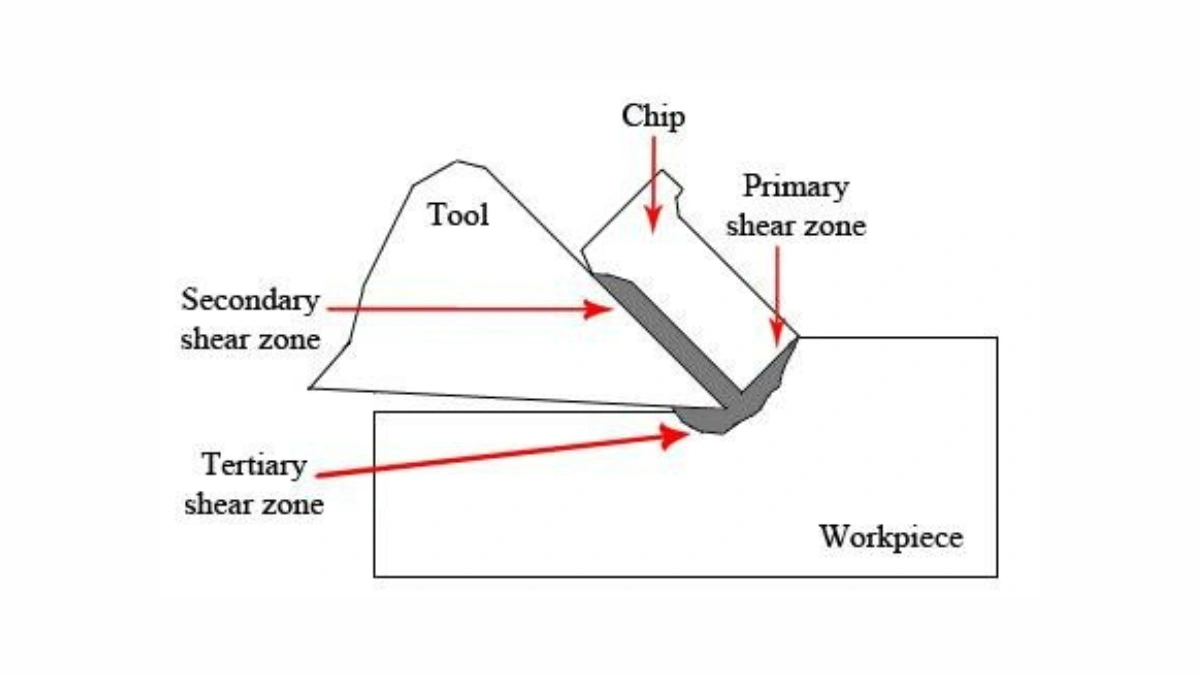
加工中は熱を制御し、溶解や曲がりを防ぎます。適切な切削速度と送り速度を使用してください。工具を長時間同じ場所に留めないでください。前述の通り、圧縮空気またはプラスチック用のミストクーラントを使用してアクリルを冷却し、切削片を除去しましょう。
ツールパス戦略
CAMソフトウェアで適切なツールパス戦略を使用してください。ダウンカットは、特に表面仕上げにおいて、より良好な表面品質が得られることが多いです。深い切削の場合は、1回の深い切削ではなく、1回ごとに浅い深さで複数回のパスに分けて切削します。工具の切削への進入と退出を最適化し、切削の開始と終了時に工具跡が残るのを防ぎます。
材料の取り扱いとマスキング
アクリル板は傷や指紋がつかないよう、丁寧に扱ってください。素材を清潔に保ちましょう。加工中は、アクリルの両面に保護フィルムを貼ることを検討してください。これにより表面が傷つくのを防ぎ、加工後に剥がすことができます。フィルムがアクリルにしっかりと密着し、切断中に剥がれないことを確認してください。
カスタムアクリルパーツの機械加工
CNC 加工サービスとプラスチック加工サービスを探すならここです。
プラスチック加工のカスタム業者を選ぶ際、またはプレキシガラスのCNC加工サービスが必要な場合は、アクリル加工の実績がある業者を探しましょう。カスタムアクリル部品の加工に関するオンライン見積もりは、Fastpreciまでお問い合わせください。











