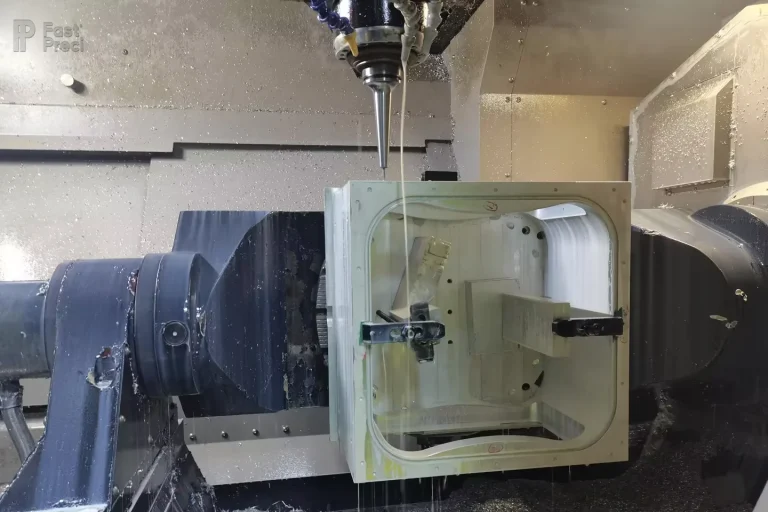
CNC旋削とフライス加工の主な違いは、旋削加工の核となるのはワークピースの回転であるのに対し、フライス加工の核となるのは工具の回転であるという点です。CNC旋削は円筒形の部品を成形します。ワークピースが回転し、固定された工具が材料を除去します。このプロセスは円形形状の加工に高速です。CNCフライス加工は複雑な形状を作成します。切削工具が回転し、ワークピースは静止したままです。フライス加工は複雑なディテールの加工に優れています。それぞれ異なるニーズに対応する独自の強みを持っています。
この記事の重要なポイント
- CNCターニングとは何ですか?
- CNCフライス盤とは何ですか?
- CNC旋削とフライス加工の主な違い
- CNC旋削とフライス加工を選択
CNC 旋削について理解する

CNCターニングとは何ですか?
CNC旋盤加工は、切削工具に材料を回転させることで円筒形の部品を製作します。つまり、ワークピースが回転する間に、工具が材料を除去して目的の形状を作り出すという基本的な仕組みです。完全に円形の部品が必要な場面では、必ずこのプロセスが用いられています。
CNC 旋削の主なコンポーネントは次のとおりです。
- チャック(ワークピースを保持して回転させる)
- 切削工具
- ツールホルダー
- そしてコンピュータ制御システム。
一般的な用途は?旋削加工は単純な部品しか作れないと考えるのはよくある誤解と言えるでしょう。しかし実際には、CNC旋削加工は以下のような複雑な部品を加工します。
- 車両用シャフトと車軸
- 精密医療インプラント
- カスタムファスナーと継手
- 砲身と部品
- 航空宇宙燃料システム部品
CNC旋盤の仕組み
CNC旋削加工は、高速回転するチャックに固定された素材のブランクから始まります。次に、タレットに取り付けられた切削工具が回転する素材に対して移動し、余分な材料を層ごとに削り取ります。この点は注目に値します。工具が回転するフライス加工とは異なり、旋削加工ではワークピースが回転する一方で、工具は比較的静止した状態です。
CNC旋盤加工には、基本的な工程以外にも様々な加工が含まれます。面削り加工では、端部に平面を形成します。成形旋削加工では、複雑な輪郭を一度の加工で形成します。テーパー旋削加工では、円錐形状を作り出します。ローレット加工では、滑りにくい表面加工を施します。ねじ切り加工では、医療用ネジやインプラント用の精密なねじ山を形成します。加工工程の選択はご自身の判断で行ってください。経験豊富なプログラマーは、これらの技術を組み合わせてサイクルタイムを最小限に抑えます。
ワーク保持システムには特に注意が必要です。3爪チャックはほとんどの作業において素早い芯出しが可能です。コレットチャックは精密部品の同心度精度を向上させます。4爪独立チャックは不規則な形状にも対応します。エンジニアはよく知っていますが、振れ止めと回転センタを使用することで、切削力でたわんでしまう可能性のある長いワークピースをしっかりと保持できます。
切削パラメータは品質と効率に直接影響します。スピンドル回転数(RPM)は材料と直径に依存します(速度 = 切削速度 ÷ 直径 × 12)。仕上げ切削の場合、送り速度は通常、0.005回転あたり0.020~XNUMXインチです。切込み深さは、材料の硬度と機械の剛性によって異なります。適切な工具の選択は部品の品質と生産コストに大きく影響するため、お客様は工具コストにも注意を払います。
CNC旋削の利点
CNC旋盤加工の大きなメリットはスピードです。生産計画は臨機応変に進めましょう。旋盤加工は円筒形状のフライス加工よりもはるかに早く部品を仕上げることができます。熟練したプログラマーはサイクルタイムを最適化し、効率を最大化することができます。
現代のCNC旋盤加工では、精度は驚異的なレベルに達しています。高品質な機械であれば、0.01mmインチの公差を容易に維持できます。しかし、当社の最大許容範囲は0.005mmです。この精度により、適切なフィットが最も重要な部品の旋盤加工に最適です。
大量生産において、旋削加工は驚異的なコストメリットをもたらします。これは、数千個の同一部品を必要とするメーカーにとって特に重要です。サイクルタイムの短縮、労働力の削減、そして材料ロスの削減は、他の方法と比較して大幅なコスト削減につながります。
CNC旋削の限界
CNC旋削加工には多くの利点がある一方で、設計上の制約もあります。ご存知の通り、旋削加工は主に円筒形や放射対称の形状に有効です。非円筒形状のフィーチャーを作成するには、追加の操作や全く異なるプロセスが必要になります。
材料の制約も存在します。非常に硬い材料は工具を急速に摩耗させます。非常に柔らかい、あるいは柔軟性のある材料は、旋削加工中に変形する可能性があります。しかし、慌てる必要はありません。経験豊富な機械工は、特殊なワーク保持装置の使用や切削戦略の改良など、これらの課題を回避する技術を開発しています。
CNCフライス加工の探求

CNCフライス盤とは何ですか?
CNCフライス加工では、回転する切削工具を用いて部品を加工します。目的は、固定されたワークピースから材料を削り取ることです。そのため、旋削加工とは基本的に異なります。例えば、フライス加工では、ワークピースは固定されたまま工具が回転します。
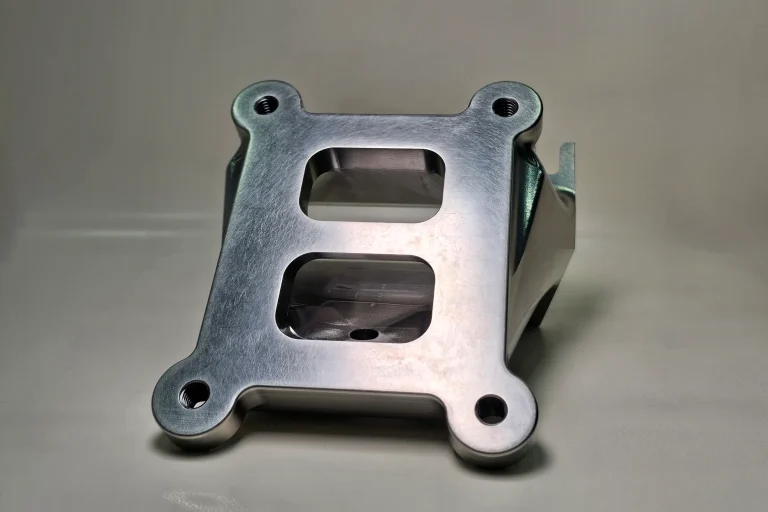
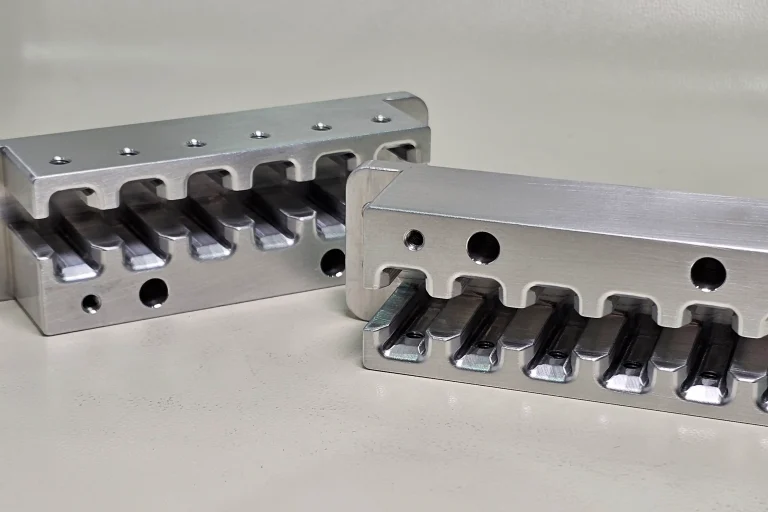
このように、フライス加工は複雑な形状、平坦な表面、複雑な特徴を持つ部品の作成に優れています。一般的な用途には以下が含まれます。
- エンジンブロックとシリンダーヘッド
- 製造用の金型
- カスタム固定具と治具
- 電子機器の筐体とヒートシンク
- 建築部品とプロトタイプ
CNCミリングのしくみ
簡単に言えば、CNCフライス加工は、切削工具を高速回転させながら、工具またはワークピースを複数の軸に沿って移動させることで機能します。現代のフライス加工センターはますます複雑な動作をしており、3軸加工機はほとんどの基本的な作業を処理し、4軸加工機は5つの軸を中心とした回転加工を追加し、XNUMX軸加工機は事実上あらゆる角度からワークピースにアプローチできます。
フライス加工戦略は結果に劇的な影響を与えます。ダウンカット(工具回転と送り方向が一致)は仕上がり品質が向上しますが、厳格なセットアップが必要です。コンベンショナルフライス加工(工具回転と送り方向が反対)は、古い機械に適しています。アダプティブクリアリングとトロコイドツールパスは、一定のエンゲージを維持することで工具負荷を軽減します。この点は、難削材の加工において工具寿命を延ばす上で重要です。
フライス加工に使用する工具には特別な注意が必要です。スクエアエンドミルは鋭い角と溝を作ります。ボールノーズミルは輪郭のある面を作ります。ブルノーズ(コーナーR)ミルは強度とディテールのバランスを保ちます。刃数も重要です。アルミニウムや非鉄金属の場合は刃数が少ない(2~3枚)、鋼の場合は刃数が多い(4枚以上)のがよいでしょう。適切な工具の選択は、精度だけでなく、サイクルタイムや工具寿命にも影響します。切削パラメータを設定する際には、速度と工具寿命のバランスを見つけましょう。
CNCフライス盤の利点
フライス加工の最大の強みは、その汎用性です。フライス盤は、単純なブロックから非常に複雑な3D輪郭まで、あらゆる形状を加工します。この柔軟性により、フライス加工は製品開発や製造現場において不可欠なものとなっています。
多軸加工機能により、この汎用性はさらに高まります。5軸フライス加工センターは、事実上あらゆる角度からワークにアプローチできるため、従来の機械では不可能な形状を作成できます。設計は自由自在です。最新のフライス加工技術は、従来の製造における多くの制約を取り除きます。
材料の適合性は、ベテランの機械工でさえも驚嘆させるほどです。CNCフライス加工は、軟質プラスチックから硬化工具鋼まで、あらゆる材料に対応します。この点は、材料選択の柔軟性を求めるメーカーにとって重要です。
CNC フライス加工の限界
特定の用途では、フライス加工と旋盤加工を比較すると速度に限界があります。単純な円筒形部品の加工には、旋盤加工よりもフライス加工の方が時間がかかるのは明らかです。生産計画担当者は、作業計画を立てる際にこの点を考慮する必要があります。
フライス加工設備の選定においては、コストも重要な要素となります。多軸と自動工具交換装置を備えた高度なCNCフライス加工センターは、多額の投資となります。まずはある程度の規模から始めましょう。小規模な工場では、3軸加工機から始め、事業の成長に合わせて設備を拡張していくのが一般的です。
CNC旋削とフライス加工の主な違い

プロセス比較
旋削加工とフライス加工の根本的な違いは、切削中の材料の動きにあります。旋削加工では、工具は比較的固定された状態でワークが回転します。フライス加工では、切削工具が回転する一方で、ワークは作業空間内を移動します。
材料除去も大きく異なります。ご存知のとおり、旋削加工では連続した帯状またはリボン状の材料が除去されますが、フライス加工では歯の噛み合いごとに小さな切削片が生成されます。これは切削力、工具の選定、そして仕上げ条件に影響します。
表面仕上げ特性は工程によって大きく異なります。CNC旋削では、特別な加工を行わなくても、通常32~63µinの表面仕上げが得られます。工具ノーズ半径はこれに直接影響します。半径が大きいほど仕上げは滑らかになりますが、細長い部品では振動が発生する可能性があります。この点は、旋削面(同心円状の工具痕)とフライス加工面(工具パスから見えるカスプ)を比較すると顕著です。
速度と効率の比較
旋盤加工は、円筒形部品の加工において一般的に材料除去速度が速いという利点があります。例えば、単純な丸軸の加工でも旋盤では数分で済むのに、フライス加工では数時間かかることがあります。この効率性の高さから、旋盤加工は円筒形部品の大量生産において最もよく使われる加工方法となっています。
エネルギー消費パターンも異なります。CNC旋盤は、可動部品が少なく、動作システムがシンプルなため、同等のフライス加工センターに比べて一般的に消費電力が少なくなります。機器を選定する際には、プロセス能力と運用コストのバランスを検討してください。
精度と公差
どちらのプロセスも優れた精度を実現しますが、その方法は異なります。CNC旋削加工では、機械加工会社は一般的に直径寸法で±0.0005インチ(0.013mm)の公差を実現できます。さらに、適切な工具と慎重なセットアップにより、±0.0002インチ(0.005mm)まで到達可能です。旋削加工はフライス加工よりも真円度が高くなるというお客様のご意見は、まさにその通りです。例えば、精密旋盤では0.0001インチ(0.0025mm)以内の真円度を実現できます。
CNCフライス加工は位置公差に関しても完璧です。標準的な機械では±0.001インチ(0.025mm)、ハイエンド機では±0.0005インチ(0.013mm)以内の精度で、フィーチャ同士を精密に配置します。この点は、大型部品間で穴パターンの正確な位置関係を維持する必要がある航空宇宙用途において顕著です。平面度は0.001インチあたり12インチが標準です。
円筒度や同心度といった幾何公差は旋削加工に有利ですが、平行度や直角度はフライス加工に有利です。お客様の特定の要件を考慮し、どちらの加工方法がお客様の精度ニーズに最も適しているかを判断してください。
コスト比較
機械のコストは大きく異なります。エントリーレベルのCNC旋盤は、一般的に同等のフライス盤よりも安価です。しかし、ライブツールを備えた高度な多軸旋盤は、高度なフライス盤と同等、あるいはそれ以上の価格になる場合があります。
運用コストは慎重に検討する必要があります。総コストの分析には忍耐が必要です。工具寿命、プログラミングの複雑さ、セットアップ時間、サイクルタイムはすべて最終的な利益に影響します。部品あたりの真のコストを計算する際には、あらゆる要素が重要です。
生産量によってコスト優位性は異なります。円筒形の部品を大量に生産する場合は、旋削加工が有利な場合が多いです。一方、セットアップの償却がそれほど重要でない、複雑で少量生産の部品の場合は、フライス加工の方が経済的であることがよくあります。
CNC 旋削とフライス加工の選択: どちらを使用すべきか?
決定に影響を与える要因
旋削加工とフライス加工のどちらを選択するかを決定する上で、部品の構造(形状)が最も重要な要素となります。引張強度の高い硬質材料は、切削力がフライス加工とは異なる分布を示す旋削加工の方が、加工性が良い場合が多いです。
プロジェクトの複雑さに応じてプロセスの選択が左右されます。単純な円筒形の部品であれば、当然旋削加工が適しています。複数の平面や複雑な形状を持つ部品は、通常、フライス加工が必要となります。これらの両極端の間には、適切な工具と治具を用いればどちらのプロセスでも可能な無限の可能性が存在します。
生産量は経済性に大きく影響します。大量生産では、サイクルタイムの短縮と人件費の削減のため、一般的に旋盤加工が有利です。一方、少量生産や試作では、フライス加工の柔軟性が大きなメリットとなることがよくあります。
必要な公差も非常に重要です。工程を選択する際には、最も重要な寸法に着目してください。特定の工程では、幾何公差の達成が容易になる場合もあります。
CNC旋盤を使用する場合
CNC旋削は、シャフト状の部品、円筒形の部品、そして回転対称性のあるあらゆるものに最適です。旋削加工によって、以下のようなものを作る際に素晴らしい結果が得られます。
- 精密シャフトとアクスル
- ベアリングレースとハウジング
- ねじ付きコンポーネント
- 滑車および類似の回転部品
- 優れた同心度が求められる部品
材料除去速度は説得力のある物語を物語っています。例えば、軟鋼の旋削加工では通常1~3立方インチ/分の材料除去量ですが、円筒形部品の同等のフライス加工では0.5~1.5立方インチ/分です。つまり、適切な形状であれば旋削加工はXNUMX倍の速度で加工できるということです。なぜこれが重要なのでしょうか?大量生産において、この効率性は部品XNUMX個あたりのコスト削減に直接つながります。
実例として自動車製造業が挙げられます。燃料噴射装置の部品では、真円度と直径においてミクロンレベルの精度が求められます。CNC旋削加工は、0.0001時間あたり数百個の生産速度で0.0025インチ(XNUMXmm)の真円度を安定的に実現できるため、このような部品にはCNC旋削加工が唯一の選択肢となります。つまり、部品が主に回転機能を持つ場合、旋削加工を第一に検討すべきということです。
CNCフライス加工を使用する場合
CNCフライス加工は、平面、ポケット、輪郭、複雑な3D形状を持つ部品の加工において、依然として優位に立っています。部品に円筒形の特徴があるからといって、必ずしも旋削加工に適しているわけではありません。フライス加工は、以下の用途に最適です。
- エンジンブロックとヘッド
- カスタム電子機器筐体
- 金型とダイ
- 複数のポケットと機能を備えたパーツ
- 精密な穴パターンを必要とする部品
医療機器メーカーは、旋盤加工だけでは不可能な、複雑な人間工学的ハンドルと精密な特徴関係を備えた外科用器具を作成するために、フライス加工を選択することがよくあります。
一緒に使用できますか?
ハイブリッド加工システムは、旋削加工とフライス加工の機能を1台の機械に統合します。これらの高度な加工センターは、旋削加工を行った後、電動工具を用いて二次段取りなしで形状をフライス加工できます。この機能は、両方の加工を必要とする複雑な部品加工において非常に役立ちます。
ハイブリッドシステムのメリットは、セットアップ時間の短縮、フィーチャ間の精度向上、そして人件費の削減です。航空宇宙メーカーは、旋削加工とフライス加工のフィーチャ間の関係を高精度に保つ必要がある複雑な部品を製造する際に、特にこれらの機能を高く評価しています。
一般的なCNC旋削およびフライス加工用材料
CNC旋削に適した材料
金属旋削加工は依然として非常に一般的であり、合金鋼、アルミニウム、真鍮、銅がよく選ばれます。CNC旋削工場では、適切な切削工具とクーラントを使用し、これらの材料を定期的に加工しています。
プラスチックや複合材も、適切な条件下では良好な旋削加工が可能です。デルリン(アセタール)、ナイロン、ポリカーボネートなどの材料は、適切な切削パラメータと工具を用いれば、旋盤で美しく加工できます。
特定の材料は旋削加工において課題となる場合があります。焼入れ鋼やチタンなどの非常に硬い材料には、特殊な超硬合金またはセラミック製の工具が必要です。また、極めて柔らかい材料は加工中に変形する可能性があるため、特殊なワークホールディングソリューションが必要となります。
CNCフライス加工に適した材質
CNCフライス加工は、実に幅広い材料に対応します。適切な工具と切削パラメータを使用すれば、チタン、ステンレス鋼、真鍮などの材料も良好に加工できます。高度な機械では、スピンドル速度と送り速度を最適化することで、難削材の加工もより正確に行うことができます。
セラミック、硬化工具鋼、ガラスといった硬質材料は、ダイヤモンドコーティングエンドミルなどの特殊工具を用いることで加工可能です。この点は、極めて硬い材料から精密部品を加工する必要がある業界にとって重要です。
材料選定の課題は、多くの場合、ワークの保持力と切削力に関係します。薄い材料は切削圧力によって反りが生じる可能性があります。また、非常に硬い材料は工具寿命を大幅に短縮します。経験豊富なプログラマーは、これらの制約を克服するための戦略を策定します。
CNC旋削とフライス加工:業界と用途
CNC旋削に依存する業界
自動車産業は、シャフト、ピストン、バルブ部品といった旋削部品に大きく依存しています。自動車製造の大量生産の性質上、旋削加工のスピードという利点は特に重要です。
航空宇宙メーカーは、タービンシャフト、燃料システム部品、着陸装置部品といった重要部品の加工にCNC旋盤を使用しています。最新のCNC旋盤は極めて高い精度と信頼性を備えており、安全性が極めて重要なこれらの用途に不可欠な技術となっています。
医療機器製造は、インプラント部品、外科用器具、診断機器部品の旋削加工に依存しています。ミクロンレベルの公差を維持できる能力は、規制の厳しいこの業界において旋削加工に不可欠な要素となっています。
CNCフライス加工に依存する業界
エレクトロニクス業界では、筐体、ヒートシンク、特殊な取り付け金具の製造にフライス加工が不可欠です。複雑な冷却形状と精密な取り付け機構を形成できるため、フライス加工は現代の電子システムに不可欠な要素となっています。
工具・金型製造も、フライス加工を多用する産業の一つです。金型やダイの製造には、複雑な3D輪郭を極めて高精度に加工する能力が求められますが、多軸フライス加工センターはまさにそれを実現します。
試作・カスタム製造事業は、一般的にフライス加工技術を核としています。幅広い材料からほぼあらゆる形状を製作できる柔軟性により、フライス加工は試作・カスタム製造業務の基盤となっています。
CNC旋削とフライス加工の両方が使用されるアプリケーション
自動車や航空宇宙部品では、両方の工程が頻繁に必要となります。クランクシャフトなどのエンジン部品は、旋削加工から始まり、キー溝やボルトパターンなどの切削加工が必要となります。この複合的なアプローチにより、最適な効率と精度が確保されます。
医療機器や科学機器などの業界では、高精度部品の製造には両方の工程が必要となることがよくあります。外科用器具には、ハンドル部分を旋削加工し、切削加工した部分を持つものがあります。
複雑な設計の試作には、多くの場合、両方の工程が伴います。製品開発者は、試作品の円筒形部分に旋削加工を施し、複雑な形状を追加する際にはフライス加工に移行することがよくあります。この複合的なアプローチの利点は何でしょうか?このアプローチを組み合わせることで、設計意図を維持しながら製造時間を最小限に抑えることができます。
ビジネスに最適なCNCマシンの選び方
適切なCNC旋盤の選び方
旋盤加工機を選ぶ際には、サイズ、加工能力、出力、自動化レベルを考慮してください。投資する前に、一般的なワークピースの寸法と必要な公差を明確にしてください。小型旋盤はコストは低くなりますが、加工能力には限界があります。一方、大型旋盤はより大きな部品を加工できますが、より多くのスペースと出力を必要とします。
旋盤には様々な構成のものがあります。2軸旋盤は基本的な旋削加工を経済的に処理できます。ライブツーリングを備えた多軸旋盤はより高い柔軟性を提供しますが、コストは大幅に高くなります。旋削加工とフライス加工の両方の要素を持つ小型で細長い部品については、図面確認後、スイス型旋盤加工サービスをご利用いただけます。
適切なCNCフライス盤の選び方
フライス盤の選択は、ワークのサイズ、複雑さ、生産量によって異なります。3軸垂直フライス盤は、多くの工場にとって優れた出発点となります。5軸フライス盤はコストは高くなりますが、一度のセットアップで複雑な形状を作成できます。
フライス加工機を選ぶ際には、工具、ワーク保持具、そして材料の適合性を考慮してください。剛性の高いフレームを備えた重量のある機械は、一般的にチタンや硬化鋼などの硬い材料に対してより良い結果をもたらします。アルミニウムやプラスチックの場合は、軽量の機械の方が経済性に優れている場合があります。
投資に関する考慮事項
機械加工会社にとって、工作機械の選択とそのROIは非常に重要です。しかし、顧客は最終的な製品結果など、様々な優先順位を持つ傾向があります。ROIの計算には、以下の要素を含める必要があります。
- 予想利用率
- 自動化による労働力の節約
- 品質向上
- 新たな能力主導のビジネスチャンス
- オペレーターとプログラマーのトレーニング要件
結論
CNC旋削加工とフライス加工は、現代の製造業において相互補完的な技術である。旋削加工は、円筒形の部品を迅速かつ経済的に製造することに優れている。一方、フライス加工は、複雑な形状や非円筒形の部品に対して、非常に汎用性の高い加工能力を提供する。
製造技術の進歩に伴い、旋削加工とフライス加工の境界はますます曖昧になっています。両方の機能を組み合わせたハイブリッドマシンは、より身近なものになりつつあります。ソフトウェアの改良により、これらの複雑なシステムのプログラミングはますます容易になっています。
旋削加工とフライス加工の違いを理解することが第一歩です。FastPreciでは、両方の加工法を高精度CNC加工と組み合わせることで、お客様のプロジェクトに最適な結果を実現します。当社の加工能力について詳しくはこちらをご覧ください。