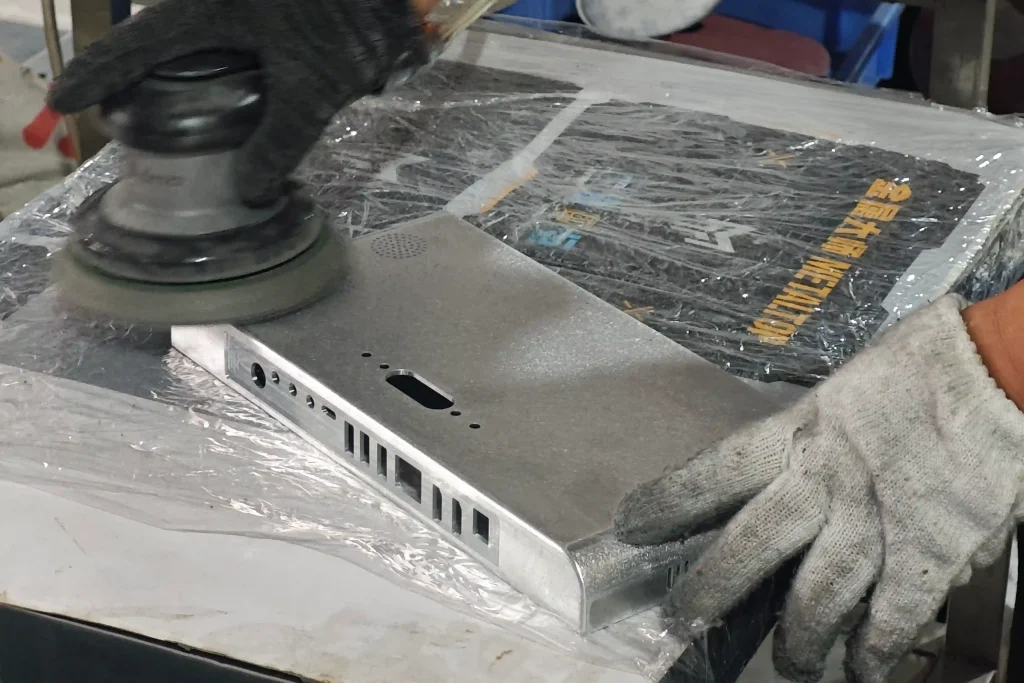
ドリル加工された穴は、直径公差を満たしていても、バリが嵌合軸に引っかかると組み立てができなくなることがあります。内側の交差穴は、外見上はきれいに見えても、金属片が残っていて、それが後に流体回路に入り込むことがあります。バリは機械加工の一般的な副産物であり、バリ取りは単なる表面的な清掃以上の意味を持ちます。
適切な処理方法は、部品の機能、エッジの要件、材質、形状、生産量、および後工程の仕上げによって異なります。アクセス可能な外側のエッジは、簡単なバリ取りで済む場合もありますが、シールエッジや隠れた通路は、より厳密な制御が必要です。このガイドでは、バリ取りが必要な場合、適切な処理方法の選択方法、および仕上げ部品の品質を損なわないように図面に何を記載すべきかについて説明します。
CNC加工におけるバリ取りとは何ですか?
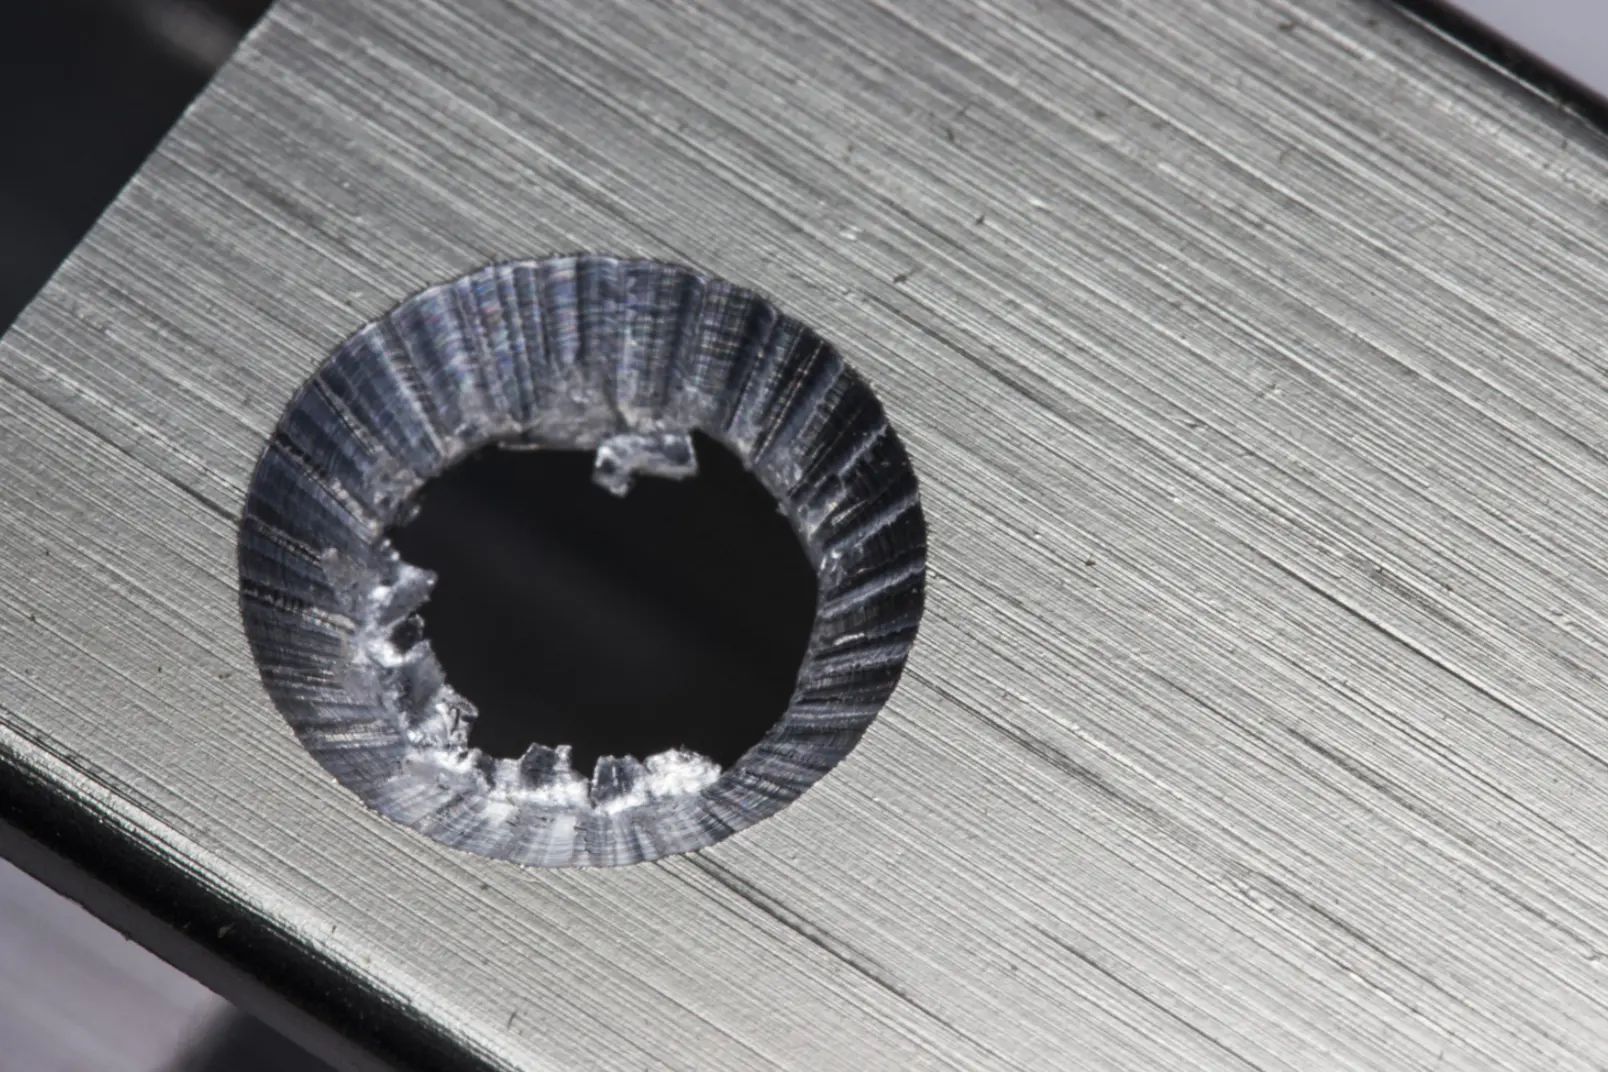
バリとは、機械加工された刃先から突き出た不要な材料のことです。切削中に材料が変形したり、転がったり、きれいに分離せずに部分的に付着したままになったりすると発生します。材料の延性、工具の状態、加工条件などがバリの発生に影響を与えます。
フライス加工、旋削加工、穴あけ加工、ねじ切り加工では、加工箇所の境界にバリが発生することがあります。工具の進入・退出位置、穴あけ加工後の出口、ねじ切り開始部、交差する部分、薄いエッジなどを確認してください。特に、支持されていない出口エッジは、材料がきれいに切断されるのではなく、押し出されてしまう傾向があります。
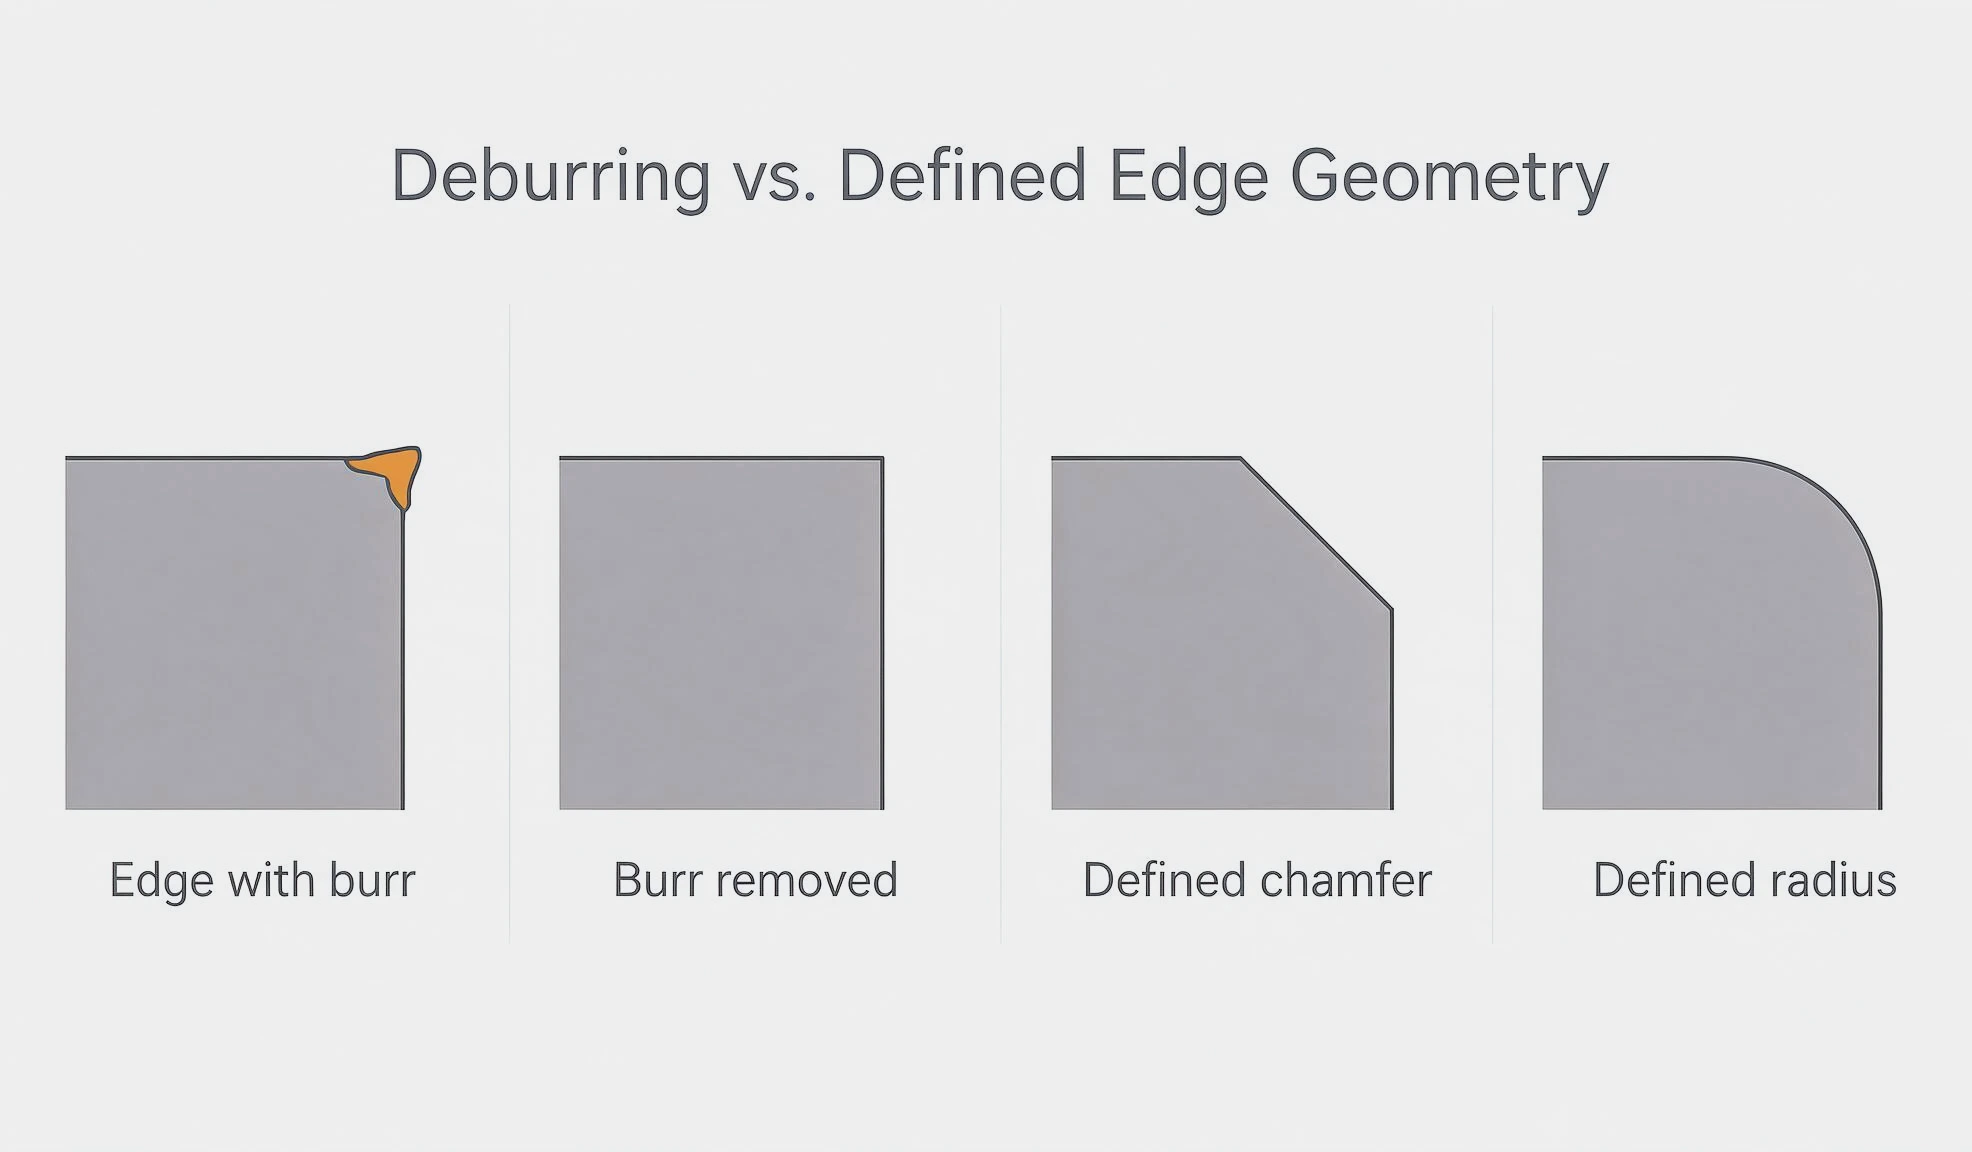
バリ取りは、これらの不要な突起部を除去します。面取りやエッジの丸めとは異なり、面取りは角度のついた面を作成するのに対し、丸めは曲線的な移行部を作成します。1回の作業でバリを除去し、どちらの形状も作成できますが、「バリ取り」だけでは、最終的なエッジのサイズや形状は決まりません。
CNC加工部品のバリ取りはいつ行うべきですか?
すべてのCNC加工部品には適切なエッジ処理が必要ですが、すべてのエッジに同じ処理が必要なわけではありません。まずは、そのエッジが何に接触し、何をガイドし、何をシールし、あるいは汚染する可能性があるのかを考えてみましょう。
バリ取りは特に以下の点に注意を払う必要がある。
- 組み立てインターフェースにおいて、突起部が嵌合を妨げたり、位置合わせを阻害したりする可能性がある箇所。
- 可動部品、シャフト、ベアリングの接合部、シール挿入部など、バリがあると干渉や損傷を引き起こす可能性がある箇所。
- 流体やガスの通路では、剥離した破片が清浄度や流量の問題を引き起こす可能性がある。
- 手作業で扱う縁の部分では、鋭利な破片が取り扱い上のリスクとなる。
- 後から仕上げ加工を行うエッジ部分では、残留バリがあると仕上がりの状態を損なう可能性があります。
機械加工された部品のバリ取りは、組み立てと動作に必要な形状を維持しなければならない。
機能を持たない外縁部については、一般的なバリ取りとわずかな鋭利な刃先面取りで十分な場合があります。機能を持つ縁部については、必要な面取り、半径、許容される刃先面取り、または保持する鋭利さを明確に定義してください。シール挿入部と精密位置決め用の肩部には、同様の無制限の清掃指示を適用すべきではありません。
どのバリ取り方法を使用すべきか?
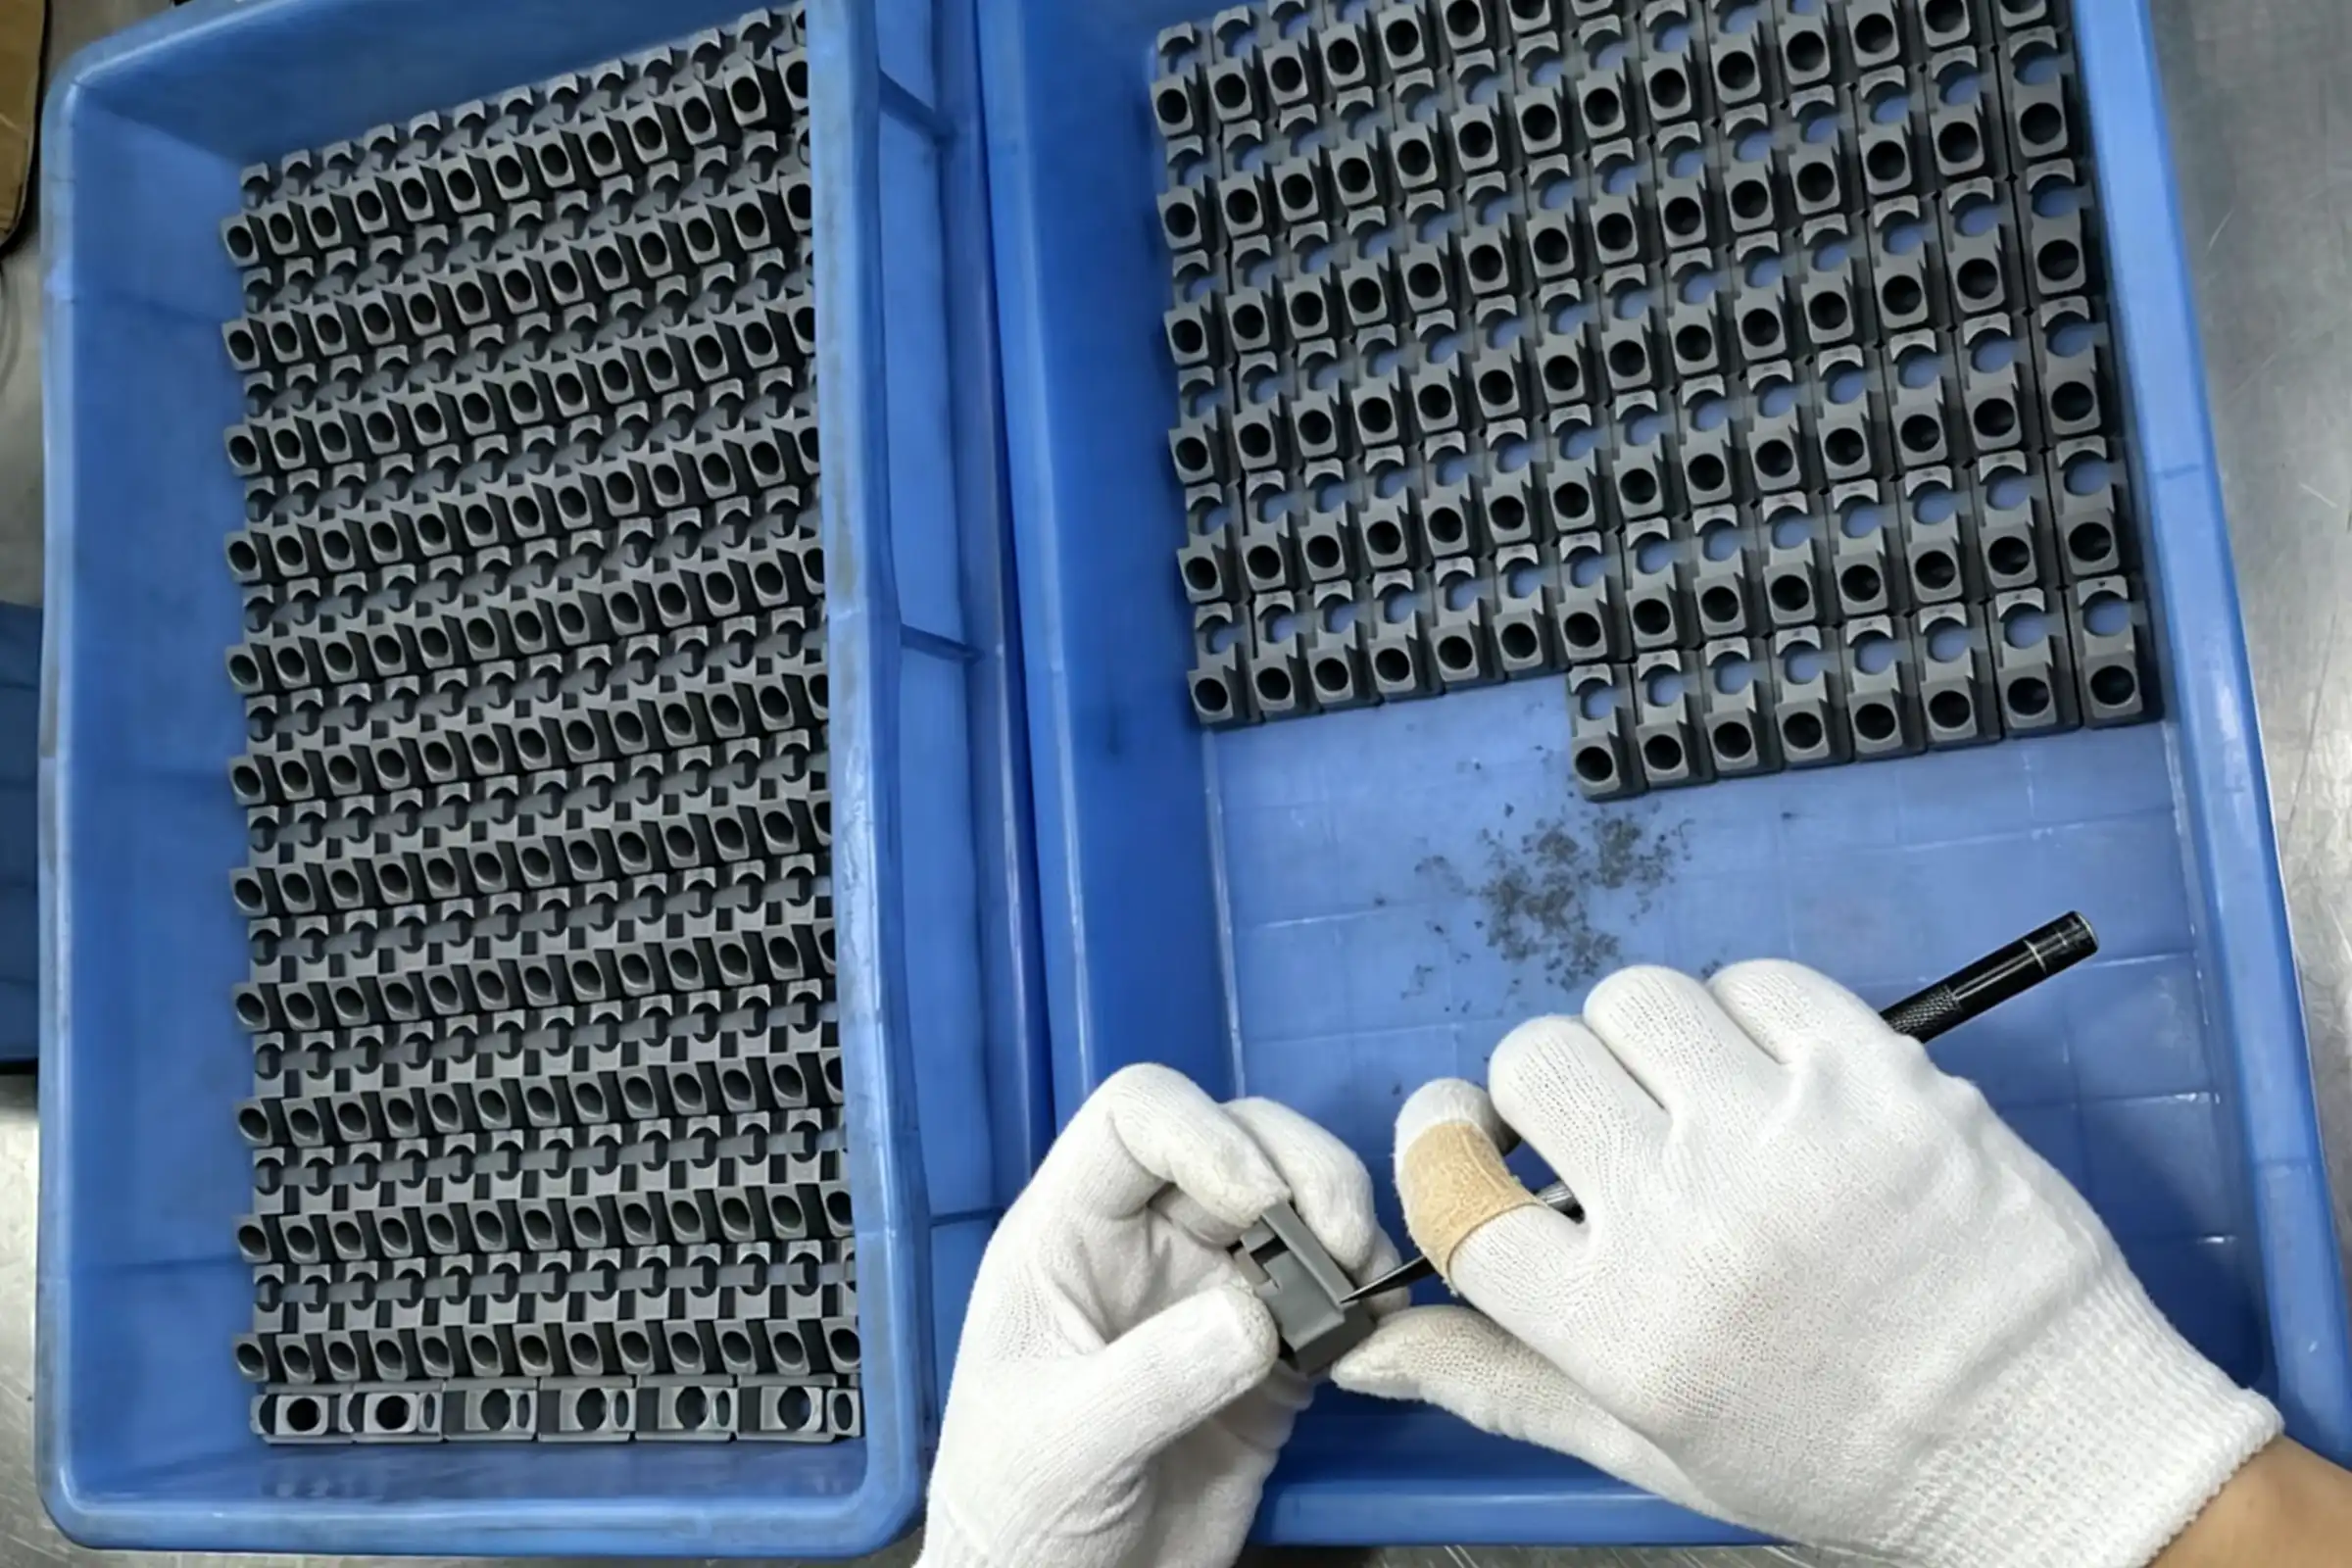
下の表は、用途別および主な制約事項別に、一般的なバリ取りプロセスを比較したものです。適切なバリ取り方法を選択するには、バリの位置、材質、工具またはメディアのアクセス性、およびエッジ形状の許容変化を考慮する必要があります。
| バリ取り工程 | 一般的なアプリケーション | 主な制限事項/考慮事項 |
| 手動バリ取り | アクセス可能なエッジ部分の局所的なバリ取り。試作品および少量生産部品向け。 | 作業者に依存する一貫性。部品の数量と機能の複雑さが増すにつれて、作業量が増加する。 |
| CNC切削工具のバリ取り | 工具が届くエッジにおける、再現性のあるバリ取りと指定された面取り。 | 適切な工具アクセスとプログラミングが必要であり、材料除去は指定されたエッジ制限内に収まる必要がある。 |
| ブラシバリ取り | 外側の縁、穴、およびアクセス可能な内部交差部に軽微なバリがある。 | ブラシの材質、サイズ、アクセス方法は、対象物に合わせて調整する必要があります。大きなバリやしっかりと付着したバリには、別の処理が必要になる場合があります。 |
| 研磨と研削 | 隣接するサーフェスのブレンドが許容される局所的なエッジのクリーンアップ | エッジの形状、寸法、表面の外観を変更できる |
| 大量仕上げ:タンブリング仕上げ、遠心仕上げ、振動仕上げ | 複数の露出エッジを持つ部品のバッチ処理 | メディアの接触はエッジや表面に影響を与えます。繊細な形状、メディアの詰まり、部品間の接触については評価が必要です。 |
| 研磨ブラスト | 表面に凹凸があっても問題ない露出部分に、軽いバリが残されています。 | 周囲の表面にも影響を及ぼします。メディアへのアクセスと処理後の洗浄を考慮する必要があります。 |
| 熱バリ取り(TEM) | 外部およびガスが接触する内部構造にバリがある | 材質、バリのサイズ、形状によっては工程の適格性評価が必要であり、酸化物残留物の洗浄が必要となる場合がある。 |
| 電気化学的バリ取り(ECD) | 導電性部品の局所的なバリ取り(適切な内部交差部を含む) | 電極と電解液へのアクセス、専用工具、および制御された洗浄が必要 |
| 研磨フロー加工(AFM) | 研磨材の流れ経路を制御する内部通路および交差点 | また、通路表面から材料を除去するため、固定具、流量分布、寸法変化の評価が必要です。 |
交差穴加工の場合は、選択した工具または加工方法が交点に到達し、周囲の機能面を損傷することなくバリを除去できることを確認してください。
必要なエッジ形状と重要な寸法を維持しながら、バリを確実に除去できる、最も穏やかな加工方法を選択してください。
材料と部品形状がバリ取りに及ぼす影響
材質によって、刃先が切断や仕上げ加工にどのように反応するかが決まります。形状によって、加工工程が周囲の構造を損傷することなく刃先に到達できるかどうかが決まります。
アルミニウムは比較的延性があるため、アルミニウムのバリ取りには切削圧力と研磨材の接触を適切に制御する必要があります。バリ取り面が擦れたり変形したりする可能性があり、過剰なバリ取りは意図した以上の材料を除去することにつながります。ステンレス鋼は硬いバリを発生させる可能性があり、その靭性と加工硬化特性も加工とその後のバリ取りに影響を与えます。
炭素鋼および合金鋼の挙動は、鋼種、硬度、切削条件によって変化する。銅および多くの真鍮は端部で変形する可能性があるが、真鍮の被削性は組成によって大きく異なる。
プラスチックのバリ取りにも同様の注意が必要です。ABS 、POM、ナイロン、PEEKは、バリ取り時の熱や摩擦に対する反応がそれぞれ異なり、加工条件が不適切な場合は、糸状のバリや汚れが残る可能性があります。
薄肉加工では、歪みを避けるために、軽く制御された接触が必要です。小さな穴、深いポケット、狭いスロット、内部チャネルは、工具のアクセスを制限します。交差する穴には、専用の工具または加工手順の変更が必要になる場合があります。場合によっては、穴の順序を変更することで、交差する穴でのバリの発生を軽減できます。
選定基準は、材料、形状、アクセス性、および必要なエッジ条件の合計です。材料のみで選定すると、作業時間、工具コスト、または手直し作業に最も影響を与える可能性のある要素を見落としてしまいます。
バリ取りは表面仕上げの前か後か?
バリ取りは、陽極酸化処理、めっき、粉体塗装、その他の表面処理の前に行われるのが一般的です。これにより、仕上げ工程の前にエッジの状態を整えることができ、後から仕上げが剥がれたり損傷したりするリスクを軽減できます。また、めっき処理によって既存のバリが目立つ場合もあります。
仕上げ後の機械的なバリ取りは、陽極酸化層を切断したり、メッキや粉体塗装を除去したり、基材を露出させたり、外観の不均一性を引き起こしたりする可能性があります。したがって、エッジ処理は、選択した仕上げと外観上の要件に合わせて行う必要があります。
不動態化処理は、バリ取り作業でも、めっきのようなコーティングを施す作業でもありません。ステンレス鋼は不動態化処理前に清浄な状態にしておく必要があるため、不動態化処理後の機械加工については、表面状態への影響や、再度の洗浄または不動態化処理の必要性について検討する必要があります。
一般的なワークフローは次のとおりです。
機械加工 → バリ取り → 洗浄/検査 → 表面仕上げ → 最終検査
最終寸法、マスキング、外観上の許容範囲、および予定されている補修作業によっては、異なる手順が必要となる場合があります。仕上げ後のエッジ処理については、保護処理の復元が必要かどうかを含め、事前に明確に定義してください。
 CNC図面でバリ取りを指定する方法
一般的な注記は、清掃の意図を示します。制御されたエッジ指示は、測定可能な形状を定義します。エッジを無制限に除去すると、嵌合、密閉性、ガイド、または精密な肩部が変化する可能性があるため、すべてのエッジのバリ取りだけでは不十分です。
以下は、あくまでも例示的な図面例であり、業界全体の要件を示すものではありません。
| 要件 | コールアウトの例 | 明確化が必要な点 |
| 一般的な清掃作業 | 「鋭利な部分はすべてバリ取りし、緩んだバリを取り除いてください。」 | 測定可能なエッジサイズを確立しない |
| 制御されたエッジブレイク | 「鋭利な角を0.2~0.5mm削ってください。」 | 適用可能なエッジと許容可能な形状を特定する |
| 定義された面取り | 「0.5 × 45°の面取り。」 | 明示的または明確に適用可能な一般許容値を適用する |
| 定義された半径 | 「R0.2 ±0.05 mm」 | 半径が必要な特定のエッジを特定します |
上記の寸法はミリメートル単位の例です。エッジの折り返しについては、記載されているサイズが面取り脚の長さ、半径、またはその他の許容条件のいずれを表しているかを明確にしてください。サイズ範囲だけでは、サプライヤーが意図する形状を判断できない場合があります。
通常のエッジには一般的な注記を使用し、機能上の制御が必要な箇所ではローカルで上書きしてください。鋭利な状態を維持する必要のあるエッジを特定し、シーリングランド、薄いリップ、その他の繊細な部分に一律のエッジブレークを適用しないようにしてください。
また、重要なエッジ寸法が仕上げ加工前か後かを判断することも重要です。検査には、目視検査、適切な触覚検査、光学測定、またはその他の要求事項に応じた方法を用いることができます。通常のバリチェックには必ずしも三次元測定機(CMM)は必要ありません。例えば、プラスチック加工では、バリ取りと洗浄後に顕微鏡検査を行うことができます。
すべてのエッジを過剰に指定すると、加工や検査の手間が増えます。厳しいエッジ公差は機能的なニーズのために確保し、アクセスが困難な箇所についてはレビュー時に話し合うようにしてください。
結論
適切なバリ取りは、部品の機能に必要な形状を損なうことなく、不要な材料を除去します。バリ取りが不十分だと、組み立ての妨げになったり、破片が残ったりする可能性があります。逆に、バリ取りが過剰だと、寸法が変わったり、繊細な部分が損傷したり、意図したエッジが損なわれたりする可能性があります。
信頼性の高い要件は、部品の機能、材料、工具のアクセス性、バリ取り方法、仕上げ工程、および図面の受入基準を関連付けます。機能的なエッジを正確に定義し、通常のエッジ処理を適切な比率に保ち、隠れた特徴を検証します。FastPreci を使用するプロジェクトでは、明確な図面と早期の DFM レビューにより、一般的なバリ取りで十分か、制御されたエッジ仕様が必要かを判断するための実用的な根拠が得られます。
よくあるご質問
CNC加工された部品はすべてバリ取りが必要ですか?
CNC加工された部品はすべてバリの有無を確認する必要がありますが、処理方法は一律ではありません。アクセス可能な非機能的なエッジは、基本的な清掃だけで済む場合があります。一方、組み立てインターフェース、シール挿入口、内部通路などは、より厳密な合格基準が必要です。残留材料が取り扱い、嵌合、動作、清浄度、仕上げに影響を与えるかどうか、また設計上どの程度のエッジ変更が許容されるかを判断する必要があります。
バリ取りと面取りの違いは何ですか?
バリ取りは、機械加工によって生じた不要な突起部を除去します。面取りは、意図的に角度のついたエッジ面を作成します。面取り作業によってバリを除去することはできますが、一般的なバリ除去では、特定の面取りサイズ、角度、または公差を保証することはできません。エッジが組み立て時のガイドやその他の機能的な利点を提供する場合は、その形状を指定してください。
最適なバリ取り方法は?
万能な最適な方法は存在しません。手動工具は、少量で選択的かつアクセスしやすいバリ取りに適しています。プログラムされた工具は再現性を確保し、バッチ研磨プロセスは露出した多数のエッジを効率的に処理できます。隠れたクロスホールバリには特殊な工具が必要になる場合があります。CNC部品のバリ取り方法を選択する前に、アクセス性、必要なエッジ状態、プロセスのばらつき、洗浄、および総生産コストを比較検討してください。
CNC図面でバリ取りをどのように指定すればよいですか?
一般的なバリ取りについては、まず一般的な注記を記載し、次に機能的なエッジについては、局所的な形状と公差を追加します。注記の対象となるエッジ、鋭利な状態を維持する必要のあるエッジ、そして仕上げ加工の前後どちらに要件が適用されるかを明確にします。形状に適した検査方法について合意します。通常の寸法検査のみよりも、目視検査や光学検査の方が有効な場合があります。