


CNC加工において、フェイスミル加工はしばしば日常的な作業とみなされます。材料を直角にし、表面をきれいに仕上げれば、あとは加工するだけです。CNC加工におけるフェイスミル加工は、部品の平坦度と基準位置を決定する最初の工程となることがよくあります。しかし、この工程一つで、その後の工程全てが決まります。平坦度、平行度、表面仕上げ、そして将来の工具の寿命さえも、フェイスミル加工の品質に左右されるのです。
製造環境では、カッターの種類、インサートの形状、スピンドル負荷、送り速度などの小さな決定が、ジョブが正常に完了するか、終わりのないやり直しサイクルになってノイズの原因になるかに直接影響します。
このガイドでは、 CNC加工における正面フライス加工、工具、切削速度と送り速度について解説します。また、エンドミル加工や周辺フライス加工との比較も含まれています。さっそく見ていきましょう!
CNC フライス加工プロセスにおけるフェースフライス加工とは何ですか?
正面フライス加工は、回転するカッターの先端部を用いて平面を作成するCNCフライス加工プロセスです。カッター軸はワークピースに対して垂直に立てられます。機械加工において、作業者はこの作業にマシニングセンタまたはフライス盤の2種類の機械を使用します。
フェイスミル加工と他のフライス加工方法の主な違いは、カッター軸がワークピースの表面に対して垂直であることです。つまり、他のフライス加工方法では側面で切削が行われるのに対し、機械の上部でワークピースを切削します。
仕組み
- ツールの方向
フェイスミルカッターはワーク表面に対して垂直な軸を中心に回転し、カッターの面が材料の広い領域に接触できるようになります。
- 高度なエンゲージメント
材料の大部分はカッター前面にあるインサートによって除去され、周辺インサートはエッジを整えて滑らかな表面を作り出すのに役立ちます。
- 機械の動き
CNC マシンは、回転するカッターの下でワークピースを直線的に移動させ、均一な材料除去によって平らな表面を生成します。
- 切削深さと幅の制御
軸方向の切削深さによって各パスで除去される材料の量が決まり、カッターの直径によって有効な切削幅とオーバーラップの度合いが決まります。
- サーフェス生成
表面仕上げの品質と平坦度は、インサートの形状、歯当たりの送り速度、カッターの正確な動作、機械の頑丈さなどの要因によって決まります。
フェイスミル加工と他のフライス加工方法の比較:エンドミル加工と外周フライス加工
| FEATURE | フェイスミル加工 | エンドミル加工 | 周辺 フライス加工 |
| カッター軸の向き | ワークピースの表面に対して直角に
| 表面に対してまっすぐ(または少し傾けて) | ワークピースの表面でも |
| 高度なエンゲージメント | 主に、インサートはカッター面に配置され、周辺インサートがその補助をします。 | 端歯と外側の歯の両方が影響を受けます。 | 主に、外側の歯はカッター直径に沿って動作します。
|
| 主な用途 | 平らな面を作り、材料を四角にし、基準面を設定します。 | ポケット、スロット、溝、細部までこだわった形状。 | 側壁、長い平らな部分、ギア、またはスリムなデザイン。
|
| 材料除去率(MRR) | 高: 幅広のカッターにより、材料を非常に速く除去できます。
| 中程度: これは、ツールの重なり具合と、ツールが材料の上を通過する回数に基づいています。
| 中程度: ツールがどの程度重なり合うか、およびツールが材料の上を通過する回数によって異なります。 |
| 表面仕上げ/平坦度 | 設定が適切に調整されていれば、広い表面でもうまく機能します。
| そこそこの仕上がりですが、面積が小さいので、平坦性を確保するには数回の往復が必要です。
| 狭い表面では効果的ですが、広いスペースでは信頼性が低くなります。 |
| ツールの種類/バリエーション | フライス加工工具には、インデックス可能フェースミル、ソリッドフェースミル、シェルミルなどがあります。 | エンドミルには、スクエアエンド、ボールノーズ、コーナー半径、テーパーなど、さまざまなスタイルがあります。 | サイドフライスカッターや外周フライスカッターもあります。
|
| 一般的な切削深さ
| 各パスの深さは、ツールの頑丈さに応じて中程度から深くなります。 | 正確な詳細を描写するには、浅い深さから中程度の深さが最適です。 | 通常、浅い切り込みから中程度の切り込みまで、複数回切り込む必要があります。 |
| フィード戦略
| 各歯の送りを制御して、滑らかな表面を実現します。
| 送り速度は、スロットの幅、ポケットのサイズ、およびカッターの直径によって決まります。
| スカロップ現象を防ぐには、ステップオーバーとフィードを慎重に管理することが重要です。 |
| 機械に関する考慮事項
| 頑丈な機械、十分なスピンドルパワー、安定したワーク保持が必要です。 | さまざまな機械で作業できますが、高速フライス加工の方がより良い結果が得られます。 | ツールのたわみが精度に影響する可能性があるため、ある程度の剛性が必要です。
|
| 強み/メリット
| 材料を素早く除去し、高い平坦性を実現し、追加手順の必要性を減らします。
| 柔軟かつ正確で、複雑な形状に最適です。 | サイドウォール、延長された直線カット、またはスリムなディテールに適しています。
|
| 制限事項/弱点
| 狭いスペースや詳細なデザインには適していません。
| 広い表面を仕上げるには時間がかかり、大きな平らな場所ではうまく機能しません。
| 広い平坦な領域では効率が低下し、複数回のパスにより時間が長くなる可能性があります。
|
正面フライス加工は一般的に大きな平面加工に適していますが、端面フライス加工や周辺フライス加工は細かい形状や側壁加工に適しています。内部空洞や密閉領域内の材料除去には、ポケットフライス加工がCNCフライス加工の最適な手法となることが多いです。これは、ポケットフライス加工では異なるツールパス計画と設計上の考慮事項が必要となるためです。
CNC加工におけるフェイスミルカッターと工具の選択

フェイスミルカッターの種類
- ソリッドフェイスミル
○最適な剛性と安定性を確保するため、一体成型で製造されています。
○荒加工や硬質材料の加工など、工具のたわみを最小限に抑える必要がある場合に適しています。
○強力で丈夫だが、一度摩耗すると、カッター全体を交換する必要がある。
○重切削を行うには、スピンドルに十分な出力が必要です。
- 刃先交換式フェイスミル
○カッター面に複数の取り外し可能なインサートが取り付けられています。
○個々のインサートは交換可能で回転も可能なので、ダウンタイムと工具コスト全体を削減できます。
○安定した操業と表面仕上げが不可欠な大量生産に適しています。
○インサートの形状を柔軟に調整できるため、他の材料や切削条件にも対応できます。
- シェルミルズ
○本体と取り外し可能な面板または挿入板のみで構成されています。
○ソリッドフェースミルよりも低コストで、より大きな直径の切削加工が可能です。
○中程度の剛性が適しているのは、スピンドルに過度の負荷をかけずに中程度から高い切削量で使用できるためです。
○主に粗加工および半仕上げ加工工程で使用されます。
ツール選択の考慮事項
- カッター径とインサート数
○直径が大きいほど、一度のパスでより広い表面積を処理でき、パスの回数を減らして時間を節約できます。
○追加のインサートは材料除去速度を向上させますが、スピンドルに必要な動力も増加させます。
- ジオメトリとコーティングを追加する
○ポジティブレーキインサート:切削刃にかかる力が軽減され、仕上がりが向上します。
○ネガティブレーキインサート:重いものを切断する際、刃先がより安定します。
○ TiN 、TiAlN 、CVDなどのコーティングは、耐摩耗性を向上させ、より高速での切削を可能にします。
- 材料とストック除去率
○アルミニウム、鋳鉄、鋼鉄は、それぞれ異なるインサートのグレード、送り速度、および切削速度を必要とします。
○刃当たりの送り量と切削深さを最大化することで、表面仕上げと工具寿命を最大限に高めることができます。
- 機械能力
○剛性の高い機械を使用すれば、ビビリを起こすことなく、より大きなカッターを使用したり、より深い切削を行うことが可能です。
○平面度と均一な表面品質を実現するには、スピンドルのトルク、安定性、およびワークの保持が重要です。
フェイスミル加工の速度と送り:材料と工具の種類別のエンジニアリングガイドライン

以下の範囲は標準的な初期値を示しています。実際の切削パラメータは、工具メーカーの推奨事項、機械の性能、および部品の形状に基づいて最適化する必要があります。
- スピンドル速度(RPM)
○定義:カッターが1分間に回転する回数。
○計算式:回転数(RPM)=(切削速度(m/分)×1000)/(直径(mm)×π)
○注:1000はメートルをミリメートルに変換します。
■アルミニウム:600~1200m/分
■軟鋼:120~200m/分
■ステンレス鋼:80~150m/分
- 歯当たりの送り量 (fz)
○定義:ワークピースが歯1回転あたりに移動する距離が定義されます。
○計算:テーブル送り(IPM/mm/分)=回転数×歯数×1歯あたりの送り量。
○範囲の例:
■アルミニウム:0.1~0.3mm/歯。
■鋼材:0.05~0.15mm/歯。
■ステンレス鋼:0.03~0.1mm/歯。
- 切込み深さ(ap)
○軸方向深さ:カッターが材料に毎回加工する深さ。
○半径方向幅 (ae): カッターが表面に接触する幅。
○ガイドライン:
■荒削り:切削深さの増加、刃当たりの送り量の減少。
■仕上げ工程:切削深さは浅くし、切削ごとの送り量を増やすと滑らかな表面が得られます。
■カッターの剛性、機械の出力、ワーク保持の安定性を常に考慮してください。
カッターとインサートに関する懸念
- インデックス可能なフェイスミルは、より高い ラジアルエンゲージメント 複数のインサートが組み込まれているため、力が均等に分散されます。
- ソリッドフェースミルは非常に強力で、大きく曲がることなくより深く切削することができます。
- ポジティブレーキインサートは切削力を低減し、ネガティブレーキインサートは難削材での安定性を高めます。
- 生産環境では、エンジニアは、安定した加工性能を維持するために、工具の摩耗、機械の剛性、バッチ サイズに基づいてフェース ミリング パラメータを調整することがよくあります。
フェイスミル加工で実現できる精度、平坦性、表面仕上げ
通常の平坦度と許容差スケール
- 平坦
○これは、使用するカッターの直径、インサートの種類、およびパス数に基づいて実現できます。
○セットアップの剛性、カッターの選択、および材料にもよりますが、正面フライス加工では、通常、100 mm の長さで約 0.01 ~ 0.05 mm の平面度を達成できます。
- 寸法許容差
○汎用部品の場合:±0.05 mm。
○高精度部品の場合:±0.01 mm。
- 影響する要因
これらには、機械の剛性、カッターのたわみ、インサートの摩耗、スピンドルの振れ、熱膨張が含まれます。
表面仕上げの期待値(Ra)
- 荒加工パス: Ra 3.2 – 6.3 μm (インサートの形状と工具ごとの送り量によって異なります)。
- 仕上げパス: 小さな切込みと最大送りで Ra 0.8 ~ 1.6 μm を完了できます。
- 影響要因
○歯あたりの給餌量:過剰に多いと歯の欠けがひどくなります。
○カッター形状:正のすくい角を持つインサートを使用することで、びびり振動が低減されます。
○機械の振動:柔軟なワーク保持により、表面の凹凸が軽減されます。
精度と仕上がりに影響する変数
- ツールの選択: カッターの直径が大きいほど、たわみが減少し、平坦性が向上します。
- インサート: インサートの数が多いほど、切削力が均等に分散され、表面品質が向上します。
- 機械の一貫性: 振動、または剛性のない非効率的なスピンドルにより、表面が荒れ、平坦性が失われる場合があります。
- 被削材:柔らかい材料(アルミニウムなど)は切削力によって変形する可能性があります。硬い材料(鋼など)の場合は、より安定した切削条件が必要になる場合があります。
- 取り付けと固定: チャタリング、バネ、部品の移動は望ましくないため、適切なクランプで排除します。
CNC加工センターにおける正面フライス加工における工作機械の考慮事項

スピンドルのパワーとトルク
- 重要性: 十分なスピンドルパワーがあれば、負荷がかかっているときにカッターが一定の切削速度を保つことが保証されます。
- 影響: スピンドルが弱いと、送り速度の低下、チャタリング、表面仕上げ、工具の摩耗が発生する可能性があります。
- ルール:カッター径、切削深さ、材料の硬度に合わせてスピンドル出力とトルクを調整します。大型のフェイスミルでは、切削を継続するためにより高いスピンドルトルクが必要です。
機械剛性
- 構造的剛性: 機械ベッド、コラム、およびスピンドルベアリングは、切削力が作用しているときにたわみに耐えられる必要があります。
- 振動制御: 剛性が低いと、チャタリング、地形の変化、許容誤差が発生します。
- ワークの保持: 固定具のクランプ計画と設計は剛性に直接影響し、したがって平坦性と精度にも影響します。
CNCセットアップ:VMC vs HMC
- 立型マシニングセンター (VMC):
○平板の正面フライス加工や、一般的な工場用途に最適です。
○スピンドルの剛性のため、非常に大きなカッターや重い材料は切断できません。
- 横型マシニングセンター (HMC):
○大量生産、多面加工、大面フライス加工が必要な場合に最適です。
○重力の影響下での切削屑の流れを改善し、工具寿命と表面仕上げを向上させます。
軸構成
- 3 軸機械:
○標準的な正面フライス加工における単純な形状に適しています。
○制限事項:複雑な表面や狭いポケットにカッターを傾けることはできません。
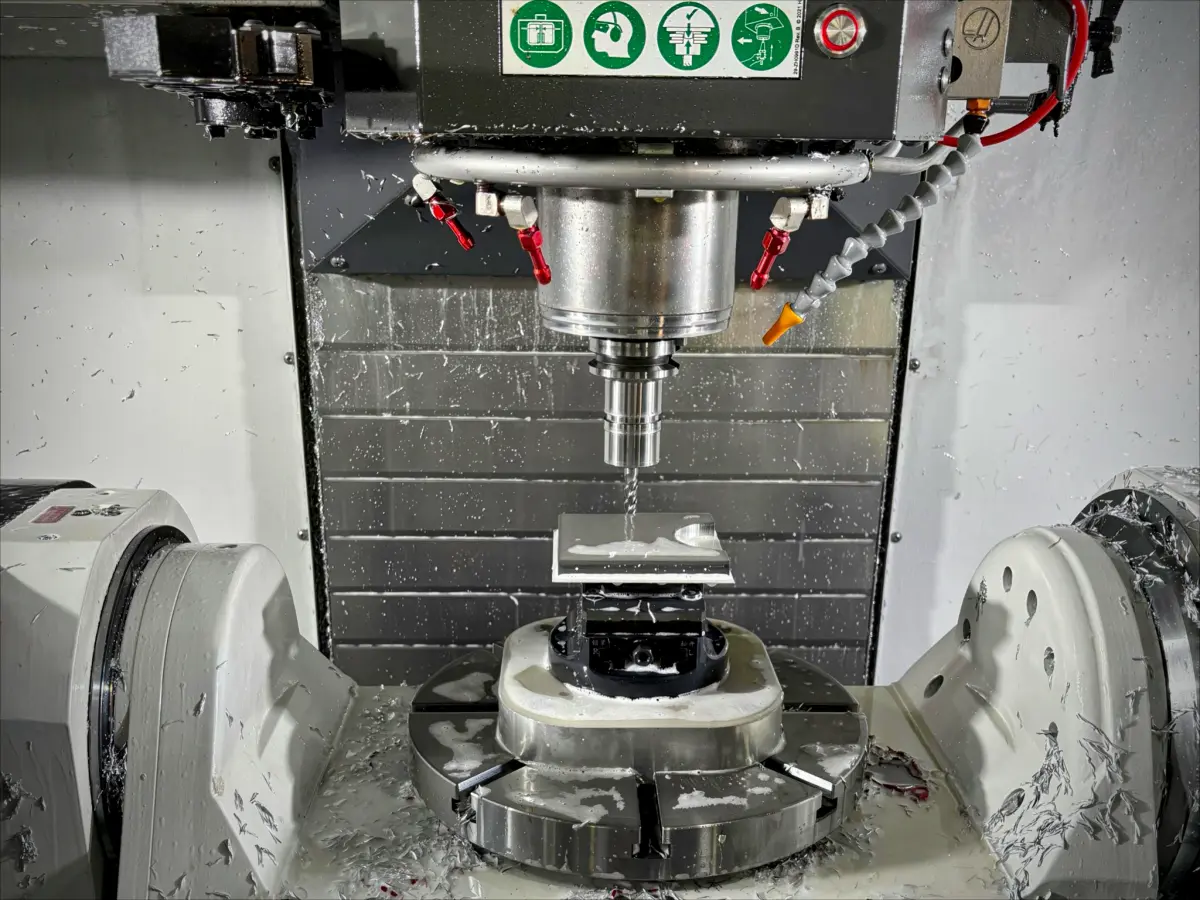
- 5 軸機械:
○切削、ワークピースの回転および傾斜を可能にする。
○高度な正面フライス加工戦略を可能にし、工具干渉を低減し、輪郭部品の精密な仕上げを実現します。
 コスト、リードタイム、製造リスクへの影響
- 機械の可用性とコスト構造
- 広い面の正面フライス加工には、通常、十分な出力、剛性、およびテーブル面積を備えたCNCマシニングセンターが必要です。標準的な立型マシニングセンターでの部品加工は、横型マシニングセンターなど、より大型または特殊な機械を必要とする部品加工よりも一般的に安価です。機械の通常の能力を超える形状については、時間単価が大幅に上昇する可能性があるため、指定する必要があります。
- サイクルにおける時間と効率の設定
- 大きな面は本質的にフェイスミル加工が最適ですが、機械の剛性とスピンドルの能力によって加工の強度が左右されます。高トルクの機械で安定した治具を装備すれば、パス数が少なくなり、サイクルタイムも短縮されます。機械の能力が限られている場合は、切削回数を減らす必要があり、結果として加工時間とリードタイムが長くなります。
- 歪みや手直しの可能性
- 薄い部分や材料の分布が不均一な面フライス加工部品は、切削抵抗の影響を受けやすくなります。機械の剛性不足や治具の不備は、歪みのリスクを高め、平面度の偏差や手直しにつながります。不良品の問題は、機械の能力と部品形状を早期に相関させることで軽減されます。
- サプライヤーの能力とスケールアップされた能力
- すべてのサプライヤーが同じ種類のマシニングセンターを保有しているわけではありません。最も一般的なCNC装置に適したフェイスミル加工戦略を選択することで、将来の生産量増加やセカンドソースの必要が生じた場合など、サプライヤーの柔軟性と拡張性が向上します。
- 配送の予測可能性への影響
- これは、適切な機械を選定することで実現し、予期せぬ工程変更、工具の摩耗、検査漏れを削減します。その結果、納期の予測可能性が向上し、加工の改良や是正措置による遅延も削減されます。
結論
フェイスミル加工は、アルミニウム、鋼、ステンレス鋼、鋳鉄など、幅広い材料において、平坦で精密な表面を加工し、データ面を定義するCNC加工プロセスです。フェイスミル加工と端面・外周フライス加工の違いにより、エンジニアはあらゆる形状に対して最も効果的なアプローチを選択できます。また、プロセスパラメータを慎重に制御することで、適切な公差、平坦度、および表面仕上げを実現できます。これらの要素を制御することで、幅広い産業用途において、高品質、高効率、かつ高精度な加工が可能になります。
平面度、表面仕上げ、寸法精度が極めて重要な精密CNC加工サービスにおいて、正面フライス加工は重要な役割を果たします。FastPreciでは、 CNC加工における規律あるアプローチを基盤としています。当社は最新のCNC加工装置と加工プロセスに関する深い理解を駆使し、最も要求の厳しい用途にも対応できる、高精度で再現性の高い高品質な部品を製造しています。効率的かつ高精度、そして世界最高水準の品質で部品加工をご希望でしたら、ぜひ当社までお問い合わせください。
よくある質問
CNC 加工では、粗加工と仕上げ加工の両方にフェイスミル加工を使用できますか?
はい。荒加工パスにはより重いフェースミルパスを使用し、その後、フィードとインサートを再設定して軽い仕上げパスを行うことで、表面品質を向上させます。
正面フライス加工では、ダウンカットと従来型のフライス加工のどちらが好ましいですか?
機械の剛性が十分であれば、表面仕上げが向上し、ツールの摩耗が少なくなり、寸法制御が改善されるため、CNC マシンでは一般にクライムミリングが好まれます。
インサート形状に関するフェースミル加工のパフォーマンスはどのようなものですか?
すくい角、コーナー半径、刃先準備はすべて直接挿入され、特に送り速度が上昇した場合の切削力、チップ形成、表面仕上げに影響します。












