

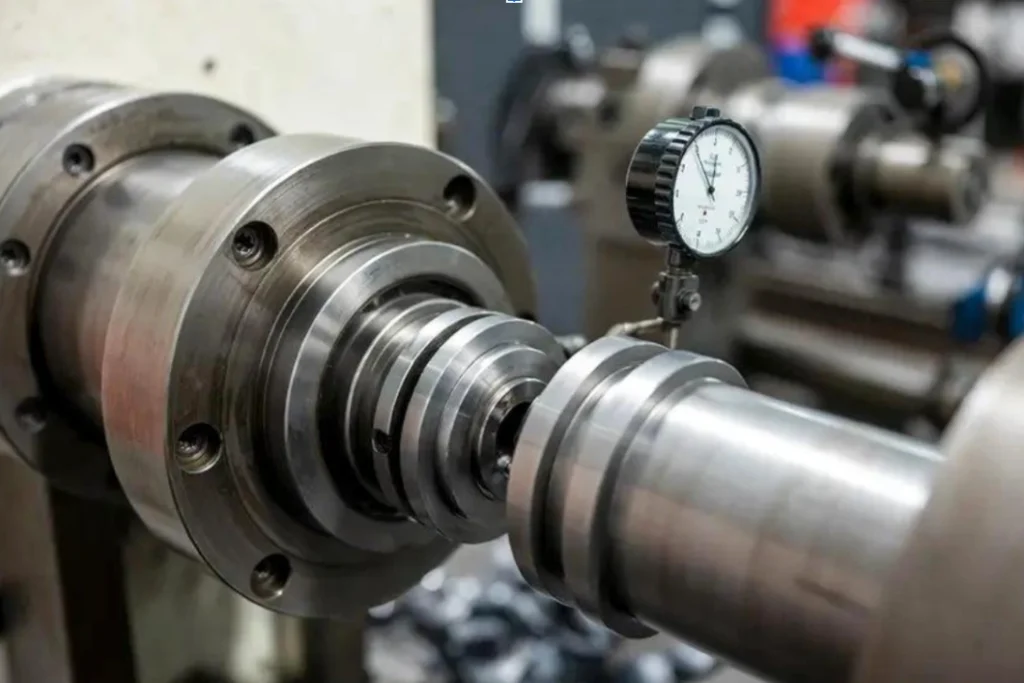
GD&T振れは、部品が指定された基準軸を中心に回転する際に、表面がどれだけ変化するかを制御するものです。回転安定性、シール性、アライメント、または滑らかな動きが重要なシャフト、ハブ、ベアリングジャーナル、ギア取り付け径、テーパー、フランジ面などで一般的に使用されます。
エンジニアにとって、振れは単なる「ぐらつき」の測定以上の意味を持ちます。それは、回転中に機能軸に対して形状がどのように変化するかを評価する、基準面に基づいた表面制御です。機械加工担当者や品質管理チームにとって、その結果は指示計の読み取り値だけでなく、基準軸の設定方法、部品の保持方法、検査の実施方法にも左右されます。
したがって、正しく規定された振れ許容値は、検査中に保持したり回転させたりするのが簡単な軸ではなく、図面の基準軸を中心に評価されなければならない。
GD&Tの振れ精度は実際には何を制御しているのか?
CNC加工における主要な公差の一つである振れは、回転中に各部品がどのように位置関係にあるかを制御します。振れを理解する最も簡単な方法は、次の3つの質問をすることです。
- 参照元は何ですか? —基準軸。
- 何が評価されているのですか? ―回転中の表面変化。
- 表面のどのくらいの範囲が制御されているのか? ― 円形振れの場合は個々の円形要素、総振れの場合は指定された表面全体。
この区別が重要なのは、振れが複数の幾何学的変動要因を反映している可能性があるためである。
基準軸を中心とした円筒面、円錐面、その他の回転面の場合、円周振れは各円形要素における形状と同軸性の累積的な変動を制御します。総振れは評価をすべての表面要素に同時に拡張するため、真円度、円筒度、真直度、テーパー、同軸位置などの変動が結果に影響します。基準軸に垂直な平面に適用する場合、振れは代わりに揺動に関連する円周または表面の変動を評価します。
そのため、ランアウトは単純に扱うべきではありません。
振れ = 真円度 + 同心度
その近道は限られた状況では直感的に理解するのに役立つかもしれないが、実際のGD&Tの定義や公差域の要件に取って代わるものではない。振れには独自の基準点、公差域、評価方法、および機能的な意図がある。
ランアウトによって制御される一般的な表面
ランアウトは、次のような場合によく使用されます。
- 外径 シャフト そして段付きシャフト
- 内部円筒面および穴
- ベアリングジャーナル
- ギアパイロット径
- 先細りの座面
- フランジとシール面
- 突き出し面
- 回転ハブおよび類似部品
共通点は、定義された基準軸に対する機能的な回転である。
 円形振れと全振れ
円周振れと全振れはどちらも回転中の表面と基準軸との関係を示すが、主な違いは、表面のどの部分を同時に評価するかという点にある。
円周振れ
円形振れは、基準軸に対して、表面の各円形要素を個別に制御します。
円筒形のシャフトの場合、部品が360°回転する間、指示器は軸方向の1つの位置に配置されます。その結果生じる変化は、その円形断面で評価されます。同じ原理は、制御対象面の他の断面にも適用できます。
円錐面の場合、評価は個々の円形要素に基づいて行われます。基準軸に垂直な平面の場合、円形振れは選択された半径における円形の変動を評価します。
重要な点は次のとおりです。
円形振れは円形要素を個別に制御するため、円筒面上のすべてのセクションが互いに同じ関係を維持する必要はありません。
その違いは、円形振れと全振れを混同する最も一般的な原因の一つである。
トータルランアウト
総振れは、指定されたフィーチャーのすべての表面要素を基準軸に対して同時に制御します。
円筒面の場合、評価では円周方向および制御対象長さ方向のばらつきを考慮します。平面の場合、制御は1つの測定円だけでなく、指定された表面積全体に適用されます。
表面全体がまとめて評価されるため、総振れは、円筒面上の真円度、円筒度、真直度、テーパー、同軸位置などの累積的な影響を捉えることができます。
円形振れと全振れ:主な違い
| 側面 | 円周振れ | トータルランアウト |
| 部品が基準軸を中心に回転する際に、各円形要素を個別に制御します。 | 指定されたサーフェスのすべてのサーフェス要素を基準軸に対して同時に制御します。 | |
| 許容範囲 | 回転面の場合、各断面に、指定された許容誤差に等しい半径方向の間隔を持つ2つの同軸円を配置する。 | 円筒面の場合、指定された公差に等しい半径方向の間隔を持つ 2 つの同軸円筒 |
| 評価範囲 | 個々の円形断面 | 指定された表面全体 |
| 測定の複雑さ | 各円形要素が独立して評価されるため、比較的単純です。 | インジケーターが制御対象物を走査しながら表面を評価するため、より高度な要求が求められる。 |
| いつ使用するか | 個々のセクションまたは局所的な機能領域における回転精度が重要な場合 | 表面全体が基準軸と一貫した関係を維持する必要がある場合 |
許容範囲の区別は特に重要です。ASME Y14.5では、各断面における円形振れ範囲を個別に規定していますが、全振れ範囲では、適用可能なすべての表面要素を同時に含む単一の範囲を使用します。
ラジアル振れとアキシャル振れ
「ラジアル振れ」と「アキシャル振れ」は、表面のばらつきが観察される方向を表す、検査および製造で一般的に使用される用語です。
ラジアル振れ
半径方向の振れは、基準軸にほぼ垂直な方向に発生します。これは一般的に円筒面や円錐面などに見られます。
- 軸径
- ベアリングジャーナル
- ボア
- ギアパイロット径
- 円筒形のハブ表面
- テーパー面
検査中、指示計が表面に接触し、部品は基準軸を中心に回転します。指示計の読み取り値の変化は、表面の半径方向のばらつきを表します。
軸方向の振れ
軸方向振れは、基準軸に平行な方向に沿って観察されます。これは一般的に、次のような平面に関連しています。
- フランジ面
- 突き出し面
- シーリング面
- ギア取り付け面
- 肩の面
- ディスク面
部品が回転している間、インジケータは選択された半径で面に接触する。
重要な違いは次のとおりです。
半径方向と軸方向は、観測された変動の方向を表します。円形と全体は、正式なGD&T振れ管理の範囲を表します。
例えば、図面では、円筒の直径または基準軸に垂直な面に円周振れを適用できます。同様に、設計要件に応じて、どちらのタイプの面にも全振れを適用できます。ASME Y14.5では、回転面と基準軸に垂直な平面の両方について具体的に規定しています。
振れと真円度、円筒度、同心度
これらの制御機能は、類似した回転機能に適用できるため、しばしば混同されます。重要な違いは、各制御機能がどの基準と幾何学的挙動を評価するかという点です。
| 管理 | データム参照 | 何を制御するか | 評価基準 |
| 真円度 | いいえ | 各円形要素の丸み | 個々の円形断面の形状 |
| 円筒度 | いいえ | 全体的に円筒形 | 完全な円筒面の形状 |
| 円周振れ | はい | 基準軸に対する各円形要素の表面変動 | 基準軸を中心とした回転 |
| トータルランアウト | はい | 基準軸に対する指定された表面全体の変動 | 表面全体を評価しながら回転させる |
| 同心 | はい | 基準軸に対する派生中央値 | 派生した中央値の位置 |
循環性 vs ランアウト
円形性はフォームコントロールであり、データを参照するものではありません。
これは、個々の円形断面が要求される真円度を備えているかどうかを問うものです。断面自体は完全に円形であっても、その中心が別のフィーチャの機能軸からずれている可能性があります。
円形振れ測定では、基準軸との関係が考慮されます。基準軸を中心とした回転中、インジケータは局所的な形状変動と、対象物と基準軸との関係が複合的に作用した状態を捉えます。
直径は次のように定義できます。
- 丸みはあるが、振れが大きすぎる その軸が基準軸からずれているためです。
- 局所的にはよく整列しているが、それでも振れが見られる。 形態の多様性のため。
だからこそ、ランアウトを単に循環性の別名として扱うべきではないのです。
円筒度と総振れ
円筒度は形状制御の一種であり、基準面を必要としません。円筒面全体の形状を評価します。
全振れも円筒面全体を評価するが、基準軸に対する相対値である。
この区別が重要になるのは、機能要件が単に「このシリンダーを正確にする」ことではなく、むしろ次のような場合である。
「この円筒を、別の機能的な特徴に対して常に一定の角度で回転させるようにしてください。」
円筒面と基準面との関係が重要な場合は、全振れの方がより適切な場合がある。
同心度と振れ
同心度は、基準軸に対する対象物の中心点から導出された値に基づいて算出されます。したがって、ダイヤルゲージによる直接的な振れ測定とは根本的に異なります。
多くの回転部品の用途では、振れは実際の機能的な挙動と関連付けやすい。なぜなら、検査によって回転中の表面のばらつきを直接評価できるからである。
適切な制御方法は、設計意図によって決まります。振れを検査しやすいという理由だけで選択すべきではなく、図面が何を制御しようとしているのかを考慮せずに、同心度を自動的に置き換えるべきでもありません。
基準軸はどのように設定されるのか?
これは、振れ検査において最も重要な実務上のポイントの一つです。
基準軸は、図面に指定された基準フィーチャまたは基準フィーチャの組み合わせから取得されます。自動的に取得されるわけではありません。
- チャックの軸
- 便利そうな中心線
- 加工中に使用されるスピンドル軸
- 最も低い指示値を示す軸
振れ測定用途において、ASME Y14.5では、設計に応じて、適切な円筒形データムフィーチャ、複数の円筒形データムフィーチャ、または円筒形と平面のデータムフィーチャの組み合わせなど、データム軸を設定するためのデータムフィーチャについて規定しています。機能的な取り付けフィーチャは、実際の回転軸を設定する場合に特に重要です。
一般的な検査設定
中心間
部品設計と基準系が中心位置指定をサポートしている場合に便利です。
コレット
適切な円筒形の基準フィーチャ上で、再現性のある位置情報を提供できます。
チャックジョーズ
旋削加工部品ではよくあることですが、ジョーの状態、取り付け状態、クランプ力、および汚染が再現性に影響を与える可能性があります。
専用照明器具
基準面が穴、不規則な形状、または標準的なワーク保持方法では確実にシミュレートできない形状である場合に有効です。
マンドレルまたはアーバー
内径を基準点とし、外部形状をその基準点に対して検査する必要がある場合に便利です。
よくあるデータミス
次のようなシャフトを考えてみましょう。
- 材料から粗削り加工したもの。
- 完成した直径で再度クランプする。
- 別の環境で作業を完了しました。
- 最後に、ボーリング孔から検査を行った。
各操作で異なる回転基準が設定された場合、最終的な表面は局所的な寸法は許容範囲内であっても、図面の実際の基準関係を満たさない可能性がある。
そのため、再現性のある検査設定が必ずしも正しい検査設定とは限らないのです。
正しい設定とは、図面で要求される基準点を最もよくシミュレートする設定のことです。
 振れはどのように測定されますか?
振れは、一般的にダイヤルゲージまたはテストゲージを使用して、部品が設定された基準軸を中心に回転しながら検査されます。
具体的な方法は以下によって異なります。
- ランアウトタイプ
- 表面形状
- データムスキーム
- 許容範囲要件
- 制御された表面へのアクセス
- 必要な検査解決策
ダイヤルゲージによる測定方法は多くの機械加工部品にとって実用的ですが、複雑な形状や厳しい要求事項がある場合は、CMM(三次元測定機)などの計測機器が必要になる場合があります。
円周振れ測定
円形振れの場合:
- 指定された基準フィーチャを使用して基準軸を設定します。
- 指示器を目的の円形要素に配置します。
- 部品を360度回転させます。
- 指示計の最大値と最小値を記録してください。
- その円形要素における指示値の総変動量を、規定された振れ許容値と比較する。
- 表面の他の必要な箇所でも同様の手順を繰り返してください。
重要な点は、異なる断面が独立して評価されるということである。
指示器を別の軸方向位置に移動しても、円周振れが全振れになるわけではありません。各位置は、それぞれ独立して評価される別の円周要素です。
総振れ測定
全振れ測定では、部品が基準軸を中心に回転する間、指示計が指定された表面全体を評価します。
円筒形の場合、インジケータは通常、部品が回転する間に制御された長さに沿って走査します。平面の場合、検査は該当する表面積を対象とします。
スキャン中はセットアップが安定している必要があります。プローブの接触状態、治具の剛性、部品の支持状態、汚染、バリ、および基準点の設定と回転方法など、すべてが結果に影響を与える可能性があります。
重要な留意事項として、規格は幾何学的要件を規定するものであり、特定のダイヤルゲージの設定は、その要件を検証するために用いられる検査手法である。検査方法は、対象となる形状と要件に適したものでなければならない。
円形振れと全振れのどちらを選ぶか
制御方法を選択する際は、単に形状が円筒形、テーパー形、平面形であるかどうかではなく、制御する必要のある機能的な動作に基づいて選択してください。
円形振れ測定は、次のような場合に使用します。
- 特定の円形断面は機能的に重要である。
- 局所的な回転変動は、セクション間の関係よりも重要である。
- この設計では、表面全体が同じ回転関係を維持する必要はない。
- この用途には、それほど高度な制御を必要としない制御で十分です。
トータルランアウトを使用するタイミング:
- 指定された表面全体は、基準軸に対して一貫性を保たなければならない。
- 特徴の長さ方向、あるいは表面全体にわたる変化が重要となる。
- その表面は、機能的な支持面、シール面、位置決め面、または回転面である。
- 累積的な地表面変動を制御する必要がある。
例えば、回転軸の場合:
- 特定のシール径では、特定の機能箇所において円周振れが必要となる場合があります。
- 長尺ベアリングジャーナルでは、ジャーナル全体が基準軸との関係を維持する必要がある場合、完全な振れ精度が求められることがあります。
- テーパー状の座面では、特定の部分が機能を左右する場合は円形振れを、テーパー全体で制御された関係を維持する必要がある場合は全振れを用いることができる。
単に「精度が高い」という理由だけで、全振れ精度を自動的に選択してはいけません。これはより広範で、場合によってはより厳しい要件となるため、機能的な必要性に基づいて正当化されるべきです。
CNC加工が振れに与える影響
振れは、部品が最終検査を受ける前の機械加工工程で決まることが多い。
最終的な解釈は、以下の間の累積的な関係を反映している。
- データムフィーチャ
- ワークホールディング
- 加工手順
- 再クランプ
- 工具の力
- 部品剛性
- 機械の状態
- 検査セットアップ
基準点と設定戦略
可能な限り、機械の基準点に関連する機能と制御される機能を同じ設定に収める。
旋削加工部品の場合、位置決め直径、関連する外径、肩部、および面を再クランプせずに加工することで、基準点転送誤差の可能性を低減できます。
複数の操作が避けられない場合、プロセスは意図的に設計データを保持すべきである。
再クランプのバリエーション
クランプを再度行うたびに、フィーチャー軸がずれる可能性が新たに生じる。
これは、完成した直径が後続の作業位置の決定に使用されるものの、最終図面が異なる基準フィーチャを参照している場合に特に重要です。
ワーク保持時の歪み
薄肉部品や繊細なフランジは、締め付け力によって変形する可能性がある。
部品は固定されている間は正確に測定できるが、固定を解除すると形状が変化する可能性がある。
これらの部品については、締め付け力、ジョーの接触状態、支持条件、および検査条件のすべてを考慮する必要があります。
部品のたわみ
細長い軸は、以下の点に敏感です。
- サポートされていない長さ
- 切削抵抗
- 工具圧力
- 振動
- 心押し台のアライメント
- 残留ストレス
シャフトはチャック付近では目的の軸に近い位置にあるが、その長さに沿って徐々にずれていく可能性がある。
工具および機械の状態
工具のたわみ、工具の摩耗、スピンドルの状態、機械の芯ずれ、熱の影響、および不十分な支持など、すべてが振れに関連するばらつきの原因となり得る。
厳しい振れ精度が求められる場合、加工方法の選択は実際の公差を反映させる必要があります。旋削加工は多くの用途で十分ですが、材料、形状、表面仕上げの要件、またはより厳しい公差によって、より厳密な仕上げ加工が求められる場合には、研削加工が適しているでしょう。
よくある振れの問題とその回避方法
振れの問題は、単に機械の位置決め精度だけでなく、部品、基準面、ワーク保持具、加工プロセス、検査設定の間の関係によって引き起こされることが多い。
1. 基準点または検査設定の誤り
振れは、図面に指定された基準軸を基準として評価する必要があり、チャック、スピンドル、または都合の良い円筒面を基準として評価するだけでは不十分です。再現性の高いセットアップであっても、意図した基準関係を再現できなければ、誤った結果が生じる可能性があります。
回避方法:指定された基準フィーチャから部品を特定し、検査設定を図面の機能参照と一致させる。
2. 全振れが求められる場合の円形振れの使用
円周振れ検査では、各円形要素を個別に評価します。部品は、複数の測定箇所で要求仕様を満たしていても、表面全体にわたってテーパー、反り、または軸ずれが生じている場合があります。
回避方法:円筒面または平面全体が基準軸に対して一貫した関係を維持する必要がある場合は、全振れ測定を使用してください。
3. 再クランプとワーク保持の歪み
部品を取り外して再度固定すると、元の基準軸に対する位置関係がずれることがあります。また、過度の締め付け力は、加工中や検査中に薄肉部品や柔軟な部品を歪ませる可能性もあります。
回避方法:基準点が重要な再クランプを最小限に抑え、クランプ力を制御し、部品に変形を生じさせない治具を使用する。
4. 加工中の部品のたわみ
長い軸、薄い壁、細長い形状は、切削力によってたわむ可能性があります。機械の位置決めが正確であっても、部品を解放した後に仕上がり面に振れが生じる場合があります。
回避方法:サポートを改善し、切削力を低減し、工具の係合を最適化し、柔軟な形状には適切な仕上げ加工パスを使用する。
5. 機械、チャック、またはコレットの振れ
スピンドルの誤差、チャック爪の摩耗、コレットのばらつき、位置決め面の欠け、または工具保持不良などにより、部品自体が加工される前に回転誤差が生じる可能性があります。
回避方法:スピンドルとワーク保持具の状態を確認し、位置決め面を清掃し、治具の振れを検証し、トラブルシューティングの際には機械/セットアップエラーと実際の部品エラーを区別してください。
FAQ
円形振れと全振れの違いは何ですか?
円周振れは、部品が基準軸を中心に回転する際に、各円周要素を個別に評価します。総振れは、指定された表面全体にわたって、該当するすべての表面要素を同時に評価します。
GD&Tの振れ精度は実際には何を制御しているのでしょうか?
振れは、回転中の基準軸に対する表面のばらつきを制御します。表面と振れの種類によっては、形状と同軸関係の累積的な影響を反映することもあります。また、総振れは、円筒度、真直度、テーパー、その他の表面形状の影響など、表面全体にわたるばらつきも捉えることができます。
ラジアル振れとアキシャル振れの違いは何ですか?
半径方向振れとは、基準軸に垂直な方向のばらつきを指し、通常は円筒面またはテーパー面で発生します。軸方向振れとは、基準軸に平行な方向のばらつきを指し、通常は面で発生します。これらの用語はばらつきの方向を表し、円周方向振れと全振れは、正式な幾何公差(GD&T)管理範囲を定義します。
ランアウトは循環性を制御するのか?
振れは形状誤差が指示値のばらつきに寄与するため、形状のばらつきを抑制することができます。ただし、振れと真円度は異なる幾何公差(GD&T)制御です。真円度は基準面に依存しない形状制御であるのに対し、振れは基準軸に対する表面の相対的な位置を評価します。
部品は寸法公差を満たしていても、振れ公差で不合格になることはありますか?
はい。シャフトの表面がずれていたり、真円度が低かったり、テーパーがかかっていたり、湾曲していたり、あるいは基準軸に対して何らかの不具合が生じている場合、シャフトの直径が規定の範囲内であっても、振れが過剰になる可能性があります。
円形振れは合格でも、全振れは不合格になることはありますか?
はい。個々の円形断面は、断面ごとに表面のばらつきが生じても、円周振れの要件を満たすことができます。一方、全体の振れは表面全体を同時に評価するため、個々の断面が合格しても、全体としては不合格となる可能性があります。
GD&Tの振れはどのように測定されますか?
振れは、通常、指定された基準軸を設定し、部品を所定の角度範囲で回転させ、適切な指示計または計測システムで表面のばらつきを測定することによって検証されます。円形振れは個々の円形要素を評価し、全振れは指定された表面全体を評価します。
結論
GD&T振れは、回転中に表面が機能的な基準軸に対してどのように振る舞うべきかを指定するための実用的な管理方法です。円形振れは個々の円形断面を対象とし、全振れは指定された表面全体を管理します。半径方向振れと軸方向振れは、測定された変動の方向を示すものであり、追加の正式な振れカテゴリではありません。
CNC加工部品の場合、GD&T振れ制御を成功させるには、検査前から始まります。明確な基準点の選択、基準点関係を保護するプロセス、安定したワーク保持、慎重な再クランプ戦略、細長い形状への対応、そして図面基準軸を正確に確立する検査設定は、有意義で再現性のある結果を得るために不可欠です。
基準点の選択と公差レビューが加工プロセス全体の中でどのように位置づけられるかを知りたいですか?弊社のDFMガイドをお読みいただくか、部品の製造レビューをご依頼ください。












