私が18年間CNC加工工場を経営してきた中で、設計エンジニアがポリカーボネート(PC)を加工しやすいプラスチックとして扱うのをよく目にしてきました。彼らは、ポリカーボネートはすぐに溶けないため、ナイロンやデルリンのように加工しやすいと思い込んでいるのです。しかし、この思い込みは重大な間違いです。
航空宇宙、医療、防衛産業における製造業では、ポリカーボネートを厳しい加工限界まで加工する際に、深刻な物理的課題が生じます。部品の壁が薄い場合、材料本来の弾性によって加工プロセス全体が損なわれる可能性があります。標準的な加工方法では、部品のたわみ、構造的な歪み、または微細な亀裂が発生することがよくあります。
本稿では、これらのリスクを管理する上での実際的な課題について概説します。最近の短納期航空宇宙用レドーム製造プロジェクトを事例として分析し、これらの課題が実際にどのように影響するかを見ていきます。部品形状、工具選定、生産速度の間のトレードオフを検討することで、製造現場で信頼性の高い戦略を実践できるようになります。
薄肉ポリカーボネート部品が加工中に破損する理由
ポリカーボネートのような非晶質熱可塑性樹脂の機械加工は、金属の切削とは根本的に異なります。ポリカーボネートの弾性率は約2.0~2.4 GPa(アルミニウムは69 GPa)と非常に低く、薄い壁は加工力によってたわみます。これらの特性は、MatWebのポリカーボネート参照データに記載されている材料データと一致しています。
ポリカーボネートは、切り欠きに非常に敏感です。鋭利な内側の角は機械的応力を集中させます。これらの応力集中部に過度の切削力が加わると、エッジの欠けや応力によるひび割れが発生する可能性があります。
小さくて深い溝やスロットを切削する場合、このリスクはさらに高まります。これらの形状は工具のアクセスを制限するため、加工者は壊れやすい長尺のカッターを使用せざるを得ません。複数回の軽いパスを繰り返すと、サイクルタイムが長くなり、工具の摩擦も増加します。
工具が連続的に摩擦することで、局所的な熱が発生します。ポリカーボネートは比較的高いガラス転移温度(約147℃)を有していますが、熱伝導率が低いため、効率的に放熱されません。切削領域に熱が蓄積すると、局所的な熱軟化や残留応力が発生し、加工後に表面の曇り、寸法歪み、または応力亀裂が生じる可能性があります。
さらに、肉厚が減少すると、部品の剛性が低下し、激しい振動やチャタリングが発生します。そのため、厳密な幾何公差を維持することが非常に困難になります。

航空宇宙分野の事例研究:マルチトラックV2レドーム
プロジェクト概観
航空宇宙分野の顧客から、重要な電子筐体部品の短納期生産が求められた。プロジェクトの制約条件から、手順上のミスや構造上の不具合は一切許されなかった。
| Item | Details |
| 業種 | 航空宇宙 |
| パーツ | マルチトラックV2レドーム |
| 材料 | ポリカーボネート押出成形板 |
| 数量 | 20片 |
| プロセス | 3軸CNCフライス盤 |
| 許容範囲 | ISO 2768-m |
| リードタイム | 7営業日 |
生産上のジレンマとエンジニアリング上のトレードオフ
設計図には、外壁厚がわずか1.0mmの保護レドームの詳細が示されていた。また、内部には一連のブラインドトラッキング溝が設けられていた。この部品は、適切な組み立て位置合わせのために公差が求められた。7日間の納期のため、私たちのチームは複数の生産オプションを検討せざるを得なかった。
- 特注真空固定具: 専用の多段式真空チャックを設計・加工するには、3~4日のリードタイムが必要となる。そのため、実際の生産に必要な余裕時間が不足してしまう。
- 射出成形: 金型製作のリードタイムと高額な初期費用のため、20個程度の少量生産では成形は現実的ではなかった。
- リスクプロファイル: 過去の工場での経験に基づくと、特殊なサポートなしに固体材料から部品を機械加工すると、部品の歪みにより推定40%の不良率が発生するリスクがあった。
私たちのチームは、複雑で納期のかかる工具の代わりに、加工手順の変更と入手しやすい工場材料を用いる戦略を採用しました。
たわみや微細亀裂を防止するためのプロセス戦略
1. 内側コーナー半径の変更
元のCADモデルでは、部品のクリアランスを最大化するために、トラッキング溝の内側に鋭角な90度のコーナーが設けられていました。しかし、ノッチに敏感なプラスチックに鋭角なコーナーを設けると、切削加工中にエッジが欠けたり、現場で機械的な故障が発生したりする恐れがあります。
私たちはクライアントと製造性設計(DFM)レビューを開始しました。選択肢として、鋭角な角を維持して高い製造リスクを受け入れるか、半径を大きくして予測可能で高速な機械加工を可能にするかの2つを提示しました。
顧客は妥協案を承認しました。内側コーナー半径を0.8mmに拡大しました。この調整により、切削時の局所的な応力集中が軽減されました。また、脆い1.0mmエンドミルをより剛性の高い1.5mm工具に交換することができ、溝の荒削り時間を約40~50%短縮することができました。
2. 化学的サポートによる加工順序の逆転
薄肉プラスチックを機械加工する際に、エンジニアが犯しがちな最も一般的な間違いは、外側の形状を最初に仕上げてしまうことです。外側の大きな材料を取り除くと、部品の構造的な質量が失われます。その結果、柔軟な外殻が残り、その後の工具の圧力によって振動してしまうのです。
特注の真空固定具を製作せずに剛性を維持するために、一時的な化学補強方法を採用しました。
まず、機械内部の特徴について説明します。外壁を加工する前に、原寸大の材料をしっかりと固定し、周囲の材料をそのまま残した状態で内部の溝を加工しました。残った材料は、切削中の振動やたわみを最小限に抑えるために必要な剛性を提供し、最終加工段階のためにわずかな仕上げ代を残しました。
温度制御接着剤の注入:新たに加工された内部空洞に、液状で水溶性のホットメルト型エンジニアリング接着剤を充填しました。
重要な注意点:接着剤の温度は70℃以下に注意深く維持する必要がありました。接着剤の温度が高すぎると、ポリカーボネートが局所的に過熱し、残留応力が増加して応力亀裂が発生するリスクが高まります。
機械加工による外形形状の仕上げ:接着剤が固まって剛性の高いマトリックス状になると、内部支持骨格として機能しました。部品を反転させ、外形形状を最終的な肉厚1.0mmまで機械加工しました。接着剤が切削力を吸収し、部品のたわみを解消しました。
温水洗浄:完成した部品を温水浴に浸し、接着剤を溶解させることで、清潔で応力のない部品を得た。

3. ツール形状とツールパス実行
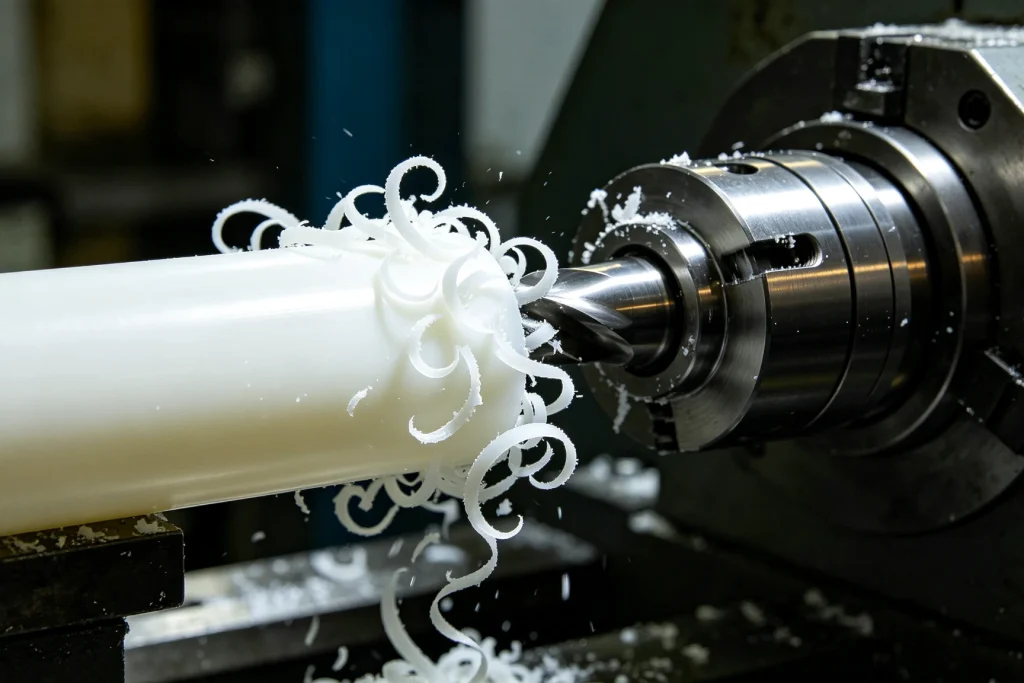
汎用超硬エンドミルにホーニング加工された刃先を使用するのはよくある間違いです。これらの工具は、マイクロクレスト加工やわずかにホーニング加工された刃先を持つことが多く、プラスチック繊維を擦り付けたり押し出したりします。これにより摩擦と発熱が増加します。
このプロジェクトでは、高度に研磨されたフルートと非常に鋭利な刃先を備えた、シングルフルートの超硬ソリッドアップカットルーターを選定しました。
シングルフルート設計により、切りくず排出スペースが最大化されます。これにより、送り速度の向上と最適な切りくず負荷が可能になり、切りくず内部の摩擦熱を素早く放散できます。ツールパスは、連続円弧状のリードインとリードアウトを使用してプログラミングしました。これにより、ツールが薄い壁面で停止したり滞留したりすることがなくなり、局所的な熱歪みを防ぎます。また、化学腐食や応力によるひび割れを防ぐために、クリーンエアブラストを使用しました。
ポリカーボネート加工に関するDFMガイドライン
リードタイムを最小限に抑え、製造現場での構造的な不具合を回避するために、以下の実用的なDFM(設計製造性)手法を設計段階に直接組み込んでください。
- たっぷりの切り身を添える: 内角半径は最低0.4mmと指定してください。ただし、0.8mm以上が望ましいです。この簡単な変更により、加工者はより強度のある工具を使用でき、部品の動作応力プロファイルを大幅に低減できます。
- 壁の縦横比の制限を守ってください。 支持されていない薄肉部については、高さと幅の比率を3:1未満に維持してください。設計上、壁厚が1.0mm必要な場合は、支持されていない部分の高さを3.0mm以下に抑えるようにしてください。
- 溝の比率を適切に保つ: 深くて狭い溝を設計することは避けてください。溝の幅は、標準長さのエンドミルが使用できる十分な幅を確保してください。深さ対幅比が4:1を超えると、特殊な工具が必要となり、コストとサイクルタイムが増加します。
- 押し出し時の外皮応力を考慮する: 工業用ポリカーボネート板には、押出成形工程で生じた残留応力が相当量残っています。片面のみを重点的に機械加工すると、表面応力が解放される際に部品がバナナのように反ってしまいます。両面で対称的な材料除去が可能な設計にするか、焼きなまし処理済みの原材料を指定してください。
最終プロジェクト指標
最適化された切断パラメータと積極的な熱管理の実行により、以下のプロジェクト指標が得られました。
- 廃棄物ゼロの配送: 全20個の生産部品は、構造上の不具合が一切なく、7営業日という期限内に加工、洗浄、納品されました。
- 寸法検証: 検査中の薄肉部のたわみを最小限に抑えるために低力プロービングルーチンを使用し、CMM測定により、すべての重要な寸法がISO 2768-mに準拠した図面の要件を満たしていることが確認されました。
- 表面の完全性: 顕微鏡検査により、表面には微細なひび割れ、端の欠け、応力による曇りなどは一切なく、完全に透明であることが確認された。
- コストとリードタイムの効率性: ホットメルト接着剤方式を採用することで、特注の真空治具が不要になり、治具の設計・製造コストを約3,500ドル削減できただけでなく、セットアップ準備にかかる時間も数日から数時間に短縮できた。

設計エンジニアにとっての重要なポイント
- 亀裂を防ぐために、内部半径を大きくしてください。 鋭角な90度の内角は使用しないでください。半径を0.4mm以上にするのが、切削加工中のエッジの欠けを防ぎ、負荷がかかった際のプラスチックのひび割れを防止する最も簡単な方法です。
- まず、機械の内部機能からご紹介します。 ポリカーボネートは薄くなるにつれて剛性が急速に低下します。複雑な内部溝やトラックは、必ず素材の厚みが残っているうちに切削してください。こうすることで、薄い外壁を露出させる前に、素材自体の重量を利用して振動やビビリを軽減できます。
- 一時的なサポートメディアを使用する: 真空固定具が高価すぎたり、少量生産には製作に時間がかかりすぎる場合は、加工した空洞に水溶性ワックスまたは低温接着剤を充填してください。これにより、工具の圧力によって薄い壁が曲がるのを防ぐ、しっかりとした裏打ち材が形成されます。
- 切れ味の良い、一枚刃の工具を使用してください。 ポリカーボネートは局所的な熱の蓄積に敏感です。研磨されたシングルフルートカッターはプラスチックをきれいに切断し、切削熱が切りくずとともに排出されることで部品の反りを防ぎます。さらに、アップカット加工はよりきれいな切断面と低い切削抵抗を実現します。
- DFMレビューを早めに実施する: 図面を最終決定する前に、加工パートナーと相談してください。壁の高さと幅の比率や材料の応力といった問題を早期に発見することで、リードタイムを数週間から数日に短縮し、不良率の上昇を防ぐことができます。
製造前に部品の形状を検証してください
ポリカーボネートや高度なエンジニアリングプラスチックは、製造現場では非常に扱いが難しい素材です。プロジェクトに厳しい公差、薄肉部、あるいは複雑な形状が含まれる場合は、早期に検討することで、リードタイムを数週間短縮し、不良品の発生を防ぐことができます。
生産に着手する前に、CADファイルを添えてFastPreciのエンジニアリングチームにご連絡いただき、加工手順や工具戦略についてご相談ください。
よくあるご質問
透明な薄肉部品において、ポリカーボネートはアクリル(PMMA)と比べてどのような違いがありますか?
どちらも光学的に透明ですが、ポリカーボネート(PC)は非常に丈夫で耐衝撃性に優れているため、レーダードームなどの構造部品に最適です。ただし、PCは傷がつきやすく、鋭利な角に非常に弱いという欠点があります。アクリルはPCよりも硬いですが脆く、衝撃を受けると割れやすいものの、クリスタルのように透明な仕上がりに研磨するのははるかに容易です。
薄肉PCで厳しい公差を維持することが、デルリン(POM)よりも難しいのはなぜですか?
デルリンは剛性が高く、最小限の工具圧力でシャープな切り屑をきれいに切削できます。一方、ポリカーボネートははるかに柔軟性があります。フライス加工中、薄いポリカーボネートの壁は切削工具から離れる方向にたわみ、その後元の形状に戻るため、内部形状が実際よりも小さくなることがよくあります。
標準的なCNCクーラントは、ポリカーボネートの加工後にひび割れを引き起こす可能性がありますか?
はい。一般的な石油系切削油や塩素系クーラントは、ポリカーボネート(PC)を化学的に侵食します。切削加工によって生じた微細な応力に液体が浸透し、プラスチック表面に細かい亀裂(クレイジング)が発生し、工場出荷後数日で深い亀裂へと進行します。クリーンなエアブラストを使用するか、ポリマーに安全なクーラントを使用してください。
焼きなまし処理されたポリカーボネート原料を指定することで、部品の反りをなくすことができますか?
いいえ。焼きなましは、工場出荷時の原材料に閉じ込められた内部応力を除去するだけです。機械加工者が切れ味の悪い工具を使用したり、過剰な摩擦熱を発生させる不適切な回転速度を使用したりした場合、焼きなましだけでは反りを防ぐことはできません。真の寸法安定性を得るには、焼きなまし処理された原材料と、切削時の厳密な温度管理の両方が必要です。