

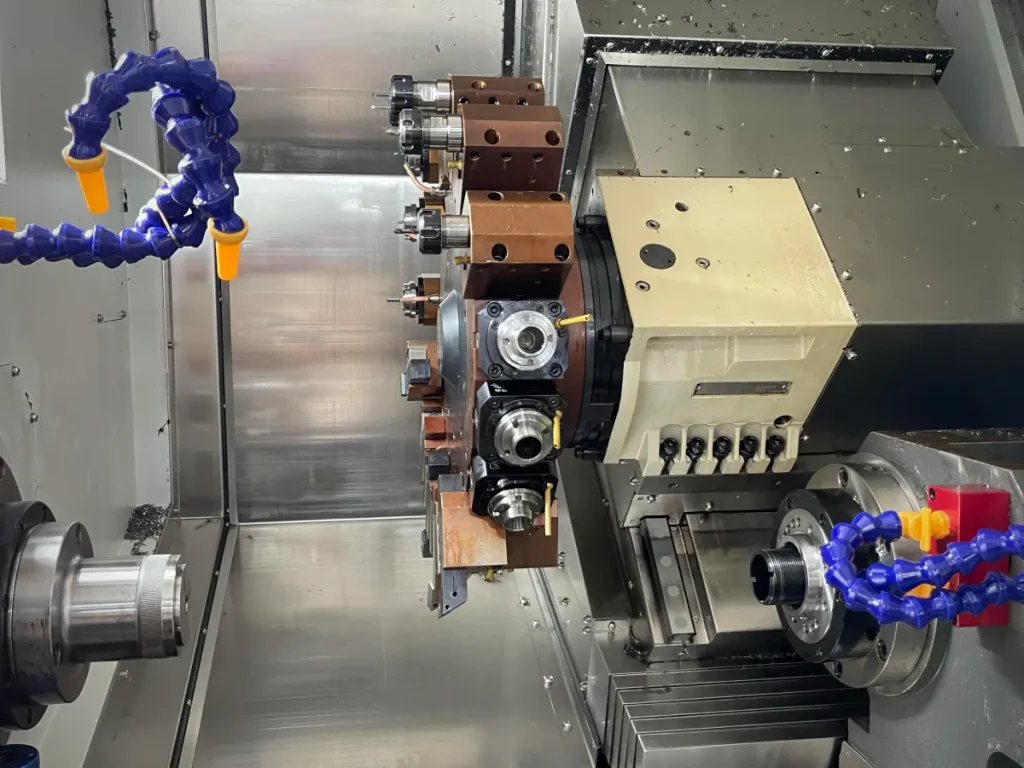
現在、様々なCNC加工プロセスが存在し、それぞれに固有の利点と用途があります。高い表面仕上げと精度が求められる円筒部品や回転部品の場合、精密CNC旋削に勝るプロセスはありません。
この記事では、精密CNC旋削加工の加工プロセス全体と用途について解説します。さらに、実際に購入を決定する前に考慮すべき要素、特に加工ニーズに最適なサプライヤーを特定する方法についても解説します。
精密 CNC 旋削とは何ですか?
精密CNC旋削加工は、回転するワークピースから直線状に移動する切削工具を用いて材料を除去することで、高精度な回転部品を製作する切削加工プロセスです。精密CNC旋削加工には、CNC旋盤やターニングセンター(水平方向または垂直方向)が使用されます。
精密 CNC 旋削はいつ必要になるのでしょうか?
精密 CNC 旋削が必要であることを示す要因は次のとおりです。
 厳しい公差
標準的なCNC旋削加工は、公差が0.05mmから0.5mmの、それほど重要でない部品であれば、通常は十分です。しかし、より厳しい公差(0.005mm未満)が求められる部品は、工具の摩耗や熱膨張が大きな誤差要因となるため、標準的なCNC加工では信頼性の高い加工ができません。
このような重要な部品には、0.001mmという厳しい公差で部品を製造できる精密CNC旋盤加工が不可欠です。しかし、その代償として生産コストが高くなります。そのため、使用する加工方法を決定する際には、費用対効果を考慮することが重要です。精密CNC旋盤加工は、潜在的なメリットがコスト増加を上回る場合にのみ使用すべきです。
高い表面仕上げ要件
標準的なCNC旋削加工では、表面粗さRa値が1.6~0.8μmの範囲に収まることが保証されており、これは多くの構造部品や非シール部品には十分な精度です。しかし、一部の部品(特に高応力や接触面にさらされる部品)では、Ra値が0.8μm未満、場合によっては0.005μm(鏡面仕上げ)まで低くなることが求められます。このような部品には、高精度なCNC旋削加工が必要です。
ただし、より滑らかな表面と厳しい公差が求められる製品は、特に切削と仕上げのパスをより厳密に制御する必要があるため、そうでない製品よりも部品あたりのサイクルタイムが長くなることに注意してください。そのため、精密CNC旋盤加工は、標準的なCNC旋盤加工に比べて、生産完了までに時間がかかることがよくあります。
サイクルタイムの正確な差は加工対象製品と工具の状態によって異なりますが、精密CNC旋削では完成部品の製作に最大40%長くかかる場合があります。つまり、製品の表面仕上げがそれほど厳しくなく、より迅速な加工が求められる場合、標準的な旋削加工の方がエンジニアにとって有利な場合もあります。
小規模から中規模のバッチ生産における一貫した品質
精密CNC旋削加工の繰り返し精度は±2~5µm程度であるのに対し、標準旋削加工では±10~20µm程度です。標準的なCNC旋削加工では、特定の円筒形部品において、求められる厳しい公差と寸法精度を達成できる場合があります。
しかし、複数の部品や異なるバッチにまたがる製品の加工では、この精度が不足することがよくあります。対照的に、精密CNC旋削加工は再現性の範囲が狭く、異なる部品や生産バッチにわたって一貫して高い品質レベルを実現します。
CNC フライス加工と CNC 旋削: どちらのプロセスを選択すべきでしょうか?
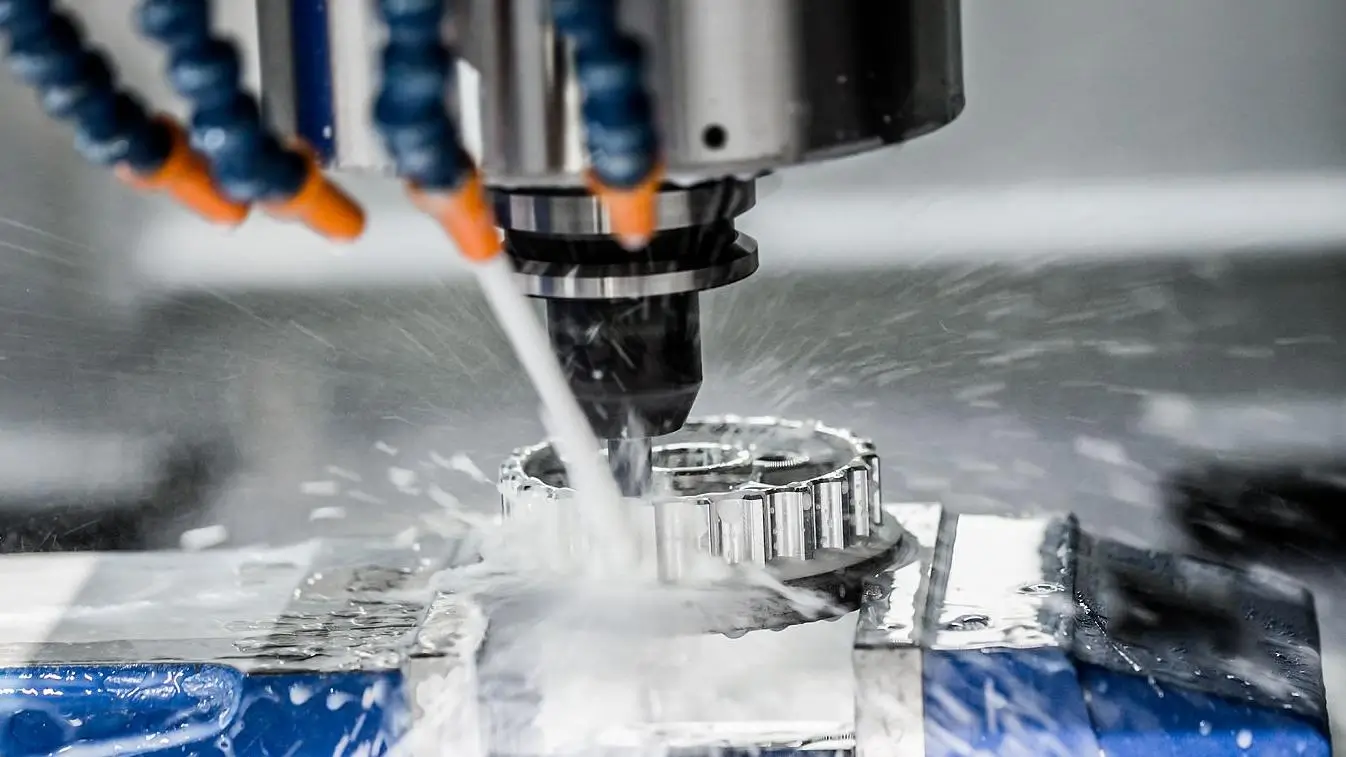 CNCフライス加工と旋削 どちらも回転を伴う減算加工プロセスであり、所望の部品形状を実現します。ただし、CNCフライス加工では、静止したワークピースに対して切削工具を回転させますが、CNC旋削加工では、切削工具を直線的に動かしながらワークピースを回転させます。
精密CNC旋削加工は、ワークピースを固定軸上で回転させることにより、CNCフライス加工よりもワークピースの動きの自由度が高くなります。CNCフライス加工は複雑で精巧な様々な形状の設計に適しており、CNC旋削加工は円筒形の部品に最適です。
今日では、製造業者はフライス加工と旋削加工の両方を実行できる CNC 旋削およびフライス加工センターを所有しています。
精密 CNC 旋削の長所と短所は何ですか?
精密CNC旋削加工には多くの利点がありますが、限界もあります。精密CNC旋削加工の長所と短所を理解することで、エンジニアはバランスの取れた意思決定を行うことができます。
精密CNC旋削のメリット
精密 CNC 旋削の利点は次のとおりです。
- 精度: 精密 CNC 旋削では、許容誤差が極めて狭い (最大 0.001 mm) 部品を製造できるため、複雑な形状や入り組んだ設計に適しています。
- バッチ間の一貫性: 精密旋削により、同じバッチ内および異なるバッチ内の複数のコンポーネント間で品質の一貫性が保たれます。
- 効率化: 精密 CNC 旋削プロセスは完全に自動化されており、ステップ間の遅延はありません。
- 汎用性: 精密 CNC 旋削は、さまざまな形状、サイズ、デザイン、材料に適しています。
- 安全性: 精密旋削工程は密閉されており、作業者は飛散する破片にさらされません。
精密CNC旋削の欠点
精密 CNC 旋削の欠点は次のとおりです。
- 費用精密 CNC 旋盤の設置と維持にかかるコストは高く、特に小規模および単発生産には不利です。
- 材料の無駄: 精密 CNC 旋削は標準的な切削よりも細かいため、材料の無駄が多くなります。
- 設計上の制限: 精密 CNC 旋削では、直方体や曲面穴などの非円筒形の形状を効果的に加工することはできません。
精密 CNC 旋削に適した材料は何ですか?
精密CNC旋削加工は様々な材料に対応しますが、材料によって厳しい公差や極めて微細な表面仕上げへの反応が異なる場合が多くあります。ここでは、精密CNC旋削加工に適した材料と、プロジェクトに最適な材料を選ぶ際に考慮すべき重要な要素をご紹介します。
鋼
 炭素鋼、合金鋼、ステンレス鋼(303、304、316)は、精密CNC旋削加工に適しています。炭素鋼と低合金鋼はどちらも機械的強度が高く、大きな荷重を受け、疲労しやすい部品に最適です。これらの鋼は、長尺シャフト部品やねじ山にも適しています。
炭素鋼および合金鋼の硬度は、加工中に問題を引き起こす可能性があります。ワークピースが研磨性を示し、切削工具の劣化を早める可能性があるためです。また、これらの鋼、特に合金鋼は放熱性が低いため、加工中にワークピースが膨張し、加工工程の寸法精度に影響を与える可能性があります。
ステンレス鋼は強度にも優れ、さらにクロム含有量(少なくとも10%)が高いため耐食性も高く、多くの精密旋削加工に適しています。しかし、ステンレス鋼のワークピースは加工中に硬化することが多く、より高い切削抵抗が必要になるため、製造工程が長くなり、コストも高くなる可能性があります。
真ちゅうおよび銅合金
 真鍮合金は機械加工が容易で、切削抵抗が低いため、非常に小さな直径でも厳しい公差と優れた表面仕上げが得られます。銅合金は真鍮合金よりもさらに切削が容易で、延性があり、優れた熱伝導性と電気伝導性を備えています。このため、銅と 真鍮CNC旋削部品 電気業界では、特に継手、バルブ、コネクタによく使用されます。
しかし、これらの合金は加工性に優れ、高い導電性を有するものの、加工においては欠点も伴います。銅合金の場合、構成刃先(BUE)の発生リスクが高く、表面仕上げの品質に影響を与えるだけでなく、工具摩耗も促進します。また、ワークの変形、不均一な膨張、ワークの硬化なども、加工結果の悪化につながる一般的な問題です。
真鍮合金では、加工中のワークの硬化、微細な粉塵の発生、亜鉛含有量の蒸発により、工具の急速な摩耗も問題となります。また、真鍮合金は水分との接触により割れが生じることもあります。
アルミニウム合金
精密CNC旋削加工で最も一般的に使用されるアルミニウム合金は、6061、6082、7075です。これらの合金は、高い強度対重量比と予測可能な加工精度が特長です。また、多くの精密旋盤加工に求められる高速切削と複雑な制御にも対応しており、極めて厳しい公差と精密な表面仕上げを実現します。
しかし、アルミニウム合金の欠点は、他の一般的な精密旋削用金属に比べて弾性率が低いことです。そのため、振動や部品のたわみが発生しやすく、特に長尺物や薄肉物の加工において問題となります。
チャック圧力、仕上げ加工、基準点設定、直径の一貫性に関する実用的な制御方法については、アルミニウム部品の精密旋削加工に関するガイドを参照してください。
チタン
チタン(通常グレード5)は、鋼鉄よりも優れた強度対重量比を誇り、多くの航空宇宙産業や自動車部品に好んで使用されています。さらに、チタンは耐食性が高く、極度の温度にも耐えることができます。
しかし、チタンは熱伝導率が低く、放熱性が悪いため、熱が切りくずとともに放散されずに工具刃先に集中します。これにより工具の摩耗が早まり、すでに高い生産コストがさらに上昇する可能性があります。また、チタンは高温下でかじりと呼ばれる化学反応により工具に付着することもあります。
プラスチック
 精密CNC旋削加工は、ABS、PEEK、PVC、PTFE、POM、ナイロンなど、多くのエンジニアリングプラスチックに対応しています。これらのプラスチックは高い精度と容易な加工性を備えており、カスタマイズされた複雑な形状のプラスチック部品の加工に適しています。
これらの利点にもかかわらず、プラスチックは融点が低いため、熱にさらされると変形、破損、反り、ひび割れが生じやすくなります。どうしても使用する場合は、適切な熱安定化と二次検査が必要であり、生産コストとサイクルタイムの増加につながります。
CNC精密旋削部品の用途
CNC精密旋削加工は、回転寸法精度、厳しい公差、複雑な形状、そして高度な表面仕上げが求められる産業や部品加工において不可欠です。以下は、CNC精密旋削加工の用途の一部です。
航空宇宙
航空宇宙部品は一般的に、高い長さ対直径比、厳格な同軸度基準、厳しい公差、および部品直径精度が求められます。また、これらの部品はしばしば激しい振動下で動作する必要があるため、それに耐えられるものでなければなりません。
そのため、これらの業界ではチタン合金や鋼合金の需要が高まっています。しかし、これらの合金には特有の問題があるため、加工時には適切な熱管理と工具検査が不可欠です。
航空宇宙産業で機械加工される一般的な部品には次のようなものがあります。
- ギア
- カプラ
- ノズル
- スペーサ
- ブッシング
- ファスナー
医療
CNC精密旋削加工は、医療機器や歯科機器の製造に有用であり、材料が生体適合性と精度要件を満たすことを保証しています。ここで最もよくある問題は、加工中に硬化したり研磨性になったりする可能性のあるチタンやステンレス鋼などの材料で、表面仕上げ要件を満たすことです。
一般的な精密旋削 CNC コンポーネントには次のようなものがあります。
- 骨ネジ
- 補綴
- ピン
- カヌラ
- インプラント
自動車
 自動車業界では、厳しい公差、寸法精度、正確性、そして耐摩耗性が極めて重要な部品の製造に、精密CNC旋盤加工が用いられています。これらの部品では、直径や同心度のわずかな誤差でさえ、NVH(騒音・振動)、シーリング、センサーのアライメントに影響を与える可能性があります。
精密CNC旋盤加工で製造される一般的な自動車部品には、以下のようなものがあります。
- トランスミッションシャフト
- バルブボディ
- ブッシング
- ピストンズ
- センサーハウジング
- ドライブトレイン部品
ディスプレイ・電子機器関連
エレクトロニクス業界における精密CNC旋削加工では、真鍮、銅、アルミニウム合金が最も一般的に使用されています。この業界の部品には、小径と高い延性に加え、厳しい公差が求められます。この業界における精密旋削加工の最大の課題は、表面仕上げの不完全さ、バリ、そして挿入力のばらつきです。
この業界における精密 CNC 旋削の一般的なコンポーネントは次のとおりです。
- ローター
- ピン
- ターミナル
- コネクタ
- ハウジング
水力学
精密旋削加工は、寸法精度と表面仕上げがシール性能に大きく影響する油圧部品の製造に有効です。これらの部品では、長尺部品の真円度と真直度を維持すること、シールの摩耗を防ぐために表面粗さを最小限に抑えること、そして高圧下でも部品の直径を維持することが主な課題となります。
精密旋削加工で加工される代表的な油圧部品は次のとおりです。
- ピストンズ
- シリンダー
- スプール
- スリーブ
- カップリング
- ノズル
精密CNC旋削の設計上の考慮事項
品質とコスト効率に優れた精密 CNC 旋削に関連する重要な設計上の考慮事項には、次のものがあります。
- 切削速度: これは工具の摩耗速度、表面仕上げの安定性、そして熱の発生と制御に影響します。速度が速いと工具とワークの熱劣化が進行し、速度が遅いとBUEが増加する可能性があります。
- 供給速度送り速度が速いほど、材料の除去効率は向上しますが、部品の真円度は低下します。一方、送り速度が低いと表面仕上げは向上しますが、サイクルタイムが長くなり、材料が熱にさらされる時間が長くなるため、劣化のリスクが高まります。
- 被削材柔らかい材料は加工しやすいですが、たわみが生じやすくなります。一方、硬い材料は加工しにくいですが、工具の摩耗が早くなります。
適切な CNC 旋削部品メーカーを選択するにはどうすればよいでしょうか?
 精密CNC旋削加工の成否は、部品サプライヤーに大きく依存します。そのため、エンジニアやメーカーは、CNC旋削加工を委託するサプライヤーについて、細心の注意を払う必要があります。
考慮すべき重要な要素をいくつか示します。
機械能力
エンジニアは、CNC旋削サービスのサプライヤー候補が、複数サイクルにわたって公差限界を満たせるかどうかを確認する必要があります。公差と熱安定性、そして約5µmの再現性に関する検証可能なデータが必要です。また、サプライヤーはCMMレポートと表面粗さ試験を提供できる意欲と能力を備えている必要があります。
材料と応用に関する知識
エンジニアは、サプライヤーが必要な特定の材料と最終製品を扱えるかどうかを確認する必要があります。例えば、真鍮CNC旋盤加工部品のプロジェクトは、真鍮旋盤加工のプロセスと製品に関する確かな知識と実績を持つサプライヤーに委託する必要があります。
厳しい公差の旋削部品の経験
CNC加工においては経験が非常に重要です。これは、単にサービス提供年数だけでなく、サプライヤーが成功させたプロジェクトの数によっても測られます。サプライヤーは、振動、テーパー、同軸度誤差、表面の凹凸など、円筒部品に関連する様々なリスクや問題への対応経験を有している必要があります。
品質システム
サプライヤーは業界の規制基準を遵守する必要があります。例えば、ISO 9001またはISO 2768認証、GD&T認証の証明が必要です。また、航空宇宙部品向けのAS9100Dなど、特定の業界では特定の認証を取得している場合もあります。
リードタイムとスケーラビリティ
一般的に、許容範囲が狭いほど、製造工程にかかる時間は長くなります。サプライヤーにとってよくある危険信号は、プロジェクトの複雑さに合わせてリードタイムを調整していないことです。通常はできるだけ早く製品を供給することが目標ですが、納期が非現実的なサプライヤーは品質を犠牲にする可能性が高くなります。
また、サプライヤーが作業負荷の増加下でも製品品質を維持できる能力も、適切なサプライヤーを選ぶ上で重要な要素です。許容誤差と熱安定性、形状精度、リードタイムの遵守は、サプライヤーのスケーラビリティを評価する上で考慮すべき重要な要素です。
結論
精密CNC旋削加工は、特に航空宇宙、医療、自動車、電子機器、油圧産業において、厳しい公差と優れた表面仕上げが求められる円筒部品の製造に最適な方法です。これらの性能上の利点を最大限に引き出すには、適切な加工パートナーを選定することが不可欠です。
FastPreciは高精度CNC旋削加工を専門としており、±0.005mmという厳しい公差、最短3日の納期、そして試作品と量産部品の両方に対応する費用対効果の高いソリューションを提供しています。幅広い材料と部品形状に関する豊富な経験を持つFastPreciは、加工プロセス全体を通してエンジニアをサポートします。










