ワイヤ放電加工は、±0.005 mmの公差が求められる工具製造、航空宇宙、医療用精密部品の加工に広く利用されています。ワイヤ放電加工は、従来の切削手段が限界に達した場合に用いられます。ワイヤとワークピースの間に制御された電気火花を発生させることで、導電性材料を切断します。工具が直接接触しないため、切削抵抗はごくわずかです。そのため、薄肉、鋭利な内角、硬化材などを機械的負荷による歪みなく加工できます。
多くのCNC加工工場では、熱処理後、部品が複雑すぎて効率的なフライス加工が困難な場合に、ワイヤ放電加工が好ましい選択肢となります。55HRC以上の工具鋼、超硬部品、精密インサートなどがその例です。また、表面だけでなく部品の厚み全体にわたって内部形状の精度が求められる場合にも、この加工法が選択されます。
許容公差の精度は、この加工法の主な利点の一つです。適切なセットアップと複数のスキムパスを用いることで、ミクロン単位の寸法精度を実現できます。また、パス数と切削パラメータを調整することで、表面仕上げも調整可能です。この記事では、この加工法の仕組み、現実的に達成可能な許容公差、そして精密製造ワークフローにおける位置づけについて説明します。
ワイヤー放電加工とは何か、そしてどのように機能するのか

ワイヤ放電加工(EDM)は、導電性材料に高精度な形状を加工できる高精度切断プロセスです。この方法では、コンピュータ制御された細い金属ワイヤをワークピース上のプログラムされた経路に沿って移動させ、材料を削り取ります。ワイヤには電気的に制御されるスパークギャップが設けられており、ワークピース上の経路に沿って移動する際に一連の放電を発生させます。
放電のための滑らかで安定した電流の流れを確保するため、ワークピースは脱イオン水に浸漬されます。この水は、放電を安定化させ、切削領域を冷却し、切削領域から侵食された粒子を除去する役割を果たします。スプールから新しいワイヤが継続的に供給されるため、切断全長にわたってワイヤ径が一定に保たれます。通常、ワイヤ径は加工対象物の寸法に応じて、0.005インチ(0.127 mm)から0.012インチ(0.305 mm)の範囲で変化します。
そのため、ワイヤ EDM は、プロファイル精度とエッジ定義の両方が必要な貫通カットを行う際に最もよく使用されます。
機械加工におけるEDMとは
EDMは電気放電加工の略称です。これは、制御された電気火花を用いて材料を除去する一連の加工プロセスを指します。
ワイヤ放電加工では、工具電極はワイヤであり、ワークピースとの間に一定の間隔を保ちながら往復運動を続けます。電圧とパルスタイミングを制御することで、各放電点で放出されるエネルギーのタイミングと量を決定します。
CNCワイヤ放電加工におけるワイヤ放電加工プロセス

ワイヤ放電加工は、主にパルスエネルギー、パルス周波数、および放電ギャップの安定性という3つの要素によって制御されます。放電点ごとに、材料表面から小さなクレーターが除去されます。表面から除去されるクレーターの大きさは、切断時に設定された電気的パラメータによって決まります。
通常、ワイヤ放電加工プログラムは、所望のプロファイルを定義するための単一の荒加工パスから始まります。この最初の荒加工パスの後、1つまたは複数のスキムパスが続く場合があります。スキムパスの目的は、プロファイル偏差をさらに低減し、部品の真直度を向上させ、表面仕上げを向上させることです。コーナー精度とテーパー制御は、上部ガイドワイヤと下部ガイドワイヤの動きの関係によって決まります。
CNCワイヤ放電加工機のサーボシステムは、ワイヤの位置を継続的に監視・調整することで、安定した放電を発生させるために必要な条件を維持します。そのため、放電の安定性は完成品の寸法精度に直接影響を及ぼします。
ワイヤー EDM は CNC 加工の他の方法とどう違うのでしょうか?

材料除去方法は、フライス加工や旋削加工とは根本的に異なります。ワイヤ放電加工では切りくずが発生しないため、切削刃の形状を考慮する必要がありません。
さらに、切断ワイヤーは常に新しいワイヤーで補充されるため、従来の意味での「工具の摩耗」は発生しません。
ワイヤ放電加工の加工形状は、他の加工方法とは大きく異なります。ワイヤ半径が比較的小さいため、最小限の内径半径を実現できます。工具のリーチやたわみを気にすることなく、深く狭い溝を加工できます。テーパー形状の部品は、上部と下部のワイヤガイドを独立して調整することで作成できます。
ワイヤー放電加工の背後にある工学原理
ワイヤ放電加工機の性能は、電気エネルギーの制御、ワイヤの正確な位置決め、そして材料の予測通りの挙動に大きく左右されます。ワイヤ放電加工は、機械の機械的剛性のみに依存するわけではありません。むしろ、機械の精度は、火花の挙動、ワイヤの動的挙動、そして機械の動作を制御する様々なプロセス制御パラメータに依存します。
アプリケーションで厳しい許容誤差や特定の表面特性が求められる場合、上記の原則を理解することが重要です。
スパークギャップ制御と放電安定性
放電ギャップとは、ワイヤ電極と加工対象物との間の距離(通常はミクロン単位で測定)であり、この距離で放電が発生します。放電ギャップが小さすぎるとアーク放電が発生します。逆に、放電ギャップが大きすぎると切削効率が低下し、機械全体の精度が低下します。
放電ギャップの制御は、ワイヤとワークピースの相対位置を制御するサーボシステムを調整することで実現されます。サーボはワイヤ電極とワークピース間の電圧レベルを監視し、それに応じてワイヤの位置をリアルタイムで調整します。そのため、放電条件に変化が生じた場合、サーボは数ミリ秒単位で反応し、正確な切断結果を得るために必要な安定した切断条件を維持します。
サーボモーターの放電条件の変化に対する応答は、寸法精度に直接影響します。放電条件の変化に対する応答が遅いと、切削過多、コーナー部の不安定化、またはワイヤの局所的な振動が発生する可能性があります。
逆に、変化する放電条件に素早く応答することで、一貫したクレーター形成が実現し、機械のプログラムされたパスに沿って予測可能な材料除去が可能になります。
したがって、多くの精密アプリケーションでは、スパークギャップを制御し、放電条件の変化に対する機械のサーボ応答が安定していることを確認することが、部品の厚さ全体にわたって一貫した真直度とサイズ制御を実現するために重要です。
配線遅延と経路補償

ワイヤ電極が加工対象物上を移動するとき、ワイヤは完全に直線的な経路をたどるわけではありません。放電によって生じる力、フラッシング圧力、そして材料除去プロセスによって生じる抵抗力などにより、ワイヤの経路はわずかにずれます。この現象は「ワイヤラグ」と呼ばれます。
ワイヤラグは、前述の力の大きさに加え、除去される材料の厚さやプログラムされたパスにおける方向変化の大きさにも影響されます。内角はワイヤラグの特殊なケースです。ワイヤがコーナーの内側を移動すると、ワイヤの後端部分が意図したパスから外れ、コーナー偏差や半径の拡大が生じる可能性があります。
ワイヤラグ現象を補正するため、現代のコンピュータ数値制御(CNC)工作機械には、ワイヤラグ特性と切削パラメータを考慮してプログラムされたパスを調整するアルゴリズムが組み込まれています。この補正は、内角、狭いスロット、そして1ミクロンのずれが精度の低下につながる可能性のある精密ダイ開口部において重要です。
ワイヤラグ補正がない場合、内角の幾何学的精度は公差仕様外になる可能性があります。同時に、部品の直線部分は公差仕様内に十分収まる場合があります。
マルチパス切削戦略
ワイヤ放電加工では、通常、複数回の加工工程が用いられます。最初の工程は粗削りと呼ばれ、後続の工程よりも高い放電エネルギーを用いて材料の大部分を除去します。粗削りでは、表面品質よりも材料除去速度が優先されます。
その後の仕上げ切削では、より低い切削エネルギーとより遅い送り速度が用いられます。これらの仕上げ切削により、部品の形状がさらに精密化され、切削オーバーのばらつきが低減され、真直度が向上します。各仕上げ切削工程では、前回切削された表面から少量の材料が制御された状態で除去されます。
スキムパスを追加することで表面品質は向上しますが、荒削り時に生成されるリキャスト層の厚さと均一性が低下します。高精度工具アプリケーションでは、寸法と表面品質の両方の要件を満たすために、複数回のスキムパスが標準的な方法です。
実際の加工例:
弊社の最近のツール作成プロジェクトの 1 つでは、0.25 mm の真鍮線を使用して、厚さ 32 mm の硬化 D2 インサート (58~60 HRC) を切断しました。
粗仕上げを1回行い、その後スキム仕上げを3回行いました。部品の最終公差は±0.006 mmに抑えられ、最後のスキム仕上げではRa 0.32 µmの表面仕上げが得られました。
当社は安定したフラッシングと適切なワイヤー張力を確保し、全厚にわたって正確で一貫したコーナーを維持します。
熱影響部と表面の完全性
ワイヤ放電加工では切削に伴う機械的な力は発生しませんが、加工プロセスは依然として熱に依存しています。放電放電のたびに放電点に局所的な熱が発生し、少量の溶融材料が表面で再凝固します。この溶融材料の再凝固により、表面にリキャスト層と呼ばれる薄い材料層が形成されます。
リキャスト層の厚さは、使用される放電エネルギーの大きさとスキムパスの回数に依存します。粗削りではリキャスト層が厚くなり、仕上げパスではリキャスト層の厚さが大幅に減少します。
一部の材料は、表面下での急速な加熱と冷却により微小亀裂が発生します。放電エネルギーレベルの増加やフラッシング条件の悪さにより、微小亀裂の発生頻度は増加します。航空宇宙および医療分野の重要な部品メーカーは、金属組織学を用いて部品の表面の完全性を検証する必要がある場合があります。
アプリケーションの具体的な要件に応じて、後処理には軽い研磨、ラッピング、またはその他の二次加工が含まれ、表面状態を改善します。ただし、ほとんどのツールアプリケーションでは、制御されたスキムカットで十分な表面状態が得られます。
ワイヤー放電加工用材料
一般的に、従来の加工方法では加工が難しい、形状が硬い、あるいは複雑な形状の加工が難しいため、ワイヤ放電加工が加工方法として選択されます。ワイヤ放電加工は、熱処理後に(特に工具製作において)使用されることが多いです。
ワイヤ放電加工プロセスは、加工対象材料の特性に大きく左右されます。加工中の材料の挙動は、ワイヤの安定性、材料残渣の排出性、そして部品寸法の精度に影響を与えます。
ワイヤー EDM 加工を選択するメーカーにとって重要な考慮事項の一部を以下に概説します。
ワイヤー放電加工に適した導電性金属
すべての導電性金属はワイヤ EDM を使用して加工できますが、製造環境における特性はそれぞれ異なります。
工具鋼および合金鋼

ワイヤ放電加工(EDM)で切削される金属の中で最も一般的なのは、工具鋼と合金鋼です。加工材として予焼入れ鋼または完全焼入れ鋼を使用する場合、切削結果は予測可能で信頼性があります。ワイヤ放電加工では、寸法精度が高く、スキムパスを行うことでコーナー形状も一貫して明確になります。現在使用されている金型プレートやインサートの多くは、一般的に工具鋼または合金鋼に分類されます。
ステンレス鋼
オーステナイト系ステンレス鋼は切削加工が容易ですが、内部応力を保持しやすい性質があります。オーステナイト系ステンレス鋼部品内部の薄いリブは、母材から切り離された後、わずかに変形する可能性があります。そのため、クランプ方法と加工手順の順序が非常に重要になります。
アルミニウム合金
アルミニウムは優れた導体であり、ワイヤ放電加工による除去は比較的容易です。しかし、アルミニウムは他の多くの金属に比べて、放電加工液中に多くの切削屑を排出する傾向があります。そのため、切削屑の排出が不十分だと、特に厚い部分を切断する際に、部品が不安定になる可能性があります。アルミニウムは一般的に、摩耗の激しい工具用途ではなく、軽量部品において極めて厳しい公差が求められる用途で使用されます。
銅と真ちゅう
銅と真鍮はどちらも放電加工で容易に加工できます。どちらも放電加工用電極や導電性部品によく用いられますが、他の多くの金属よりも柔らかいため、薄い部分を切削する際に、その下に支えがないと変形する可能性があります。
チタン合金
チタン合金の加工には、パラメータの慎重な選択が必要です。この材料は加工中に発生した熱を保持するため、局所的な過熱を防ぐために、切削工程全体を通して制御されたフラッシングを行うことが不可欠です。ワイヤ放電加工を用いたチタン合金の代表的な用途としては、航空宇宙用ブラケットや精密構造部品などが挙げられます。
硬質材料および工具鋼
ワイヤ放電加工は、 55~60HRC以上の硬度に焼き入れされた工具鋼によく用いられます。このような硬度では、従来の機械加工における切削力が大幅に増加し、工具の摩耗も大きくなります。ワイヤ放電加工では、鋼材の硬度が切削のメカニズムに大きな影響を与えるわけではありませんが、組成や構造によっては、他の鋼材よりも加工が難しいものもあります。
ワイヤ EDM を使用した精密加工の例には次のようなものがあります。
- 機械加工前に最終仕様に合わせて熱処理されたパンチとダイ
- 鋭い内部コーナーを必要とする金型インサート
- D2、H13、および同様のグレードの工具鋼で作られた摩耗部品
- コバルトバインダーを含む炭化物プレート
工具鋼を硬化状態で機械加工すると、加工後の歪みが排除されます。これは、さまざまなフィーチャ間の厳密な位置公差が要求される多くの精密機械加工アプリケーションにとって重要です。
超硬合金板はワイヤ放電加工で加工できますが、切断とフラッシングに関して考慮すべき重要な要素が2つあります。超硬合金の厚い層を切断する際に放電エネルギーが高すぎると、マイクロチップの形成リスクが高まります。そのため、切断とフラッシングの条件を慎重に管理する必要があります。
この記事で言及されている材料グレードは、一般的にASTM A681(工具鋼)およびASTM A240(ステンレス鋼)に準拠しています。
材料の制限と設計上の考慮事項
ワイヤ EDM を使用して加工する材料を選択する場合には、いくつかの制限があります。
- 非導電性材料はワイヤ EDM を使用して加工できません。
- 厚さももう一つの制限要因です。 原則として、ストック材料の厚さが厚くなるほど、ワイヤラグとテーパーの変動の可能性が高くなります。
- ストック材料の内部応力により、プロファイルを解放した後に部品が移動する可能性があります。
ワイヤ放電加工における材料の効率的な加工は、設計にも左右されます。加工を行うにはワイヤが材料を完全に貫通する必要があるため、内部の輪郭にアクセスできるように開始穴を設ける必要があります。そのため、ワイヤを通すためのアクセスを確保しなければ、完全に密閉されたキャビティを加工することはできません。
加工対象が薄く硬い場合、材料が他の素材から切断された際にわずかに動くことがあります。ワイヤ放電加工では切削抵抗は実質的にゼロですが、柔らかい材料では細いリブがわずかに動くだけでも、リブの位置にわずかな誤差が生じる可能性があります。
ワイヤー放電加工機の材料適合性クイックチェック
| 材料 | 伝導度 | 切削安定性 | ワイヤー放電加工における一般的な用途 | 主な注意事項 |
| 工具鋼(D2、H13) | グッド | 安定性が高い | ダイス、パンチ、インサート | 熱処理後の最良の結果 |
| ステンレス鋼(オーステナイト系) | グッド | 安定した | 医療部品、精密フレーム | 細い肋骨の応力解放を見る |
| アルミニウム合金 | とても良い | 穏健派 | 軽量精密部品 | 強力な洗浄が必要 |
| 銅 | 素晴らしい | 安定した | 電極、導電部品 | 柔らかい; 薄い部分をサポート |
| 真鍮 | 素晴らしい | 安定した | 電気部品 | 切断が容易、摩耗が少ない |
| チタン合金 | 穏健派 | センシティブ | 航空宇宙用ブラケット | 慎重なパラメータ制御が必要 |
| 炭化タングステン(共バインダー) | 穏健派 | 挑戦 | 摩耗プレート、工具 | マイクロチップの危険性 |

実例:複雑な34CrNiMo6プロファイル
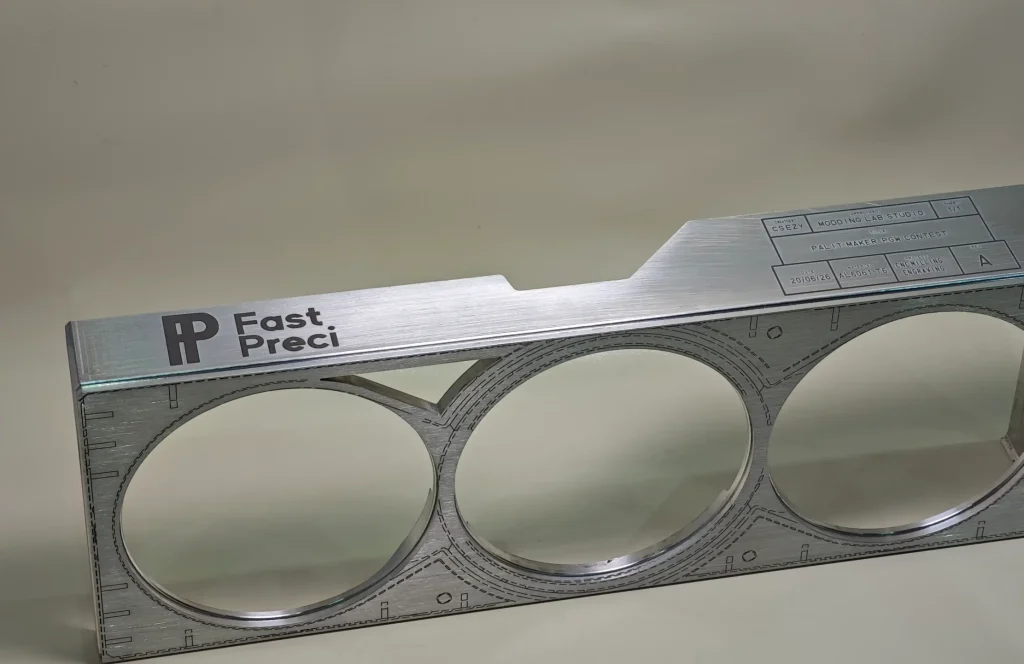
FastPreci社が最近手掛けたプロジェクトでは、複雑な多重円弧形状と複数のk6重要寸法を持つ、厚さ43mmの34CrNiMo6製部品をワイヤ放電加工しました。
課題:特に複数の半径部や形状変化部周辺において、全長43mmの厚さ全体にわたって形状精度と寸法の一貫性を維持すること。
解決策:部品形状に合わせて切削経路と加工パラメータを最適化するとともに、ワイヤの位置決めとフラッシングの安定性を慎重に制御しました。その後、仕上げ加工によって形状を洗練させ、切削全体を通して寸法の一貫性を維持しました。
ワイヤー放電加工で切削された薄肉34CrNiMo6レーシングパーツの詳細な手順については、弊社のカスタム製造事例をご覧ください。
ワイヤー放電加工の許容範囲と表面仕上げ能力
精密加工メーカーは、所望の寸法精度を達成するために、ワイヤ径、ギャップ制御、およびパス数に依存しています。これらの要素を制御することで、通常、最初のスキムパス完了後に±0.005 mmの公差レベルを達成します。
さらに、表面仕上げは加工に使用する工具によって異なる場合がありますが、ほとんどの工具や精密部品ではRa 0.2~0.8 µmの表面仕上げが得られるのが一般的です。薄い形状、鋭角な角、硬い材料の場合は、適切なワイヤを選択し、適切な多段切削を行う必要があることに注意してください。
精密製造におけるワイヤー放電加工の一般的な許容範囲

高精度アプリケーションにおける公差検証は、一般的に検査手法を用いて行われます。これらの手法は通常、CMM精度についてはISO 10360 、該当する場合はASTM E2309ガイドラインに準拠しています。現在、ワイヤ放電加工機は数多く存在しますが、ほとんどの工場では以下の要件を満たすことが求められます。
- シングルパスラフカット: ほとんどの鋼合金の場合、±0.05 mm (±50 µm)
- マルチパス仕上げカット: ほとんどの鋼合金の場合、±0.01 mm (±10 µm) 以上
- 重要なコーナーと薄いフィーチャ: 精密な CNC 補正と複数のスキムパスを使用することで、メーカーは仕様を満たすことができます。
一般的に、寸法安定性の高いワイヤ放電加工機は、加工対象材料の厚さ全体にわたって全体的な精度を維持できます。しかし、薄肉部や内部に鋭角な角を持つ部品を加工する場合、フラッシュシステムやワイヤ位置決めシステムが正しく設定されていないと、わずかなテーパーが発生する可能性があります。
仕上げ加工時に追加の削り出し工程を行う余裕を持たせるため、メーカーは多くの場合、最初の荒削り工程でこの余裕分を考慮に入れています。これは、パンチ、ダイ、金型インサートなど、正確な形状が機能するために高精度が求められる部品を加工する場合に特に重要です。
ワイヤーEDM表面仕上げ範囲
ワイヤ EDM を使用した表面仕上げは、主に、使用される放電エネルギー、各パルスの持続時間、および仕上げ操作中に実行されるパスの数によって決まります。
表面粗さの値は通常、Raパラメータとサンプリング方法を規定するISO 4287/4288測定規格に従って評価されます。
- ラフカット: 通常、Ra値は3.2~6.3µmとなる。
- 標準フィニッシュパス: 通常、Ra値を生成しますe 0.8 – 1.6 µm
- 許容スキムパス: 通常、Ra値は0.2~0.4µmとなる。
ワイヤ放電加工(ワイヤーEDM)を用いた高品質な表面仕上げは、金型製造に必要な二次研磨工程を大幅に削減または不要にすることができます。航空宇宙部品や医療機器部品の加工においては、ワイヤ放電加工は再鋳造層の厚さを最小限に抑え、微細亀裂の発生リスクを低減するのにも役立ちます。
ワイヤー放電加工:精度と切断速度のトレードオフ
ワイヤー EDM は、許容誤差、表面仕上げ、切断速度の間でトレードオフを行う予測可能な手段を製造業者に提供します。
- 粗いパス: 許容パスよりも速い速度で材料を除去しますが、表面が粗くなり、寸法偏差が大きくなります。
- 許容されるパス: 表面品質が向上し、再鋳造層が削減されますが、完了までに時間がかかり、ワイヤの送り速度が遅くなり、複数のパスが必要になります。
- 硬いまたは厚い素材: ワイヤの振動を起こさずに寸法制御を維持するには、パルスエネルギーと送り速度の調整が必要になる場合があります。
ワイヤー放電加工とシンカー放電加工:主な違い

ワイヤ放電加工と型彫り放電加工はどちらも放電を利用して材料を除去しますが、用途や制約が異なります。適切な加工方法を選択するには、部品の形状、材質、および公差要件を考慮する必要があります。
表:ワイヤー放電加工とシンカー放電加工のプロセス比較と使用例
| 機能 | ワイヤ放電加工機 | シンカーEDM |
| 電極 | 細いワイヤー | 成形固体電極 |
| カットタイプ | 直線またはわずかにテーパーのかかった形状 | 3Dキャビティ、ポケット、アンダーカット |
| 代表的な部品 | ダイス、パンチ、薄リブ、スロット | 金型キャビティ、複雑な形状 |
| 素材の厚さ | ワイヤーの張力に応じて中程度から厚い | 厚いブロックや深い空洞 |
| ワイヤーの通し方と締め付け方 | 電極の製造と配置 |
コスト、許容差、形状
- 費用: ワイヤー EDM のセットアップは高速ですが、シンカー EDM では電極が必要なので準備時間が長くなります。
- 公差: ワイヤー EDM では通常 ±0.005~0.01 mm、シンカー EDM では電極の摩耗と形状によって異なります。
- ジオメトリ: ワイヤー EDM は直線またはテーパーカットに限定されますが、シンカー EDM は完全な 3D キャビティを作成できます。
ワイヤーEDMを選択する場合
- 硬化鋼の直線スロットまたはリブ。
- クランプが簡単な薄いフィーチャまたはプロファイル。
- フルカットにわたって一貫した許容誤差を必要とする部品。
- 電極コストまたはシンカー EDM 準備時間が過剰になるアプリケーション。
EDMワイヤーと消耗品の理解
ワイヤの選定は、材質、直径、強度などのワイヤ特性と切断条件に基づいて行われます。適切なワイヤの選択は、精度と仕上がりの要件、そして機械の効率によって異なります。
EDMワイヤーとは何か、そしてどのように選択されるのか
放電加工ワイヤとは、電流を流して火花を発生させ、加工対象物を侵食する細い連続ワイヤのことです。使用するワイヤの種類を決定する際には、以下の要素が考慮されます。
- 材料の導電性: 銅は鋼鉄と組み合わせる場合に最もよく使用されますが、真鍮はより硬い材料によく使用されます。
- 線径: ワイヤーの直径が小さいほど、よりタイトなコーナーを実現でき、より細い形状にすることができます。直径が大きいほど剛性が高まり、長い切断時の振動を最小限に抑えることができます。
- カットの安定性: 加工する部分に対してワイヤーが弱すぎるため、ワイヤーの長さが短くなり、切断に必要な経路から外れてしまいます。
一般的な電線材質と直径
EDM加工で使用される主なワイヤーの種類は、真鍮とコーティングされた真鍮の2種類です。モリブデンも利用可能で、高温での加工や非常に高い精度が求められる加工に使用されます。
- EDM加工で使用されるワイヤ径: EDM加工で通常利用可能な直径の標準範囲は 0.01~03インチ(0.25~75 mm)直径が 0.005インチ(0.125 mm) 優れた形状を作り出すために使用できます。厚い部分を加工するには、より太いワイヤが必要です。
- 配線ガイドとスプール: ワイヤ ガイド スプール システムを適切に使用するには、ガイドを適切に配置し、ワイヤに適切な張力を維持することが重要です。 ガイドが正しく整列していない場合これにより、ワイヤの過度の振動や偏差が発生し、切断の品質が著しく低下する可能性があります。
ワイヤーの選択が切断品質に与える影響
- コーナーの精度: ワイヤーの間隔が狭いほど、角はより良くなります。つまり、細いワイヤーは太いワイヤーよりも常に鋭い角を作ります。例えば、狭い場所で細かい切断を何度も行う必要がある場合は、より細いワイヤー径が必要になります。しかし、場合によっては、正確な切断を行うために太いワイヤーが必要なにもかかわらず、複数回のパスが必要となるため、同じレベルの精度を得るためには、太いワイヤーで何度もパスを繰り返す必要がある場合があります。
- 表面仕上げ: コーティングされたワイヤを使用することで、再鋳層を大幅に低減、あるいは除去することができます。これは特に硬質鋼において顕著です。再鋳層は、切削動作によって溶融金属が凝固し、部品の表面に層を形成することで発生することがあります。
- プロセスの信頼性: ワイヤーの材質と張力は、1時間あたりのワイヤー断線回数に直接影響します。ワイヤーの送りを一定に保つことで、再現性の高い部品を製造でき、スクラップを削減できます。
ワイヤー放電加工における品質管理
ワイヤ放電加工では、精度と一貫性が非常に重要です。検査方法とプロセスモニタリングにより、部品が寸法と表面仕上げの仕様を満たしていることを確認できます。そのため、手直しの手間が省けます。
ワイヤー放電加工部品の検査方法
- CMM(座標測定機): CMM マシンを使用すると、プロファイル、スロット幅、コーナー半径などの特徴をミクロンレベルの精度でチェックできます。
- マイクロメーターとキャリパー: これらは、フィーチャの厚さ、高さ、または幅をすばやく確認するのに役立ちます。
- 表面粗さ試験機: 最終スキムパス後に Ra 値をチェックします。
- 外観検査: オペレーターは通常、ワイヤーマーク、再鋳造層の不規則性、または小さなバリを識別します。
切断直後に検査を実行すると、部品のバッチが廃棄される前にプロセスのドリフトを捕捉できます。
プロセス制御と再現性
- ワイヤの張力と送りを監視して、ワイヤの引きずりを防ぎ、一定の切り口幅を維持します。
- パルスエネルギーとスパークギャップを制御して、特に硬い鋼や薄い部品の寸法の変動を最小限に抑えます。
- 安定したワークピースのクランプにより、許容範囲からの逸脱を引き起こす可能性のある微小な動きが低減されます。
- パラメータを一貫して設定することで、同じセットアップからの複数の部品の場合でも、金型、鋳型、航空宇宙部品などの精密機械加工製品を製造する会社で使用される複数のセットアップの場合でも、再現性のある結果が得られます。
一貫した表面仕上げと精度の維持
- 追加の仕上げカット (スキムパス) を適用して、非常に高品質の表面仕上げを作成したり、非常に鋭いコーナーを作成したりします。
- 部品の形状と硬度に応じて適切なサイズとタイプのワイヤを選択します。
- フラッシングを最適化して、切断領域からすべての破片を除去します。これにより、再鋳造層や微小亀裂の形成が排除されます。
- 機械のアライメントとワイヤガイドシステムを定期的に調整すると、許容誤差の一貫性を維持するのに役立ちます。
適切なワイヤー放電加工サービスプロバイダーの選択
サプライヤーを選択する最初のステップは、部品を製造するための機械能力とオペレーターのスキル (および知識) の適切な組み合わせを持つサプライヤーを見つけることです。
ワイヤー放電加工機の機能と設備の評価
- サプライヤーが、お客様の部品と同じくらいの大きさや厚さの部品を製造した経験があるかどうかを確認してください。
- サプライヤーの機械が小径ワイヤを切断できる装備を備えており、 複数軸機能 鋭い角と細いリブを可能にするためです。
- 長い実行期間にわたって一貫した切断を確保するために、サプライヤーがワイヤ張力とフラッシング システムをどのように維持しているかを問い合わせます。
精密CNC加工プロジェクトの経験
- サプライヤーが、硬化鋼、鋳型、金型、または厳しい公差が要求されるその他の部品から部品を製造した経験があるかどうかを尋ねます。
- 薄いフィーチャや内部スロットなど、お客様の部品に類似した部品の製造経験がサプライヤーにあるかどうかを確認します。
- サプライヤーのオペレーターが寸法と表面仕上げの要件を満たすためにマルチパスカットと仕上げパスを実行できるかどうかを判断します。
リードタイム、品質システム、技術サポート
- パートナーは、CMM、粗さ試験機、校正済みゲージなどの品質管理ツールを活用する必要があります。
- プロトタイプ、少量生産、大量生産の標準的なリードタイムを決定します。
- サプライヤーの技術担当者が、ワイヤの選択、部品の固定、切断戦略に関するアドバイスを提供してくれるかどうかを尋ねます。
結論
ワイヤ放電加工は、従来の加工では困難な硬質金属、薄肉部、鋭利な内角部の切削に最適です。適切なセットアップ、ワイヤの選択、そして加工戦略が、均一な公差と表面仕上げを実現する鍵となります。
FastPreciは、最新鋭の設備、経験豊富なオペレーター、そして充実したプロセスサポートを備えたワイヤ放電加工サービスを提供しています。当社チームは、精密部品、試作品、そして少量から中量生産に対応いたします。
今すぐお問い合わせください。お客様の部品に最適なワイヤー、切断パス、治具の選定をお手伝いいたします。
よくあるご質問
ワイヤー EDM はどのように機能しますか?
ワイヤ放電加工(EDM)は、細い帯電ワイヤを用いて金属を切断します。ワイヤはプログラムされたパスに沿って放電加工するため、部品に直接接触することはありません。最終的な寸法と表面仕上げを得るには、複数回のパス加工が必要です。
ワイヤー EDM で切断できない材料は何ですか?
ワイヤ放電加工は導電性金属にのみ適用されます。プラスチックやセラミック(非導電性)などの非金属材料は切断できません。また、導電性の高い金属の場合は、通常よりも切断速度を遅くしたり、ワイヤ放電加工専用の設定が必要になる場合があります。
ワイヤー EDM 加工の精度はどのくらいですか?
完成品の寸法精度は通常±0.005~0.01mm程度ですが、精度はワイヤの直径、放電制御、治具、仕上げ工程によって異なります。
ワイヤー EDM で達成可能な最小コーナー半径はどれくらいですか?
ワイヤ EDM における最小内部コーナー半径は通常、ワイヤ径よりわずかに大きいです。0.127 mm のワイヤを使用すると、適切なマルチパス切断と補正により、約 0.13~0.15 mm の小さなコーナーを実現できます。
ワイヤー EDM は生産工程に適していますか?
はい、ワイヤ放電加工は少量から中量の生産に適しています。特に、複雑な形状や厳しい公差が求められる部品に適しています。自動化されたワイヤハンドリングと正確な治具により、バッチ間の再現性を維持することができます。