


O fresamento frontal é frequentemente considerado uma operação de rotina na usinagem CNC. Basta esquadrejar a peça, limpar a superfície e prosseguir. O fresamento frontal na usinagem CNC é muitas vezes a primeira operação que determina a planicidade da peça e o alinhamento de referência. Mas esse processo estabelece as bases para tudo o que se segue. O aplainamento, o paralelismo, o acabamento superficial e até mesmo a longevidade de ferramentas futuras dependem da qualidade do fresamento frontal.
Em um ambiente de produção, pequenas decisões como o tipo de fresa, o formato da pastilha, a carga do fuso ou a taxa de avanço afetam diretamente se um trabalho será concluído com sucesso ou se tornará um ciclo interminável de retrabalho e uma fonte de ruído.
Este guia aborda o fresamento frontal em usinagem CNC , ferramentas, velocidades e avanços. Também inclui comparações com o fresamento de topo e periférico. Vamos começar!
O que é fresamento frontal no processo de fresagem CNC?
A fresagem frontal é um processo de fresagem CNC que cria superfícies planas utilizando a parte frontal de uma fresa rotativa. O eixo da fresa fica na vertical em relação à peça de trabalho. Na usinagem, os operadores utilizam dois tipos de máquinas para essa tarefa: um centro de usinagem ou uma fresadora.
A principal diferença entre o fresamento frontal e outros métodos de fresamento é que o eixo da ferramenta de corte é perpendicular à superfície da peça. Isso significa que a parte superior da máquina realiza o corte na peça, diferentemente de outros métodos de fresamento, em que a lateral realiza o corte.
Como Funciona
- Orientação da ferramenta
A fresa de faceamento gira em torno de seu eixo perpendicular à superfície da peça, permitindo que a face da fresa entre em contato com uma grande área do material.
- Engajamento Avançado
A maior parte do material é removida por insertos localizados na parte frontal da fresa, enquanto insertos periféricos ajudam a refinar as bordas e criar uma superfície lisa.
- Movimento da Máquina
A máquina CNC move a peça de trabalho em linha reta sob a fresa giratória, produzindo uma superfície plana com remoção uniforme de material.
- Controle da profundidade e largura do corte
A profundidade axial de corte determina a quantidade de material removido a cada passada, enquanto o diâmetro da fresa estabelece a largura de corte efetiva e o grau de sobreposição.
- Geração de Superfície
A qualidade do acabamento superficial e sua planicidade dependem de fatores como o formato da pastilha, a taxa de avanço por dente, a precisão do funcionamento da fresa e a robustez da máquina.
Fresamento frontal comparado a outros métodos de fresamento: fresamento de topo e fresamento periférico
| RECURSO | FRESAGEM FRONTAL | FRESAGEM DE TOPO | PERIFÉRICO MOAGEM |
| Orientação do eixo de corte | Em um ângulo reto com a superfície da peça de trabalho.
| Reto (ou ligeiramente inclinado) em relação à superfície | Mesmo com a superfície da peça de trabalho |
| Engajamento avançado | Basicamente, as pastilhas são instaladas na face de corte, enquanto as pastilhas periféricas auxiliam no processo. | Tanto os dentes terminais quanto os dentes externos estão envolvidos. | Essencialmente, os dentes externos operam ao longo do diâmetro da fresa.
|
| Aplicação primária | Criar superfícies planas, esquadrejar materiais e estabelecer planos de referência. | Bolsos, ranhuras, sulcos e formas com detalhes. | Paredes laterais, áreas planas extensas, engrenagens ou designs esguios.
|
| Taxa de remoção de material (MRR) | Alta: Uma lâmina de corte larga consegue remover material muito rapidamente.
| Moderado: Isso se baseia no grau de sobreposição da ferramenta e no número de vezes que a ferramenta passa sobre o material.
| Moderado: Isso depende de quanto a ferramenta se sobrepõe e quantas vezes ela passa sobre o material. |
| Acabamento da superfície / Planicidade | Funciona bem em superfícies grandes se as configurações forem ajustadas corretamente.
| Cumpre bem a função, mas apenas em áreas menores. São necessárias várias passagens para garantir uma superfície plana.
| Eficaz em superfícies estreitas; menos confiável em espaços maiores. |
| Tipos de ferramentas / Variantes | Fresas de faceamento indexáveis, fresas de faceamento maciças e fresas de topo são tipos de ferramentas de fresamento. | As fresas de topo vêm em diferentes estilos, como ponta quadrada, ponta esférica, raio de canto e cônica. | Existem também fresas laterais e periféricas.
|
| Profundidade de corte comum
| A profundidade de cada passada pode variar de moderada a profunda, dependendo da robustez da ferramenta. | Para detalhes precisos, uma profundidade rasa a moderada é a melhor opção. | Normalmente, para cortes rasos a moderados, você precisará fazer várias passagens. |
| Estratégia de alimentação
| Controle o avanço de cada dente para garantir uma superfície lisa.
| A taxa de avanço é baseada na largura da ranhura, no tamanho do rebaixo e no diâmetro da fresa.
| Controlar cuidadosamente o deslocamento e a alimentação é importante para evitar o escarificação. |
| Considerações sobre a máquina
| Você precisa de uma máquina robusta, potência de fuso suficiente e fixação de peça estável. | Embora possa funcionar em diversas máquinas, a fresagem de alta velocidade pode produzir melhores resultados. | É necessário ter alguma rigidez, pois a deflexão da ferramenta pode afetar a precisão.
|
| Pontos fortes / Benefícios
| Remove o material rapidamente, proporciona um alto grau de planicidade e reduz a necessidade de etapas adicionais.
| Flexível e preciso, perfeito para formas complexas. | Funciona bem para laterais de pneus, cortes retos alongados ou detalhes finos.
|
| Limitações/Pontos Fracos
| Não é ideal para espaços pequenos ou designs detalhados.
| Demora mais tempo para finalizar superfícies largas e não funciona bem em grandes áreas planas.
| Funciona com menos eficiência em grandes áreas planas, e múltiplas passagens podem aumentar o tempo.
|
A fresagem frontal é geralmente preferida para grandes superfícies planas, enquanto a fresagem de topo e periférica são mais adequadas para detalhes e usinagem de paredes laterais. Para cavidades internas e remoção de material em áreas fechadas, a fresagem de cavidades costuma ser a estratégia de fresagem CNC preferida, pois requer planejamento de trajetória de ferramenta e considerações de projeto diferentes.
Fresas de faceamento e seleção de ferramentas na usinagem CNC

Tipos de fresas de faceamento
- Fresas de faceamento sólido
○ Construído em peça única para garantir rigidez e estabilidade ideais.
○ Aplicável em desbaste e em materiais duros, onde a deflexão da ferramenta precisa ser reduzida ao mínimo.
○ Potente e resistente, porém, uma vez desgastada, a lâmina precisa ser substituída por completo.
○ O eixo precisa ter potência suficiente para realizar cortes pesados.
- Fresas de face indexáveis
○ Equipada com vários insertos removíveis fixados à face de corte.
○ Os insertos individuais são substituíveis e rotativos, o que resulta em menor tempo de inatividade e menor custo total de ferramentas.
○ Aplicável em produção de alto volume, onde a operação estável e o acabamento das superfícies são essenciais.
○ Permite flexibilidade na geometria da inserção para se adequar a outros materiais ou condições de corte.
- Moinhos de casca
○ Consiste simplesmente em um corpo e uma face removível ou uma placa de encaixe.
○ Permite usinar diâmetros maiores do que fresas de faceamento maciço, com menor custo.
○ A rigidez média é adequada porque podem ser usadas em processos de remoção de material de média a alta intensidade sem carga extrema no fuso.
○ Utilizado principalmente em processos de desbaste e semiacabamento.
Considerações sobre a seleção de ferramentas
- Diâmetro da fresa e número de insertos
○ Diâmetros maiores permitem atender uma área maior em uma única passada, economizando tempo devido ao menor número de passagens.
○ Os insertos adicionais aumentam a taxa de remoção de material, mas também exigem mais potência no fuso.
- Adicionar geometria e revestimentos
○ Insertos de ângulo de ataque positivo: As forças na aresta de corte são reduzidas e o acabamento é aprimorado.
○ Pastilhas com ângulo de ataque negativo: A aresta de corte fica mais estável ao cortar materiais pesados.
Revestimentos como TiN , TiAlN ou CVD melhoram a resistência ao desgaste e permitem o corte em velocidades mais altas.
- Taxa de remoção de material e estoque
○ Alumínio, ferro fundido e aço exigem diferentes tipos de insertos e avanços, além de diferentes velocidades.
○ O avanço por dente e a profundidade de corte devem ser maximizados para obter o melhor acabamento superficial e a maior vida útil da ferramenta.
- Capacidade da máquina
○ Com máquinas rígidas , é possível usar fresas maiores e cortes mais profundos sem vibração.
○ O torque do fuso, a estabilidade e a fixação da peça são importantes para obter planicidade e qualidade de superfície uniforme.
Velocidades e avanços de fresamento frontal: diretrizes de engenharia por material e tipo de ferramenta

Os intervalos a seguir representam valores iniciais típicos. Os parâmetros de corte reais devem ser otimizados com base nas recomendações do fabricante da ferramenta, na capacidade da máquina e na geometria da peça.
- Velocidade do fuso (RPM)
○ Definição: As rotações por minuto que a lâmina realiza.
○ Cálculo: RPM = (Velocidade de corte (m/min) × 1000) / (Diâmetro (mm) × π)
○ Nota: 1000 converte metros em milímetros.
■ Alumínio: 600 – 1200 m/min
■ Aço macio: 120 – 200 m/min
■ Aço inoxidável: 80 – 150 m/min
- Avanço por dente (fz)
○ Definição: Define-se a distância percorrida pela peça por revolução do dente.
○ Cálculo: Avanço da mesa (IPM/mm/min) = RPM × Número de dentes × Avanço por dente.
○ Exemplos de intervalos:
■ Alumínio: 0.1 – 0.3 mm/dente.
■ Aço: 0.05 – 0.15 mm/dente.
■ Aço inoxidável: 0.03 – 0.1 mm/dente.
- Profundidade de corte (ap)
○ Profundidade Axial: A profundidade que a fresa atinge no material a cada passada.
○ Largura radial (ae): Largura de contato da fresa na superfície.
○ Orientações:
■ Desbaste: aumento da profundidade de corte, redução do avanço por dente.
■ Passes de acabamento: a profundidade de corte deve ser baixa; um aumento na taxa de avanço por passe produzirá uma superfície lisa.
■ Sempre leve em consideração a rigidez da ferramenta de corte, a potência da máquina e a estabilidade da fixação da peça.
Problemas com a fresa e a inserção
- As fresas de faceamento indexáveis podem trabalhar em níveis mais altos. engajamento radial visto que incorporam mais de um inserto, e esta dispersão de forças é uniforme.
- As fresas de faceamento maciço são muito potentes, permitindo cortes mais profundos sem se deformarem significativamente.
- Pastilhas com ângulo de ataque positivo reduzem as forças de corte, enquanto pastilhas com ângulo de ataque negativo aumentam a estabilidade em materiais difíceis.
- Em ambientes de produção, os engenheiros frequentemente ajustam os parâmetros de fresamento frontal com base no desgaste das ferramentas, na rigidez da máquina e no tamanho do lote para manter um desempenho de usinagem estável.
Precisão, planicidade e acabamento superficial alcançáveis com fresamento frontal
Escala de planicidade e tolerância normais
- Planicidade
○ Isso pode ser obtido com base no diâmetro da fresa utilizada, no tipo de inserto e no número de passes.
○ Dependendo da rigidez da configuração, da seleção da ferramenta de corte e do material, o fresamento frontal normalmente pode atingir uma planicidade de aproximadamente 0.01 a 0.05 mm em um comprimento de 100 mm.
- Tolerâncias Dimensionais
○ Para peças de uso geral: ±0.05 mm.
○ Para componentes de alta precisão: ±0.01 mm.
- Fatores influenciando
Esses fatores incluem rigidez da máquina, deflexão da ferramenta de corte, desgaste da pastilha, excentricidade do fuso e expansão térmica.
Expectativas de Acabamento Superficial (Ra)
- Passes de desbaste: Ra 3.2 – 6.3 μm, dependendo da geometria da pastilha e do avanço por ferramenta.
- Passes de acabamento: Ra de 0.8 a 1.6 μm podem ser concluídos com uma pequena profundidade de corte e avanço maximizado.
- Fatores de influência
○ Alimentação por dente: uma alimentação excessivamente alta aumenta o desgaste irregular.
○ Geometria da fresa: a vibração é reduzida com insertos de ângulo de ataque positivo.
○ Vibração da máquina: a fixação flexível da peça reduz as irregularidades das superfícies.
Variáveis que afetam a precisão e o acabamento.
- Seleção de ferramentas: Fresas de diâmetro maior diminuem a deflexão, melhorando a planicidade.
- Pastilhas: Quanto maior o número de pastilhas, mais uniformemente as forças de corte são distribuídas e melhor é o acabamento da superfície.
- Consistência da máquina: Vibrações ou um fuso ineficiente e pouco rígido podem resultar em uma superfície áspera e perda de planicidade.
- Material da peça: Materiais mais macios (alumínio) podem se deformar sob as forças de corte. Materiais mais duros (por exemplo, aço) podem exigir condições de corte mais estáveis.
- Instalação e fixação: Vibrações, oscilações e movimentação das peças são indesejáveis e são eliminadas por meio de uma fixação adequada.
Considerações sobre máquinas-ferramenta para fresamento frontal em centros de usinagem CNC

Potência e torque do fuso
- Significado: Uma potência de fuso suficiente garantirá que a fresa tenha uma velocidade de corte consistente sob carga.
- Efeitos: Eixos fracos podem resultar em perda de taxa de avanço, vibração, acabamento superficial e desgaste da ferramenta.
- Regra: Ajuste a potência e o torque do fuso de acordo com o diâmetro da fresa, a profundidade de corte e a dureza do material. Fresas de faceamento maiores exigem maior torque do fuso para continuar o corte.
Rigidez da Máquina
- Rigidez estrutural: Os mancais da base da máquina, da coluna e do fuso devem ser capazes de resistir à deflexão quando as forças de corte estiverem atuando.
- Controle de vibração: Baixa rigidez resultará em vibrações indesejadas, variações na topografia e desvios de tolerância.
- Fixação da peça: O plano de fixação e o projeto dos dispositivos de fixação influenciam diretamente a rigidez e, consequentemente, a planicidade e a precisão.
Configuração CNC: VMC vs HMC
- Centros de Usinagem Verticais (VMC):
○ Ideal para fresamento frontal de chapas planas e aplicações gerais em oficinas.
○ Fresas muito grandes ou peças pesadas não podem ser cortadas devido à rigidez do eixo.
- Centros de Usinagem Horizontal (HMC):
○ Ideal para aplicações que exigem alto volume de usinagem multifacetada e fresamento de grandes faces.
○ Melhoria do fluxo de cavacos sob a influência da gravidade para aumentar a vida útil da ferramenta e o acabamento superficial.
Configuração do eixo
- Máquinas de 3 eixos:
○ Adequado para geometrias simples de fresamento frontal padrão.
○ Limitação: Não é possível inclinar a lâmina em superfícies complexas ou em espaços estreitos.
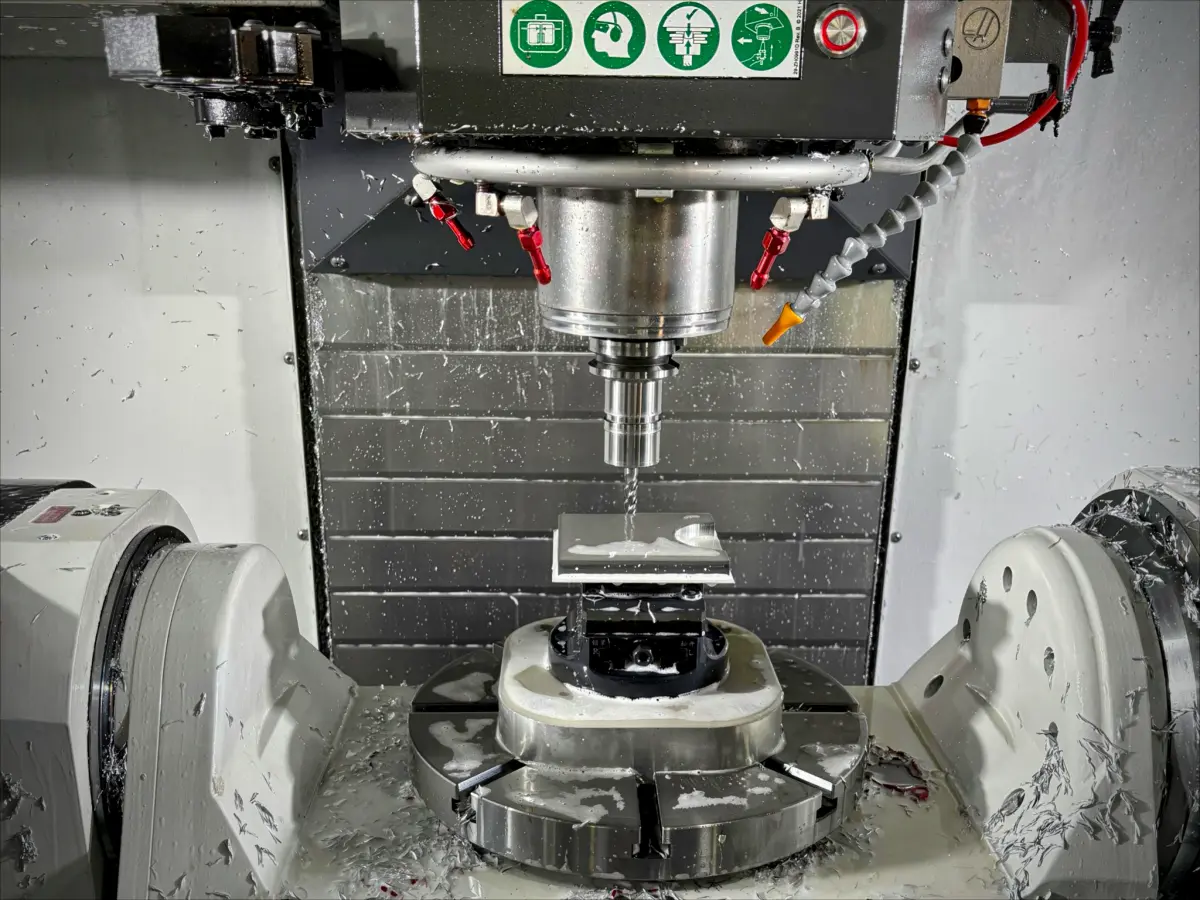
- Máquinas de 5 eixos:
○ Permite o corte, a rotação e a inclinação da peça de trabalho.
○ Permite estratégias sofisticadas de fresamento frontal, menor interferência da ferramenta e acabamento fino de peças com contornos.
 Implicações em termos de custo, prazo de entrega e risco de fabricação
- Disponibilidade e estrutura de custos da máquina
- A fresagem frontal de grandes superfícies geralmente requer centros de usinagem CNC com potência, rigidez e área de mesa suficientes. A usinagem de peças em centros de usinagem verticais padrão costuma ser mais barata do que a usinagem de peças que exigem máquinas maiores ou mais especializadas, como centros de usinagem horizontais. Características que excedam a capacidade normal da máquina devem ser especificadas, pois isso pode aumentar significativamente os custos por hora.
- Definindo o tempo e a eficiência no ciclo
- As grandes superfícies são inerentemente melhor usinadas com fresamento frontal, embora a rigidez da máquina e a capacidade do fuso determinem a agressividade do método. Máquinas com torque mais elevado e fixação estável exigem menos passes e tempos de ciclo mais curtos. A capacidade limitada da máquina pode exigir menos cortes, resultando em usinagem mais longa e prazos de entrega maiores.
- Possibilidade de distorção e retrabalho
- A fresagem frontal de peças com áreas finas ou com distribuição de material deficiente é mais sensível às forças de corte. Máquinas com pouca rigidez ou fixação inadequada aumentam o risco de distorção, resultando em desvios de planicidade e retrabalho. Problemas com refugo são minimizados pela correlação precoce das capacidades da máquina com a geometria da peça.
- Capacidade do fornecedor e capacidade ampliada
- Nem todos os fornecedores possuem a mesma variedade de centros de usinagem. Selecionar estratégias de fresamento frontal que sejam compatíveis com os tipos mais comuns de equipamentos CNC aumenta a flexibilidade e a escalabilidade dos fornecedores, caso o volume aumente no futuro ou seja necessária uma segunda fonte.
- Influência na previsibilidade do parto
- Isso é conseguido selecionando máquinas que se adaptam bem, reduzindo mudanças imprevistas no processo, desgaste de ferramentas e inspeções perdidas. O resultado é maior previsibilidade nos cronogramas de entrega e uma redução nos atrasos que ajustes de usinagem ou medidas corretivas teriam causado.
Conclusão
O fresamento frontal é um processo de usinagem CNC para produzir superfícies planas e precisas, além de definir a face de referência em uma ampla gama de materiais, incluindo alumínio, aço, aço inoxidável e ferro fundido. As diferenças entre o fresamento frontal e o fresamento de topo e periférico permitem que o engenheiro selecione a abordagem mais eficaz para qualquer característica, e o controle criterioso dos parâmetros do processo pode alcançar tolerâncias, planicidade e acabamento superficial adequados. O controle desses fatores possibilita usinagem de alta qualidade, eficiente e precisa em uma ampla gama de aplicações industriais.
O fresamento frontal desempenha um papel fundamental nos serviços de usinagem CNC de precisão, onde planicidade, acabamento superficial e exatidão dimensional são críticos. Na FastPreci , a abordagem disciplinada da engenharia de usinagem CNC é a base de tudo o que fazemos. A empresa utiliza tanto equipamentos modernos de usinagem CNC quanto um profundo conhecimento dos processos para criar componentes precisos, repetíveis e de alta qualidade para as aplicações mais exigentes. Entre em contato conosco hoje mesmo para ter suas peças usinadas com eficiência, precisão e qualidade de classe mundial.
FAQS
O fresamento frontal pode ser usado tanto para desbaste quanto para acabamento em usinagem CNC?
Sim. Uma fresa de faceamento mais pesada é usada para fazer o passe de desbaste e, em seguida, um passe de acabamento leve com avanços e insertos reconfigurados para melhorar a qualidade da superfície.
Na fresagem frontal, qual é preferível: fresagem concordante ou fresagem convencional?
A fresagem concordante é geralmente preferida em máquinas CNC devido ao melhor acabamento superficial, menor desgaste da ferramenta e melhor controle dimensional, desde que a máquina tenha rigidez suficiente.
Qual o desempenho da fresagem frontal em relação à geometria da pastilha?
O ângulo de ataque, o raio do canto e o preparo da aresta são todos inseridos diretamente, afetando as forças de corte, a formação de cavacos e o acabamento superficial, principalmente em taxas de avanço mais elevadas.












