

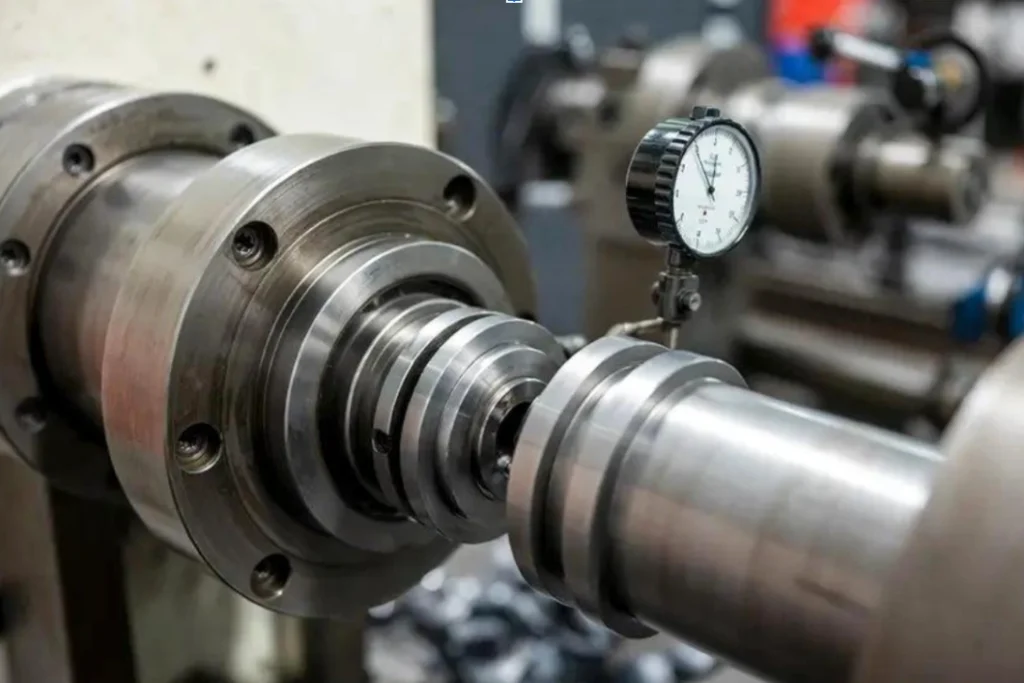
O excentricismo GD&T controla a variação da superfície conforme uma peça gira em torno de um eixo de referência especificado. É comumente usado em eixos, cubos, mancais, diâmetros de montagem de engrenagens, cones e faces de flanges, onde a estabilidade rotacional, a vedação, o alinhamento ou a suavidade do movimento são importantes.
Para os engenheiros, o desvio radial é mais do que uma simples medição de oscilação. Trata -se de um controle de superfície relacionado à referência , que avalia o comportamento de uma característica em relação a um eixo funcional durante a rotação. Para os operadores de máquinas e equipes de qualidade, o resultado depende não apenas da leitura do indicador, mas também de como o eixo de referência é estabelecido, como a peça é fixada e como a inspeção é realizada.
Uma tolerância de excentricidade corretamente especificada deve, portanto, ser avaliada em torno do eixo de referência do desenho — e não meramente em torno do eixo que seja mais fácil de segurar ou girar durante a inspeção.
O que o GD&T Runout realmente controla?
Sendo uma das tolerâncias fundamentais da usinagem CNC , o desvio radial controla como as características se relacionam durante a rotação. A maneira mais fácil de entender o desvio radial é fazer três perguntas:
- Qual é a referência? — O eixo de referência.
- O que está sendo avaliado? — Variação da superfície durante a rotação.
- Que porção da superfície é controlada? — Elementos circulares individuais para desalinhamento circular, ou a superfície especificada completa para desalinhamento total.
Essa distinção é importante porque o desvio radial pode refletir mais de uma fonte de variação geométrica.
Para superfícies cilíndricas, cônicas e outras superfícies de revolução em torno de um eixo de referência, o desvio circular controla a variação cumulativa da forma e da coaxialidade em cada elemento circular . O desvio total estende a avaliação a todos os elementos da superfície simultaneamente, de modo que variações como circularidade, cilindricidade, retilineidade, conicidade e localização coaxial podem contribuir para o resultado. Quando aplicado a uma superfície plana perpendicular ao eixo de referência, o desvio avalia a variação circular ou da superfície associada à oscilação.
É por isso que o runout não deve ser tratado simplesmente como:
Runout = Circularidade + Concentricidade
Esse atalho pode ser útil para intuição em situações limitadas, mas não substitui a definição real de GD&T nem os requisitos de zona de tolerância. O desvio radial tem sua própria referência de datum, zona de tolerância, método de avaliação e finalidade funcional.
Superfícies comuns controladas por declive
O termo "runout" é frequentemente usado para:
- Diâmetros externos em veios e eixos escalonados
- Superfícies cilíndricas internas e furos
- Mancais de rolamento
- diâmetros do piloto da engrenagem
- Superfícies de assento cônicas
- Faces de flange e vedação
- Faces de impulso
- Cubos rotativos e componentes similares
O elemento comum é a rotação funcional em relação a um eixo de referência definido.
 Deslocamento circular vs. deslocamento total
O desvio circular e o desvio total relacionam uma superfície a um eixo de referência durante a rotação, mas diferem principalmente na extensão da superfície que é avaliada simultaneamente.
Desvio circular
O controle de excentricidade circular regula cada elemento circular da superfície de forma independente em relação ao eixo de referência.
Para um eixo cilíndrico, o indicador é posicionado em um ponto axial enquanto a peça gira 360°. A variação resultante é avaliada nessa seção transversal circular. O mesmo princípio pode ser aplicado em outras seções ao longo da superfície controlada.
Para uma superfície cônica, a avaliação também se baseia em elementos circulares individuais. Para uma superfície plana perpendicular ao eixo de referência, o excentricismo circular avalia a variação circular em um raio selecionado.
O ponto importante é:
O controle de desvio circular controla elementos circulares de forma independente; não exige que todas as seções ao longo de uma superfície cilíndrica mantenham a mesma relação entre si.
Essa distinção é uma das fontes mais comuns de confusão entre o desvio circular e o desvio total.
Esgotamento Total
O controle de excentricidade total abrange todos os elementos da superfície da feição especificada simultaneamente em relação ao eixo de referência.
Para uma superfície cilíndrica, a avaliação considera a variação ao longo da circunferência e em todo o comprimento controlado. Para uma face plana, o controle se aplica a toda a área da superfície especificada, e não apenas a um círculo de medição.
Como toda a superfície é avaliada em conjunto, o desvio radial total pode capturar efeitos cumulativos como circularidade, cilindricidade, retilineidade, conicidade e localização coaxial em uma superfície cilíndrica.
Desvio circular vs. desvio total: principais diferenças
| Aspecto | Desvio circular | Esgotamento Total |
| Definição | Controla cada elemento circular independentemente à medida que a peça gira em torno do eixo de referência. | Controla todos os elementos da superfície especificada simultaneamente em relação ao eixo de referência. |
| Zona de tolerância | Para uma superfície de revolução, dois círculos coaxiais em cada seção transversal, com separação radial igual à tolerância especificada. | Para uma superfície cilíndrica, dois cilindros coaxiais com separação radial igual à tolerância especificada. |
| Escopo da avaliação | Seções transversais circulares individuais | Superfície especificada inteira |
| Complexidade de medição | Relativamente mais simples porque cada elemento circular é avaliado independentemente. | Mais exigente porque o indicador avalia a superfície enquanto percorre a característica controlada. |
| Quando usar | Quando a precisão rotacional em seções individuais ou áreas funcionais locais é importante | Quando toda a superfície deve manter uma relação consistente com o eixo de referência. |
A distinção entre zonas de tolerância é especialmente importante: a norma ASME Y14.5 descreve zonas de desvio circular independentemente em cada seção transversal, enquanto o desvio total utiliza uma única zona que contém todos os elementos de superfície aplicáveis simultaneamente.
Desvio radial versus desvio axial
“Desvio radial” e “desvio axial” são termos comumente usados em inspeção e fabricação para descrever a direção na qual a variação da superfície é observada.
Escoamento Radial
O desvio radial é observado em uma direção aproximadamente perpendicular ao eixo de referência. É comumente associado a superfícies cilíndricas ou cônicas, incluindo:
- Diâmetros do eixo
- Mancais de rolamento
- Furos
- diâmetros do piloto da engrenagem
- Superfícies de cubo cilíndricas
- Superfícies afiladas
Durante a inspeção, o indicador entra em contato com a superfície e a peça gira em torno do eixo de referência. A mudança na leitura do indicador representa a variação radial da superfície.
Escoamento axial
O desvio axial é observado ao longo de uma direção paralela ao eixo de referência. É comumente associado a faces planas, tais como:
- Faces de flange
- Faces de impulso
- Selagem de faces
- faces de montagem da engrenagem
- faces dos ombros
- Faces de disco
O indicador entra em contato com a face em um raio selecionado enquanto a peça gira.
A distinção importante é:
Radial e axial descrevem a direção da variação observada. Circular e total descrevem o alcance do controle formal de excentricidade GD&T.
Por exemplo, um desenho pode aplicar a excentricidade circular a um diâmetro cilíndrico ou a uma face perpendicular ao eixo de referência. Da mesma forma, a excentricidade total pode ser aplicada a qualquer tipo de superfície, dependendo da necessidade do projeto. A norma ASME Y14.5 aborda especificamente tanto superfícies de revolução quanto superfícies planas perpendiculares ao eixo de referência.
Excentricidade versus Circularidade, Cilindricidade e Concentricidade
Esses controles são frequentemente confundidos porque podem ser aplicados a características rotacionais semelhantes. A principal diferença reside na referência e no comportamento geométrico que cada controle avalia.
| Controlar | Referência de Datum | O que ele controla | Base de Avaliação |
| Circularidade | Não | Circularidade de cada elemento circular | Forma das seções circulares individuais |
| Cilindricidade | Não | Forma cilíndrica geral | Forma da superfície cilíndrica completa |
| Desvio circular | Sim | Variação da superfície de cada elemento circular em relação a um eixo de referência. | Rotação em torno do eixo de referência |
| Esgotamento Total | Sim | Variação da superfície especificada completa em relação a um eixo de referência. | Rotação durante a avaliação de toda a superfície |
| Concentricidade | Sim | Pontos medianos derivados em relação a um eixo de referência | Localização dos pontos medianos derivados |
Circularidade vs. Runout
Circularidade é um controle de formulário e não faz referência a um dado.
A questão é se uma seção circular individual possui a circularidade necessária. A seção pode ser perfeitamente circular, mesmo que seu centro esteja deslocado em relação ao eixo funcional de outra característica.
O desvio circular adiciona a relação com o datum. Durante a rotação em torno do eixo de referência, o indicador captura o efeito combinado da variação da forma local e da relação da feição com esse eixo.
Assim, um diâmetro pode ser:
- Redondo, mas com excesso de excentricidade. porque seu eixo está deslocado em relação ao eixo de referência.
- Localmente bem alinhado, mas ainda apresenta desalinhamento. devido à variação de forma.
É por isso que o "runout" não deve ser tratado simplesmente como outro nome para circularidade.
Cilindricidade vs. Excentricidade Total
A cilindricidade é um controle de forma e não requer um datum. Ela avalia a forma de toda a superfície cilíndrica.
O desvio total também avalia toda a superfície cilíndrica, mas em relação a um eixo de referência.
Essa distinção torna-se importante quando o requisito funcional não é simplesmente "tornar este cilindro preciso", mas sim:
“Faça este cilindro girar de forma consistente em relação a outro elemento funcional.”
Se a relação entre a superfície cilíndrica e um elemento de referência for importante, o desvio total pode ser mais apropriado.
Concentricidade vs. Excentricidade
A concentricidade baseia-se nos pontos medianos derivados da característica em relação a um eixo de referência. Portanto, é fundamentalmente diferente de uma leitura direta de excentricidade por meio de um indicador de mostrador.
Em muitas aplicações com peças rotativas, o desvio radial é mais fácil de relacionar ao comportamento funcional real, pois a inspeção avalia diretamente a variação da superfície durante a rotação.
O controle correto ainda depende da intenção do projeto. O desvio radial não deve ser selecionado simplesmente por ser mais fácil de inspecionar, e a concentricidade não deve ser substituída automaticamente sem considerar o que o desenho pretende controlar.
Como é estabelecido o eixo de referência?
Este é um dos pontos práticos mais importantes na inspeção de excentricidade.
O eixo de referência provém do elemento de referência ou da combinação de elementos de referência especificados no desenho . Não é automático:
- O eixo da pinça
- A linha central que parece conveniente
- O eixo do fuso usado durante a usinagem
- O eixo que produz a leitura mais baixa do indicador.
Para aplicações de excentricidade, a norma ASME Y14.5 descreve elementos de referência para estabelecer o eixo de referência, incluindo elementos de referência cilíndricos adequados, múltiplos elementos de referência cilíndricos ou combinações de elementos de referência cilíndricos e planos, dependendo do projeto. Os elementos de montagem funcionais são particularmente relevantes quando estabelecem o eixo de rotação real.
Configurações comuns de inspeção
Entre centros
Útil quando o projeto da peça e o esquema de referência permitem a localização baseada no centro.
Colarinho
Pode fornecer uma localização repetível em um elemento de referência cilíndrico apropriado.
mandíbulas de Chuck
Comum em componentes torneados, mas a condição das garras, o assentamento, a força de fixação e a contaminação podem afetar a repetibilidade.
Equipamento dedicado
Útil quando a referência é um furo, uma característica irregular ou uma característica que não pode ser simulada de forma confiável com dispositivos de fixação padrão.
Mandril ou árvore
Útil quando um furo interno estabelece a referência e as características externas devem ser inspecionadas em relação a ele.
Um erro comum de data
Considere um eixo que seja:
- Usinado grosseiramente a partir de material bruto.
- Reapertado no diâmetro final.
- Finalizei mais uma configuração.
- Finalmente inspecionado por meio de uma sonda.
Se cada operação estabelecer uma referência rotacional diferente, a superfície final poderá ter medidas locais aceitáveis, mas não corresponder à relação de referência real do desenho.
É por isso que uma configuração de inspeção repetível não é necessariamente uma configuração de inspeção correta .
A configuração correta é aquela que melhor simula a referência de datum exigida pelo desenho.
 Como é medida a excentricidade?
A excentricidade é geralmente inspecionada usando um relógio comparador ou um indicador de teste enquanto a peça gira em torno do eixo de referência estabelecido.
O método exato depende de:
- O tipo de corrida
- Geometria da superfície
- Esquema de dados
- Requisito de tolerância
- Acessibilidade da superfície controlada
- Resolução de inspeção necessária
O método de relógio comparador é prático para muitos componentes usinados, mas geometrias complexas ou requisitos rigorosos podem exigir CMM (Máquina de Medição por Coordenadas) ou outros equipamentos de metrologia.
Medição de excentricidade circular
Para desalinhamento circular:
- Estabeleça o eixo de referência usando a feição de referência especificada.
- Posicione o indicador no elemento circular desejado.
- Gire a peça 360°.
- Registre as leituras máxima e mínima do indicador.
- A variação total do indicador nesse elemento circular é comparada com a tolerância de excentricidade especificada.
- Repita o processo nas demais seções da superfície, conforme necessário.
O ponto importante é que diferentes secções transversais são avaliadas independentemente.
Mover o indicador para outra posição axial não transforma o desvio circular em desvio total. Cada posição é um elemento circular avaliado independentemente.
Medição total de desvio
Para medir o desvio total, a peça gira em torno do eixo de referência enquanto o indicador avalia toda a superfície especificada.
Para uma peça cilíndrica, o indicador geralmente percorre o comprimento controlado enquanto a peça gira. Para uma face plana, a inspeção abrange a área da superfície aplicável.
A configuração deve permanecer estável durante a varredura. O contato da sonda, a rigidez da fixação, o suporte da peça, a contaminação, as rebarbas e o método usado para estabelecer e girar o datum podem afetar o resultado.
Uma ressalva importante: a norma define o requisito geométrico; uma determinada configuração de relógio comparador é uma técnica de inspeção usada para verificá-lo. O método de inspeção deve ser adequado à característica e ao requisito.
Como escolher entre batimento circular e batimento total
Escolha o controle com base no comportamento funcional que precisa ser controlado , e não simplesmente se a característica é cilíndrica, cônica ou plana.
Use a opção Circular Runout quando:
- Uma seção circular específica é funcionalmente importante.
- A variação rotacional local importa mais do que a relação entre as seções.
- O projeto não exige que toda a superfície mantenha a mesma relação rotacional.
- Um controle menos exigente é suficiente para a aplicação.
Use a opção Total Runout quando:
- Toda a superfície especificada deve permanecer consistente em relação ao eixo de referência.
- A variação ao longo do comprimento da estrutura ou transversalmente à superfície é importante.
- A superfície é uma superfície funcional de apoio, vedação, localização ou rotação.
- É necessário controlar a variação cumulativa da superfície.
Por exemplo, em um eixo rotativo:
- Um determinado diâmetro de vedação pode exigir um desvio circular em seções funcionais específicas.
- Um munhão de rolamento longo pode exigir excentricidade total quando todo o munhão precisa manter sua relação com o eixo de referência.
- Uma superfície de assentamento cônica pode usar excentricidade circular quando uma seção específica determina a função, ou excentricidade total quando toda a conicidade deve manter uma relação controlada.
Não escolha automaticamente o desvio total simplesmente por ser "mais preciso". Trata-se de um requisito mais amplo e potencialmente mais exigente, portanto, deve ser justificado pela necessidade funcional.
Como a usinagem CNC afeta a excentricidade
O desvio radial é frequentemente determinado pelo processo de usinagem antes que a peça chegue à inspeção final.
A leitura final reflete a relação acumulada entre:
- Características de dados
- Fixação de trabalho
- Sequência de usinagem
- Reaperto
- Forças da ferramenta
- Rigidez da peça
- Condição da máquina
- Configuração de inspeção
Estratégia de configuração e dados
Sempre que possível, as características relacionadas aos dados da máquina e as características controladas devem estar na mesma configuração.
Para um componente torneado, usinar o diâmetro de localização, o diâmetro externo correspondente, o ombro e a face sem refixação pode reduzir as chances de erro na transferência de referência.
Quando múltiplas operações forem inevitáveis, o processo deve preservar intencionalmente o projeto original.
Variação de Reajuste
Cada operação de reaperto cria uma nova oportunidade para o eixo de recurso se deslocar.
Isso é particularmente importante quando um diâmetro final é usado para localizar uma operação subsequente, mas o desenho final faz referência a um elemento de referência diferente.
Distorção de fixação da peça
Componentes de paredes finas e flanges delicadas podem deformar-se sob a força de aperto.
Uma peça pode ter as medidas corretas enquanto estiver fixada, mas mudar de forma depois de ser solta.
Para essas peças, é necessário considerar a força de fixação, o contato das garras, o suporte e as condições de inspeção.
Deflexão da peça
Hastes longas e finas são sensíveis a:
- Comprimento não suportado
- Força de corte
- Pressão da ferramenta
- vibração
- Alinhamento do cabeçote móvel
- Estresse residual
Um eixo pode estar próximo do eixo desejado perto da placa de fixação, mas desviar-se gradualmente ao longo de seu comprimento.
Condições das ferramentas e máquinas
A deflexão da ferramenta, o desgaste da ferramenta, a condição do fuso, o alinhamento da máquina, os efeitos térmicos e o suporte insuficiente podem contribuir para a variação relacionada ao desalinhamento.
Quando se especifica um requisito de excentricidade rigoroso, a seleção do processo deve refletir a tolerância real. O torneamento pode ser suficiente para muitas aplicações, enquanto a retificação pode ser apropriada quando o material, a geometria, os requisitos de superfície ou tolerâncias mais rigorosas exigem um processo de acabamento mais controlado.
Problemas comuns de desalinhamento e como evitá-los
Os problemas de excentricidade são frequentemente causados pela relação entre a peça, a referência, a fixação da peça, o processo de usinagem e a configuração de inspeção — e não simplesmente pela precisão do posicionamento da máquina.
1. Configuração incorreta de referência ou inspeção
O desvio radial deve ser avaliado em relação ao eixo de referência especificado no desenho, e não simplesmente em relação à placa, ao fuso ou a uma superfície cilíndrica conveniente. Uma configuração repetível ainda pode produzir resultados enganosos se não reproduzir a relação de referência pretendida.
Como evitar: Estabeleça a peça a partir da referência especificada e mantenha a configuração de inspeção consistente com a referência funcional do desenho.
2. Utilizando o desvio circular quando o desvio total é necessário
O Circular Runout avalia cada elemento circular individualmente. Uma peça pode atender aos requisitos em diversas seções medidas, mesmo apresentando conicidade, curvatura ou desvio axial em toda a sua superfície.
Como evitar: Use o parâmetro Total Runout quando toda a superfície cilíndrica ou plana precisar manter uma relação consistente com o eixo de referência.
3. Distorção de refixação e fixação da peça
A remoção e a recolocação de uma peça podem alterar sua relação com o eixo de referência original. Força de fixação excessiva também pode distorcer componentes de paredes finas ou flexíveis durante a usinagem ou inspeção.
Como evitar: Minimize a necessidade de reaperto em pontos críticos de referência, controle a força de fixação e utilize dispositivos de fixação que suportem a peça sem introduzir deformações.
4. Deflexão da peça durante a usinagem
Eixos longos, paredes finas e detalhes esbeltos podem sofrer deflexão sob a ação das forças de corte. Mesmo com um posicionamento preciso da máquina, a superfície acabada pode apresentar excentricidade após a liberação da peça.
Como evitar: Melhore o suporte, reduza as forças de corte, otimize o contato da ferramenta e utilize passes de acabamento adequados para elementos flexíveis.
5. Desvio da máquina, do mandril ou da pinça
Erros no fuso, desgaste nas garras do mandril, variações na pinça, cavacos nas superfícies de localização ou fixação inadequada da ferramenta podem introduzir erros rotacionais antes mesmo da usinagem da peça.
Como evitar: Verifique o estado do fuso e do dispositivo de fixação, limpe as superfícies de localização, verifique o desalinhamento do dispositivo de fixação e separe o erro da máquina/configuração do erro real da peça durante a resolução de problemas.
Perguntas frequentes
Qual a diferença entre excentricidade circular e excentricidade total?
O excentricismo circular avalia cada elemento circular individualmente à medida que a peça gira em torno do eixo de referência. O excentricismo total avalia todos os elementos de superfície aplicáveis simultaneamente em toda a superfície especificada.
O que exatamente o GD&T Runout controla?
O desvio radial controla a variação da superfície em relação a um eixo de referência durante a rotação. Dependendo da superfície e do tipo de desvio radial, ele pode refletir os efeitos cumulativos da forma e da relação coaxial, enquanto o desvio radial total pode, adicionalmente, capturar a variação em toda a superfície, como cilindricidade, retilineidade, conicidade e outros efeitos do perfil da superfície.
Qual a diferença entre excentricidade radial e excentricidade axial?
O desvio radial descreve a variação observada perpendicularmente ao eixo de referência, tipicamente em superfícies cilíndricas ou cônicas. O desvio axial descreve a variação observada paralelamente ao eixo de referência, tipicamente em faces. Esses termos descrevem a direção da variação observada, enquanto o desvio circular e o desvio total definem o escopo formal de controle GD&T.
Será que o Runout controla a circularidade?
O desvio radial pode restringir a variação de forma, pois o erro de forma contribui para a variação do indicador. No entanto, desvio radial e circularidade são controles de GD&T diferentes. A circularidade é um controle de forma independente do datum, enquanto o desvio radial avalia a superfície em relação a um eixo de referência.
Uma peça pode atender à tolerância dimensional, mas falhar em relação à excentricidade?
Sim. Um eixo pode estar dentro dos limites de diâmetro e ainda apresentar um desvio excessivo porque sua superfície pode estar desalinhada, ovalizada, cônica, arqueada ou de alguma forma desalinhada com o eixo de referência.
É possível que o Circular Runout seja aprovado mesmo que o Total Runout falhe?
Sim. Seções circulares individuais podem atender aos requisitos de excentricidade circular, mesmo que a superfície apresente variações de uma seção para outra. A excentricidade total avalia a superfície simultaneamente, portanto, pode ser reprovada mesmo quando seções individuais são aprovadas.
Como se mede o desvio radial (GD&T)?
A verificação de excentricidade geralmente é feita estabelecendo-se o eixo de referência especificado, girando a peça na extensão angular necessária e medindo a variação da superfície com um indicador ou sistema de metrologia apropriado. A excentricidade circular avalia elementos circulares individuais; a excentricidade total avalia toda a superfície especificada.
Conclusão
O desvio radial (GD&T Runout) é um controle prático para especificar como uma superfície deve se comportar em relação a um eixo de referência funcional durante a rotação. O desvio radial circular se refere a seções circulares individuais, enquanto o desvio radial total controla toda a superfície especificada. Os desvios radial e axial descrevem a direção da variação medida, e não categorias formais adicionais de desvio radial.
Para peças usinadas em CNC, o controle de excentricidade GD&T bem-sucedido começa antes da inspeção. A seleção clara da referência, um processo que proteja as relações entre as referências, uma fixação estável da peça, uma estratégia cuidadosa de refixação, suporte para geometrias esbeltas e uma configuração de inspeção que estabeleça de fato o eixo de referência do desenho são essenciais para alcançar resultados significativos e repetíveis.
Quer ver como a seleção de datum e a revisão de tolerâncias se encaixam no processo completo de usinagem? Leia nosso guia de DFM ou solicite uma revisão de fabricação para suas peças.












