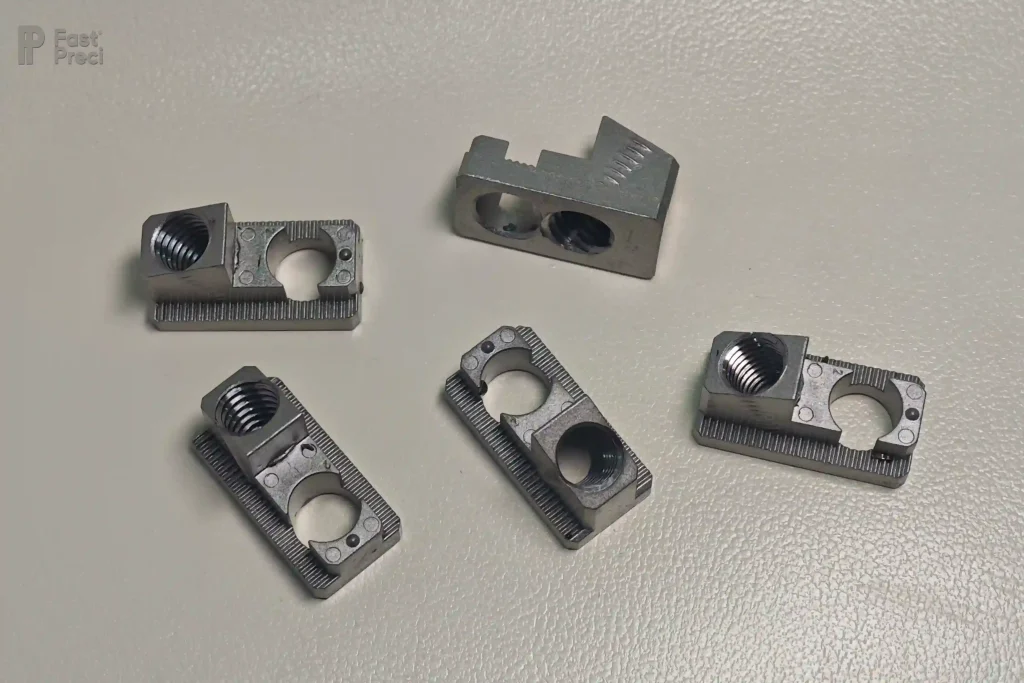
A usinagem por eletroerosão (EDM) é uma tecnologia crucial na manufatura de precisão, permitindo a produção de peças complexas e altamente detalhadas. Em um mundo onde a necessidade de formas complexas, medidas precisas e materiais duros está crescendo, a EDM é uma ferramenta vital para diversos setores. A EDM ajuda os fabricantes a alcançarem alta precisão em suas peças e protótipos usinados por CNC. Isso se aplica a aplicações aeroespaciais, automotivas, eletrônicas e médicas.
Neste guia, exploraremos os fundamentos do EDM. Analisaremos seus tipos, usos e benefícios.
Veremos também como se compara aos métodos de fabricação tradicionais e como a eletroerosão se encaixa nos serviços de usinagem CNC . Isso a torna uma tecnologia importante na manufatura moderna.
Introdução
Os processos de fabricação evoluíram dramaticamente nas últimas décadas. Tecnologias como usinagem de Controle Numérico Computadorizado (CNC) revolucionaram a fabricação de componentes, tornando a produção mais rápida, mais precisa e econômica.
Entre essas inovações, a EDM ocupa um lugar especial. Como as indústrias precisam de formas mais complexas, tolerâncias menores e materiais melhores, a EDM fornece uma solução única. Essa solução é algo que os métodos regulares de usinagem CNC, como fresamento e torneamento CNC, não conseguem igualar.
A EDM funciona usando descargas elétricas para erodir material, criando formas precisas e intrincadas em materiais duros ou delicados. Entender a EDM e seu lugar no mundo da manufatura moderna é crucial para qualquer pessoa envolvida em serviços de usinagem CNC.
O que é EDM?
Electrical Discharge Machining, ou EDM, é um processo de usinagem especial. Ele usa descargas elétricas rápidas e controladas para remover material de uma peça de trabalho.
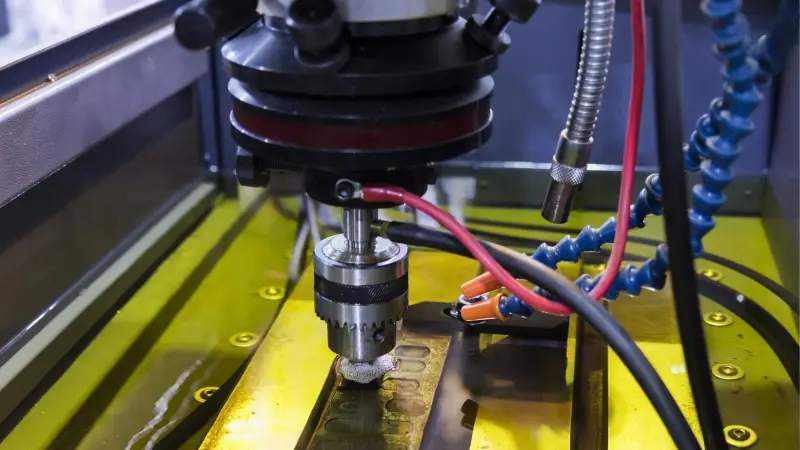
Essas descargas acontecem entre um eletrodo de ferramenta e a peça de trabalho. Ambos são submersos em um fluido dielétrico, como querosene ou água deionizada. A descarga cria uma forte faísca que derrete ou vaporiza o material. Isso permite corte ou modelagem precisos sem usar força mecânica.
A principal vantagem da eletroerosão (EDM) é a capacidade de trabalhar com materiais difíceis ou impossíveis de usinar por métodos convencionais. Materiais duros, como ligas resistentes e carbonetos, são fáceis de usinar. Isso torna a EDM ideal para a criação de peças complexas nas áreas aeroespacial, automotiva e médica.
Como funciona o EDM?
O princípio de funcionamento por trás do EDM é relativamente direto, mas depende de controle elétrico e térmico preciso. Aqui está uma análise passo a passo do processo:
1. Configuração do eletrodo e da peça de trabalho:
O eletrodo da ferramenta, tipicamente feito de cobre ou grafite, é moldado de acordo com o contorno desejado da peça. Conecte este eletrodo a um dos polos de uma fonte de alimentação pulsada, enquanto você conecta a peça de trabalho ao outro.
2. Fluido Dielétrico:
Tanto a ferramenta quanto a peça de trabalho são submersas em fluido dielétrico, que geralmente é querosene ou um fluido EDM especial. Esse fluido tem vários propósitos. Ele atua como um isolante elétrico até que a descarga aconteça. Ele também ajuda a resfriar a peça de trabalho e o eletrodo. Além disso, ele lava os detritos criados durante a usinagem.
3. geração de faísca:
Conforme uma voltagem é aplicada, a lacuna entre o eletrodo e a peça de trabalho forma inicialmente uma camada isolante. Quando a voltagem atinge um nível crítico, a camada isolante se rompe, criando uma faísca elétrica. Essa faísca desgasta o material da peça de trabalho em uma pequena área. Ela cria calor que pode atingir vários milhares de graus Celsius.
4. Remoção de Material:
O aquecimento rápido faz com que o material derreta e até mesmo vaporize. O fluido dielétrico fluindo então lava o material fundido, deixando para trás uma pequena cratera ou furo. A máquina repete o processo em uma série de pulsos, moldando gradualmente a peça de trabalho nas dimensões desejadas.
5. Controle CNC:
As máquinas EDM são tipicamente controladas por programação CNC, permitindo alta precisão e geometrias intrincadas. O sistema CNC controla o movimento do eletrodo. Isso garante que façamos até mesmo formas complexas com precisão.
Diferentes tipos de EDM
Existem vários tipos de EDM, cada um projetado para lidar com tarefas específicas e oferecer vantagens exclusivas:
· Eletroerosão por fio (WEDM):
Esse tipo de eletroerosão utiliza um fio fino como eletrodo para cortar o material. É comumente usado para cortar formas complexas, como engrenagens, matrizes e até mesmo peças para aplicações aeroespaciais. A eletroerosão a fio (WEDM) é particularmente útil para fabricar peças com tolerâncias rigorosas e detalhes finos.
· Eletroerosão por imersão (Eletroerosão por aríete):
Sinker EDM usa um eletrodo sólido que tem o formato da peça a ser criada. Esse tipo é ideal para fazer cavidades ou moldes e é frequentemente usado na fabricação de ferramentas e matrizes. Ele pode criar peças com cavidades profundas e formatos complexos.
· Perfuração de furos EDM:
Como o nome sugere, esse tipo de EDM é usado para criar furos precisos em materiais. Especialmente útil para tarefas em que a perfuração regular é difícil ou impossível. Isso inclui fazer pequenos furos em ligas fortes usadas nos campos aeroespacial e médico.

Aplicações de EDM
A EDM é usada em uma ampla gama de indústrias e aplicações. Sua capacidade de usinar materiais resistentes e criar peças intrincadas a torna inestimável para:
· Fabricação de Moldes e Ferramentas:
Na indústria de fabricação de moldes, a EDM desempenha um papel crítico na criação de moldes complexos usados para moldagem por injeção, fundição sob pressão e outros processos de fabricação. Esses moldes geralmente exigem formas precisas e detalhes finos que são difíceis de serem alcançados com técnicas de usinagem convencionais.
· Aeroespacial e automotivo:
Componentes aeroespaciais exigem materiais com propriedades mecânicas excepcionais, como alta resistência e resistência ao calor. A EDM permite que os fabricantes usinem esses materiais sem comprometer sua integridade. Engenheiros também a usam para fazer peças com formatos complexos, como lâminas de turbina. Elas são comuns nas indústrias aeroespacial e automotiva.
· Dispositivos médicos:
A indústria médica exige altíssima precisão, especialmente para componentes como implantes , instrumentos cirúrgicos e equipamentos de diagnóstico. A eletroerosão (EDM) auxilia na fabricação dessas peças com medidas precisas e superfícies lisas. Isso é fundamental para a segurança e o funcionamento dos dispositivos médicos.
· Eletrônicos:
Na fabricação de eletrônicos, o EDM é frequentemente usado para criar componentes pequenos e complexos com alta precisão. Por exemplo, os fabricantes o usam para produzir moldes para microchips, conectores e outros componentes críticos na montagem de eletrônicos.
Vantagens do EDM
A eletroerosão oferece diversas vantagens significativas, principalmente quando comparada aos métodos tradicionais de usinagem:
· Capacidade de usinar materiais duros:
A eletroerosão (EDM) pode usinar materiais difíceis de usinar com métodos tradicionais, como aços endurecidos, carboneto de tungstênio e ligas de titânio.
· Alta precisão:
A EDM permite a produção de peças com tolerâncias extremamente apertadas, frequentemente tão pequenas quanto ±0.001 mm. Essa precisão é crítica para aplicações em aeroespacial, dispositivos médicos e eletrônicos.

· Formas complexas:
A EDM pode produzir peças com geometrias complexas e características complexas que muitas vezes são impossíveis de obter com métodos tradicionais de usinagem CNC, como fresamento CNC.
· Sem estresse mecânico:
Diferentemente da usinagem convencional, que depende de forças de corte, a eletroerosão não exerce estresse mecânico na peça de trabalho, o que a torna ideal para peças delicadas ou de paredes finas que poderiam ser deformadas.
Limitações do EDM
Embora o EDM ofereça inúmeros benefícios, há algumas limitações a serem consideradas:
· Velocidade de processamento mais lenta:
EDM é geralmente mais lento do que métodos tradicionais de usinagem, especialmente ao remover grandes quantidades de material. Isso pode levar a tempos de produção mais altos para peças maiores.
· Desgaste do eletrodo:
O eletrodo usado em EDM pode se desgastar com o tempo, exigindo substituição ou remodelação periódica, o que pode aumentar o custo operacional.
· Altos custos de instalação:
As máquinas de eletroerosão exigem configuração e calibração cuidadosas, e o custo do equipamento pode ser alto, tornando-o menos econômico para produções de baixo volume.
· Restrições de material:
EDM é limitado a materiais condutores. Materiais não condutores, como plásticos e cerâmicas, não podem ser usinados usando EDM.
Desempenho da eletroerosão por material: parâmetros-chave
A tabela abaixo resume os principais indicadores de desempenho da eletroerosão para materiais comuns de peças de trabalho. Os resultados reais podem variar de acordo com as configurações da máquina, o material do eletrodo (por exemplo, cobre versus grafite) e parâmetros específicos, como corrente e duração do pulso.
| Material da peça de trabalho | Aplicações típicas | Taxa de Remoção de Material | Desgaste do Eletrodo | Acabamento de Superfície (Ra) |
|---|---|---|---|---|
| Ligas de Alumínio | Componentes eletrônicos, dissipadores de calor, protótipos | Alto | Baixo | Bom (Ra 0.4-0.8 μm) |
| Resina | Conectores, acessórios de precisão, eletrodos | Suporte: | Suporte: | Excelente (Ra 0.2-0.4 μm) |
| Aço (ferramenta/inoxidável) | Moldes, matrizes, ferramentas | Suporte: | Suporte: | Bom (Ra 0.8-1.6 μm) |
| Ligas de titânio (Ti-6Al-4V) | Aeroespacial, implantes médicos | Suporte: | Mais elevado | Regular (Ra 1.0-2.0 μm) |
| Superligas (Inconel 617) | Peças de motores a jato, turbinas | Baixo | Alto | Regular a Ruim (Ra 1.6-3.2 μm) |
EDM vs métodos de usinagem tradicionais
Ao comparar a EDM com métodos tradicionais de usinagem CNC, como fresamento e torneamento CNC, há várias diferenças importantes:
· Compatibilidade de materiais:
Os métodos de usinagem tradicionais são limitados pela dureza do material, enquanto a eletroerosão pode lidar com materiais muito mais duros, como carboneto e aço temperado.
· Precisão de usinagem:
A EDM se destaca na criação de detalhes intrincados e geometrias complexas que seriam difíceis ou impossíveis com fresamento ou torneamento CNC tradicional.
· Acabamento de superfície:
A eletroerosão (EDM) geralmente proporciona um acabamento superficial mais liso em comparação com os métodos de usinagem tradicionais, que muitas vezes exigem pós-processamento adicional, como polimento ou retificação.
Futuro da tecnologia EDM
A tecnologia EDM está em constante evolução, com inovações que melhoram suas capacidades e reduzem suas limitações. Avanços na programação CNC, materiais de eletrodo e fluidos dielétricos estão tornando a EDM mais rápida, mais eficiente e mais precisa. Além disso, o uso de automação e inteligência artificial (IA) está tornando as operações de EDM mais rápidas e precisas. Isso está ajudando a EDM a desempenhar um papel maior na fabricação moderna.
À medida que as indústrias continuam melhorando a precisão, a EDM continuará sendo uma tecnologia importante para serviços de usinagem CNC. Ela fornece soluções para problemas complexos de fabricação.
Conclusão
EDM é uma tecnologia vital na fabricação moderna, permitindo que as indústrias produzam peças complexas de alta precisão a partir de materiais duros. EDM ajuda os fabricantes a criar moldes detalhados, peças aeroespaciais, dispositivos médicos e microeletrônica. Ela dá a eles as ferramentas para atender às duras demandas dos mercados competitivos de hoje.
Mesmo com seus limites, os benefícios da EDM em precisão, complexidade e manuseio de materiais a tornam essencial na usinagem CNC. Conforme a tecnologia avança, a EDM continuará a expandir os limites do que é possível na fabricação de precisão.
Ao aprender o que é EDM e como funciona, você poderá perceber sua importância. Ela ajuda a criar peças e produtos CNC de alta qualidade e precisão para diversos setores.
Na FastPreci, combinamos nossa expertise em eletroerosão (EDM) com usinagem CNC para entregar peças complexas e de alta precisão. Seja para cortes intrincados por eletroerosão a fio ou para cavidades profundas por eletroerosão por penetração, entre em contato com nossos engenheiros para uma consulta gratuita e feedback sobre projeto e fabricação (DFM).