


简单来说,亚克力CNC加工是指使用数控机床对亚克力材料进行精确切割和成型。亚克力,也称为聚甲基丙烯酸甲酯(PMMA),还有其他商品名,例如有机玻璃(Plexiglass)和亚普克斯(Perspex)。它是一种常见的塑料。通过CNC加工,您可以轻松制作出复杂且易于加工的亚克力制品。 精确的亚克力零件.
什么是丙烯酸聚甲基丙烯酸甲酯?
你知道,亚克力是一种非常神奇的材料。工程师们都知道,它是一种透明塑料,比玻璃更坚固、更轻便。亚克力主要分为两种:浇铸型和挤出型。浇铸型亚克力密度较高,约为 1.19 克/立方厘米,抗拉强度也更高,可达 60-75 兆帕。挤出型亚克力的强度则略低一些。
为什么要使用 CNC 来加工丙烯酸树脂?
为什么这很重要?客户重视完美贴合和光滑的表面处理。CNC 可以同时满足这两点。可以说,手工方法最常见的缺点就是缺乏一致性。
这一点很重要——CNC 非常适合制作手工无法完成的复杂形状。无论是一次性原型还是大规模生产,它都是理想之选。
亚克力数控加工的优势
接下来要了解真正的好处。数控机床精度极高——我们说的精度可以达到0.005毫米!在设计自由度和实际可制造性之间找到平衡。
无需担心复杂的设计。CNC 可以轻松处理各种形状。这带来了传统方法无法比拟的可能性。
从设计开始,亲眼见证 CNC 打造表面超级光滑的零件。减少打磨和抛光环节,节省大量时间。
设计要随性自然。每个部件都应与上一个部件完全相同。这对于所有部件都必须完美契合的产品至关重要。
铸造丙烯酸与挤压丙烯酸:选择哪种?
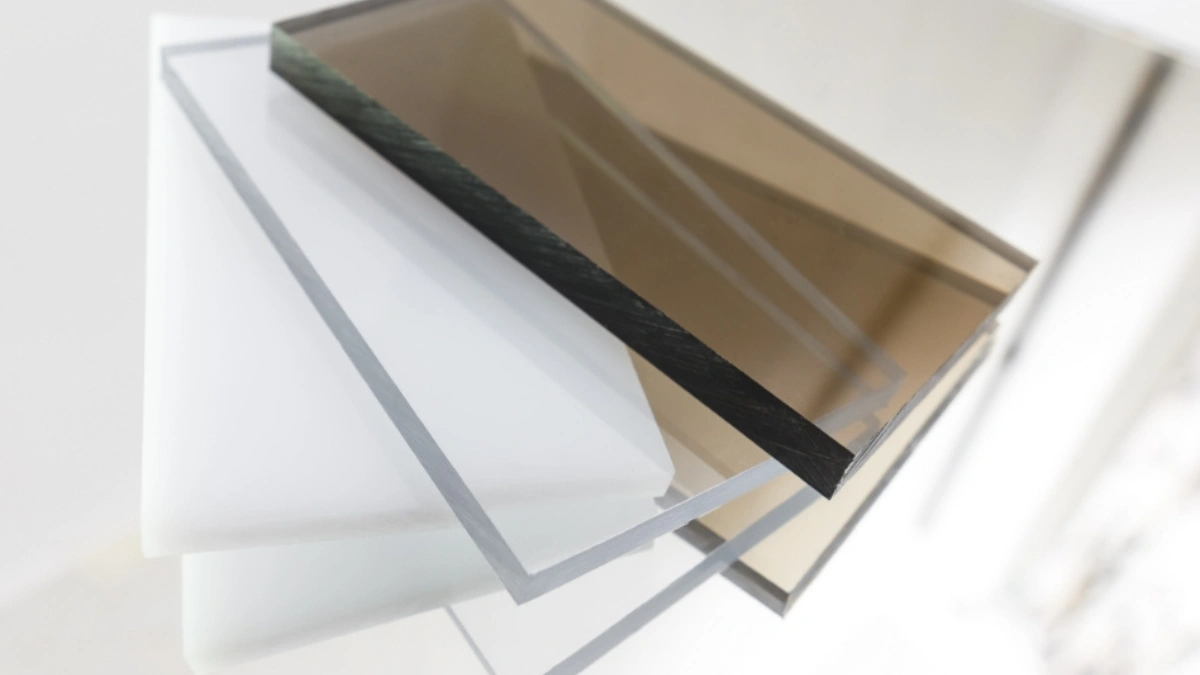
显然,选择合适的亚克力类型至关重要。浇铸亚克力是将液体浇注在玻璃模具之间制成的。它非常适合加工复杂的机械零件和光学部件。它透光率约为 92%,加工更清洁,碎屑更少。
挤压亚克力是通过将塑料挤压通过模具制成的。这种材料价格更便宜,但强度稍弱(抗拉强度为 55-70 MPa),切割时更容易碎裂。不妨想想——甚至还有具有额外紫外线防护或抗冲击性能的特种亚克力。
您需要的机器和工具
选择设备时要有耐心。数控雕刻机非常适合切割亚克力板。它们的转速高达 24,000 RPM,非常适合切割塑料。
数控铣床为复杂的3D零件提供更高的刚性。精度至上,一切都至关重要。
压铸公司通常使用专门用于压铸亚克力的钻头。表面抛光的单槽或双槽钻头效果最佳。O 型钻头有助于清除碎屑。在您的工具箱中寻找专为塑料设计的钻头。
你还需要专用钻头。金属钻头可能会弄裂丙烯酸树脂。请使用60-90度角的塑料专用钻头。
亚克力CNC加工工作流程
所以,关键在于遵循一个好的流程。首先使用AutoCAD等软件进行数字化设计。然后使用CAM软件创建切割路径。
同时,准备好你的机器。牢牢固定你的亚克力——真空吸台在-0.6到-0.9巴的压力下工作良好。
大多数故障的根本原因是什么?设置不当。做好这一点,剩下的就水到渠成了。
切割后,您可能需要进行一些整理工作 - 去除边缘毛刺、打磨或抛光以提高清晰度。
亚克力数控加工进给和速度
注意主轴转速之类的参数——也就是你的切削刀具的转速。对于亚克力来说,转速越高越好:12,000 到 20,000 RPM 的转速可以保持工件清洁,不会熔化。
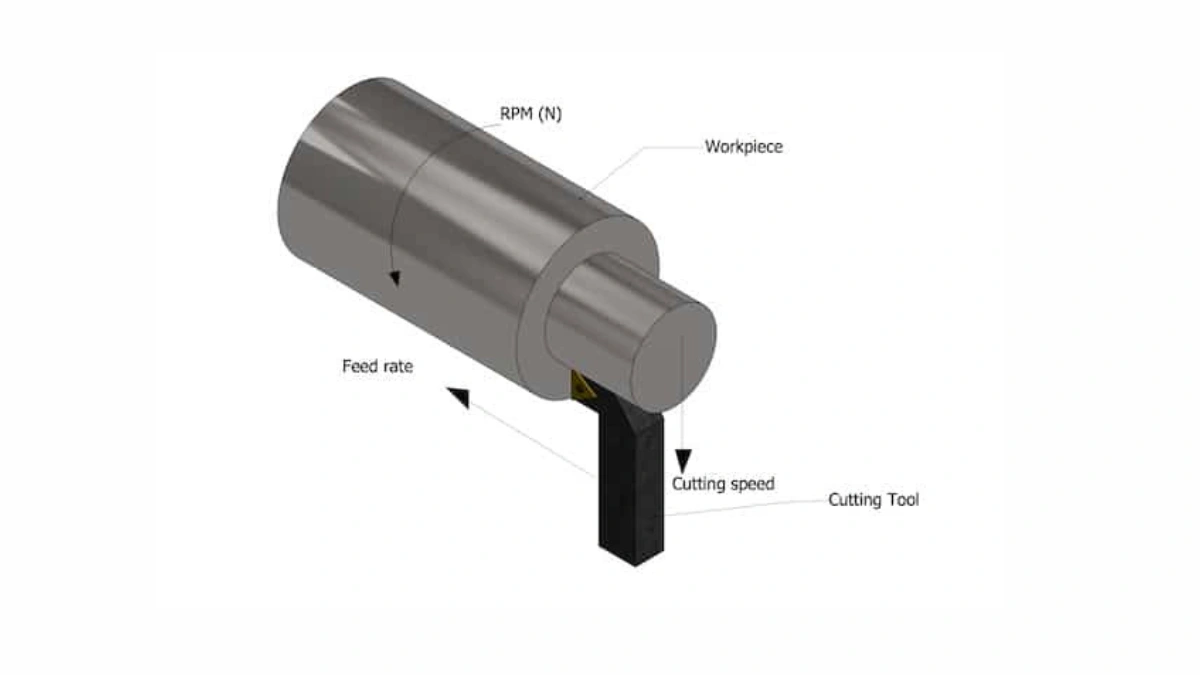
进给速度(工具穿过材料的速度)应在 50-200 IPM 之间,具体取决于您的设置。
多次浅切(深度1.27-5.08毫米)比一次深切效果更好。这样可以防止热量积聚。
高阻抗气隙?不行——使用气流或特定的塑料冷却剂来控制热量,防止熔化。
使用斜坡技术(逐渐进入材料而不是垂直向下)可以得到最佳的铸造部件。
专注于这些细节,你的亚克力作品定会闪耀夺目——真的!做你自己,多尝试一些。掌握了基础知识,就有无限可能。
解决亚克力数控加工中的常见问题
不幸的是,这可以说是最常见的故障。让我们来了解一下亚克力CNC加工的注意事项以及如何排除故障。
熔点
熔化是由热量引起的。不正确的速度和进给、刀具钝化或排屑不足都可能导致这种情况。为了防止这种情况发生,需要调整参数并使用锋利的刀具。亚克力的熔点加工温度为160°C,因此应保持较低的切削温度。
碎裂或开裂
刀具类型错误、进给速度过高或工件支撑不足都可能导致崩刃或开裂。使用O型槽钻头加工塑料件并确保适当的支撑有助于避免这种情况。
如果担心出现碎裂或开裂,那么在制作原型时,比较一下亚克力和聚碳酸酯可能会有所帮助。
边缘光洁度差/有毛刺
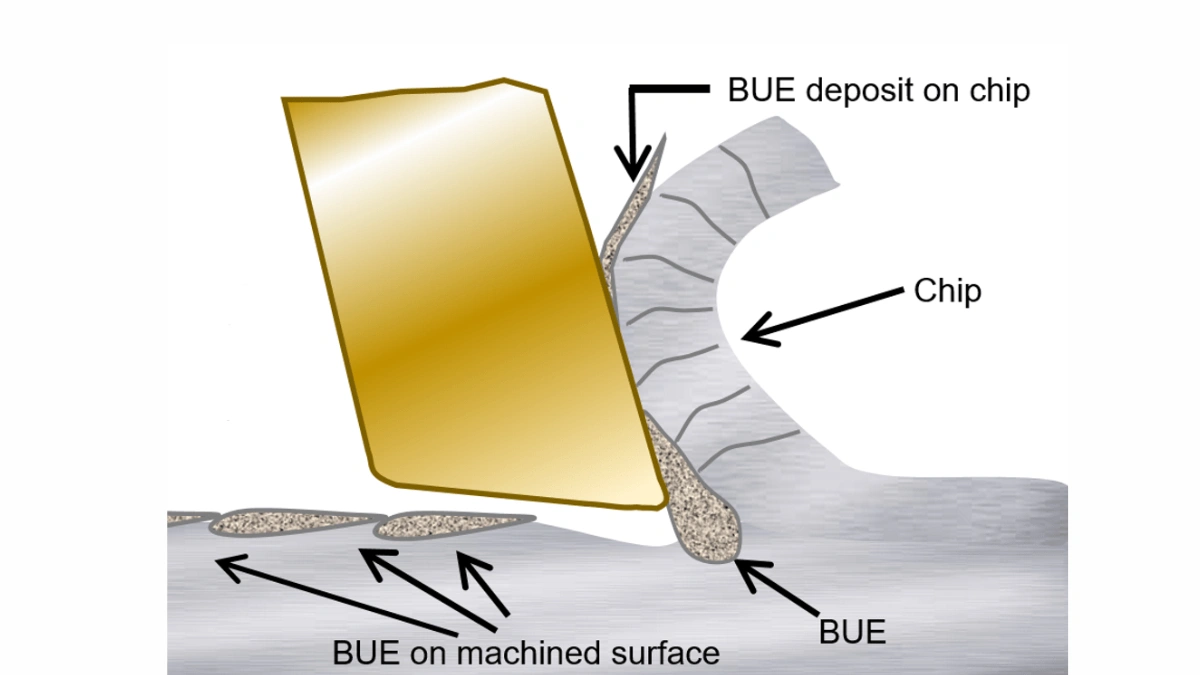
不正确的切削参数或钝的刀具会导致边缘光洁度不佳或产生毛刺。优化切削速度和进给,并使用锋利且合适的刀具,可以改善亚克力边缘的光洁度。
翘曲或应力
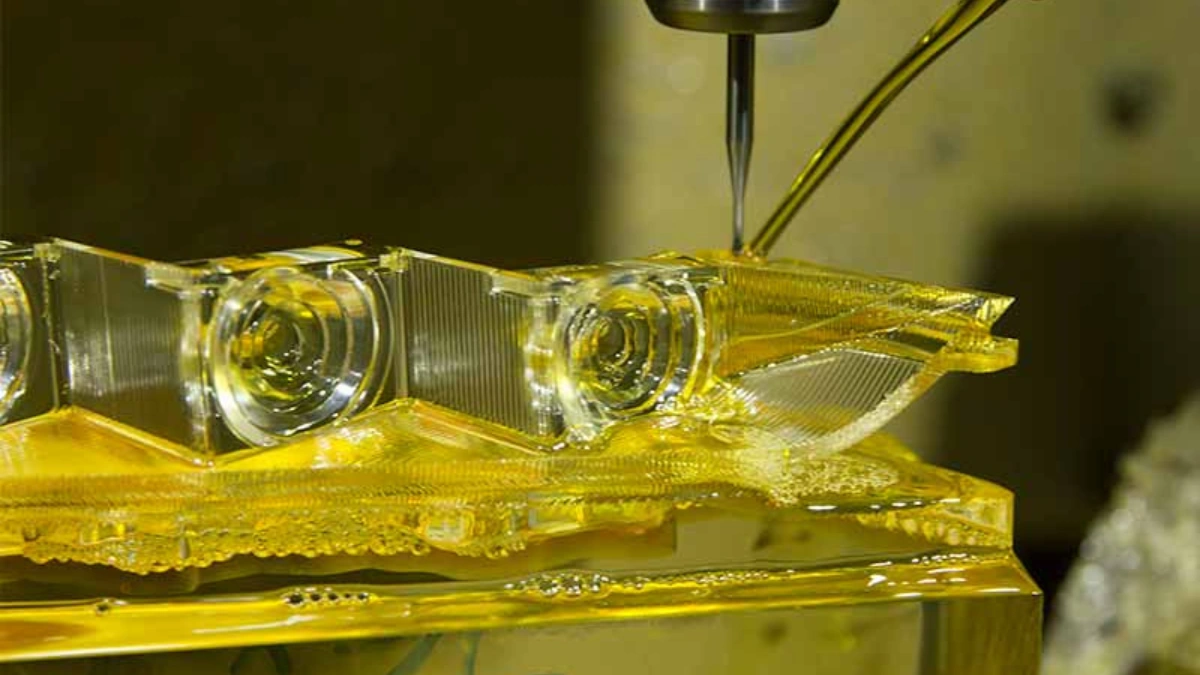
热量积聚会导致翘曲或内应力。轻切并有效控制热量可以防止这种情况发生。
刀具破损
使用不合适的工具、进给速度过快或压模不牢都可能导致工具断裂。请确保选择正确的工具和参数。
表面划痕
工件夹持不当或排屑不充分会导致表面划伤。使用真空压紧装置并确保高效排屑至关重要。
丙烯酸树脂非常适合用于光学和美观部件,但对于更高的抗冲击性和耐磨性,尼龙等材料通常是齿轮和衬套等功能性机械部件的更好选择。
丙烯酸的应用 数控加工
从某个地方开始,您将看到 CNC 切割丙烯酸的广泛应用。
标牌和显示屏
亚克力的透明度和易于加工的特性使其成为制作高品质亚克力标牌 CNC 和销售点亚克力展示架的理想选择。
零售装置和摊位
定制零售展示丙烯酸固定装置和支架广泛用于零售环境中展示产品。
建筑模型和元素
建筑亚克力模型通常利用亚克力,因为它具有清晰且易于加工的特性。
汽车零部件
丙烯酸在一些汽车应用中用于制作镜片和内饰。
医疗器械和设备
医疗级丙烯酸加工因其生物相容性而用于各种医疗设备。
电子外壳和面板
丙烯酸是制造电子产品保护性丙烯酸外壳和面板的热门选择。
艺术和装饰物品
做你自己,探索由 CNC 切割丙烯酸制成的艺术和装饰物品,包括 CNC 丙烯酸奖品。
模型
由于其可加工性和透明度,丙烯酸非常适合用于制作丙烯酸原型。
家具配件
CNC 加工可以制造独特的丙烯酸家具部件。
照明灯具和散光器
利用丙烯酸的透光和扩散特性找到照明的平衡。
CNC 亚克力零件的最终加工
对于CNC加工的亚克力零件而言,每一个细节都至关重要,最终效果会极大地影响人们对产品质量的感知。
去毛刺
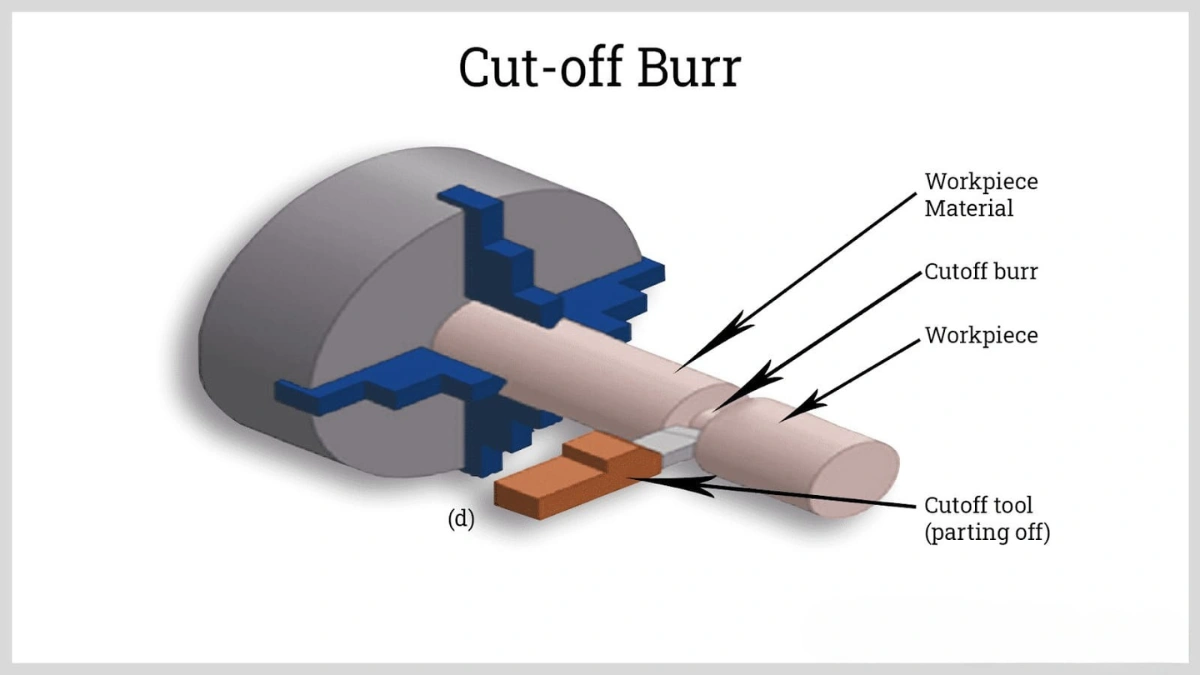
去毛刺可以去除锋利的边缘或小的塑料碎片。您可以使用钢制或陶瓷材质的手动刮刀。用于塑料的细砂锉也有效。带有特殊刀具的旋转去毛刺工具也是不错的选择。
对于直边,用手刮刀稍微倾斜地沿着边缘刮削。对于内部形状复杂的情况,使用带有精细碳化物毛刺的旋转工具更易于控制。动作缓慢,并轻轻用力,以免划伤。
三鼎
打磨使亚克力表面更光滑,便于精加工。它可以去除加工痕迹。先用320-400目较粗的砂纸打磨。为了获得更清晰的视觉效果,可以使用800-1200目更细的砂纸。湿打磨效果更佳,尤其是使用更细的砂纸。湿打磨有助于去除碎屑并减少热量。
在平面上使用砂磨块,以保持均匀的压力。对于曲面,最好使用柔性砂磨垫或海绵。慢慢来,确保上一粒砂纸留下的所有划痕都已去除后,再使用下一粒砂纸。
抛光以达到光学清晰度
抛光是确保部件洁净的关键。以下是一些常用的抛光技巧:
火焰抛光
火焰抛光使用可控的火焰轻微熔化表面,使其变得光滑。这需要练习。使用丙烷或丁烷喷灯,火焰要细。保持火焰沿着边缘移动。
保持约1-2英寸的距离。移动速度应以熔化表面且不产生气泡或烧焦为宜。距离和速度取决于亚克力的厚度和喷灯。请先在废料上试用。火焰抛光后,让亚克力慢慢冷却。
蒸气抛光
蒸汽抛光将亚克力部件暴露在二氯甲烷等化学蒸汽中。这些蒸汽会软化表面,从而消除细小的划痕和瑕疵。即使在形状复杂的部件上,也能打造出非常光洁的表面。
然而,这需要特殊的设备,并需要小心处理化学品。将亚克力部件放入密封容器中,加入少量溶剂。溶剂蒸发后,容器内充满蒸汽。需要仔细控制暴露时间,以确保获得良好的效果,避免过度熔化或弯曲。
抛光-机械抛光
抛光或机械抛光需要使用抛光剂和软质抛光轮,例如棉布或毛毡。在抛光轮或亚克力表面涂抹少许塑料抛光剂。先用较粗的抛光剂去除打磨造成的轻微划痕。然后再使用较细的抛光剂进行最后的抛光。
使用抛光机的低速或中速,避免过热。不断移动部件,确保抛光均匀。不同的抛光剂可用于不同程度的抛光。
清洁
彻底清洁抛光的亚克力部件。使用温和的肥皂溶液和柔软的无绒布。避免使用刺激性化学品和研磨性清洁剂。这些清洁剂可能会刮伤亚克力部件。轻轻擦拭表面,去除抛光剂。
保护膜
考虑在成品亚克力部件上贴保护膜。这对于搬运或运输尤为有用。这些保护膜可以防止划痕和损坏。使用亚克力专用保护膜,可以避免粘性残留物或化学反应。
用于丙烯酸加工的 CNC 路由器与激光切割机:哪个更好?
虽然塑料CNC雕刻机和激光切割亚克力都可以处理亚克力,但两者并不一定有优劣之分。最佳选择取决于您的项目需求。
边缘处理
CNC 雕刻机通常会加工出边缘。边缘可能粗糙,也可能光滑。通常需要打磨或抛光。激光切割机可以在切割时打造光滑的火焰抛光边缘。如果您需要光滑的边缘,这可以节省时间。然而,激光切割边缘的质量会根据激光功率、切割速度和材料厚度而变化。
精度和细节
两种方法都非常精确。CNC 铣刨机非常适合处理内部和外部特征。激光切割机则非常适合切割非常精细和微小的细节,尤其是在较薄的材料上。激光切割机通常可以加工比 CNC 铣刨机更小的特征。
材料厚度
CNC 雕刻机通常可以切割比大多数标准激光切割机更厚的亚克力。虽然强激光可以切割更厚的亚克力,但边缘质量会更差,而且切割时间也会更长。对于厚度超过 25 毫米的亚克力,CNC 雕刻机通常是更好的选择。
内部切口
CNC 雕刻机通常更适合在零件内部进行切割和复杂形状的加工,尤其是 3D 形状。激光雕刻机在形状内部开始切割时会留下一个小标记。
热影响区
激光切割会用激光束熔化并蒸发亚克力。这会在切割边缘形成热影响区 (HAZ)。对于较薄的亚克力,HAZ 较小,并形成抛光边缘。但对于较厚的材料,HAZ 可能较大,并导致轻微的颜色变化或应力。
CNC铣削是一种机械加工过程,通常不会产生明显的热影响区 (HAZ)。然而,如果切削设置不当,摩擦产生的过多热量仍然可能造成问题。
成本和速度
激光切割机的价格有时比功能类似的数控铣床更高。切割速度取决于:
- 亚克力厚度
- 设计复杂度
- 以及机器的规格
对于设计复杂的薄型亚克力,激光切割速度更快。但对于较厚的材料和简单的切割,数控雕刻机效率更高。您还应该考虑机器的运行成本。
最佳用例
CNC 雕刻机通常适用于加工较厚的亚克力、制作 3D 形状以及进行精确的机械切割。它们还可以加工不同类型的塑料和其他材料。
激光切割机非常适合薄型亚克力、精细的二维设计以及需要立即抛光边缘的情况。它们也常用于雕刻亚克力。
优化亚克力 CNC 加工结果的专家建议
如果您了解一些专家提示,就有可能获得非常棒的结果。
工具选择与维护
选择专为加工亚克力而设计的刀具。使用锋利、优质的刀具并定期保养。对于亚克力加工,通常最好使用具有光滑刃口的单刃或O刃立铣刀。它们有助于防止塑料粘连,并实现干净的切割。
确保你的工具锋利。钝的工具会产生更多热量。经常检查工具的磨损情况,并在需要时更换。考虑使用涂层硬质合金工具,以延长其使用寿命。
测试切割和参数调整
务必先在亚克力废料上进行测试切割。这有助于你找到最适合你所使用的亚克力材料和刀具的进给速度、主轴转速以及切割深度的设置。
从较慢的设置开始,逐渐增加设置,直到切割效果良好且速度快为止。记下效果良好的设置,以备后用。
工件夹持和排屑
牢牢握住亚克力工件。这可以防止加工过程中晃动和移动。使用合适的亚克力工件夹持方法,例如真空吸盘或带软头的夹具。有效清除切屑也很重要。重新切割的切屑会刮伤表面并产生热量。使用强力气流或真空吸尘器清除产生的切屑。考虑使用上切工具,帮助将切屑从切割处拉出。
热管理
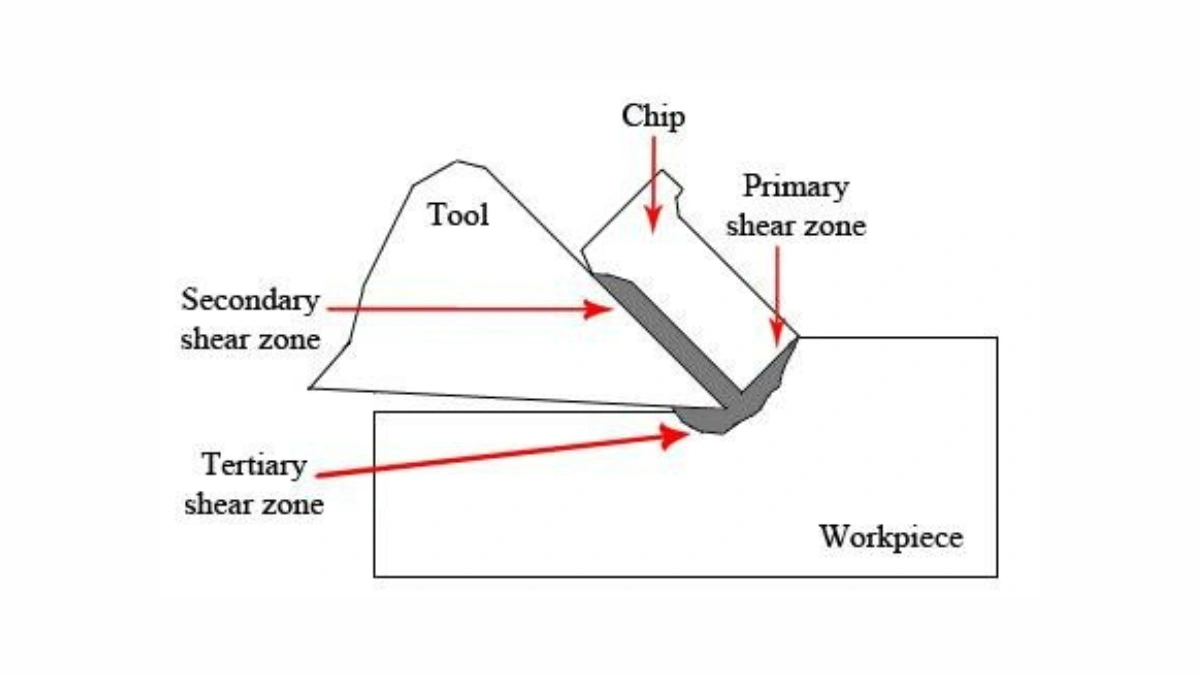
加工过程中控制热量,防止熔化和弯曲。使用正确的切削速度和进给率。不要让刀具在一个位置停留太久。如前所述,使用压缩空气或塑料专用的雾化冷却剂来冷却亚克力并帮助去除切屑。
刀具路径策略
在 CAM 软件中使用良好的刀具路径策略。顺铣通常能获得更好的表面光洁度,尤其是在顶部。对于更深的切削,应分多次进行,每次切削深度较小,而不是一次性进行深切削。优化刀具的进刀和退刀方式,以避免在起始和终止处留下痕迹。
材料处理和遮蔽
小心处理亚克力板,避免留下划痕和指纹。保持材料清洁。加工时,建议在亚克力板的两面都贴上保护膜。这可以保护表面免受划痕,加工后也可以撕掉。确保保护膜牢牢粘在亚克力板上,以免在切割过程中翘起。
加工定制亚克力部件
您应该在这里寻找 CNC 加工服务和塑料制造服务。
在选择定制塑料加工供应商或需要有机玻璃数控加工服务时,请务必选择拥有亚克力加工经验的供应商。联系 Fastpreci 获取定制亚克力零件加工的在线报价。











