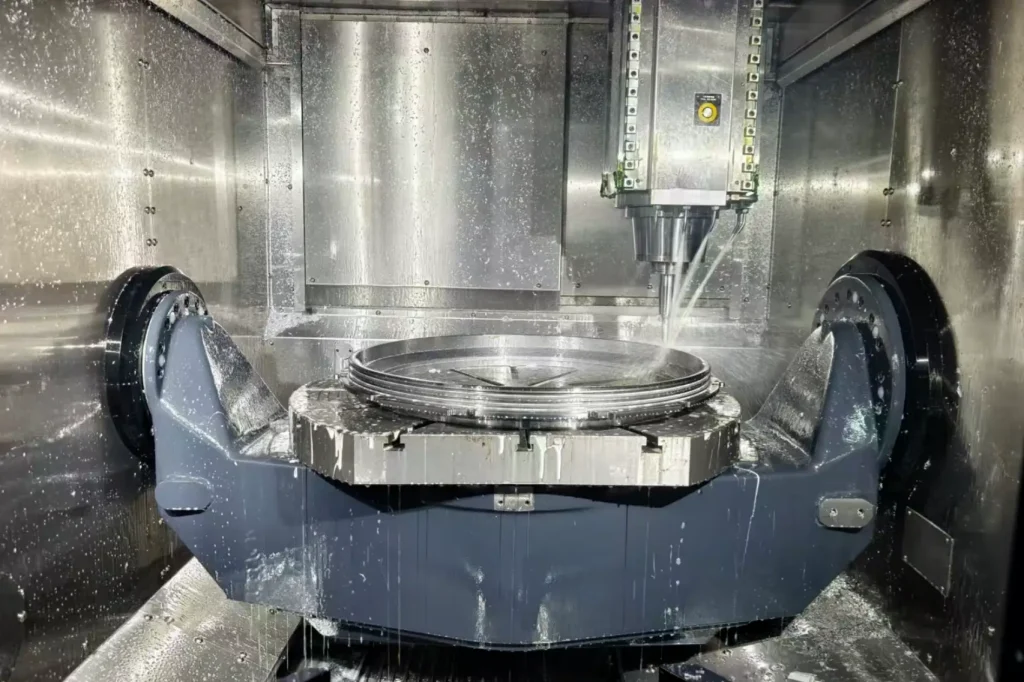
端铣是一种数控加工工艺。它利用旋转的切削刀具去除材料。工程师使用端铣刀在金属和塑料零件上切割和成型槽、凹槽、边缘和复杂曲面。
通过选择合适的刀具和切削参数,端铣加工可以实现高尺寸精度和良好的表面光洁度。它常用于原型加工和生产中,尤其适用于对几何形状要求精确、材料去除量可控的零件。
这篇文章解释了:
- 端铣加工工艺的工作原理。
- 如何选择合适的工具和切割方法。
- 端铣加工在数控应用中的应用。
什么是端铣?
端铣加工是指使用旋转的多刃刀具切削材料。它主要用于加工复杂形状,打造精确的细节,并在频繁的生产过程中保持零件质量的一致性。该刀具能够控制切削深度、方向和表面光洁度,因此非常适合加工精确的槽、凹槽、轮廓和平面。

端铣加工的工作原理
- 使用旋转式立铣刀(2 至 4 刃)对材料进行切削,并执行预先设定的刀具路径。
- 切削既包括刀具尖端的切削(端切),也包括刀具侧面的切削(周边切削)。
- 主轴转速范围通常在 3,000和20,000 RPM根据材料和工具尺寸而定。
- 切屑负荷和表面光洁度可通过进给速度和切削深度、冷却液或气流来控制。
立铣刀如何沿多个方向去除材料
- 轴向切割可以深入材料内部,形成凹槽和孔洞。
- 径向切割机用于加工壁、槽和外形轮廓。
- 每次走刀的材料去除量由 Z 轴方向的下移量和 X/Y 轴方向的上移量决定。
- 三轴和五轴机床可以进行角度切割和复杂的曲面加工。
- 顺铣通常用于获得更好的表面光洁度和更长的刀具寿命。
何时选择端铣
- 当需要在一个装置中实现槽、口袋或复杂轮廓时。
- 当需要公差在±0.01至0.05毫米左右时。
- 表面光洁度要求通常为 Ra 0.8 至 3.2 µm。
- 当零件几何形状需要多方向切割时。
立铣刀及其切削几何形状
立铣刀的选择会影响切削力、切屑流动和刀具寿命。刀具几何形状必须与材料、切削深度和机床稳定性相匹配。
通用加工用标准立铣刀

- 平头铣刀用于加工槽、型腔和端面。
- 球头立铣刀用于加工曲面和三维轮廓。
- 圆角立铣刀可减少较硬材料的边缘崩刃。
- 典型槽数:铝材 2-4 槽,钢材 4-6 槽。
- 用于需要均衡切割和表面光洁度的场合。
用于重型材料去除的粗铣刀
- 锯齿状边缘会将薯片切成更小的碎片。
- 与标准刀具相比,切削力更小,去除率更高。
- 允许更深的切削深度和更高的进给速度。
- 表面粗糙,需要进行精加工。
- 用于早期阶段快速去除大量物料。
刀具几何形状、刀槽数量和涂层考虑因素
- 较少的排屑槽能更好地排出软材料中的切屑。
- 对于较硬的材料,增加凹槽数量可以提高刚性。
- 螺旋角影响切削力和切屑流动(通常为 30°- 45°)。
- 铝材最好选用锋利的边缘;钢材最好选用更坚固的边缘。
- TiN、TiAlN 或 AlTiN 等涂层可提高耐磨性和散热性能。
- 铝材切割时通常使用未涂层的刀具,以避免产生积屑瘤。
端铣加工类型
根据零件几何形状和材料去除需求,会采用不同的端铣加工方法。每种方法都控制着刀具与材料的啮合方式以及切屑的去除方式。

槽铣削
施特劳斯槽和沟槽是通过槽铣加工出来的。刀具采用全宽啮合,这意味着切削负荷很高。
- 刀具直径通常与槽宽相匹配。
- 需要降低进给量以避免刀具偏转。
- 芯片的排出至关重要,尤其是在深槽中。
- 为了保持稳定性,通常采用多次下蹲跑动的方式进行。
侧铣

侧铣刀加工垂直表面和边缘。切削发生在刀具侧面,而不是刀尖。
- 用于墙面和外墙轮廓的装饰。
- 为了提高精度,径向切削深度保持较低。
- 为了获得更光滑的表面光洁度,建议采用顺铣。
- 刀具刚度会影响壁面直线度和公差。
仿形铣削

轮廓铣削是沿着零件的外轮廓进行的,用于确定最终的形状和尺寸。
- 刀具路径与CAD几何图形紧密贴合。
- 步距控制表面光洁度和精度。
- 通常包括粗加工和精加工工序。
- 用于描绘外部形状和复杂轮廓。
型腔铣削
型腔铣削是指去除封闭边界内的材料。它常用于壳体和结构件的加工。
- 采用下跨步和跨步策略清除障碍物。
- 粗加工用于去除大块材料;精加工用于清洁墙壁和地面。
- 刀具路径策略可以是之字形、螺旋形或自适应清除。
- 在大口袋应用中,芯片排气和散热控制至关重要。
端铣与面铣:它们有什么区别?
端铣和面铣的区别在于刀具与材料的接触方式以及所需的表面类型。
切削方向和刀具接触区域
立铣刀利用刀具的底部和侧面进行切削。一次装夹即可完成 X、Y 和 Z 轴方向的移动。
面铣刀主要通过刀具端面上的刀片进行切削。刀具始终与工件表面保持平整。
- 端铣:接触面积更小,对加工特征的控制能力更强。
- 面铣:接触面积大,在平面上切削稳定。
- 立铣刀用于加工边缘、槽和内部结构。
- 当您只需要清洁或找平表面时,可以使用面铣刀。
表面光洁度和加工效率
端铣可以更好地控制小特征,但每次铣削去除的材料较少。
端面铣削用于快速去除大面积材料。如果刀具稳定且刀片状况良好,则可获得一致的加工表面光洁度。
- 端铣:速度较慢,但几何精度更高。
- 面铣削:适用于大面积平面,速度更快。
- 两种情况下,每齿进给量和刀片状况都会影响加工效果。
- 端面铣削可缩短板材和块材的加工周期。
各种研磨方法的典型应用
端铣
- 切割槽口、口袋和内部形状。
- 加工轮廓和外形。
- 在一个安装环境中处理具有多个特征的零件。
面铣
- 在进行后续加工之前,先将原材料压平。
- 清洁大块盘子表面。
- 去除鳞片或不均匀的表层。

表1:端铣和面铣加工的比较
| 特性 | 端铣 | 面铣 |
| 工具联系方式 | 尖端+侧切 | 仅限面部植入物 |
| 用例 | 功能、老虎机、个人资料 | 仅限平面 |
| 材料去除 | 可控,每次通行成本更低 | 大面积高 |
| 设置 | 灵活、多向 | 仅顶部表面 |
| 表面处理 | 取决于步距和刀具路径 | 在大范围内保持一致 |
| 工装 | 整体硬质合金立铣刀 | 刀片式端铣刀 |
立铣刀与钻头:如何做出正确的选择

立铣刀和钻头的用途不同。选择哪种刀具取决于刀具的切削方式以及需要加工的特征。
轴向切割与径向切割能力
钻头垂直向下切削材料,仅适用于轴向切削。立铣刀可以向下、横向或沿路径切削,既可进行轴向切削,也可进行径向切削。
- 钻头:仅垂直切削,孔径固定。
- 立铣刀:可在 X、Y 和 Z 轴方向移动。
- 钻头沿轴线移动,不会进行位置校正。
- 立铣刀可以调整路径并修正几何形状。
钻孔和铣削中的材料去除策略
钻孔一次性直接去除材料。刀具将切屑从排屑槽中向上推出。
端铣加工是分步去除材料的。您可以根据负载控制下降步长和上升步长。
- 钻孔:快速钻孔,适用于简单的孔洞。
- 必须彻底排出切屑,以避免刀具损坏。
- 端铣:逐层去除材料。
- 可控制切削载荷和刀具挠度。
当机械师选择立铣刀而不是钻头时
当标准钻头无法加工出所需特征时,机械师会使用立铣刀。
- 当孔径为非标准尺寸或可调节尺寸时。
- 当孔需要进行位置修正或插值时。
- 制作插槽、口袋或开放式功能时。
- 当一次装夹中加工多个特征时。
- 在薄壁上进行钻孔作业时,可能会使材料变形。
表2:立铣刀与钻头对比
| 特性 | 结束磨坊 | 钻头 |
| 切割方向 | 轴向+径向 | 仅轴向 |
| 议案 | 多方向(X、Y、Z) | 垂直向下(仅限 Z 轴) |
| 用例 | 槽、口袋、轮廓、定制孔 | 标准圆孔 |
| 直径控制 | 可通过刀具路径进行调整 | 固定刀具尺寸 |
| 材料去除 | 基于步骤的控制 | 直接单程 |
| 灵活性 | 高 | 低 |
| 风险 | 过载时刀具会发生偏转。 | 切屑堵塞,深孔断裂 |
影响端铣性能的因素及注意事项
端铣加工性能取决于进给量、转速、刀具和切屑流的控制。根据我们的经验,大多数切削问题源于设置和参数平衡,而非机床本身。
进给速度
进给速度控制切屑厚度和刀具负载,直接影响切削稳定性和表面光洁度。
- 根据我们的经验,错误的进料是造成杂音的常见原因。
- 进给量过大会增加刀具挠度和断裂风险。
- 进料量过低会导致摩擦和发热。
切割速度
切削速度控制着刀具与材料接触的速度,它直接影响刀具的发热和磨损。
- 我们根据材料和刀具涂层调整转速。
- 高速运转可以提高表面光洁度,但会增加切削刃的温度。
- 低速运转可以减少发热,但可能会导致积碳。
工具状况和磨损
刀具状况会影响尺寸精度和表面质量。磨损的刀具会迅速改变切削性能。
- 在我们的工艺流程中,磨损的工具会在完成关键工序之前更换。
- 钝化的刀刃会增加切削力并降低精度。
- 工具缺口会导致振动和切割不均匀。
刀具几何形状和槽设计
刀具几何形状决定了排屑和切削稳定性。我们根据材料和加工类型来设计刀具。
- 较少的切削刃有助于去除较软材料中的切屑。
- 对于较硬的材料,增加槽数可以提高刚性。
- 我们根据切屑负荷和切削深度来选择螺旋角。
冷却液和排屑
排屑顺畅可保持切削区域稳定。排屑不畅会导致过热和刀具损坏。
- 根据我们的经验,芯片积垢是深口袋中常见的故障点。
- 冷却液有助于降低温度并延长刀具寿命。
- 在关键切削过程中,我们使用空气冷却或刀具内冷却来保持切屑通道畅通。
立铣刀的应用
当零件需要精确的几何形状、干净的边缘以及多方向切削时,通常采用端铣加工。根据我们的经验,当需要在一次装夹中加工出高精度特征和复杂曲面时,端铣加工最为有效。
航空航天部件用涡轮叶片加工
端铣加工用于加工涡轮叶片中复杂的翼型形状和高精度表面。这些零件需要光滑的轮廓和均匀的材料去除。
- 我们采用多轴端铣加工复杂叶片轮廓。
- 空气动力学性能需要严格的公差控制。
- 精细精加工工序用于提高表面质量和精度。
汽车制造中的气缸盖加工
气缸盖通常具有多种特征,例如气门端口、气门座和安装面。端铣加工可以在一次装夹中对这些特征进行精确加工。
- 用于进气口和排气口的形状塑造。
- 凹槽铣削工艺可形成燃烧室特征。
- 我们依靠稳定的夹具来保持对准和重复性。
医疗器械外壳精密型腔铣削
医疗器械外壳通常需要洁净的内腔和光滑的表面。端铣加工能够提供实现这些精细特征所需的精确控制。
- 用于创建内部空腔和凹槽。
- 选择精细工具可获得光滑的内表面。
- 根据我们的经验,小直径刀具有助于加工狭小的几何形状,而不会损坏边缘。
结语
端铣能够加工复杂的形状、槽和型腔。正确选择刀具、进给量和转速是其发挥最佳效果的关键。
如果您需要对原型或产品进行数控端铣加工,FastPreci 团队可以为您的项目提供从材料选择到最终加工的支持。
常见问题
哪些材料最适合进行端铣?
端铣加工适用于多种材料。材料的选择取决于硬度、可加工性和表面光洁度要求。
- 铝合金:非常适合轻量化和高速加工。
- 不锈钢具有耐腐蚀性和强度。
- 工程热塑性塑料,如ABS、PLA和Delrin。
机械师如何为项目选择合适的立铣刀
刀具的选择取决于材料、特征类型和切削条件。我们根据切削稳定性和切屑控制来选择刀具。
- 根据我们的经验,笛头的数量与材料相匹配。
- 刀具直径的选择取决于工件特征尺寸和刚度。
- 选择涂层和几何形状是为了控制热量和磨损。