

电火花加工(EDM) 是精密制造领域的一项关键技术,能够生产复杂且高度精细的零件。在当今世界对复杂形状、精确测量和硬质材料的需求日益增长的背景下,EDM 已成为众多行业不可或缺的工具。EDM 帮助制造商在数控零件和原型制作中实现高精度。这在航空航天、汽车、电子和医疗等应用领域均得到广泛应用。
在本指南中,我们将探索 EDM 的基础知识。我们将了解其类型、用途和优势。
我们还将比较它与传统制造方法的异同,以及电火花加工如何融入数控加工服务。这使其成为现代制造业的一项重要技术。
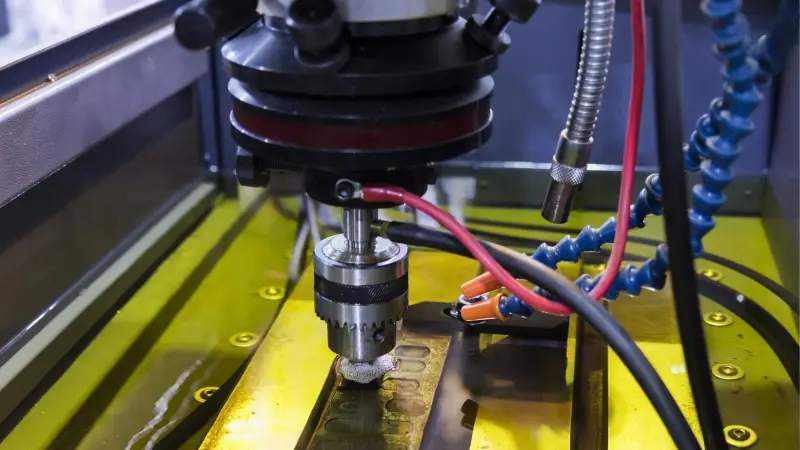
介绍
过去几十年来,制造工艺发生了巨大变化。计算机数控 (CNC) 加工等技术彻底改变了零部件的制造方式,使生产速度更快、更准确、更经济。
在这些创新中,EDM 占据着特殊地位。由于行业需要更复杂的形状、更小的公差和更好的材料,EDM 提供了独特的解决方案。这种解决方案是常规 CNC 加工方法(如 CNC 铣削和车削)无法比拟的。
EDM 的工作原理是利用放电腐蚀材料,在硬质或易碎材料中形成精确而复杂的形状。对于任何参与 CNC 加工服务的人来说,了解 EDM 及其在现代制造业中的地位都至关重要。
什么是电火花加工?
电火花加工(EDM)是一种特殊的加工工艺。它使用快速、受控的电火花来去除工件上的材料。
这些放电发生在工具电极和工件之间。两者都浸没在电介质流体中,如煤油或去离子水。放电产生强烈的火花,使材料熔化或蒸发。这样无需使用机械力即可进行精确切割或成型。
电火花加工的主要优势在于它可以加工传统方法难以加工甚至无法加工的材料。例如,高强度合金和硬质合金等硬质材料就很容易加工。这使得电火花加工非常适合在航空航天、汽车和医疗领域制造复杂零件。
EDM 是如何工作的?
EDM 的工作原理相对简单,但依赖于精确的电气和热控制。以下是该过程的分步分解:
1. 电极和工件设置:
工具电极通常由铜或石墨制成,根据零件所需的轮廓进行成形。将此电极连接到脉冲电源的一极,同时将工件连接到另一极。
2. 介电液:
工具和工件都浸没在介电流体中,介电流体通常是煤油或特殊的电火花加工流体。这种流体有多种用途。它充当电绝缘体,直到放电发生。它还有助于冷却工件和电极。此外,它还能冲走加工过程中产生的碎屑。
3. 火花产生:
当施加电压时,电极和工件之间的间隙最初会形成绝缘层。当电压达到临界水平时,绝缘层会分解,产生电火花。这种火花会磨损工件上一小块区域的材料。它产生的热量可达几千摄氏度。
4. 材料去除:
快速加热使材料熔化甚至蒸发。流动的介电流体随后冲走熔化的材料,留下一个小坑或小孔。机器以一系列脉冲重复该过程,逐渐将工件塑造成所需尺寸。
5. 数控控制:
EDM 机器通常由 CNC 编程控制,可实现高精度和复杂的几何形状。CNC 系统控制电极的运动。这确保我们能够准确地制作出复杂的形状。
不同类型的 EDM
EDM 有多种类型,每种类型均旨在处理特定任务并具有独特的优势:
· 线切割(WEDM):
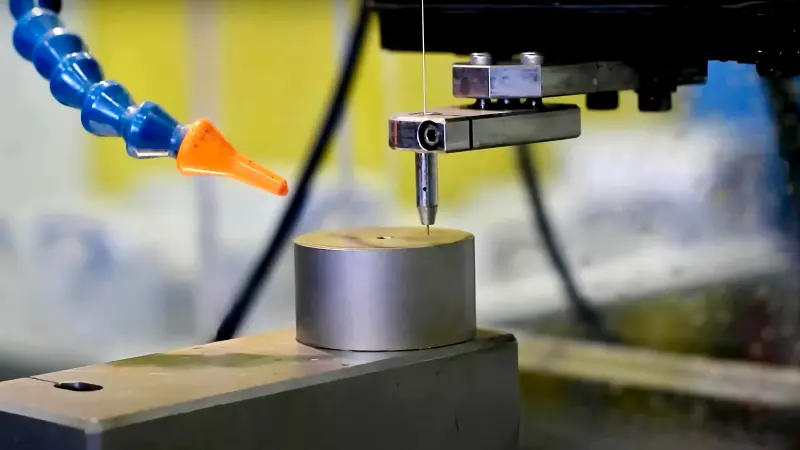
这种电火花加工(EDM)使用细金属丝作为电极来切割材料。它常用于切割复杂形状,例如齿轮、模具,甚至航空航天应用零件。线切割电火花加工(WEDM)尤其适用于制造公差要求高、细节精细的零件。
· 电火花成型机(冲压电火花成型机):
电火花放电加工使用与要制造的部件形状相同的实心电极。这种电极非常适合制造腔体或模具,通常用于制造工具和模具。它可以制造具有深腔和复杂形状的部件。
· 钻孔电火花加工:
顾名思义,这种类型的电火花加工用于在材料上打出精确的孔。对于常规钻孔困难或无法完成的任务特别有用。这包括在航空航天和医疗领域使用的坚固合金上打小孔。
电火花加工的应用
EDM 广泛应用于各种行业和应用。它能够加工坚硬的材料并制造复杂的零件,因此在以下领域具有极高的价值:
· 模具及工具制造:
在模具制造行业,EDM 在制造用于注塑、压铸和其他制造工艺的复杂模具方面发挥着关键作用。这些模具通常需要精确的形状和精细的细节,而这些是传统加工技术难以实现的。
· 航空航天和汽车:
航空航天部件需要具有出色机械性能的材料,例如高强度和耐热性。EDM 使制造商能够在不损害其完整性的情况下加工这些材料。工程师还使用它来制造具有复杂形状的零件,例如涡轮叶片。这些在航空航天和汽车行业很常见。
· 医疗器械:
医疗行业对精度要求极高,尤其是植入物、手术器械和诊断设备等部件。电火花加工 (EDM) 有助于制造出尺寸精确、表面光滑的零件。这对于医疗器械的安全性和功能至关重要。
· 电子产品:
在电子制造业中,EDM 通常用于制造小型、复杂且精度高的部件。例如,制造商使用它来生产微芯片、连接器和电子组装中其他关键部件的模具。
电火花加工的优点
与传统加工方法相比,EDM 具有几个显著的优势:
· 能够加工硬质材料:
电火花加工可以加工传统方法难以加工的材料,例如硬化钢、碳化钨和钛合金。
· 高精度:
电火花加工可以生产公差极小的零件,通常公差小至±0.001 毫米。这种精度对于航空航天、医疗设备和电子产品的应用至关重要。
· 复杂形状:
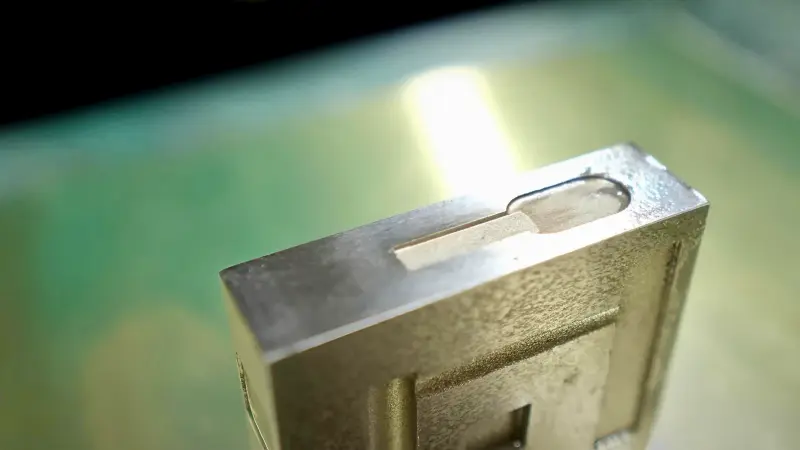
EDM 可以生产具有复杂几何形状和复杂特征的零件,而这些零件通常是通过 CNC 铣削等传统 CNC 加工方法无法实现的。
· 无机械应力:
与依赖切削力的传统加工不同,电火花加工不会对工件施加机械应力,因此非常适合加工可能变形的精密或薄壁零件。
EDM 的局限性
尽管 EDM 具有诸多优势,但也存在一些需要考虑的限制:
· 处理速度较慢:
电火花加工通常比传统加工方法慢,尤其是在去除大量材料时。这会导致较大零件的生产时间更长。
· 电极磨损:
电火花加工中使用的电极会随着时间的推移而磨损,需要定期更换或重新塑形,这会增加运营成本。
· 安装成本高:
电火花加工机器需要仔细的设置和校准,并且设备成本较高,对于小批量生产来说成本效益较低。
· 材料限制:
EDM 仅限于导电材料。塑料和陶瓷等非导电材料不能使用 EDM 进行加工。
按材料划分的电火花加工性能:关键参数
下表总结了常见工件材料的关键电火花加工性能指标。实际结果可能因机器设置、电极材料(例如铜与石墨)以及电流和脉冲持续时间等具体参数而异。
| 工件材料 | 典型应用 | 材料去除率 | 电极磨损 | 表面光洁度 (Ra) |
|---|---|---|---|---|
| 铝合金 | 电子元件、散热器、原型 | 高 | 低 | 良好(Ra 0.4-0.8 μm) |
| 黄铜 | 连接器、精密接头、电极 | 中 | 中 | 优良(Ra 0.2-0.4 μm) |
| 钢(工具钢/不锈钢) | 模具、冲模、工具 | 中 | 中 | 良好(Ra 0.8-1.6 μm) |
| 钛合金(Ti-6Al-4V) | 航空航天、医疗植入物 | 中 | 更高 | 一般(Ra 1.0-2.0 μm) |
| 高温合金(Inconel 617) | 喷气发动机部件,涡轮机 | 低 | 高 | 中等至较差(Ra 1.6-3.2 μm) |
电火花加工与传统加工方法
将 EDM 与传统 CNC 加工方法(例如 CNC 铣削和车削)进行比较时,存在几个主要区别:
· 材料兼容性:
传统的加工方法受到材料硬度的限制,而电火花加工可以处理更硬的材料,例如碳化物和硬化钢。
· 加工精度:
EDM 擅长创建复杂的细节和几何形状,而这些细节和几何形状对于传统的 CNC 铣削或车削来说很难或不可能实现。
· 表面处理:
与传统加工方法相比,电火花加工通常能提供更光滑的表面光洁度,而传统加工方法通常需要额外的后处理,如抛光或研磨。
电火花加工技术的未来
EDM 技术不断发展,创新提高了其功能并减少了其局限性。CNC 编程、电极材料和介电流体的进步使 EDM 更快、更高效、更精确。此外,使用自动化和人工智能 (AI) 使 EDM 操作更快、更准确。这有助于 EDM 在现代制造业中发挥更大的作用。
随着工业精度的不断提高,EDM 将继续成为 CNC 加工服务的重要技术。它为复杂的制造问题提供解决方案。
结语
电火花加工是现代制造业中一项至关重要的技术,它使各行业能够用硬质材料生产出高精度、复杂的零件。电火花加工可帮助制造商制造精细的模具、航空航天零件、医疗设备和微电子产品。它为他们提供了满足当今竞争激烈的市场严格要求的工具。
尽管有局限性,EDM 在精度、复杂性和材料处理方面的优势使其成为 CNC 加工中必不可少的。随着技术的进步,EDM 将继续突破精密制造的极限。
通过了解电火花加工 (EDM) 的概念和工作原理,您就能明白它的重要性。它有助于为众多行业制造高质量、高精度的数控零件和产品。
在 FastPreci,我们结合专业的电火花加工 (EDM) 技术和数控 (CNC) 加工能力,为您提供复杂、高精度的零件。无论您需要线切割电火花加工进行精细切割,还是需要沉头电火花加工进行深腔加工,都欢迎联系我们的工程师,获取免费咨询和面向制造的设计 (DFM) 反馈。










