


CNC加工中的线切割电火花加工简介
线切割放电加工(WEDM),又称线切割电火花加工,是一种极其先进且精密的数控加工方法。许多行业在现代制造业中广泛应用此技术。制造商广泛利用该技术生产复杂且高精度的零件,尤其适用于加工硬质或经热处理的导电材料。
WEDM 与传统加工方法不同。它不使用物理工具进行切割或磨削,而是采用非接触式工艺。它利用高频放电侵蚀材料,使制造商能够制造复杂精密的部件,同时最大程度地减少变形。
此工艺非常适合在定制部件上制造精密特征。它能够在传统工具无法触及或可能造成损害的区域有效工作。线切割电火花加工是精密制造的关键环节。航空航天、医疗器械、工模具制造以及微机械系统等行业都至关重要。
在本指南中,我们将了解线切割电火花加工的工作原理,并讨论其可使用的材料。
我们还将介绍其优点和局限性。最后,我们将把它与其他数控加工方法进行比较。我们还将介绍在定制零件生产中使用该技术的最佳实践。
过程如何运作
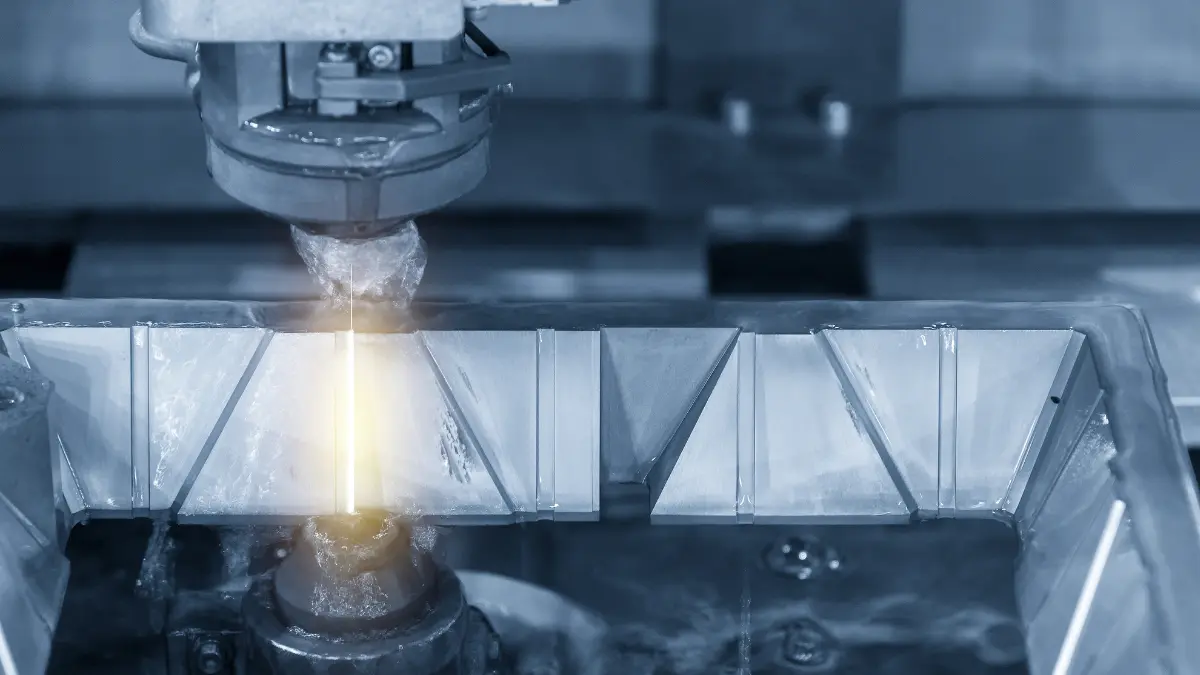
电火花线切割的核心是一根细丝作为电极。系统会持续从线轴送入这根细丝,同时保持其张力和对准度。该工艺将导电工件浸入介电流体(通常是去离子水)中。这种流体不仅可以冷却零件,还可以冲走切割过程中产生的碎屑。
焊丝与工件之间会产生一系列高压放电(火花)。这些火花产生极高的局部热量,熔化并蒸发少量材料。由于没有发生物理接触,该过程几乎消除了机械应力。
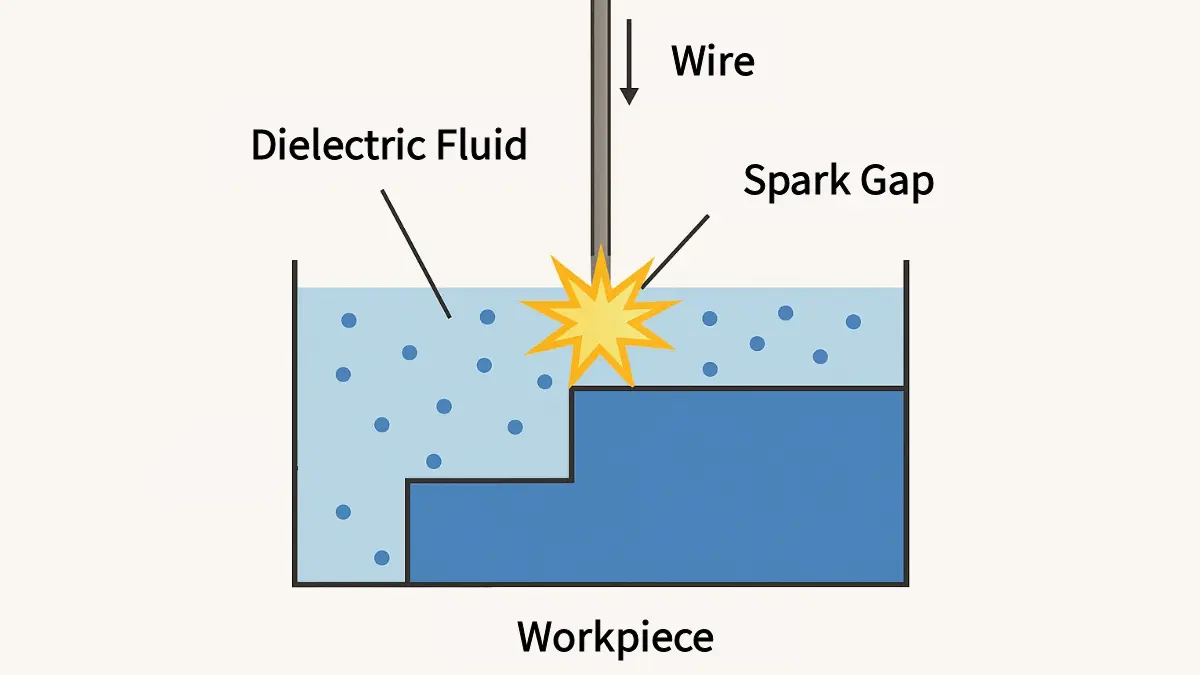
详细步骤:
- 建立:工件安装在数控工作台上,浸入介电液中。技术人员校准电极和电源。
- 刀具路径生成:使用 CAM 软件,CNC 程序定义了电线应遵循的路径以形成定制部件。
- 火花的产生:电脉冲从电线传输到材料,产生高能火花来去除材料。
- 电线运动:线材不断移动和更新,以防止切割质量下降。
- 冷却和清除碎片:介电液吸收热量并去除微小的金属颗粒以保持切割效率。
该工艺可实现Ra 0.2 µm的精细表面光洁度,并能达到±0.002 mm的严格公差,这使其成为超精密数控加工中不可或缺的工具。
材料相容性
线切割电火花加工仅适用于导电材料。这在某些情况下限制了该工艺的加工效果。然而,许多金属和合金仍然适合制造高性能零件。
兼容材料:
- 工具钢:D2、A2 和 H13 等等级因其持久耐用性而受到青睐。
- 不锈钢:304、316 和 17-4PH 等等级即使经过热处理后仍可用线切割电火花加工。
- 钛及合金:由于其耐用性和耐腐蚀性,非常适合航空航天和医疗用途。
- 碳化钨:模具行业使用的极其坚硬的材料。
- 铜和黄铜合金:用于电气和热应用。
- 铝:尽管由于导电性和热行为而更具挑战性,但铝可以通过控制参数进行切割。
这种方法对于切割硬化材料非常有效,尤其是经过热处理或硬化的材料。对于难以用常规刀具加工的零件,WEDM 通常是最佳或唯一的选择。
精密制造的主要优势
WEDM 具有诸多优势,能够提升 CNC 加工的精度、效率和设计选项。这些优势在处理需要高复杂性和可重复性的定制零件时尤为重要。
主要优点:
- 非接触切割:非常适合在物理工具压力下可能变形的薄壁零件和精密组件。
- 极高的准确度:可以实现±0.002 毫米的精细公差,而且通常无需二次操作。
- 优异的表面光洁度:消除或减少进一步加工的需要,从而减少加工时间。
- 切割硬化材料:之后材料的研究 热处理减少生产步骤。
- 复杂的几何形状:可以实现尖锐的内角、紧密的半径以及微槽。
- 低容量和原型友好:无需定制工具;支持设计灵活性和更快的迭代。
这些优势可帮助制造商以经济高效且可靠的方式制造复杂部件。当机械应力导致的故障不可接受时,这一点非常重要。
需要考虑的限制
虽然线切割技术用途广泛且精度高,但并非适用于所有加工情况。了解其局限性有助于用户确保在更大规模的制造流程中,在正确的环境下应用它。
缺点:
- 材料限制:塑料、陶瓷或复合材料等非导电材料不兼容。
- 材料去除率低:不适合快速去除大量库存材料。
- 消耗品成本高:持续的电线消耗和介电液更换增加了运营成本。
- 几何约束:只能在 2D 平面上切割轮廓,限制了一些 3D 加工能力。
- 设置复杂性:需要精确的编程和设置,这对于较简单的部件来说可能是不必要的。
由于这些因素,线切割电火花加工与其他数控加工工艺(包括铣削、车削和磨削)配合使用效果最佳。这种组合有助于创建完整的定制零件生产策略。
与其他数控加工的比较 Process
选择合适的工艺通常意味着将线切割与铣削、车削等传统数控加工方式进行比较。每种方法都有其自身的优势,而最佳解决方案通常是几种方法的组合。
线切割加工 与 数控铣床:
- 精确:EDM 擅长产生精确的细节、锐角和微小的孔径。
- 材料:铣削在材料类型方面更加灵活(包括非导电材料)。
- 速度:铣削可以更快地去除材料,尤其是大块去除。
- 复杂几何:EDM 更适合加工半径较小的 2D 轮廓,而铣削更适合加工 3D 轮廓。
线切割与电火花成型加工对比:
- 电火花线切割机:使用连续送丝进行线性切割。最适合外部轮廓和通孔。
- 电火花加工机:使用形状电极,适用于内部腔体和复杂的 3D 形状。
良好的制造工艺可能始于数控铣削,用于对材料进行塑形。之后,他们使用线切割进行精确切割。这种方法节省时间、成本,并提高精度。
跨行业的常见应用
线切割电火花加工在定制精密零件成为常态的领域得到应用。其功能使其成为原型设计和生产环境中不可或缺的一部分。
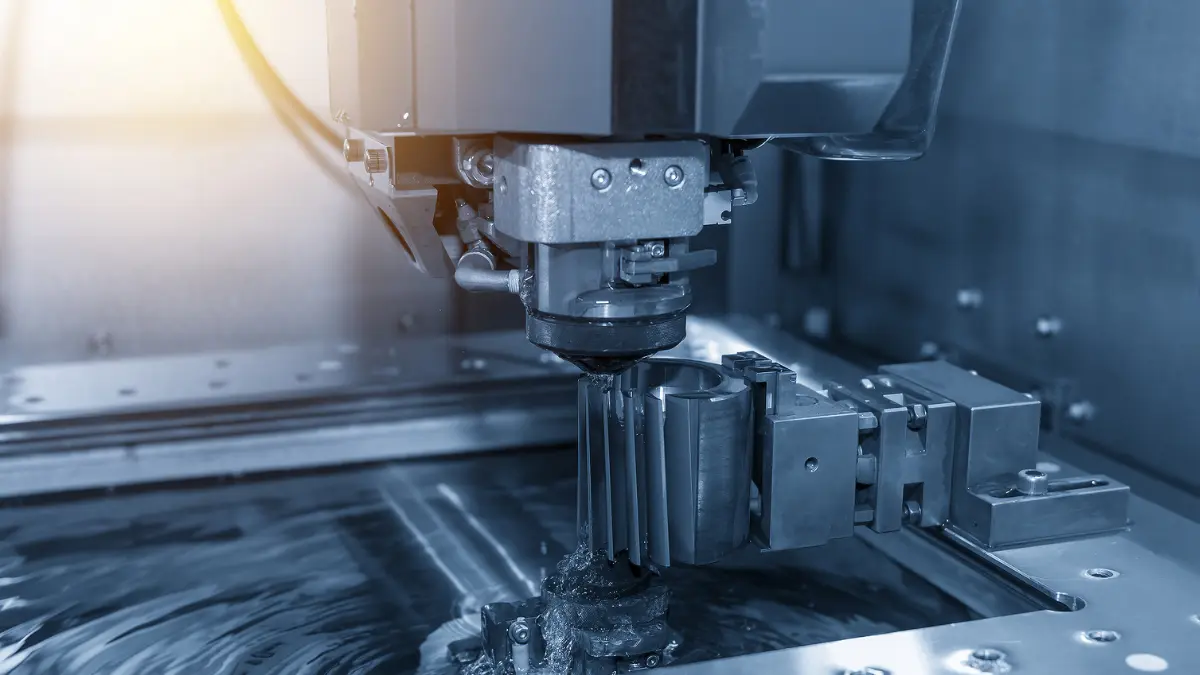
零件类型:
- 精密模具:挤压模具、注塑模具、冲压工具。
- 微型组件:微型齿轮、手表零件和机械连杆。
- 硬质插入件:用于切割和冲压的硬化耐磨部件。
- 手术器械:生物相容性金属的复杂几何形状。
- 传感器框架:薄壁电气或光学元件支架。
按行业:
- 航天:发动机叶片、支架、起落架部件。
- 医疗:骨科植入物、内窥镜工具、假肢部件。
- 电子产品:半导体引线框架 连接器插槽.
- 汽车:高性能齿轮、传动部件。
- 工具和模具:精确的切割工具、冲头和模具组。
WEDM 在这些行业中的作用持续增长,特别是随着产品复杂性和定制需求的增加。
优化性能的最佳实践
为了充分利用这种切割方法,在设计、设置和执行中采用最佳实践非常重要。
给工程师和机械师的专业建议:
- 线切割设计:避免可能集中电流的尖角;保留足够的间隙以容纳冲洗液。
- 材料选择:选择已知对电火花蚀刻反应良好的合金——最大限度地减少毛刺和变形。
- 表面光洁度调整:根据所需的表面质量修改脉冲频率或线速度。
- 早期原型:在全面生产之前通过一次性样品验证几何形状和公差。
- 与专家合作:与在 EDM 编程和操作方面拥有深厚专业知识的精密加工供应商合作。
将线切割电火花加工集成到您的 CNC 工作流程中,可以帮助您以更低的成本生产高质量的定制零件。此方法还可以缩短交货时间。
结论:WEDM 是定制零件制造领域的变革者
线切割电火花加工仍然是精密制造领域的关键技术。这种方法有助于解决常规数控加工无法解决的问题。
消除机械应力即可实现此目的。这样可以实现精确的公差和复杂形状的设计灵活性。您可以单独使用 WEDM,也可以与其他 CNC 方法一起使用。
这些方法包括铣削、车削和磨削。WEDM 可以实现更快、更优质、更灵活的定制零件生产。该工艺有助于航空航天、医疗植入物、微电子和工具制造等重要领域的创新和性能提升。
无论您从事什么职业,这项切割技术都能为您提供帮助。它对产品设计师、制造工程师和采购经理都非常有用。它可以改善您的工作流程,降低成本,并提高产品质量。
要深入了解线切割放电加工的工程原理、公差能力和质量控制,请阅读我们的综合指南:线切割放电加工:精度极限超越±0.005毫米。










